3D列印後處理教學:砂紙號數、補土噴漆、丙酮燻蒸與 PLA 退火
2026-11-02
FDM 3D列印件從列印板拿下來後,表面多半會留下層紋、支撐痕跡與接縫線,要做成展示用的外觀件,還是要能鎖螺絲、耐熱的功能件,後處理的做法完全不同。
外觀件的基本順序是:去支撐、由粗到細打磨、噴補土底漆並水磨、上色、靜置硬化。ABS、ASA 另外可以用丙酮燻蒸做出亮面,PLA、PETG 則不適用。功能件則著重在熱熔螺母與退火這類「讓零件更好用」的加工。
本篇重點
・外觀件與功能件先分開處理,燻蒸、厚補土與退火都可能改變尺寸。
・砂紙由粗到細:80~120 號粗磨、240 號中磨、400~600 號細磨、800~1200 號水磨。
・補土底漆薄噴多層,乾燥時間以噴罐標示為準。
・丙酮燻蒸只適用 ABS、ASA,燻蒸時間依線材品牌差異很大,先用小件測試。
・熱熔螺母烙鐵溫度為列印溫度再加 10~20°C;PLA 退火依拓竹官方建議為 50~60°C、6~12 小時。
先判斷:這個零件是外觀件還是功能件?
後處理的第一步不是拿砂紙,而是先確認零件用途,外觀件追求表面,功能件追求尺寸與強度,兩者會用到的處理幾乎不一樣。
| 零件類型 | 常見例子 | 處理目的 | 常用處理 | 要注意的地方 |
| 外觀件 | 展示模型、道具、外殼打樣 | 表面平整、上色 | 打磨、補土、噴漆、丙酮燻蒸 | 補土與漆膜會增加厚度 |
| 功能件 | 治具、組裝件、機構零件 | 尺寸正確、可組裝、耐用 | 去支撐、局部修整、熱熔螺母、退火 | 燻蒸與退火都可能改變尺寸 |
企業打樣時常遇到兩者兼具的零件,例如要拿給客戶看、又要實際鎖合的產品外殼。這種情況建議先把螺絲孔、配合面標出來,打磨與噴漆時避開或遮蔽,避免外觀做好了卻裝不回去。
去支撐:先拆大塊,再修殘留點
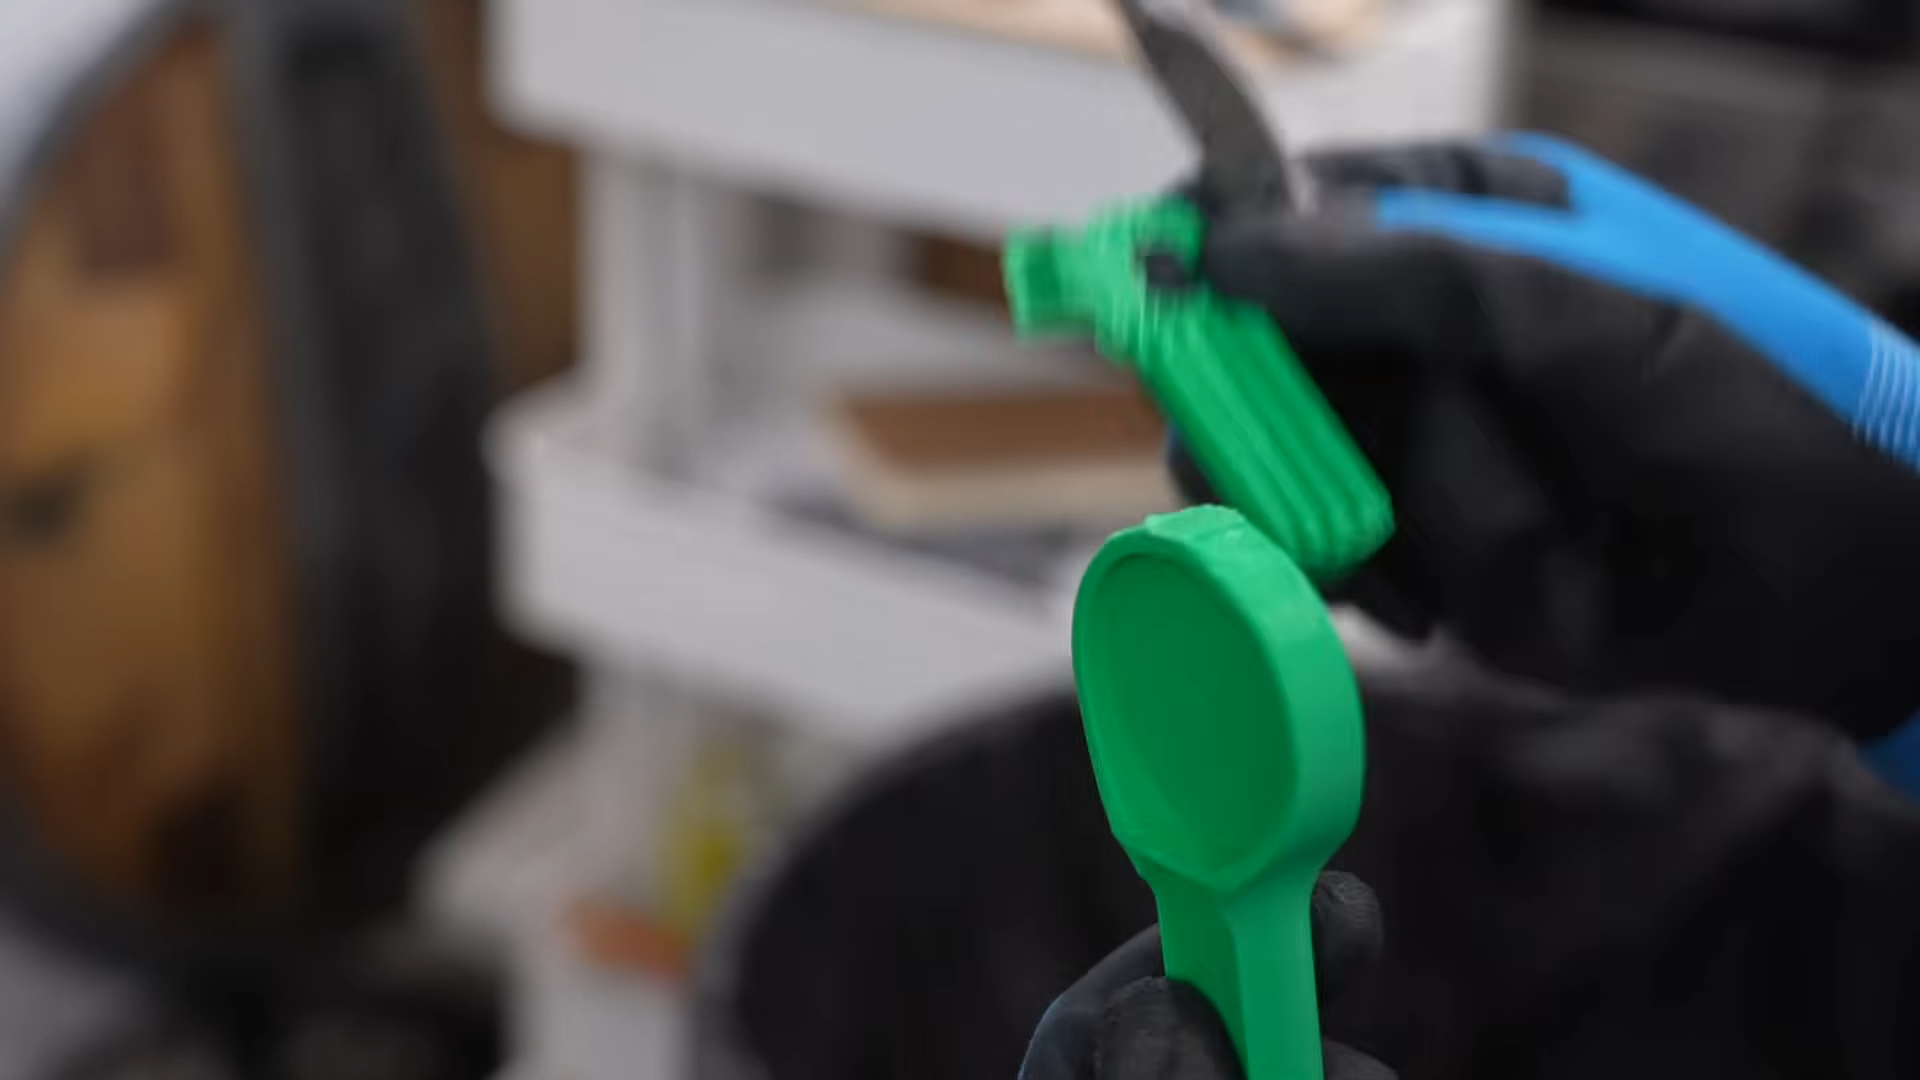
常用工具有斜口鉗、尖嘴鉗、筆刀與銼刀,先用手或鉗子拆下大塊支撐與底筏,再用斜口鉗貼平剪掉殘留點,最後用筆刀或銼刀修平。拆支撐時塑膠碎屑容易彈飛,建議戴上護目鏡。
使用 PVA 這類水溶性支撐時,只要把零件泡水、沖洗後晾乾即可,不需要工具拆除。
列印前就能減少後處理量
- 擺放方向讓主要外觀面不接觸支撐,支撐痕跡最難磨平的就是外觀面。
- 需要噴漆的件,盡量避免大面積懸空支撐。
- 支撐介面使用專用支撐材料,拆除後的接觸面會乾淨很多。
打磨:3D列印砂紙要用幾號?
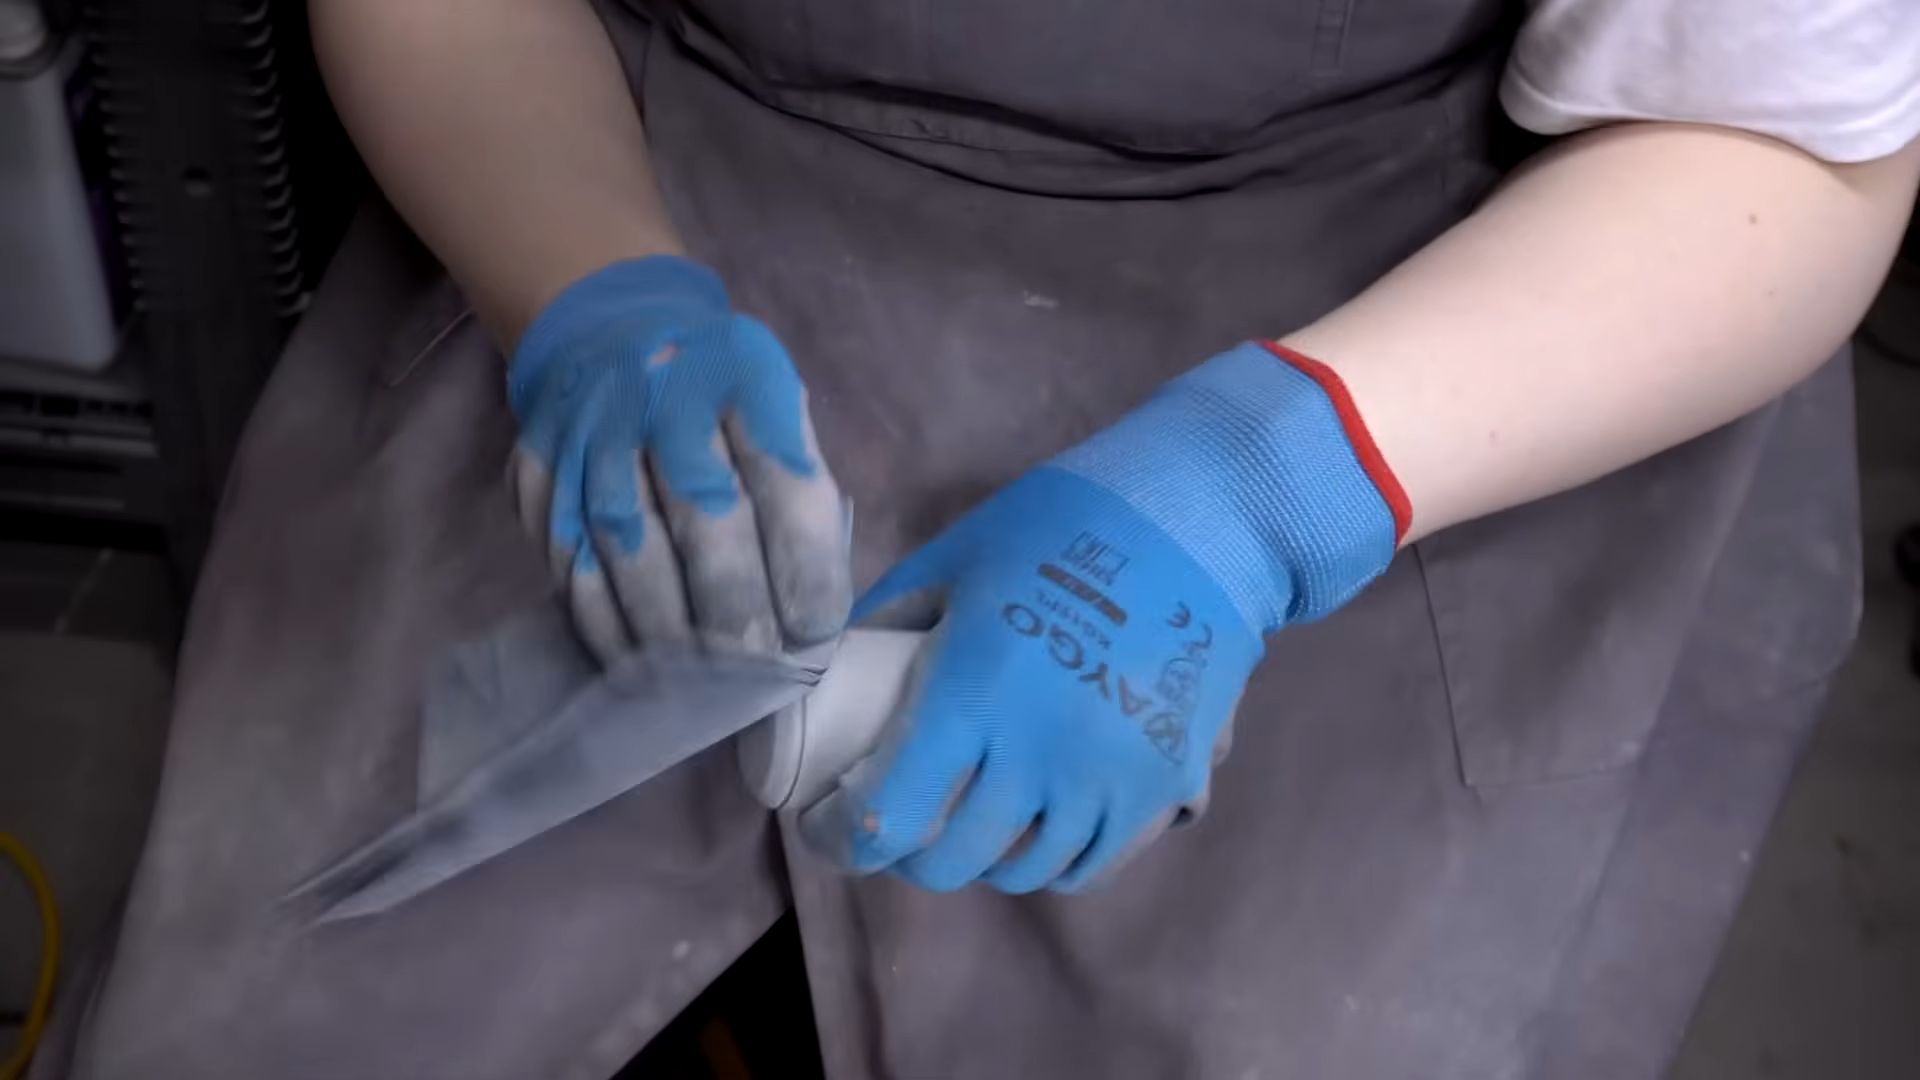
打磨的原則是由粗到細,每換一個號數,都要把上一個號數留下的刮痕磨掉再往下換。
| 砂紙號數 | 階段 | 用途 |
| 80~120 | 粗磨 | 去除明顯層紋與支撐痕跡,容易留下深刮痕 |
| 220~240 | 中磨 | 磨平粗磨留下的刮痕 |
| 400~600 | 細磨 | 噴補土前整平表面 |
| 800~1200 | 水磨 | 補土後與上面漆前修整 |
層高較小、細節較多的零件,可以直接從 120 或 240 號開始,避免 80 號把細節磨掉。
不同材料的打磨重點
- PLA:施力太大或磨太快時,摩擦熱會讓表面軟化、起毛,放輕力道,或改用水磨。
- ABS、PETG:適合水磨,粉塵少,也能降低摩擦熱。
- 乾磨會產生塑膠粉塵,建議戴口罩、手套與護目鏡,磨完用水或布清除粉塵。
補土與噴漆:讓層紋完全消失的關鍵
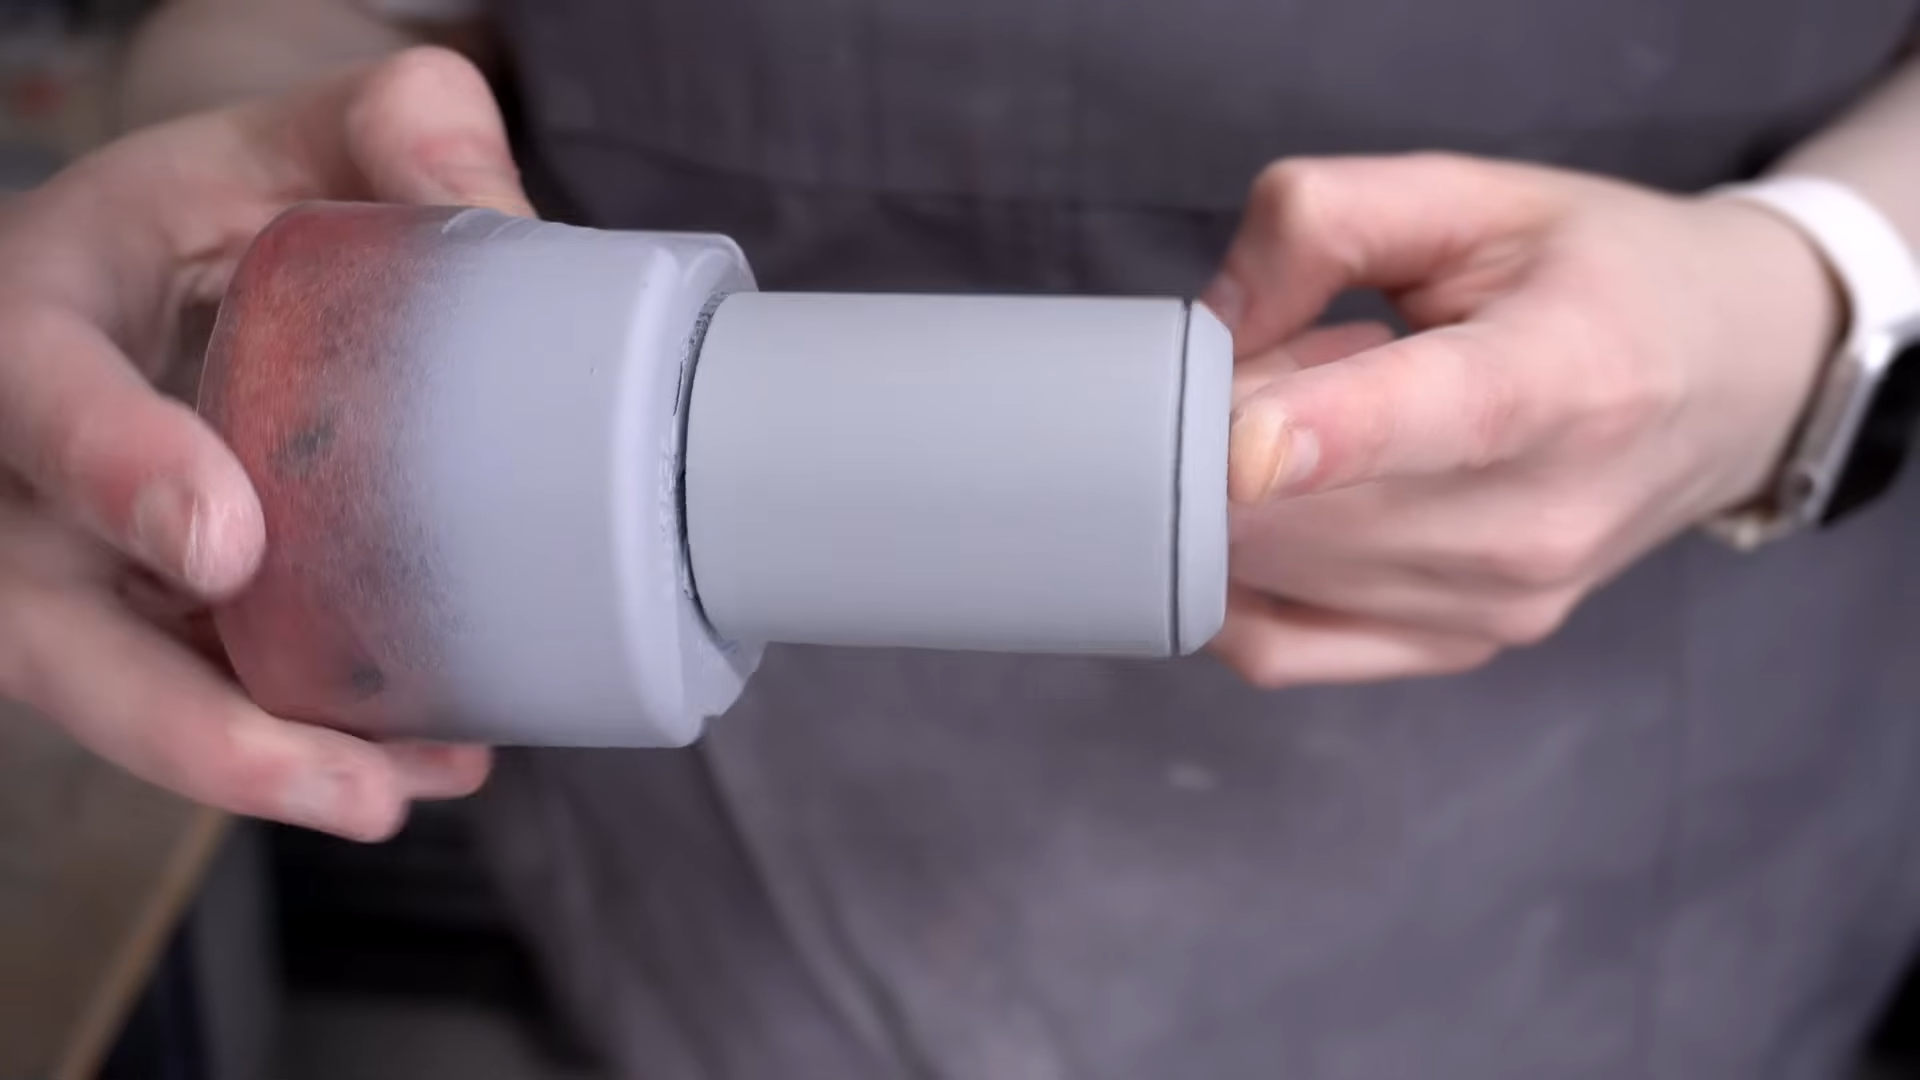
只靠砂紙很難把層紋完全磨平,補土底漆的作用是填平細小層紋與刮痕,同時讓表面瑕疵暴露出來,方便判斷哪裡還要處理。
- 清潔脫脂:清除打磨粉塵與手上油脂,表面不乾淨,後續容易吃漆不均或掉漆。
- 噴補土底漆:薄噴一層,不要一次噴厚。
- 填補較大缺陷:較大的縫隙、凹痕或分件黏合的接縫,用補土膏薄塗填平,乾後檢查,必要時再補一次。
- 水磨:底漆乾燥後用 320~400 號水磨;要做亮面的件,再接 600~800 號。
- 重複檢查:仍有缺陷的地方重複步驟 2~4,直到表面平整。
- 上色:再次清潔後噴面漆,薄噴、來回平穩移動,分多層完成。
- 罩光保護:面漆完全乾燥後再噴清漆。多色上漆時,建議使用同一品牌的漆料,比較不會發生咬漆。
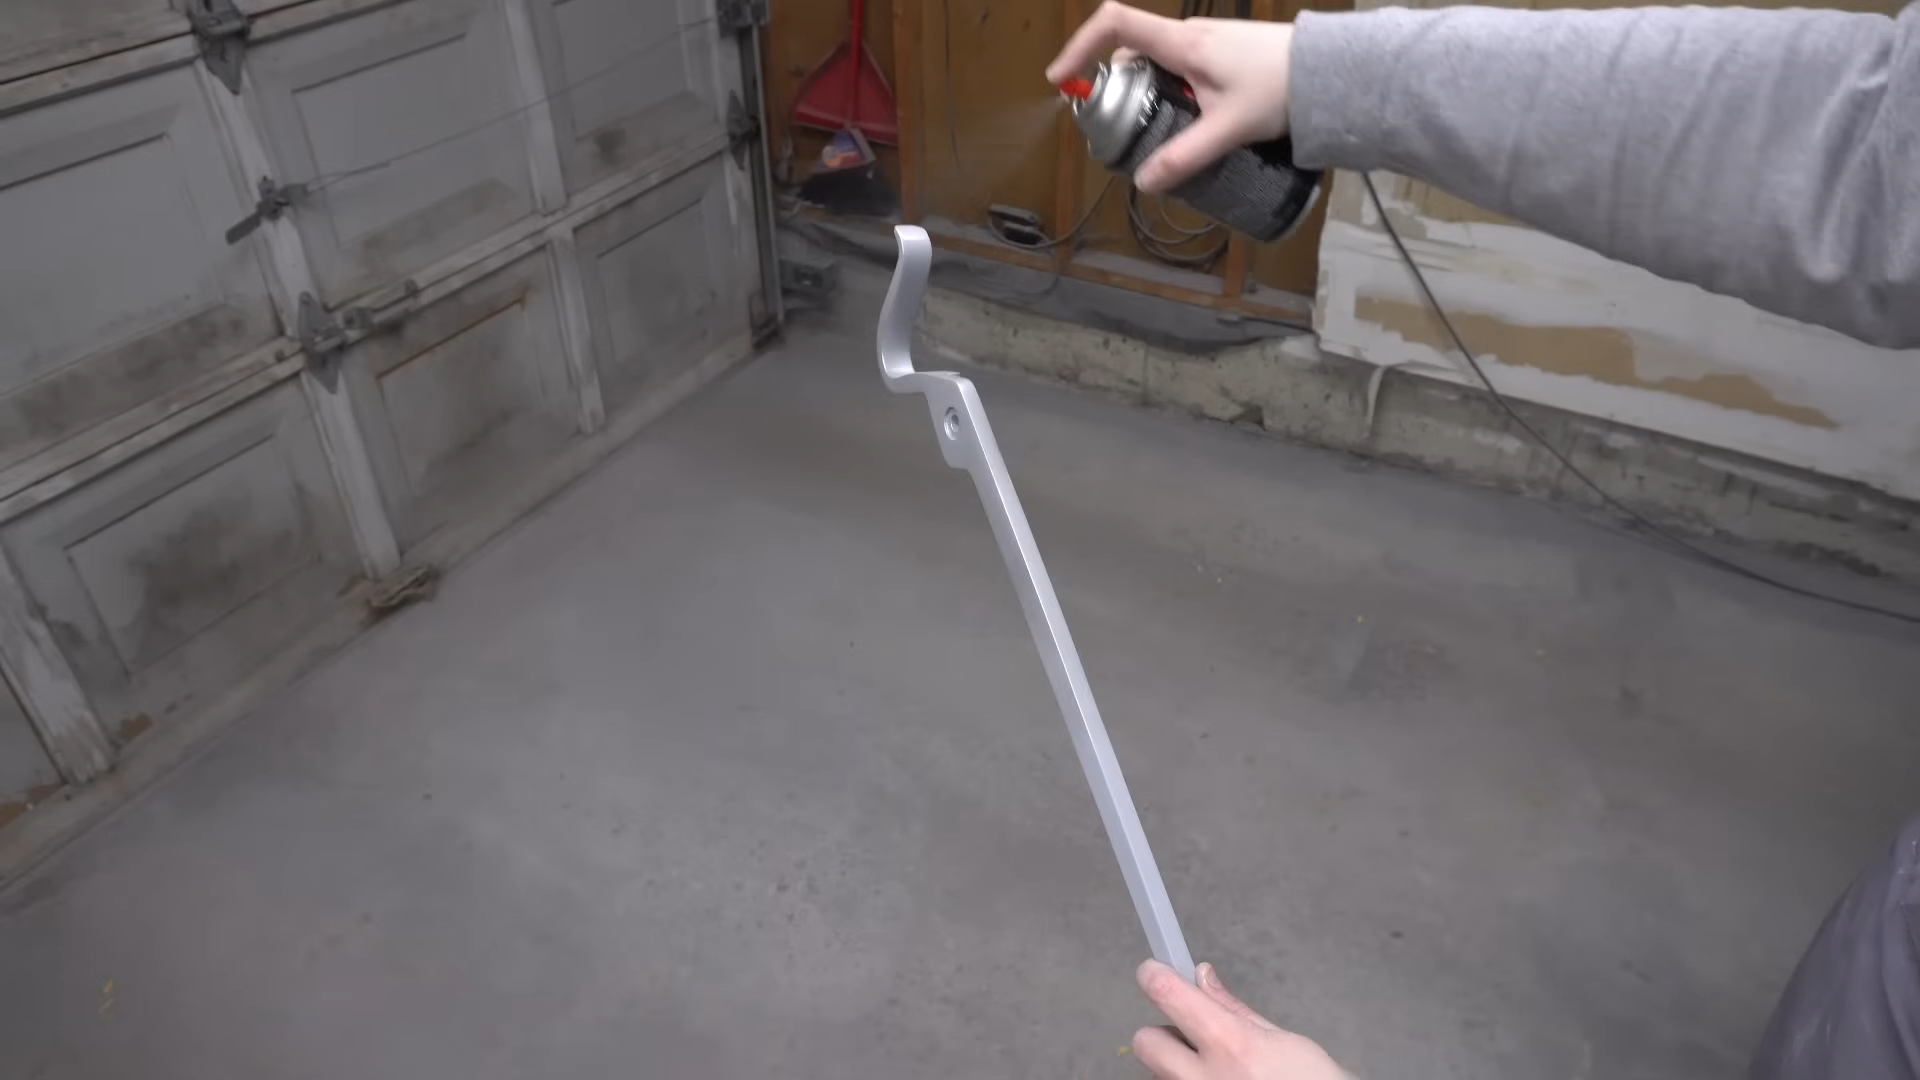
乾燥時間怎麼抓?不同品牌的噴罐差異很大,以噴罐標示為準。以 Stratasys 的 FDM 噴漆教學為例,底漆兩層之間間隔 2~4 小時,面漆每層間隔 15~45 分鐘。漆面還沒完全硬化就拋光,容易磨穿或留下指紋。
噴漆安全與小技巧
- 在通風、灰塵少的地方作業,戴手套、護目鏡與有機蒸氣防毒口罩。
- 零件可以用鐵絲或夾具吊掛,一次噴完整個面,也不會讓接觸面黏住。
ABS、ASA 丙酮燻蒸:哪些材料能燻?怎麼燻才安全?
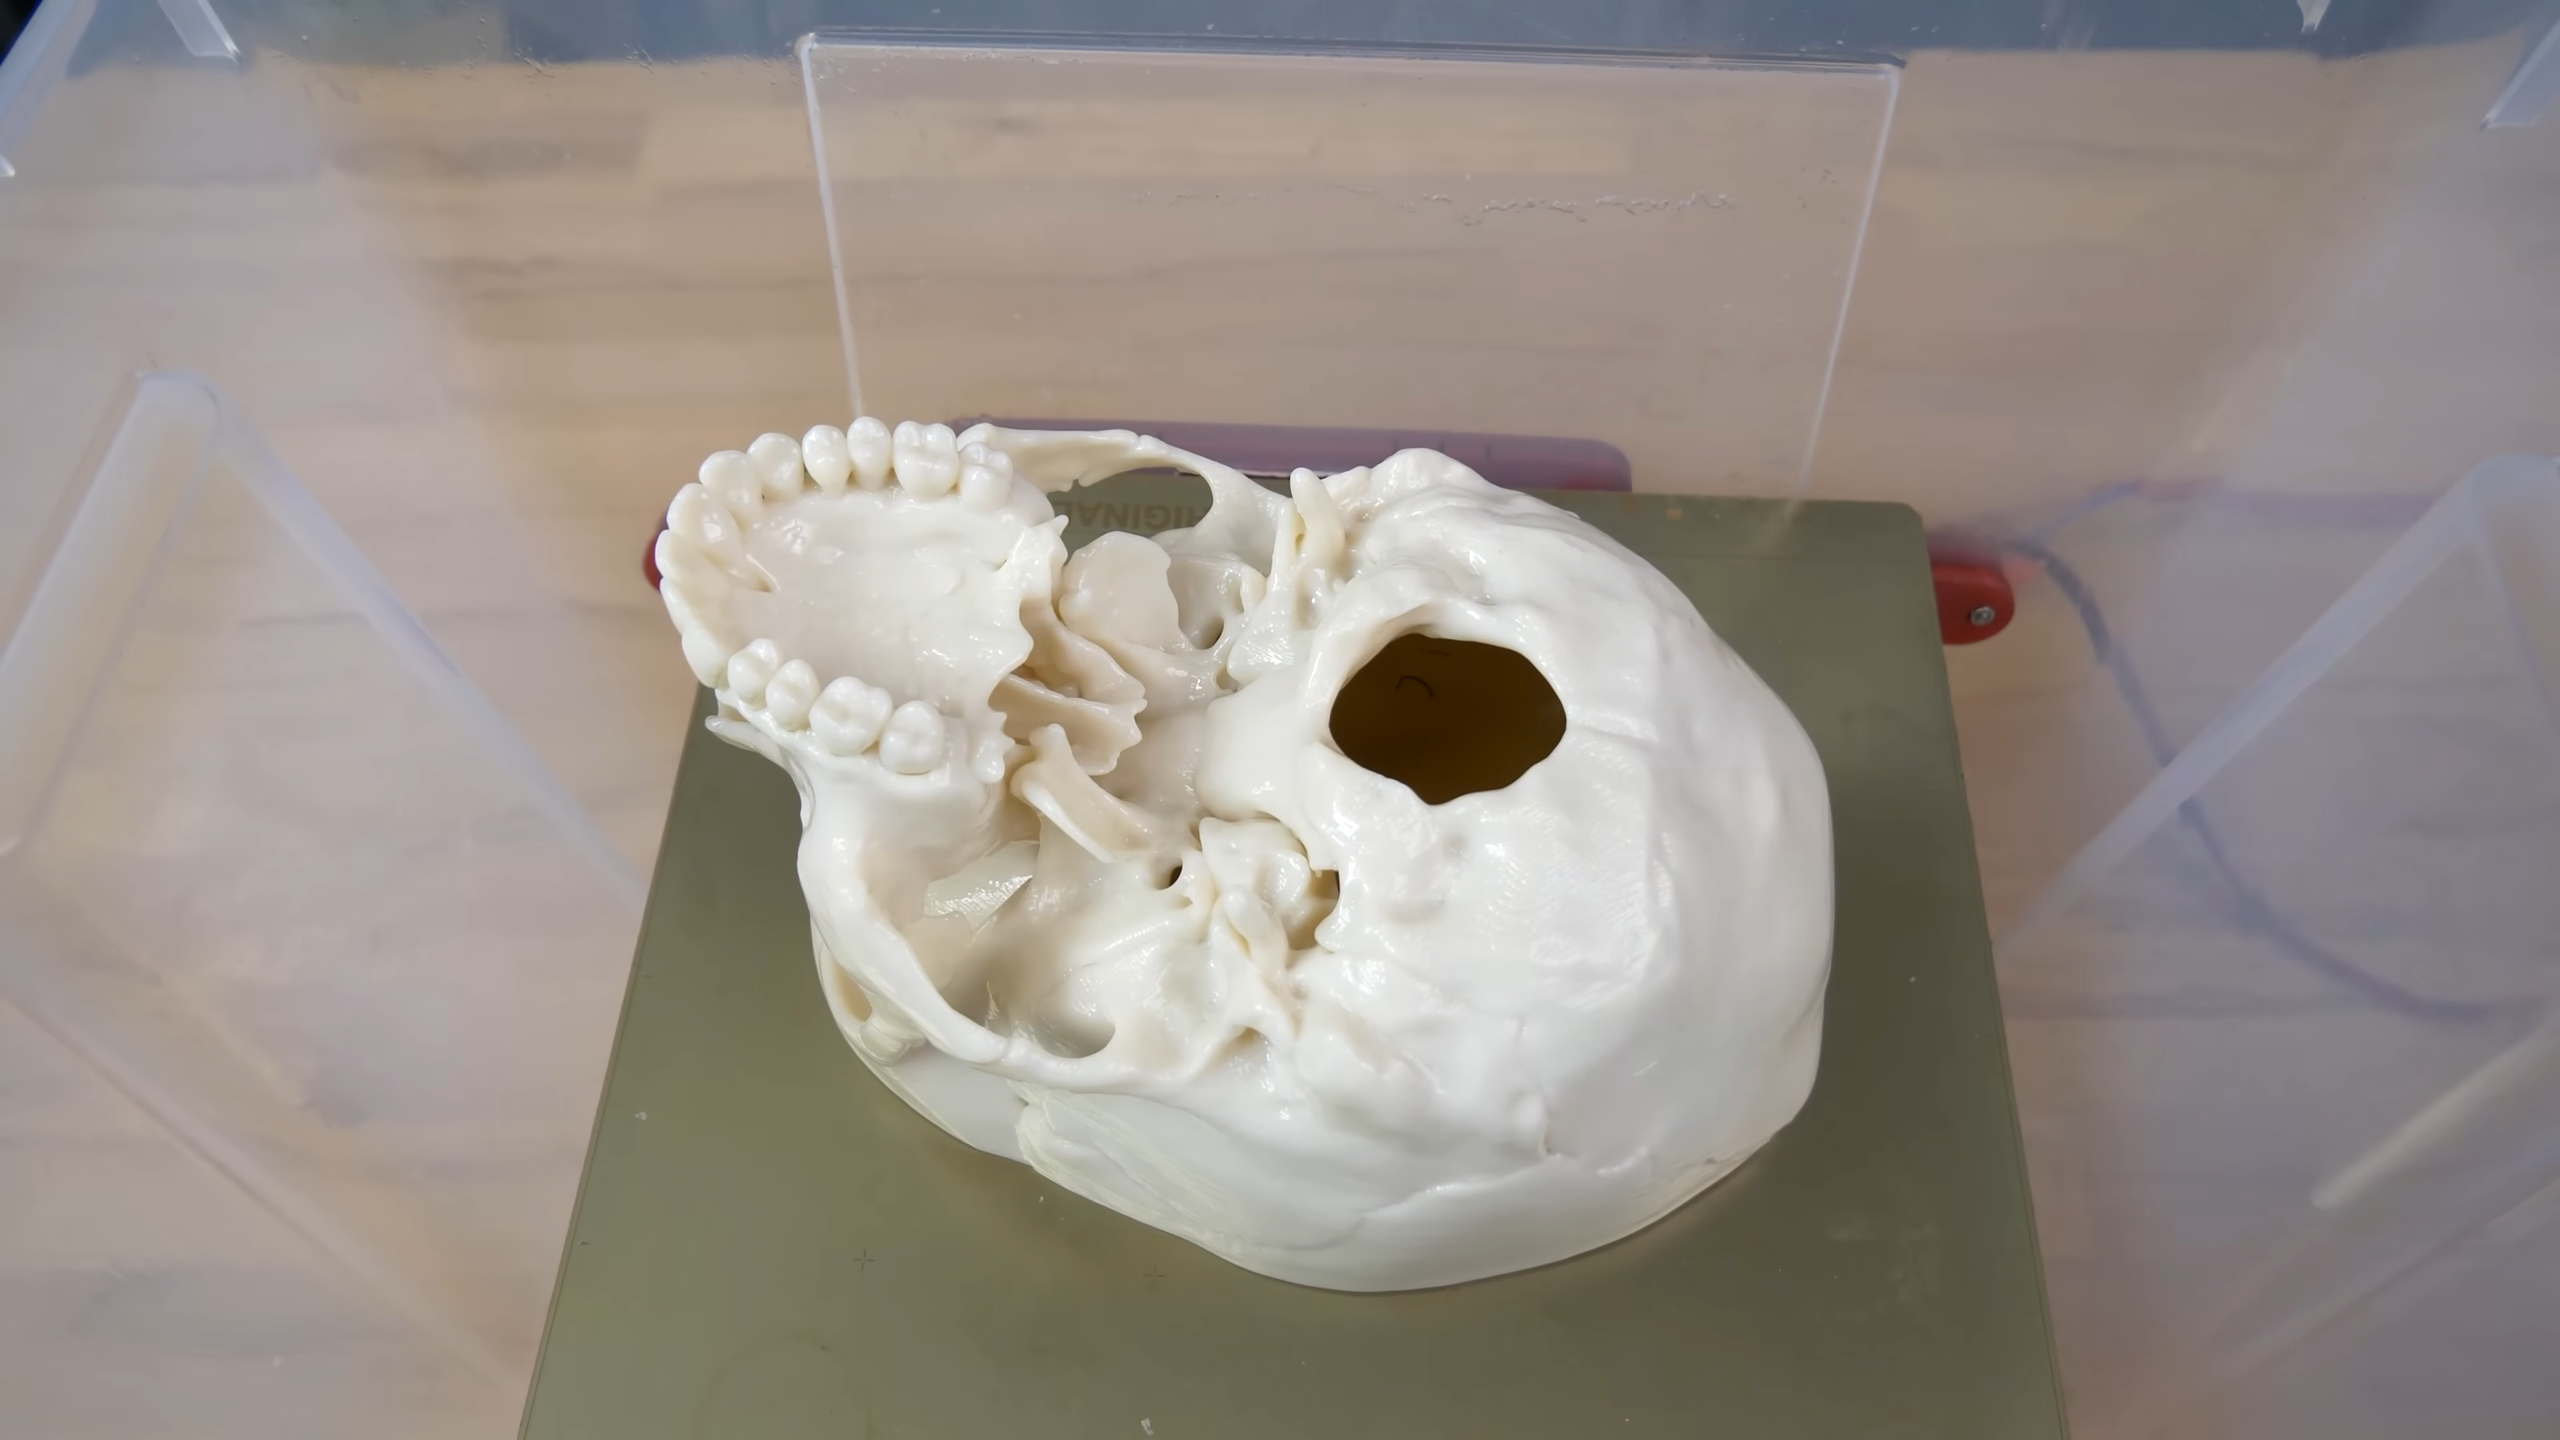
丙酮蒸氣會溶解 ABS、ASA 的表層,讓層紋融合成類似射出成型的亮面。這個方法只對特定材料有效,PLA 拿去燻不會變光滑。
| 材料 | 可用的平滑方式 | 是否適合丙酮燻蒸 |
| ABS | 丙酮蒸氣 | 適合 |
| ASA | 丙酮蒸氣 | 適合,通常比 ABS 更快出現光澤 |
| HIPS | d-檸檬烯浸泡,部分產品可用丙酮 | 視產品而定 |
| PVB(如 Polymaker PolySmooth) | 異丙醇(IPA) | 不需要丙酮 |
| PLA | 沒有安全有效的溶劑平滑法 | 不適合,改用打磨加補土噴漆 |
| PETG | 需使用二氯甲烷,危險性高 | 不建議自行處理 |
冷燻步驟
不加熱的冷燻速度較慢,但安全性高很多,是小量處理時比較建議的方式。
- 準備容器:使用玻璃容器或 PP 透明收納盒,不要用 ABS、PETG 材質的盒子。蓋子不可完全密封,也不要用有橡膠密封條的扣鎖盒。
- 鋪丙酮紙巾:在容器底部與內壁鋪上沾濕 100% 丙酮的紙巾,不要用含其他成分的去光水。
- 墊高零件:用金屬架把零件墊高約 2.5~5 公分,不要直接碰到紙巾。
- 定時檢查:Prusa 實測 Prusament ASA 約 15~20 分鐘就有效果,多數 ABS、ASA 約需 20~40 分鐘,也有 ABS 燻一小時層紋仍然明顯。品牌差異很大,先用小件測試。
- 取出靜置:燻好的零件表面會變軟,連同金屬架一起取出,靜置數小時到一天再碰觸。
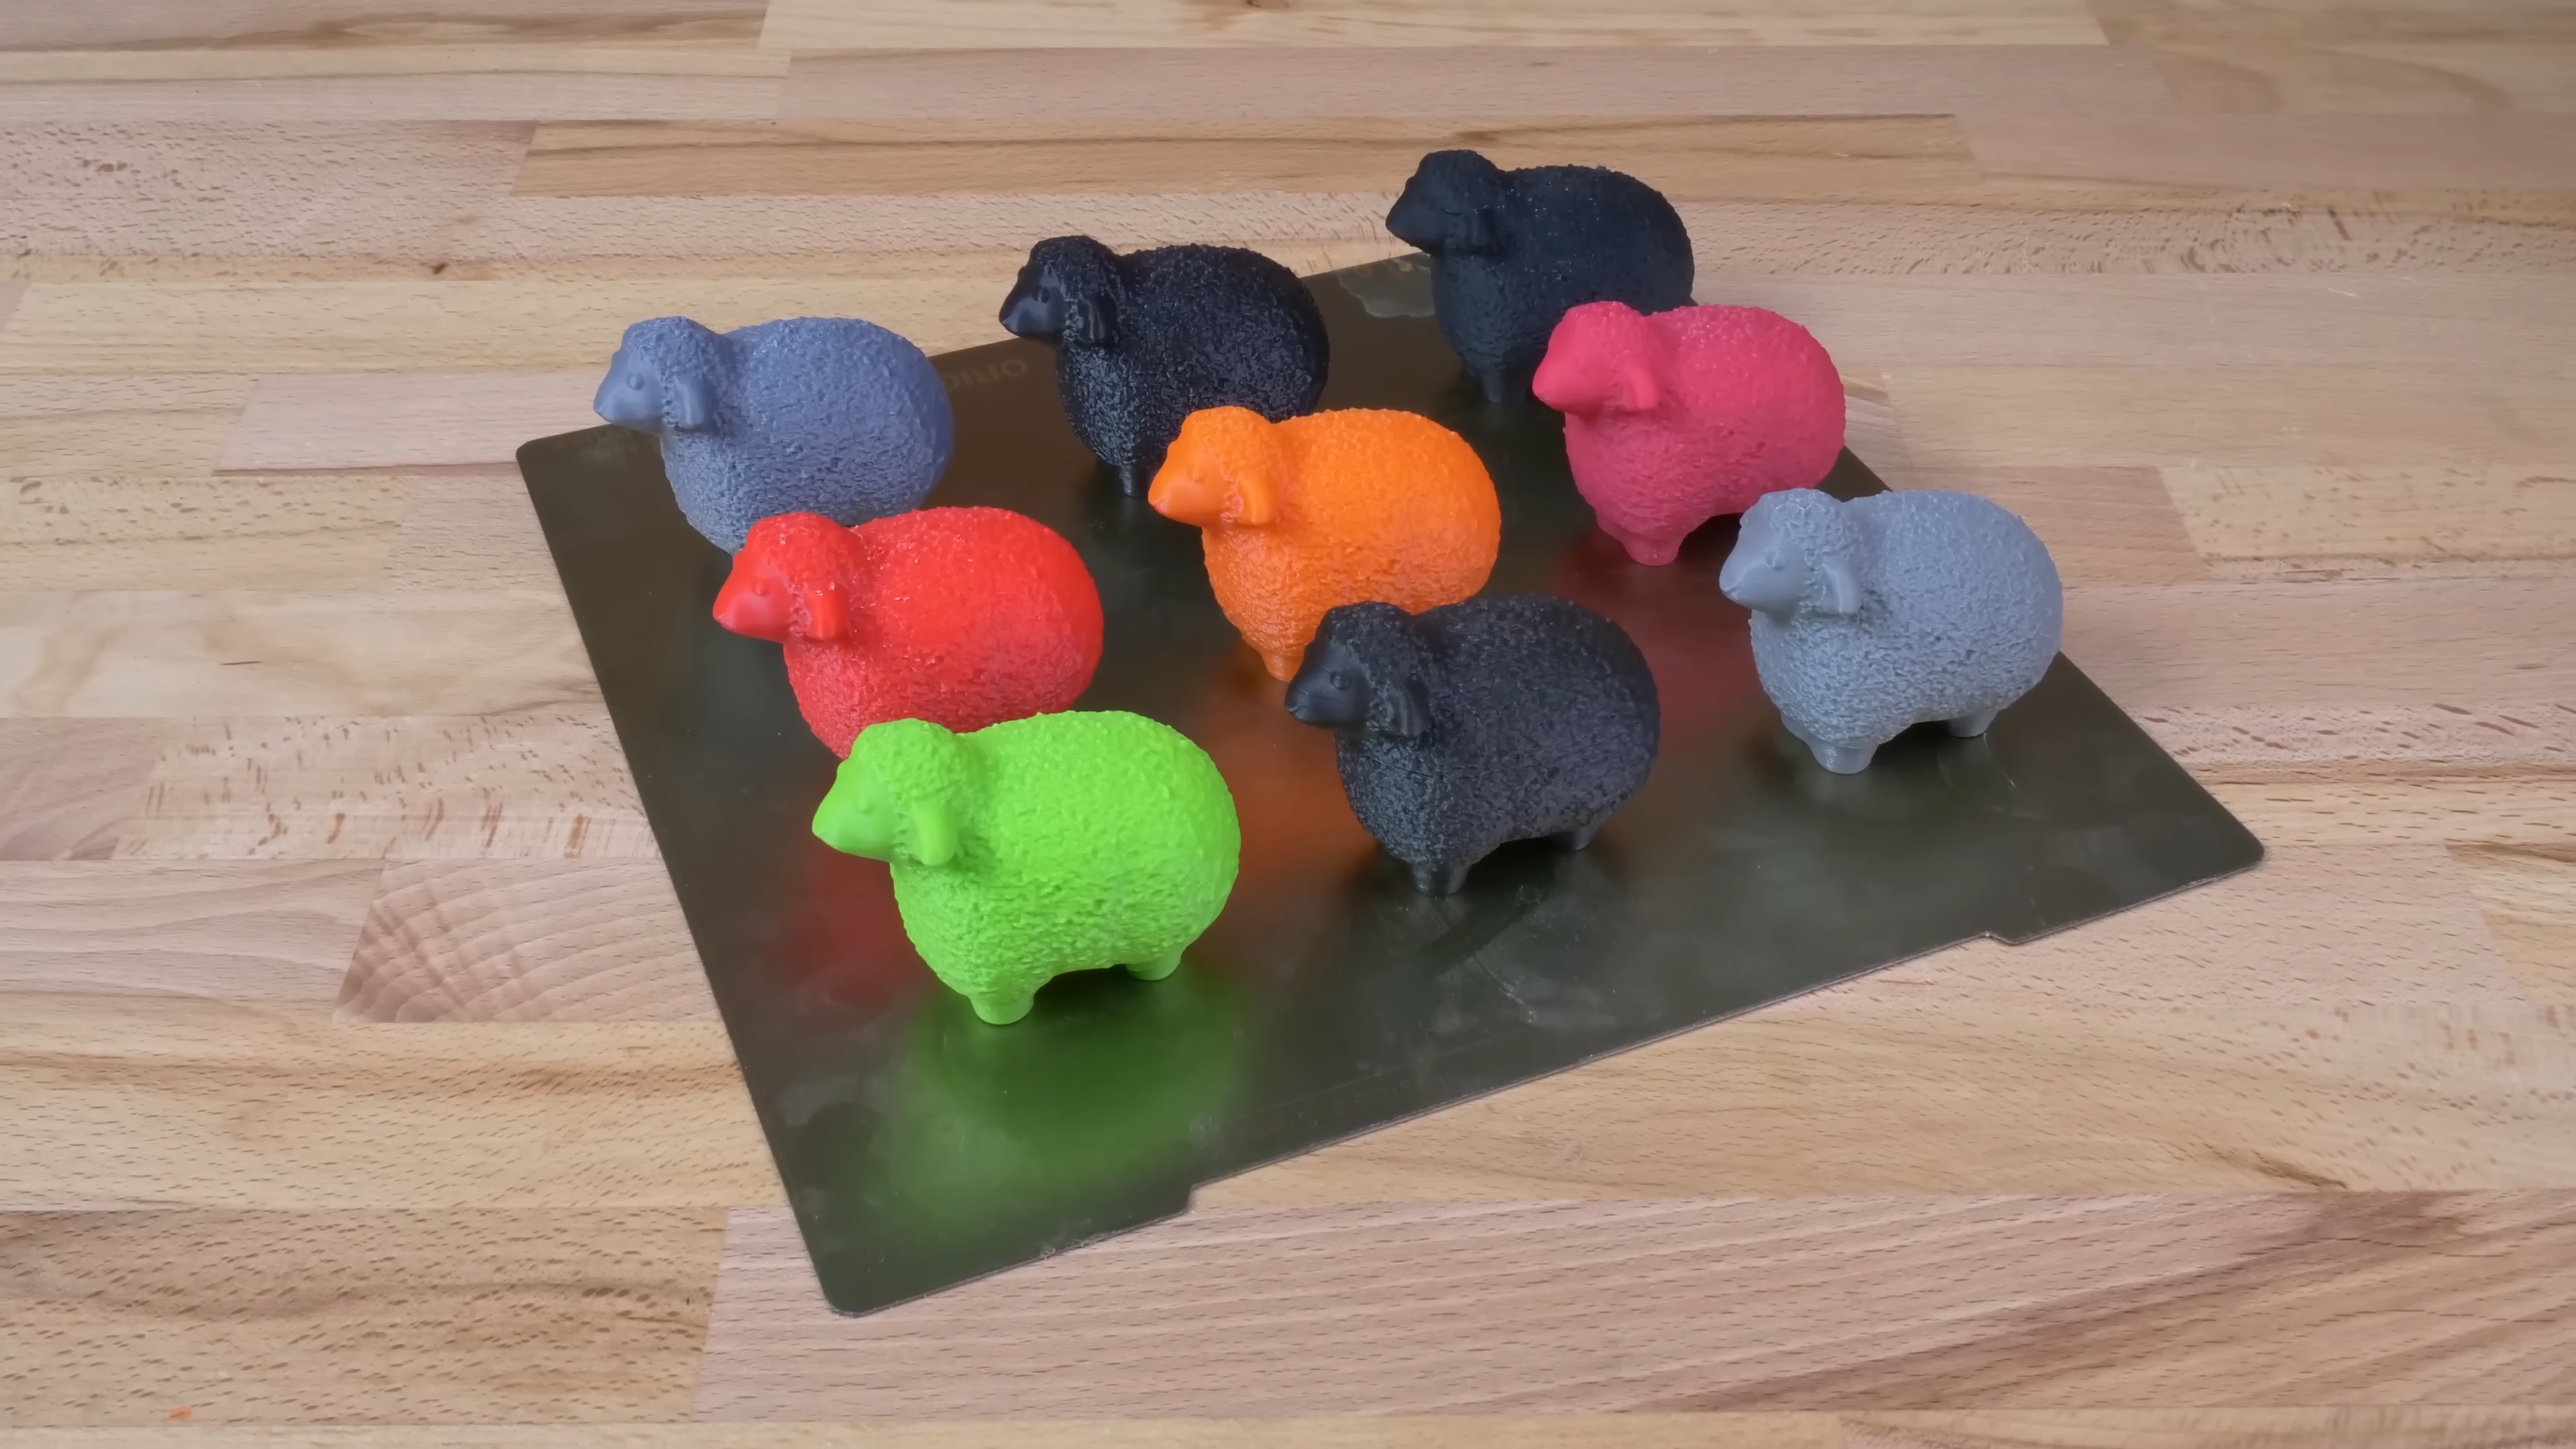
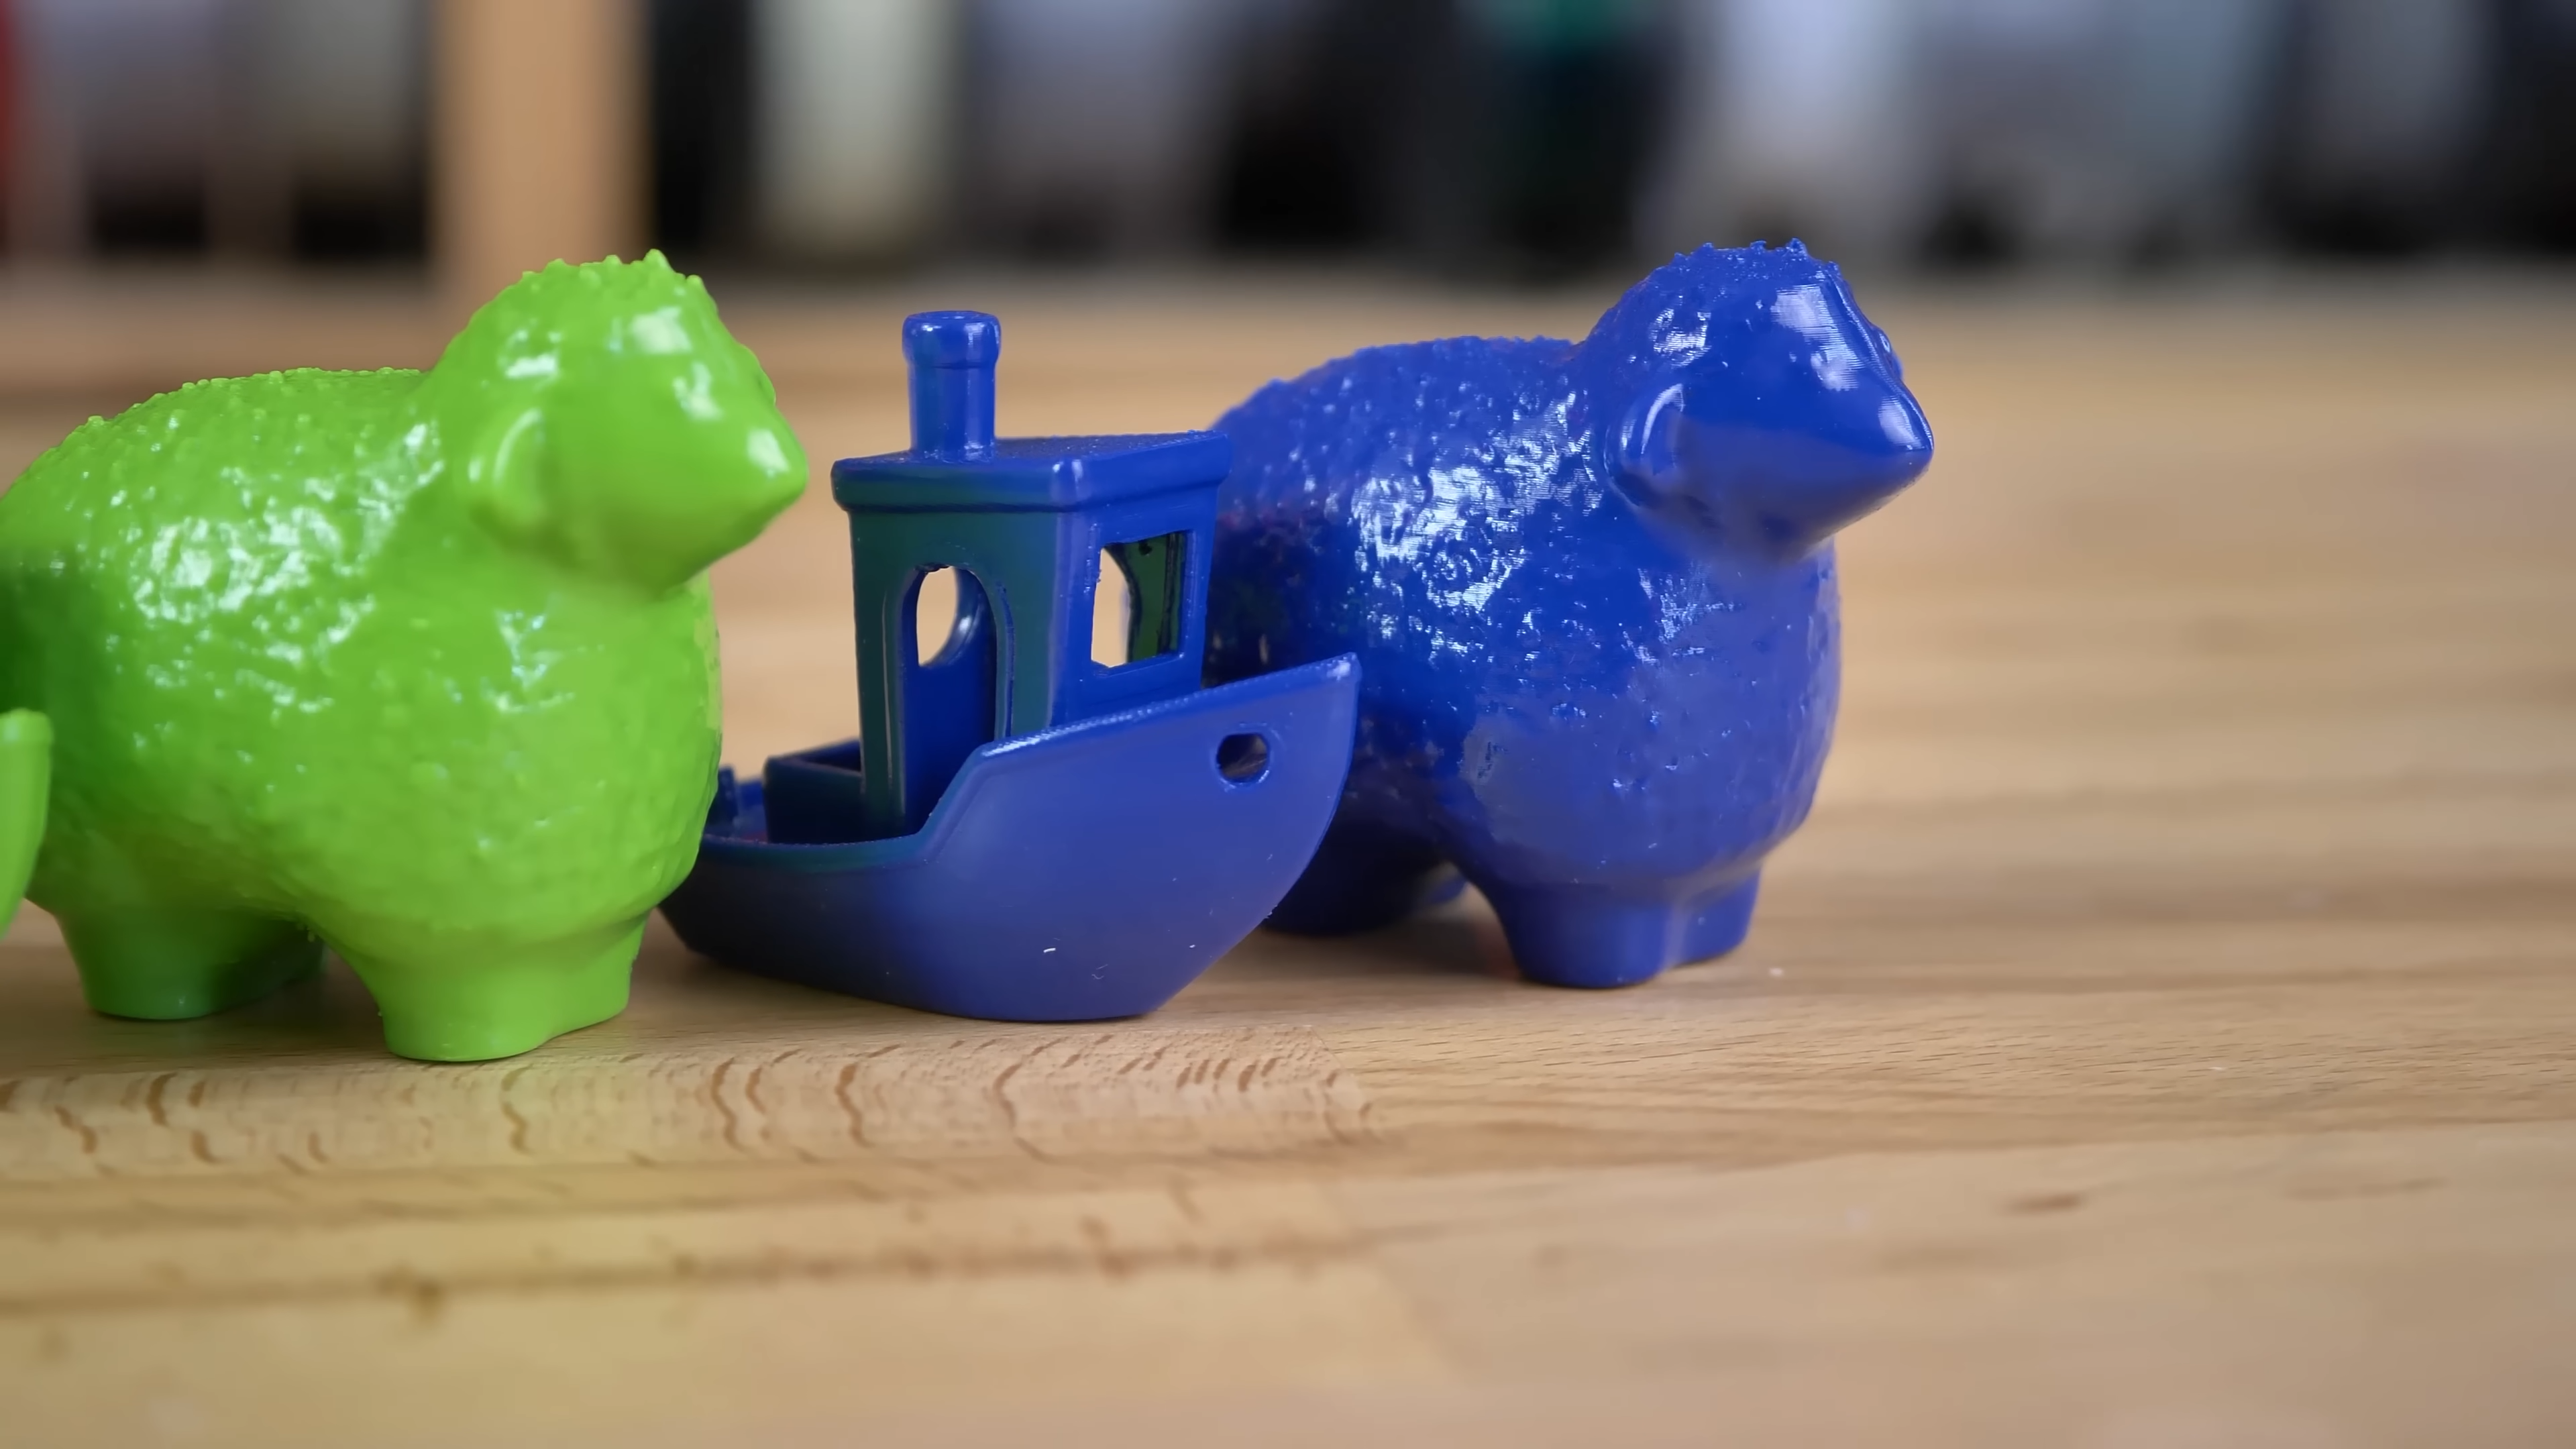
網路上也有加熱燻蒸的做法,速度較快,但丙酮蒸氣濃度高、起火風險也高,一般工作室不建議嘗試。
丙酮安全要點
- 丙酮閃點約 -18°C,室溫下就會持續揮發;空氣中濃度在 2.5%~12.8% 之間時具有爆炸性。
- 作業區域保持通風,遠離明火、電暖器與會產生火花的電器。
- 丙酮蒸氣會往下沉積,地面與低處更要注意。
- 戴抗溶劑手套與護目鏡,燻蒸過程不要無人看管。
燻蒸對尺寸與強度的影響
燻蒸會溶解表層,尖角變鈍、細節變淡,薄件與大型扁平件也容易變形。燻蒸後層間附著力明顯提升、衝擊韌性略高,但拉伸斷裂力略低,有配合公差的機構件不建議燻蒸。
功能件加工:熱熔螺母與 PLA 退火
熱熔螺母:讓列印件可以重複鎖螺絲
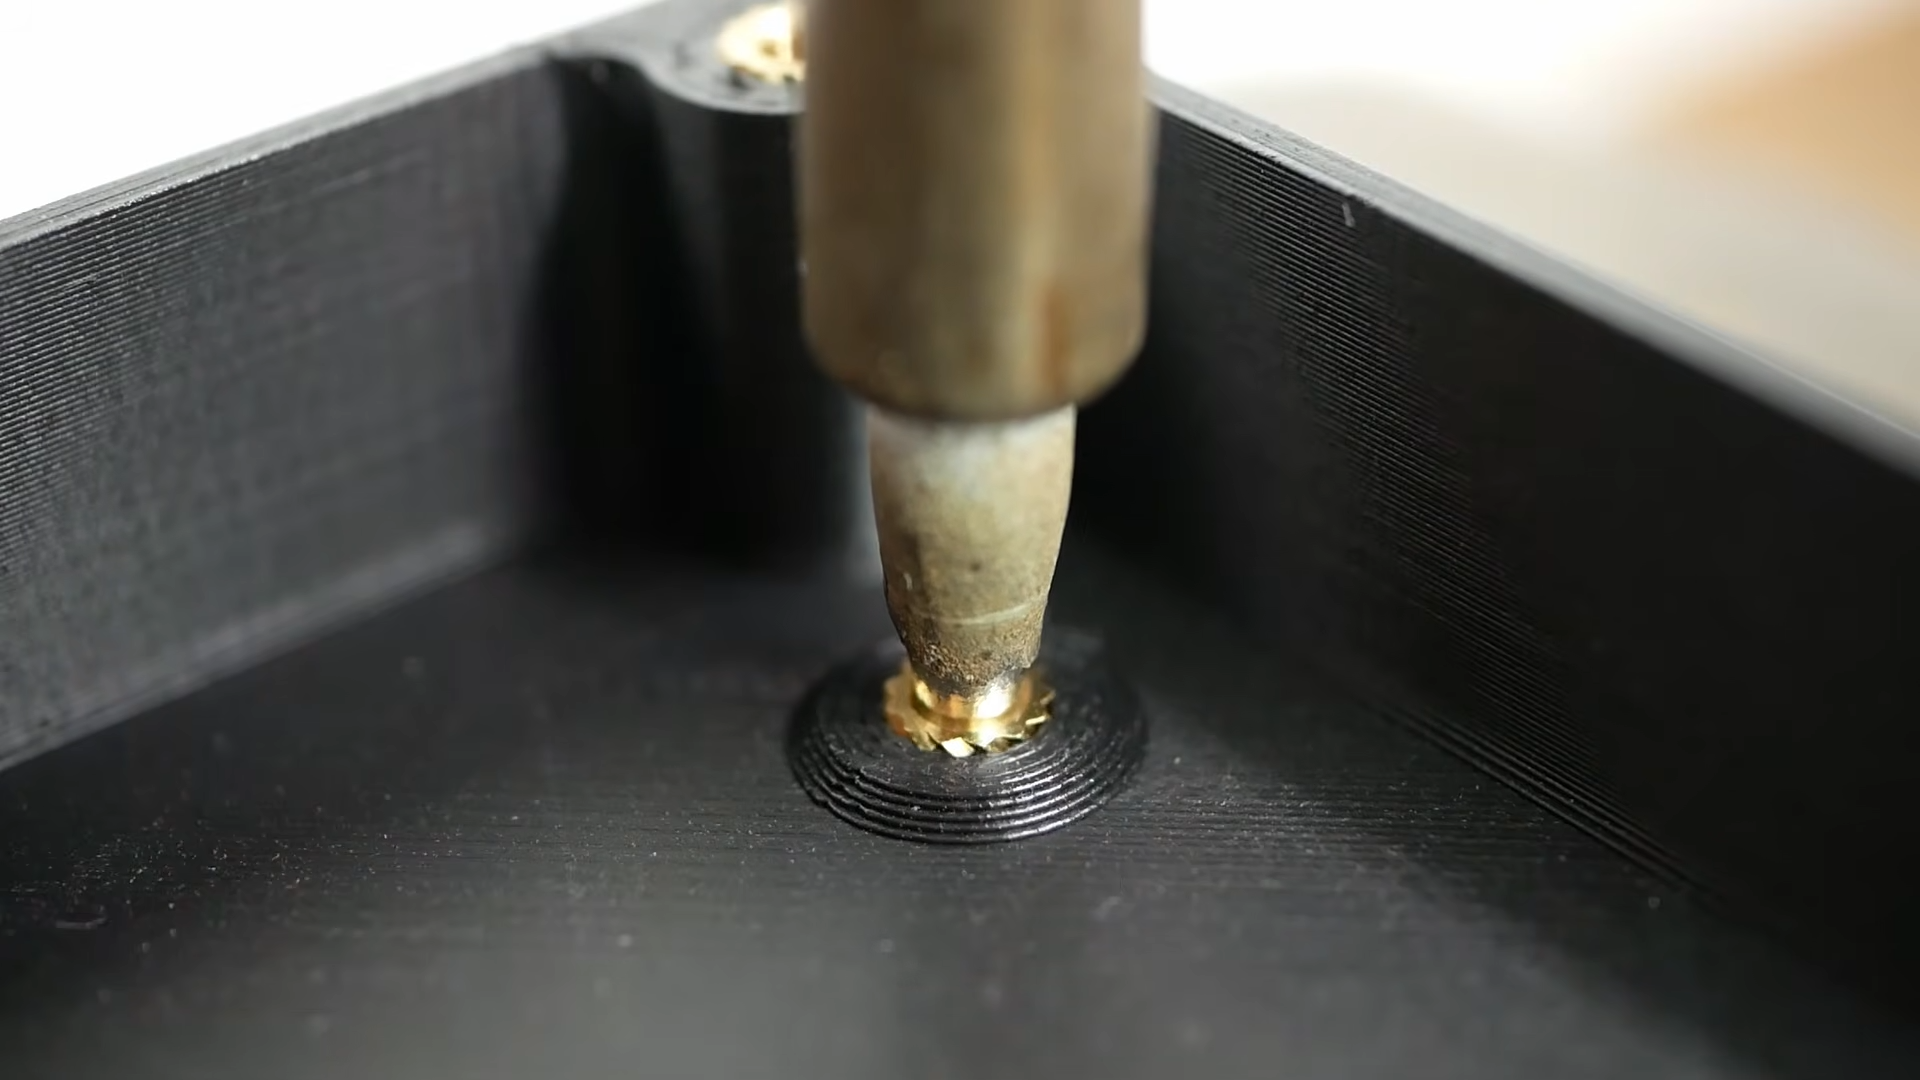
直接把螺絲鎖進塑膠孔,拆裝幾次螺紋就會磨壞。熱熔螺母是用烙鐵加熱後壓入孔位的黃銅螺母,塑膠熔化後會包覆螺母外層的滾花,冷卻後就能承受拉拔與扭力,螺絲可以重複拆裝。
孔徑怎麼設計
- 依嵌件廠商提供的尺寸表設計,並先印測試件確認。列印出來的孔通常比 CAD 設計值小,不同材料、機台與列印方向都會有差異。
- 孔用直孔,不需要錐孔,通常也不用倒角。
- 盲孔深度約比嵌件長 1 mm,讓熔化的塑膠有地方去。
- 測試件的壁厚與填充設定要跟正式件一樣,孔位周圍也要保留足夠壁厚。
烙鐵溫度怎麼設
CNC Kitchen 與 Prusa 的建議是「列印溫度再加 10~20°C」,而不是直接用列印溫度。
| 材料 | 烙鐵溫度參考 |
| PLA | 約 225°C |
| PETG | 約 245°C |
| ABS | 約 265°C |
壓入步驟
- 把嵌件放在孔口,用烙鐵垂直壓入到約 90% 深度。
- 移開烙鐵,用平面工具把嵌件壓平,與表面齊平。
- 保持壓住數秒,等塑膠凝固,否則嵌件容易稍微退出。
M5 以上的大尺寸嵌件熱容量大,可以換粗一點的烙鐵頭、溫度稍微拉高。光固化樹脂件不能熱熔,要改用瞬間膠或 AB 膠固定嵌件。
PLA 退火:提高耐熱,但要預留變形
PLA 的玻璃轉化溫度約 60°C,放在太陽下的車內就可能軟化變形。退火是把列印件放在低於熔點的溫度下慢慢加熱,讓材料結構重新排列,提高耐熱性。
Bambu Lab 拓竹官方線材指南列出的退火參數如下:
| 材料 | 退火溫度 | 退火時間 |
| PLA | 50~60°C | 6~12 小時 |
| PLA-CF | 55~60°C | 6~12 小時 |
| PETG-CF | 65~70°C | 6~12 小時 |
| ABS、ASA | 80~90°C | 6~12 小時 |
| PC | 85~100°C | 6~12 小時 |
| PETG、TPU | 不建議退火 | 不適用 |
- 退火後零件可能收縮或變形,有尺寸要求的件,先用測試方塊量測退火前後的尺寸變化。
- 耐熱 PLA(HT-PLA)這類改性材料的退火條件不同,依該線材的技術資料表(TDS)設定。
選對材料與機台,後處理會輕鬆很多
後處理花最多時間的,往往是列印階段就能避免的問題。要做丙酮燻蒸的外觀件,從一開始就選 ABS 或 ASA;只打算打磨噴漆的件,PLA 好印、好磨,就很夠用。
ABS、ASA 列印時容易翹曲,搭配封閉式機台比較穩定。層紋、支撐痕跡少,打磨與補土的次數也會跟著減少。
- 線材選擇:FDM 線材系列
- 機台選擇:拓竹 Bambu Lab 系列
FDM 後處理常見名詞
| 名詞 | 說明 |
| 後處理(Post-Processing) | 列印完成後為了改善外觀或功能所做的加工,包含去支撐、打磨、補土、上色、燻蒸等 |
| 補土底漆(Filler Primer) | 可填平細小層紋與刮痕的底漆,常見為噴罐 |
| 水磨 | 使用耐水砂紙沾水打磨,減少粉塵與摩擦熱 |
| 丙酮燻蒸 | 利用丙酮蒸氣溶解 ABS、ASA 表層,讓層紋融合成亮面 |
| 熱熔螺母(Heat-Set Insert) | 以烙鐵加熱壓入塑膠孔位的黃銅螺母,可重複鎖螺絲 |
| 退火(Annealing) | 將列印件以低於熔點的溫度長時間加熱,提高耐熱性 |
部分圖片擷取自 Prusa 3D、CNC Kitchen 與 M.M's Prop Shop 影片
常見問題
Q1:3D列印打磨要用幾號砂紙?
由粗到細:80~120 號去層紋與支撐痕,240 號磨平刮痕,400~600 號整平後噴補土,補土後與上漆前用 800~1200 號水磨。細節多的件可以從 120 或 240 號開始。
Q2:PLA 可以用丙酮燻蒸嗎?
不行。丙酮燻蒸只對 ABS、ASA 有效,PLA 燻了不會變光滑,泡丙酮還可能造成破裂。PLA 要改用打磨加補土噴漆處理。
Q3:ABS 丙酮燻蒸要燻多久?
冷燻一般約 20~40 分鐘,但不同品牌的 ABS、ASA 差很多,有的 15 分鐘就有光澤,有的一小時層紋仍在。建議先用小件測試,燻蒸時定時檢查。
Q4:熱熔螺母烙鐵要設幾度?
建議是列印溫度再加 10~20°C,PLA 約 225°C、PETG 約 245°C、ABS 約 265°C。孔徑依嵌件廠商尺寸表設計,先印測試件確認。
Q5:PLA 退火溫度與時間怎麼設?
拓竹官方線材指南建議 PLA 以 50~60°C 退火 6~12 小時。耐熱 PLA 等改性材料依各線材的技術資料表設定,有尺寸要求的件先用測試方塊確認變形量。
Q6:噴漆後多久可以拋光?
以漆料與噴罐標示為準,等漆面完全硬化後再拋光。太早拋光容易磨穿漆層或留下指紋。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
- OGS 3D列印機能印哪些材料?碳纖、玻纖與主動控溫倉使用重點
- OGS 大型工業3D列印機:台灣製造,最大可印 600mm 不用分件黏合
- 3D列印噴嘴怎麼選?孔徑 0.2~0.8mm 與不鏽鋼、硬化鋼、碳化鎢差異一次看懂
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 11 月 2 日