光固化 3D 列印為什麼要打孔?一次搞懂中空模型的排液與減壓原理
2026-08-24
在光固化 3D 列印的世界中,新手可能會遇到列印結束後,載台上只有孤零零的支撐,物件本體卻黏在料槽底部的離型膜上。這種失敗通常是因為剝離力(Peeling Force)過大,導致物件在上升過程中無法順利脫離離型膜。為了降低這種風險並提升成功率,針對較大的物件,將其進行中空化與打孔是不可或缺的關鍵步驟。
中空處理(Hollowing)的三大優勢
在列印較大尺寸的物件時,我們通常會將模型內部做中空處理,進行中空處理主要有以下幾個實務上的考量:
減少成本:大型物件若採實心列印會消耗大量樹脂,中空化能節省材料支出。
減輕重量:如果重量太重,可能會導致在列印過程中物件無法順利被拉起而黏在離型膜上,中空模型重量較輕,能減輕載台與支撐的負擔,對於大型物件的列印穩定性更有利。
方便列印:降低每一層的截面積,進而降低剝離力,提高成功率(通常建議的壁厚設定為 2–3 mm)。
真空吸盤效應
將列印物件真空化可以帶來很多好處,但也要注意我們在列印前必須將物件進行打孔。當我們將模型設定為中空且沒有打孔時,列印過程中會產生嚴重的「真空吸盤效應」,這就像是將一個倒蓋的碗從水盆中垂直往上拔,如果沒有缺口讓空氣進入,內外的壓力差會產生巨大的阻力。
在 3D 列印中,這股力量會直接作用於薄殼物件與支撐上,輕則導致物件表面出現水平接痕或變形,重則讓物件直接從支撐上被扯下來,黏在料槽底部導致列印失敗。
打孔解決真空問題並排除多餘樹脂
前面提到中空物件如果不打孔會造成吸盤效應,除此之外,如果物件完全封閉,內部可能會包裹未固化的樹脂,導致我們在進行後處理時增加困難,或是後續固化時,內部樹脂固化後物件膨脹而裂開。
那為了解決中空物件真空吸盤效應以及排除樹脂,中空模型必須配合「打孔」來洩壓及引流。
洩壓(減壓):打破上述的真空吸力,有了孔洞,空氣或樹脂就能在載台拉拔時進入中空層,平衡內外壓力,讓物件更容易從離型膜上撕下。
引流(排液):若模型完全封閉,內部會包裹未固化的樹脂,孔洞可以讓列印過程中流入中空腔體的未固化樹脂可以順利排出,避免樹脂困在裡面,減少浪費、重量,以及後續固化造成模型開裂的風險。
打孔怎麼打?
問題來了,那打孔到底要打在哪、大小又要多大?中空模型的孔洞不是「有打就好」,孔洞的位置、數量和大小,都會影響它能不能有效洩壓與排出樹脂。為了讓孔洞真正發揮洩壓與引流的作用,操作時可以掌握以下三個原則:孔位選擇、孔數配置、孔徑大小。
孔位:靠近底部
孔洞建議設置在模型底部、靠近列印平台的位置,讓空氣能在列印初期就進入中空腔體,降低真空吸力。
孔數:至少兩個
建議採用雙孔設計,一個負責進氣、打破真空,另一個負責引流,讓未固化樹脂和清洗時的酒精能順利排出,透過「一進一出」,形成較順暢的流動路徑。
孔徑:2~5 mm
孔徑建議控制在 2~5 mm,雖然孔洞小會比較不影響物件美觀,後續補土也比較輕鬆,但孔洞過小的話,容易受到樹脂表面張力影響,導致空氣不易進入、樹脂不易排出,反而會降低洩壓與引流效果。
修補排液孔
列印完成並經過徹底清洗與內部固化後,表面的排液孔若影響美觀,可以進行後處理。常見的做法是使用少量樹脂或是光固化專用 UV 補土填補孔洞,並利用 UV 燈筆進行局部固化,最後再用砂紙打磨平整,就可以讓物件表面恢復完整性。
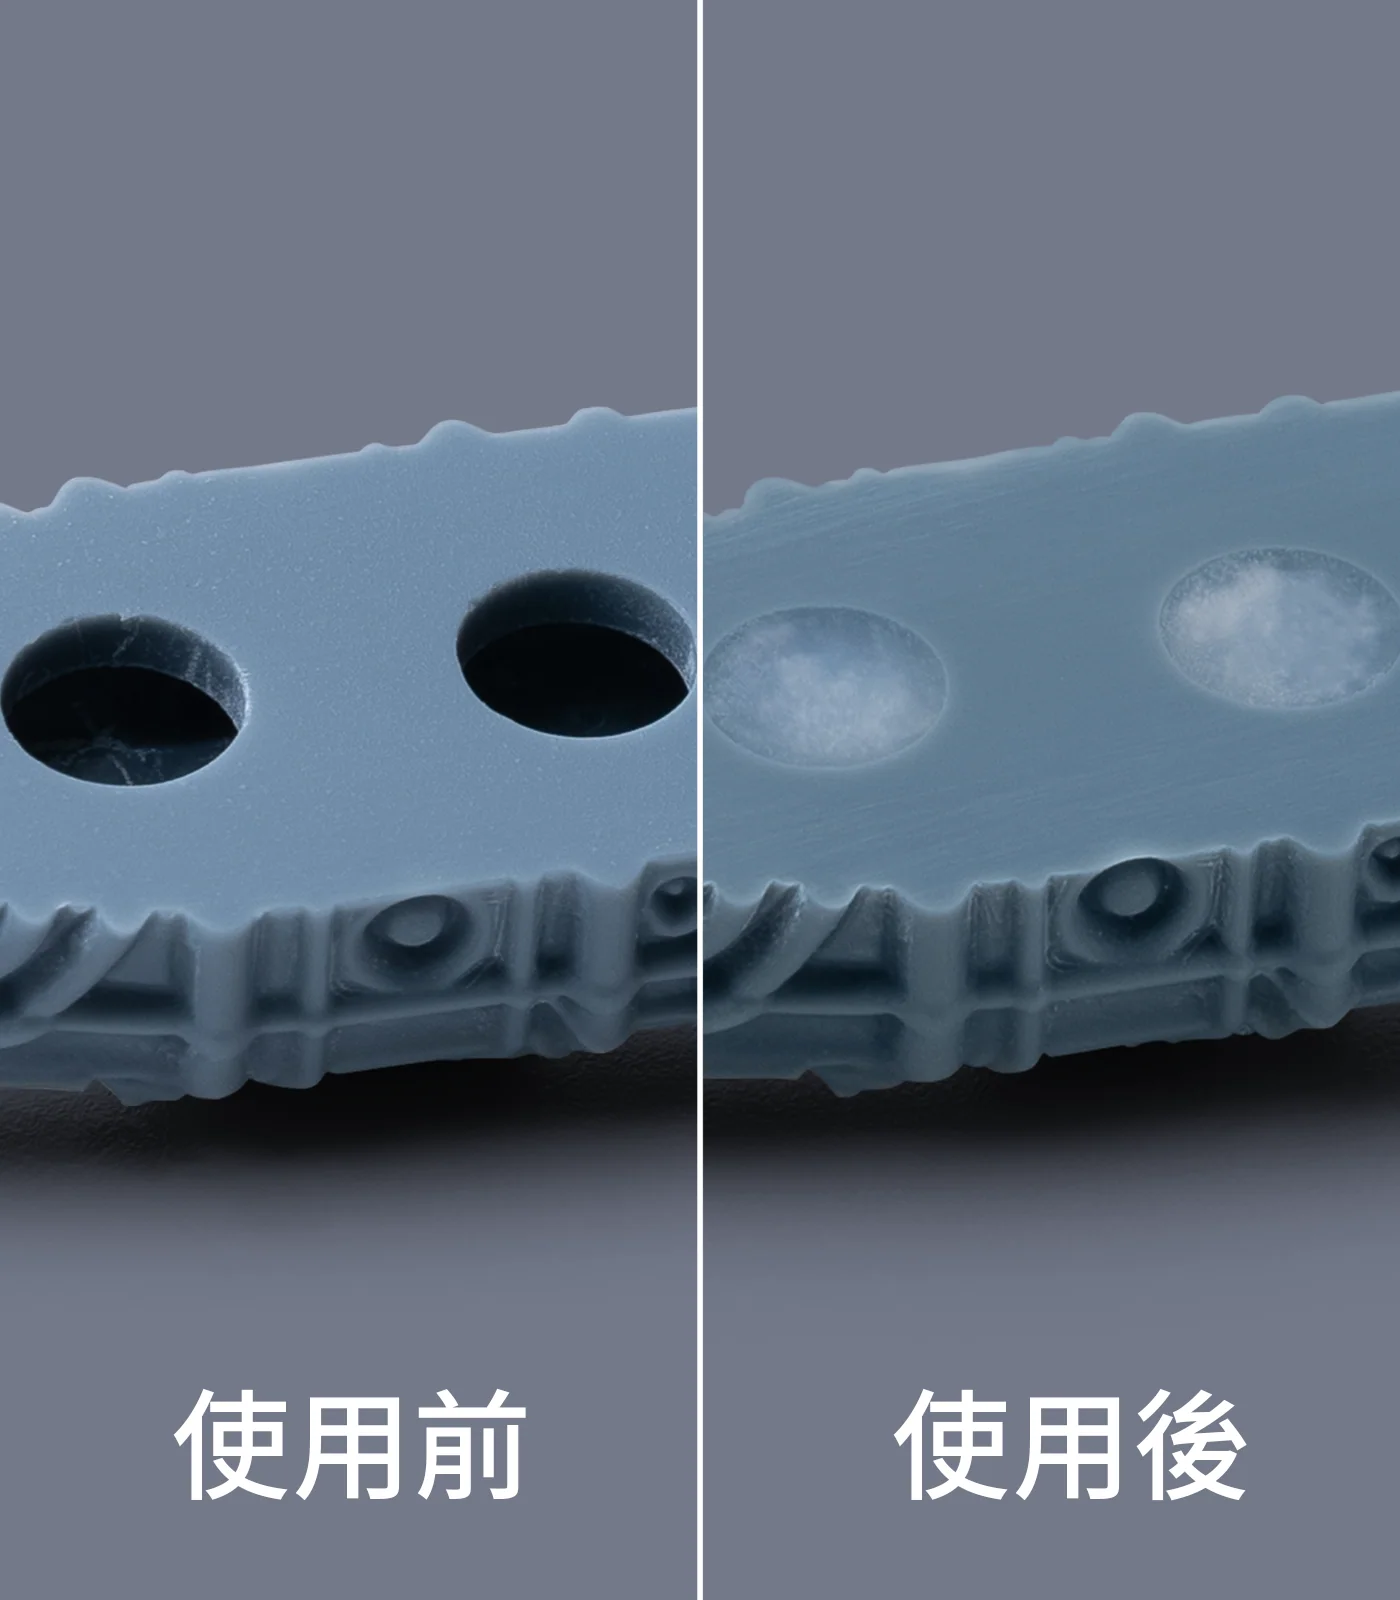
雖然打孔會讓後處理多一道工序,但這個步驟能大幅降低中空模型後續出問題的機率。透過合理的洩壓與引流設計,可以減少真空吸盤效應造成的列印瑕疵,同時將模型內部的殘留樹脂排出,避免後續固化造成膨脹與開裂。
常見問題
Q1:如果我不打孔,但增加支撐數量,是否能解決物件掉到料槽底部的問題?
A1:增加支撐雖然能加強抓地力,但無法消除真空吸盤效應帶來的內外壓力差,巨大的拉拔力仍可能導致物件變形或支撐斷裂,且無法解決內部殘留樹脂導致日後開裂的問題。
Q2:打孔位置如果不靠近載台,會有什麼影響?
A2:如果孔位遠離載台(例如在物件頂部),在列印起始階段中空部分仍是封閉的,此時真空吸力依然存在,直到列印到孔位出現為止。所以打孔位置離載台太遠的話可能會導致物件下半部出現嚴重的層線或列印失敗。
Q3:中空模型的壁厚如果設太薄(例如低於 2 mm)會怎樣?
A3:壁厚過薄會使物件結構強度不足,在面對列印時的剝離力時極易變形或撕裂。因此建議壁厚維持在 2–3 mm 以兼顧節省材料與結構強度。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章