3D列印噴嘴怎麼選?孔徑 0.2~0.8mm 與不鏽鋼、硬化鋼、碳化鎢差異一次看懂
2026-10-28
選噴嘴其實只要分清楚兩件事:孔徑決定速度與細節,材質決定壽命與能不能印。
這兩個變數互不相干,0.6mm 的不鏽鋼噴嘴跟 0.4mm 的硬化鋼噴嘴,解決的完全是不同的問題,把它們分開來選,選擇就會變得很清楚。
選噴嘴只有兩個變數:孔徑和材質
孔徑問題:換了大孔徑噴嘴,結果列印時間幾乎沒縮短。原因通常不在噴嘴,而是機器的熱端熔化能力已經到頂。孔徑變大,但每秒能熔化的線材量沒變,速度自然上不去。
材質問題:用原廠的不鏽鋼噴嘴印碳纖維線材,印個幾百克就發現出料不對、首層貼不住。這不是機器壞了,是噴嘴孔口已經被磨大。這種磨損不可逆,只能換新。
兩個問題來自兩個不同的變數,解法也不一樣。先確認要解決的是哪一個問題,再決定買什麼。
孔徑怎麼選?0.2、0.4、0.6、0.8mm 的實際差別
孔徑決定的四件事
噴嘴孔徑指的是噴嘴尖端出料孔的直徑,它直接決定了擠出線條的寬度,進而影響四件事:
- 細節表現:孔徑越小,能重現的最小特徵越細
- 可用層高:層高通常設在孔徑的 25~75% 之間
- 列印速度:孔徑越大,每秒擠出的材料越多
- 零件強度:擠出線條越粗,層與層之間的接合面積越大
四種孔徑怎麼選
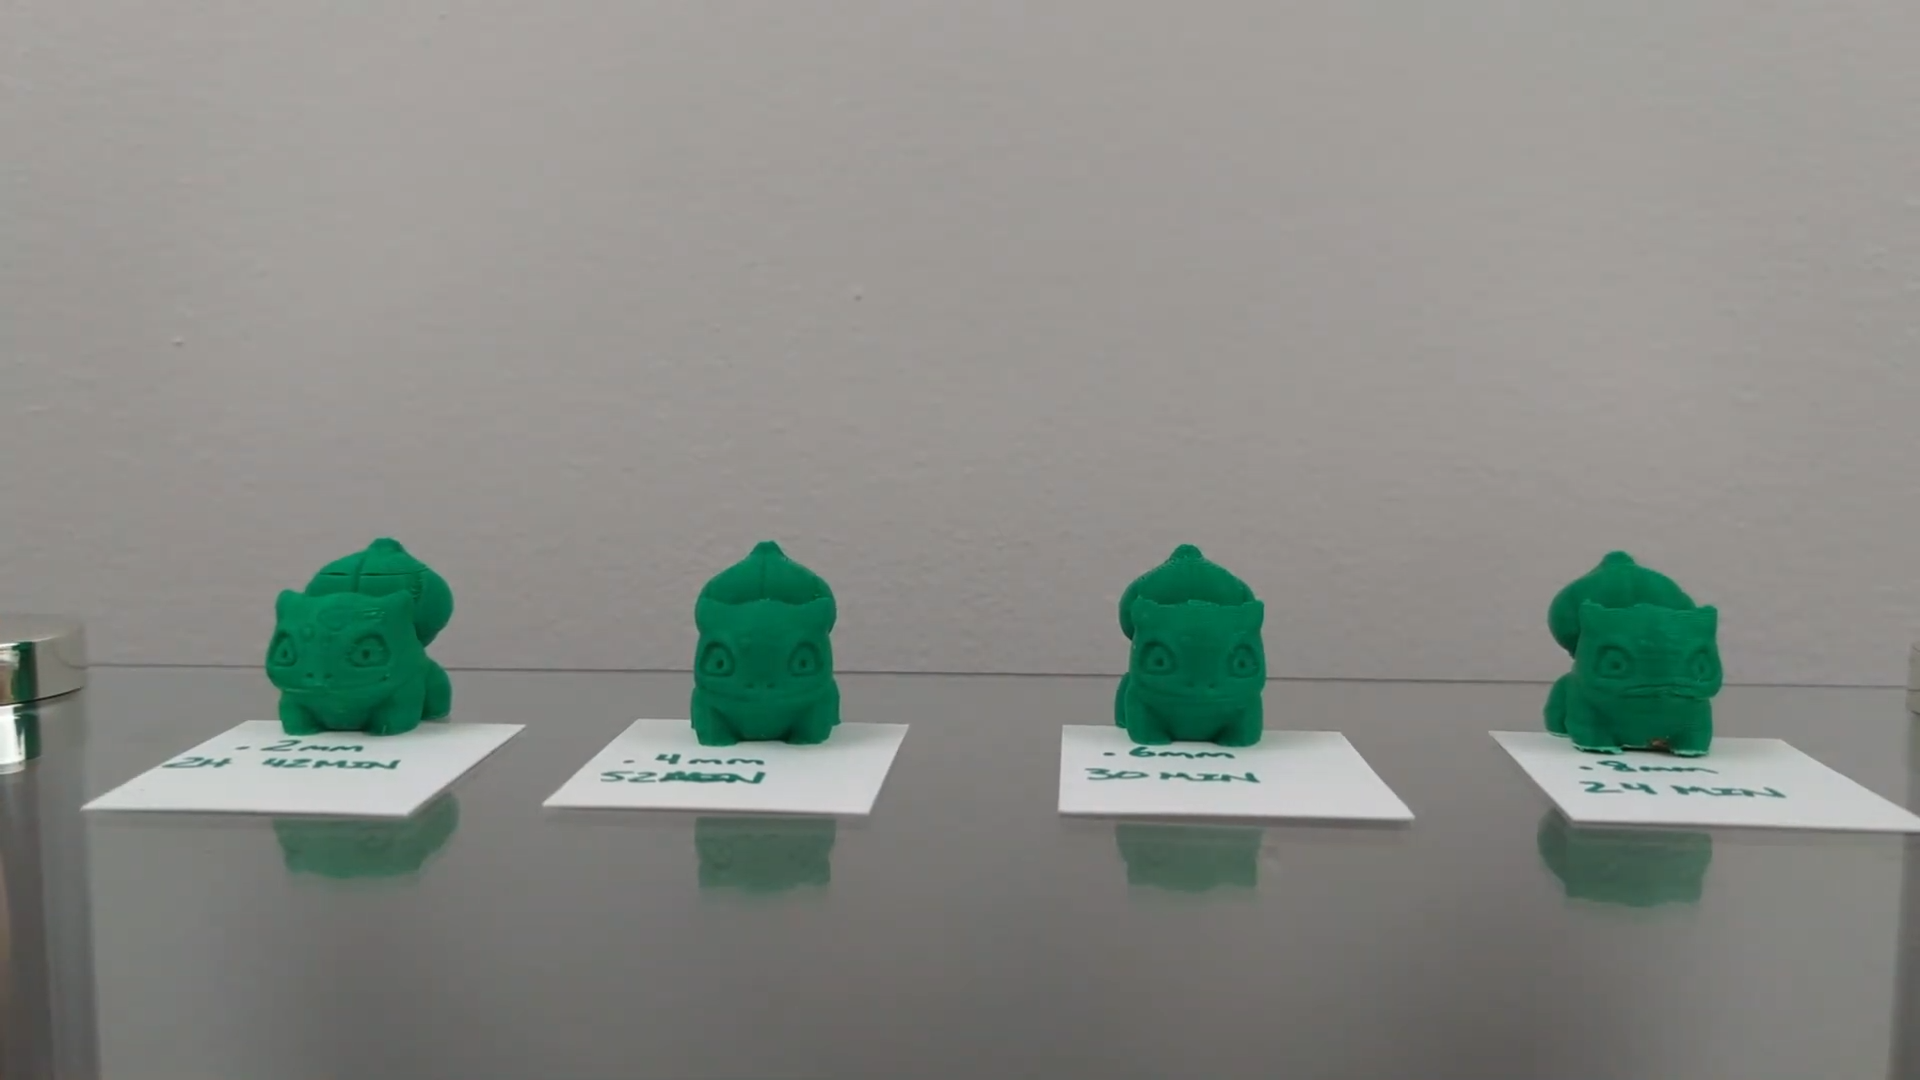
0.2/0.4/0.6/0.8mm 四種孔徑的實印件與耗時對照
| 孔徑 | 適合用途 | 建議層高 | 主要缺點 |
| 0.2mm | 模型公仔、飾品、精密小件原型 | 0.05~0.12mm | 強度低、速度慢、最容易堵塞 |
| 0.4mm | 通用。外殼、支架、消費性產品、打樣 | 0.1~0.3mm(常用 0.2mm) | 印纖維材料時有一定堵塞風險 |
| 0.6mm | 快速打樣、大型模型、治具夾具、功能件 | 0.15~0.45mm(常用 0.3~0.4mm) | 細節損失、耗材用量增加、架橋較差 |
| 0.8mm | 大型原型、結構件、花瓶模式 | 0.2~0.6mm(常用 0.4~0.5mm) | 精度低、表面紋路明顯、支撐難拆 |
孔徑與層高的對應關係為拓竹官方建議值
0.2mm:細節換來的代價
0.2mm 噴嘴能印出 0.4mm 印不出來的文字與細紋,表面也最細緻。但代價很實在:線條細,層間接合面積小,零件強度會下降;層數變多,列印時間往往是 0.4mm 的兩三倍;而且對線材雜質與線徑誤差極度敏感,只要線材受潮或含雜質,堵塞機率明顯提高。
建議把用途限縮在真正需要細節的小件。整台機器長期掛 0.2mm 噴嘴通常不划算。
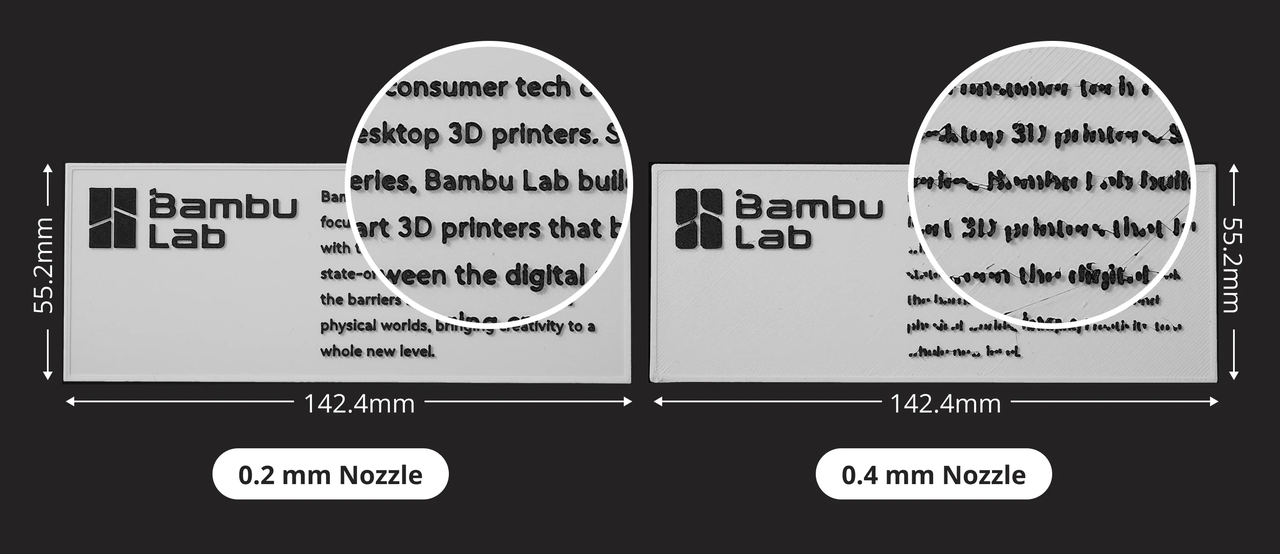
同一段文字用 0.2mm 與 0.4mm 噴嘴列印的細節差異
0.4mm:為什麼它是預設值
0.4mm 是絕大多數機器的出廠配置,原因是它在速度與細節之間最平衡,而且市面上幾乎所有線材的建議參數都是以 0.4mm 為基準寫的。
0.6/0.8mm:功能件與治具的首選
需要的是「能用的零件」而不是「好看的模型」時,0.6mm 會比 0.4mm 適合。
擠出線條變粗以後,同樣的壁厚可以用更少的走線完成,列印時間下降;層高也可以拉高,層數跟著減少。實務上換到 0.6mm,時間常常可以省下三到四成。
0.6mm 還有一個常被忽略的好處:印纖維強化材料時比較不容易堵。孔徑大,碳纖維短纖通過的阻力小。拓竹官方在碳化鎢噴嘴的相容性表上就明確標示,PLA-CF、PETG-CF、ASA-CF、PA6-CF 這幾種材料在 0.4mm 高流量噴嘴上是「不建議」,到 0.6mm 以上才標為支援。
0.8mm 則更極端,適合大型結構件與花瓶模式,但表面紋路會很明顯,支撐也不好拆。
材質怎麼選?不鏽鋼、硬化鋼、碳化鎢
什麼叫「磨料線材」
很多人以為只有碳纖維才需要換噴嘴,其實只要線材裡添加了硬顆粒,就會磨噴嘴。常見的包括:
- 碳纖維填充(PLA-CF、PETG-CF、PA-CF、ASA-CF)
- 玻璃纖維填充(ABS-GF、PA6-GF)
- 夜光線材(螢光粉硬度很高)
- 木質、金屬填充
- 閃粉、大理石紋等特殊效果線材
其中夜光與閃粉線材最容易被忽略。不少人印了一捲夜光 PLA,之後開始出現出料異常,才發現噴嘴已經被磨過頭。
三種材質怎麼分
| 材質 | 硬度 | 最高溫度 | 適用線材 | 適合誰 |
| 不鏽鋼 | 中 | 依機型而定 | PLA、ABS、ASA、PETG、TPU、PVA | 只印一般線材的使用者 |
| 硬化鋼 | HRA 74 | 依機型而定 | PA-CF、PLA-CF、PETG-CF、夜光、木質等磨料線材 | 印任何纖維或填充線材的人 |
| 碳化鎢 | HRA 90 | 350°C | 上述全部,含 PPA-CF、PPS-CF、PET-CF 等高階工程材料 | 大量、長期列印纖維材料的工業使用者 |
硬度與溫度數據來自拓竹官方規格
拓竹全系列的標準噴嘴是不鏽鋼,散熱鰭片為灰色;硬化鋼版本為黑色,這是最快的辨識方式。
硬化鋼:印纖維材料的最低門檻
硬化鋼的定位很明確:只要會印到纖維或填充線材,這就是起跳配備,不是升級選項。
用不鏽鋼噴嘴印碳纖維線材,不是「能不能印」的問題,是「還能印多久」的問題。孔徑被磨大之後,所有的流量校準、線寬設定都會失準,列印品質會在不知不覺中慢慢變差,等到發現時,這中間報廢的工時與材料,往往遠超過一顆噴嘴的價差。
有在印 CF 線材的話,我們另外整理過完整的碳纖維(CF)耗材介紹與使用指南與進階教學,可以一併參考。
碳化鎢:什麼情況下這筆錢划算
碳化鎢是目前的頂規。硬度 HRA 90,對比硬化鋼的 HRA 74 高出一截,拓竹官方標示在列印纖維強化材料時壽命提升約 50%,最高溫度可到 350°C。
值不值得,要看實際使用量:
碳化鎢與硬化鋼的價差 ÷ 一年會磨掉幾顆硬化鋼噴嘴
如果一年才換一顆硬化鋼,碳化鎢回本很慢。但如果是產線或代工單位,機器幾乎全天在印 PA-CF、PPA-CF 這類材料,一年換好幾顆,加上每次換噴嘴要停機、重新校準的工時,碳化鎢就明顯划算。
另外一個關鍵是溫度。PPA-CF、PPS-CF 這類高階工程材料的列印溫度落在 300°C 以上,硬化鋼噴嘴的耐溫上限可能就是門檻。要印這些材料,噴嘴耐溫必須先過關。
需要注意的是,碳化鎢噴嘴目前在拓竹產品線中僅支援 H2 系列、P2S 與 X2D,其中 H2C 只支援左側升降噴頭。購買前請先確認機型相容性。
高流量噴嘴是什麼?和孔徑有什麼不同
這是很多人混淆的地方:孔徑決定「一次擠多寬」,高流量設計決定「一秒能熔多少」。
回到文章開頭那個狀況,換了大孔徑卻沒變快,瓶頸就在熔化能力。線材要先被加熱熔化才能擠出去,如果熱端每秒只能熔化 24 立方毫米的材料,就算孔徑開到 0.8mm,速度一樣卡在那裡。
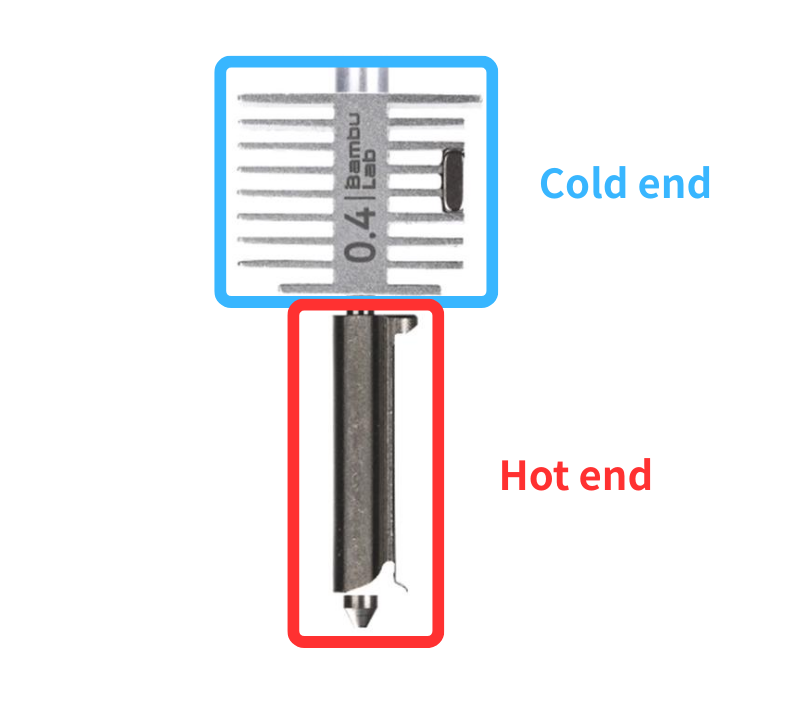
噴嘴分為冷端與熱端,中間以鈦合金熱隔斷阻隔熱傳導
高流量熱端的做法是加長熔化區、優化流道,讓同樣時間內能熔化更多材料。拓竹官方公布的實測數字:
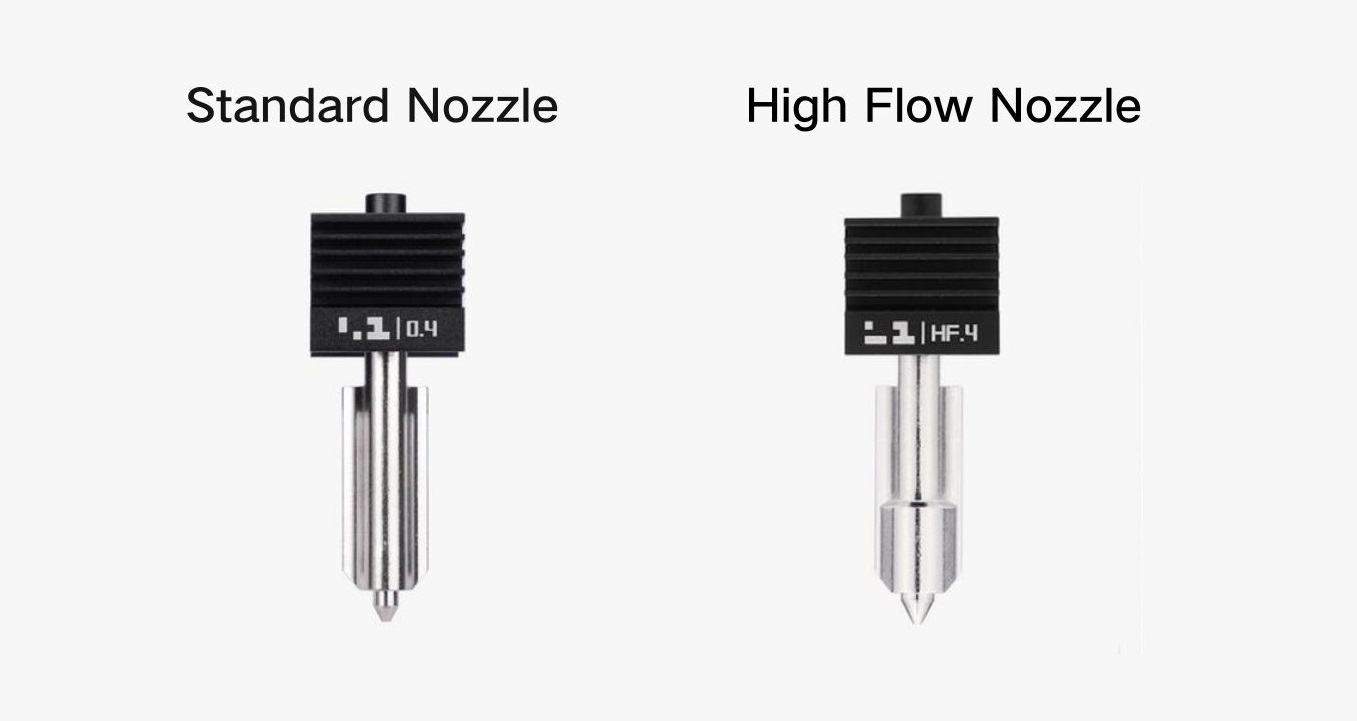
標準噴嘴與高流量噴嘴的熔化區設計不同,流量上限也不同
| 線材 | 標準碳化鎢噴嘴(0.4mm) | 高流量碳化鎢噴嘴(0.4mm) |
| PLA Basic | 24 mm³/s | 40 mm³/s |
| PLA Matte | 28 mm³/s | 48 mm³/s |
| PETG HF | 24 mm³/s | 32 mm³/s |
所以如果目標是縮短列印時間,該看的是流量(mm³/s)而不只是孔徑。兩者一起升級,效果才會出來。
換噴嘴之後,切片要改什麼
換完噴嘴直接按列印,很容易出問題。以下五項一定要處理:
1. 切片軟體的噴嘴孔徑設定
這是最基本也最常漏掉的一步。孔徑設錯,所有流量計算都是錯的。
2. 層高重新換算
層高要落在孔徑的 25~75% 之間。原本 0.4mm 用 0.2mm 層高,換成 0.6mm 之後可以拉到 0.3~0.4mm,這才是速度真正提升的來源。
3. 線寬設定
多數切片軟體會依孔徑自動換算,但如果之前手動改過線寬,記得改回自動或重新設定。
4. 流量校準
新噴嘴的實際出料量和舊的不會完全一樣,尤其是換材質的時候。建議跑一次流量與壓力提前校準。這部分可以參考我們寫過的 Orca Slicer 校準技巧。
5. 溫度微調
孔徑變大、流量提高之後,材料在熔化區停留的時間變短,通常需要把噴嘴溫度往上調 5~10°C,才能維持足夠的熔融與層間結合。
如果換完噴嘴仍然出現出料異常,先確認是不是堵塞而非設定問題,可以參考噴嘴堵塞怎麼辦?原因與解決方法。
工業機怎麼配噴嘴?從 OGS 的規格看
前面談的都是桌機的升級思路:先用一般配置,需要再換。工業機的邏輯剛好相反,出廠就要配到位,因為停機換噴嘴的成本比噴嘴本身高得多。
OGS 是迪麥德自行生產製造的大型 FDM 3D列印機,分 400、500、600 三款,列印範圍分別是 400×400×380mm、500×500×480mm、600×600×580mm,採 CoreXY-4WD 龍門結構,配備 50~60°C 主動控溫倉體,主要用於大型零件、工業打樣與功能件列印。
在噴嘴配置上,OGS 直接把硬化鋼列為標配,提供 0.2/0.4/0.6mm 三種孔徑,最高溫度 300°C。
原因從支援材料就看得出來。OGS 支援的 12 種材料為 PLA、PETG、ABS、ASA、PA、PC、TPU、ABS-GF、ASA-CF、PA-CF、PA6-GF、PAHT-CF,其中 ABS-GF、ASA-CF、PA-CF、PA6-GF、PAHT-CF 這 5 種都是纖維強化材料。配不鏽鋼噴嘴等於出廠就註定要換,沒有意義。
這也是判斷一台機器定位的簡單方法:看它的標配噴嘴材質,對不對得上它宣稱支援的材料。標榜能印工程材料卻只配不鏽鋼噴嘴的機器,買回去的第一件事往往就是換噴嘴。
圖片來源取自 Bambu Lab 拓竹官方
常見問題
Q1:印碳纖維一定要換硬化鋼噴嘴嗎?
是。碳纖維線材裡的短纖硬度遠高於不鏽鋼,用一般噴嘴列印,孔徑會在數百公克到一兩公斤之內明顯磨大,而且不可逆。玻璃纖維、夜光、木質、金屬填充線材也一樣。
Q2:噴嘴大概多久要換一次?
沒有固定時數,取決於印什麼材料。只印 PLA、PETG 的話,噴嘴可以用很久;印纖維材料則要看噴嘴材質與用量。實務上判斷的方式是校準:如果流量校準值持續往上飄,或首層一直貼不好且排除了平台與調平因素,多半就是孔徑磨大了。
Q3:0.6mm 噴嘴印出來會很醜嗎?
側面層紋會比 0.4mm 明顯,小字與細紋會糊掉。但如果印的是外殼、治具、結構件這類看功能不看細節的東西,0.6mm 的表面完全可以接受,而且省下來的時間很可觀。判斷標準是:這個零件會被人近距離看,還是被裝進機器裡。
Q4:一般列印需要碳化鎢噴嘴嗎?
不需要。只印 PLA、PETG、ABS、ASA 這類一般線材,不鏽鋼噴嘴就夠;會碰到碳纖維、玻纖、夜光等磨料線材,硬化鋼就足以應付大多數使用情境。
碳化鎢真正有價值的是這三種情況:一是產線或代工單位長時間、大量列印纖維材料,噴嘴消耗頻繁,換噴嘴的停機與校準工時已經成為成本;二是要列印 PPA-CF、PPS-CF、PET-CF 這類列印溫度超過 300°C 的高階工程材料,需要更高的耐溫上限;三是搭配高流量設計追求列印效率的場合。個人使用者與一般工作室,升到硬化鋼通常就是正確答案。
Q5:換大孔徑噴嘴,零件會比較強嗎?
會,但幅度有限。大孔徑讓層與層的熔接面積變大、總層數變少,Z 軸方向的強度會提升。不過 FDM 零件的層間強度天生低於層內,如果零件有明確的受力方向,設計階段就把受力方向安排在 XY 平面,效果會比換噴嘴大得多。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
- OGS 大型工業3D列印機:台灣製造,最大可印 600mm 不用分件黏合
- OGS 3D列印機能印哪些材料?碳纖、玻纖與主動控溫倉使用重點
- 如何解決耗材黏嘴?PETG 黏噴嘴的 5 大原因與改善方法
- 拓竹H2D vs H2D Pro 差在哪?網路、碳化鎢噴嘴、視覺編碼板 5 大升級全解析
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 10 月 28 日