必學 Orca Slicer 校準技巧:溫度、流量、PA、回抽 7 步驟實測教學
2025-09-22
列印出來的模型表面粗糙、滿是細絲,牆面有一圈圈震紋,或照著教學設定參數卻還是翹邊、缺料、拉絲,多半是參數沒有針對機器與線材做校準。迪麥德以 Phrozen ARCO 搭配達億 PLA Basic,用 Orca Slicer 內建的校準工具依序完成溫度、流量、壓力提前(PA)、回抽、最大體積流量與振紋(VFA)測試,最後整理成速查表與專屬設定檔,之後同一台機器、同一款線材直接套用即可。
迪麥德實測時也遇過機器跑了好幾個小時,成品卻慘不忍睹的情況,花時間摸透 Orca Slicer 的校準功能後,這些問題才真正解決。以下是 7 個必學的校準步驟與實測數值。
本篇重點
- 預設參數是「通用值」不是「最佳值」,不同機器、不同耗材甚至不同品牌的 PLA,熔融溫度與流動性都不一樣。
- Orca Slicer 上方選單點「校準(Calibration)」就有溫度塔、流量、PA、回抽、振紋等測試工具,不需要另外下載程式。
- 實測結果:210℃(首層 215℃)、流量 1.078、PA 0.035、回抽 0.8 mm、最大體積流量 25.25 mm³/s、外牆速度 180 mm/s。
- 校準完成後另存成「耗材+機型」命名的設定檔,同一批耗材只要校準一次。
為什麼 Orca Slicer 需要校準?
很多人以為用預設參數就夠了,結果卻發現:
- 外觀細節不清楚
- 橋接掉落、層間附著差
- 表面出現拉絲或震紋
原因很簡單,每一台機器、每一種耗材都不完全一樣,就算是不同品牌的 PLA,熔點也可能有差異。沒有校準,就像穿別人的鞋,怎麼穿都不合腳。
預設參數的限制
預設值的設計是「通用」而不是「最佳化」,就像買衣服只選 Free Size,看起來能穿,效果往往差強人意。想讓列印品質更穩定,校準是必經之路。
不同耗材、不同批次的差異
以達億 PLA Basic 黑色和 PETG 黑色,或其他品牌同樣是 PLA 的線材來說,不同材料或同材料不同品牌,熔融溫度與流動性都不相同,直接套用預設值就容易翹邊或缺料。
常見問題:溫度、流量、回抽、振紋
| 參數狀況 | 常見結果 |
| 溫度太低 | 層間剝離、脆弱 |
| 溫度太高 | 拉絲、糊料 |
| 流量不對 | 模型尺寸誤差大 |
| 回抽不正確 | 拉絲嚴重 |
| 振紋沒校正 | 外觀像「洗衣板」 |
解決方法就是 Orca Slicer 的校準工具,跟著步驟操作,就能逐步排除這些問題。
Orca Slicer 校準工具在哪裡?七步驟流程總覽
第一次接觸校準可能會覺得有點複雜,其實流程很有邏輯。
校準工具的位置與操作路徑
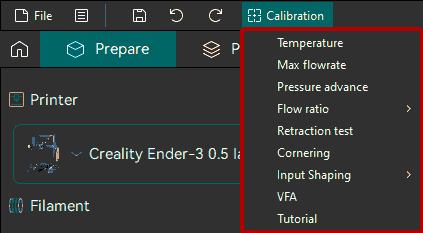
打開 Orca Slicer,點擊「校準(Calibration)」,就能看到溫度塔、流量測試、回抽測試、振紋測試等工具,設計得很直觀,不需要額外下載程式。
校準七步驟(快速導覽)
- 溫度校準
- 流量校準
- 壓力提前(PA)
- 回抽校準
- 最大體積流量
- 振紋測試(VFA Test)
- 建立速查表與專屬設定檔
保存與命名設定檔的技巧
校準完成後務必另存設定檔,並用清楚的方式命名,例如「PLA-Basic-ARCO」,下次直接套用即可,不需要重新校準。
1. 溫度校準怎麼做?用溫度塔找出最佳噴嘴溫度
- 操作路徑:校準 → 溫度 → PLA
- 測試方法:列印一座逐層變溫的塔,從 200℃ 到 230℃。
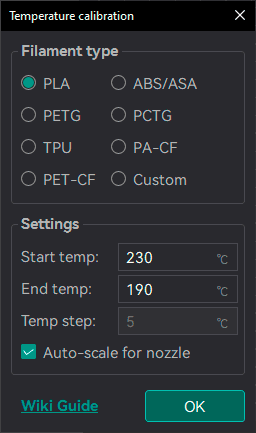
觀察重點:字體是否清晰、層間是否黏合良好、是否有拉絲。
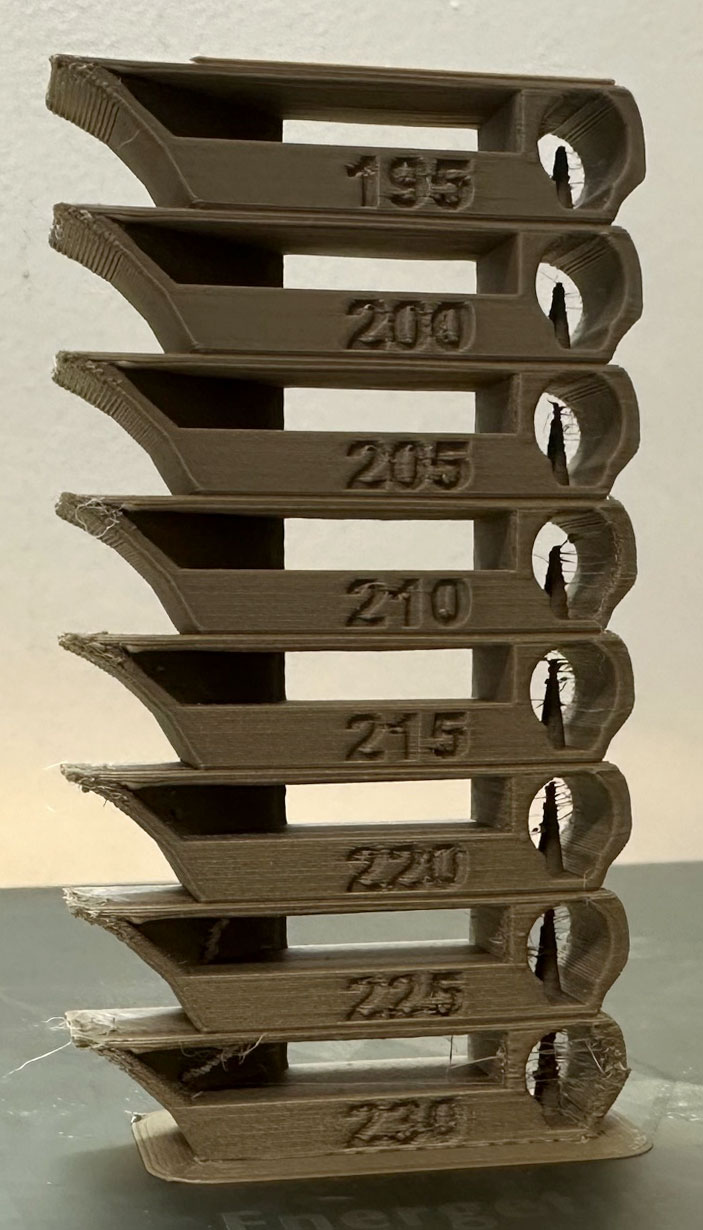
建議值:210℃(首層 215℃)。迪麥德實測時,210℃ 的橋接效果最好,拉絲也最少。
2. 流量校準怎麼做?粗調與細調的計算公式
粗調:看單層牆是否完整
粗調時觀察單層牆是否完整、有沒有出現空隙。
列印完成後觀察測試模型:
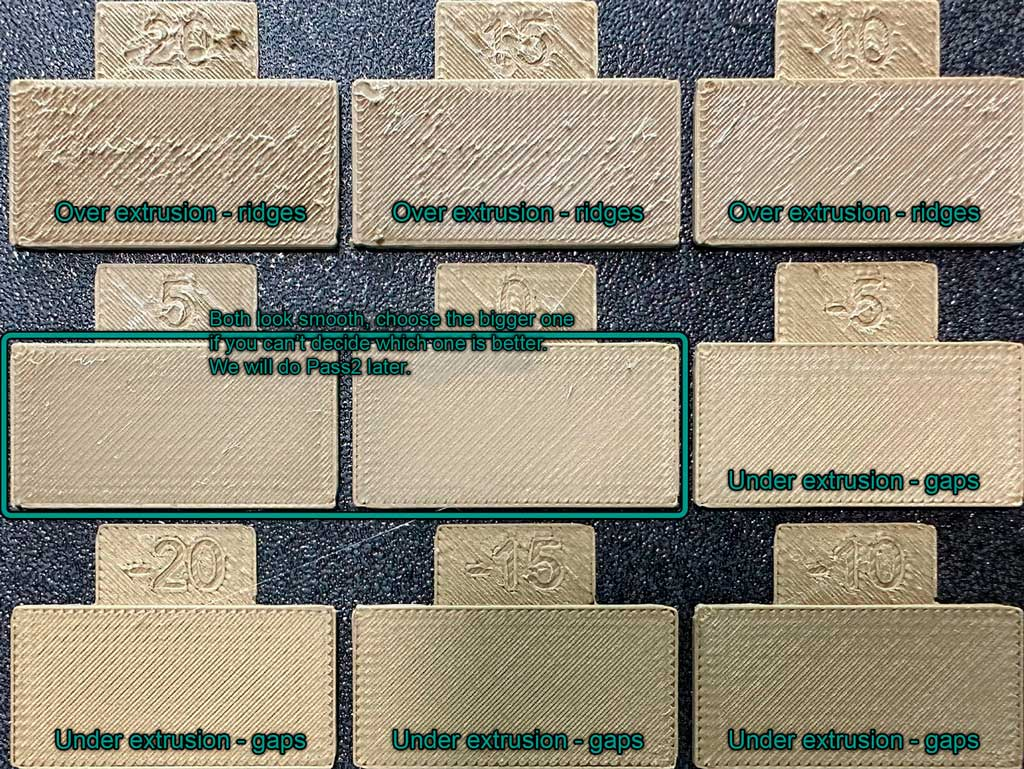
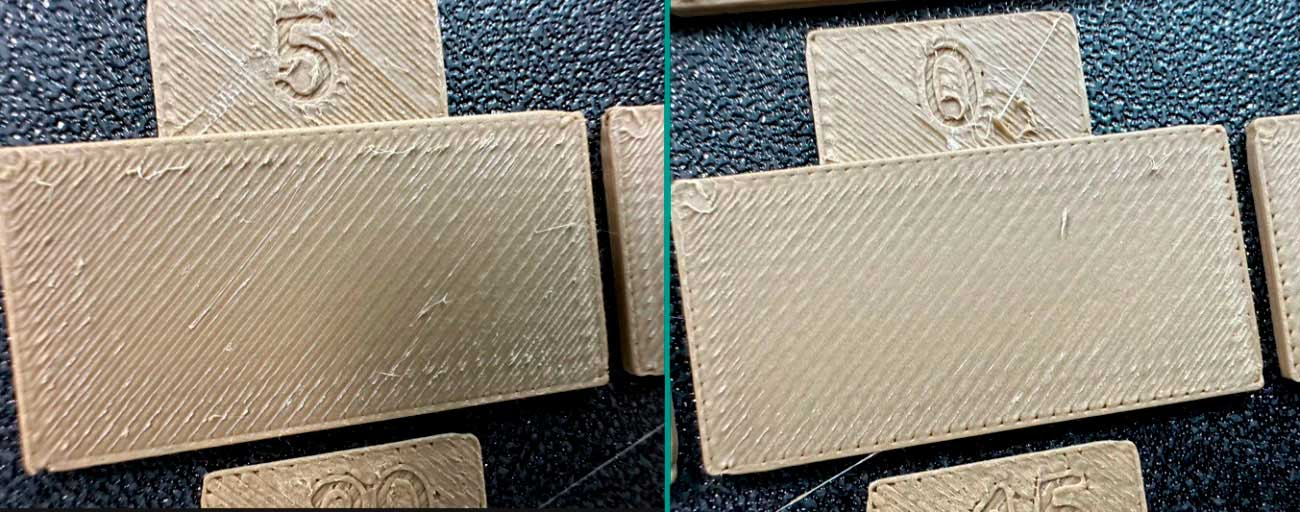
- -5、-15:缺料嚴重
- 0:仍有空隙
- +10:線條飽滿、表面最光滑
第 1 次計算修正:(100 + 10) ÷ 100 × 1 = 1.1
細調:用游標卡尺量測再計算修正
細調時用游標卡尺量測,再用同一個公式修正。
列印完成後觀察測試模型,找出沒有空隙的樣本,再把該樣本對應的參數帶入公式。迪麥德實測時,-2 的樣本最沒有空隙。
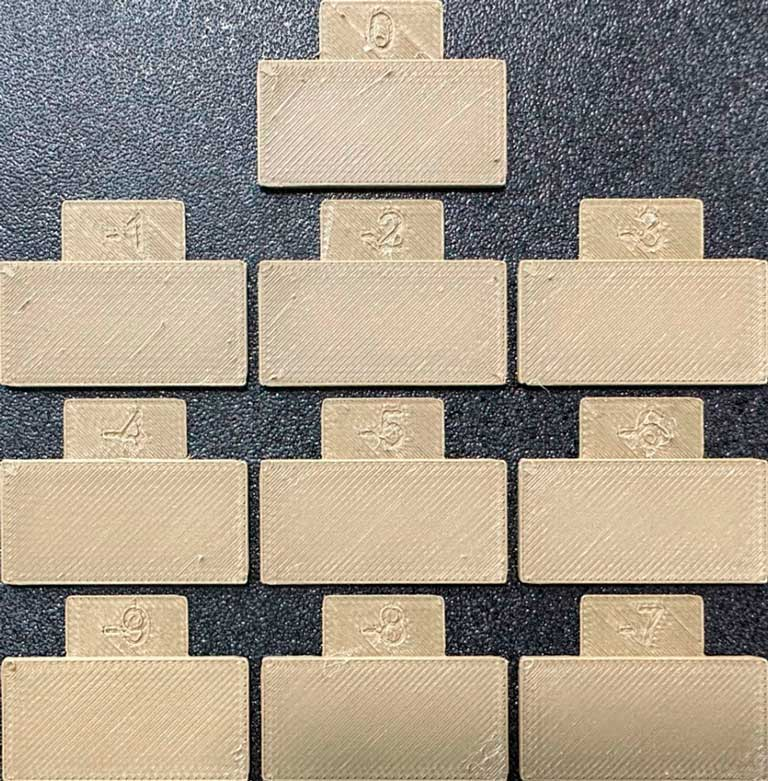
第 2 次計算修正:(100 + (-2)) ÷ 100 × 1.1 = 1.078
建議值:1.078。小技巧是不要一次調太多,以 0.01~0.02 為單位微調最準。
3. 壓力提前(PA)怎麼校準?V 線測試加 PA 塔交叉比對
V 線測試:快速找到範圍
設定:起始 0,結束 0.1,步距 0.01。列印完成後觀察測試模型,查看列印尖角有沒有缺料。
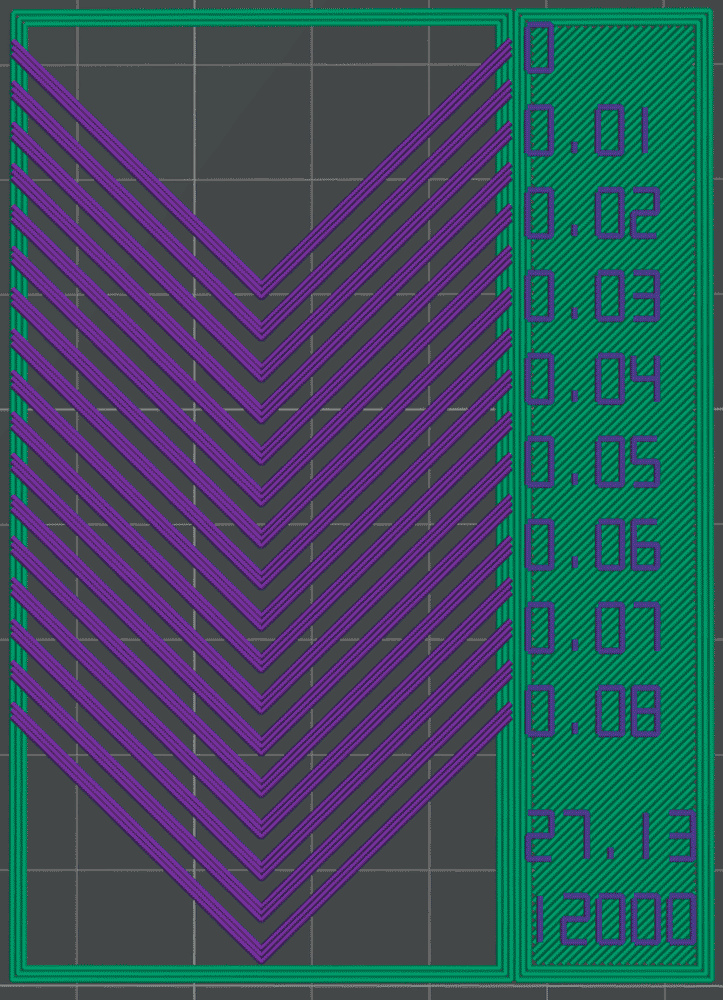
迪麥德實測時,第一個出現缺料的是 0.04,最接近沒有缺料的是 0.02,因此判斷 0.02~0.04 區間最適合。
PA 塔測試:模擬實際列印,檢查拐角是否平滑
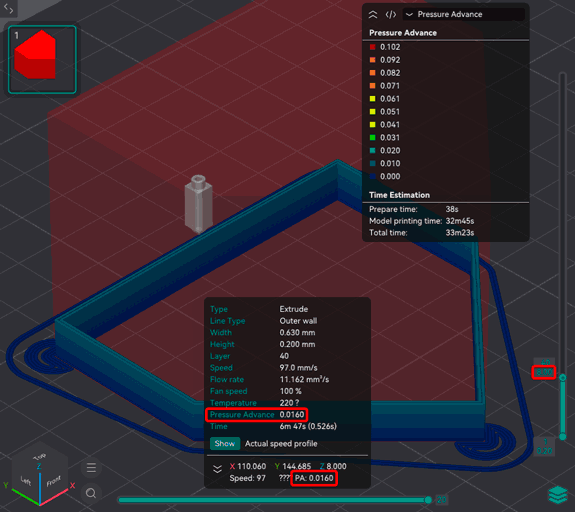
設定:起始 0.02(沒有缺料),結束 0.04(第一個開始缺料),步距 0.002。列印完成後觀察轉彎處、接縫處有沒有缺料、擠出不足的問題。
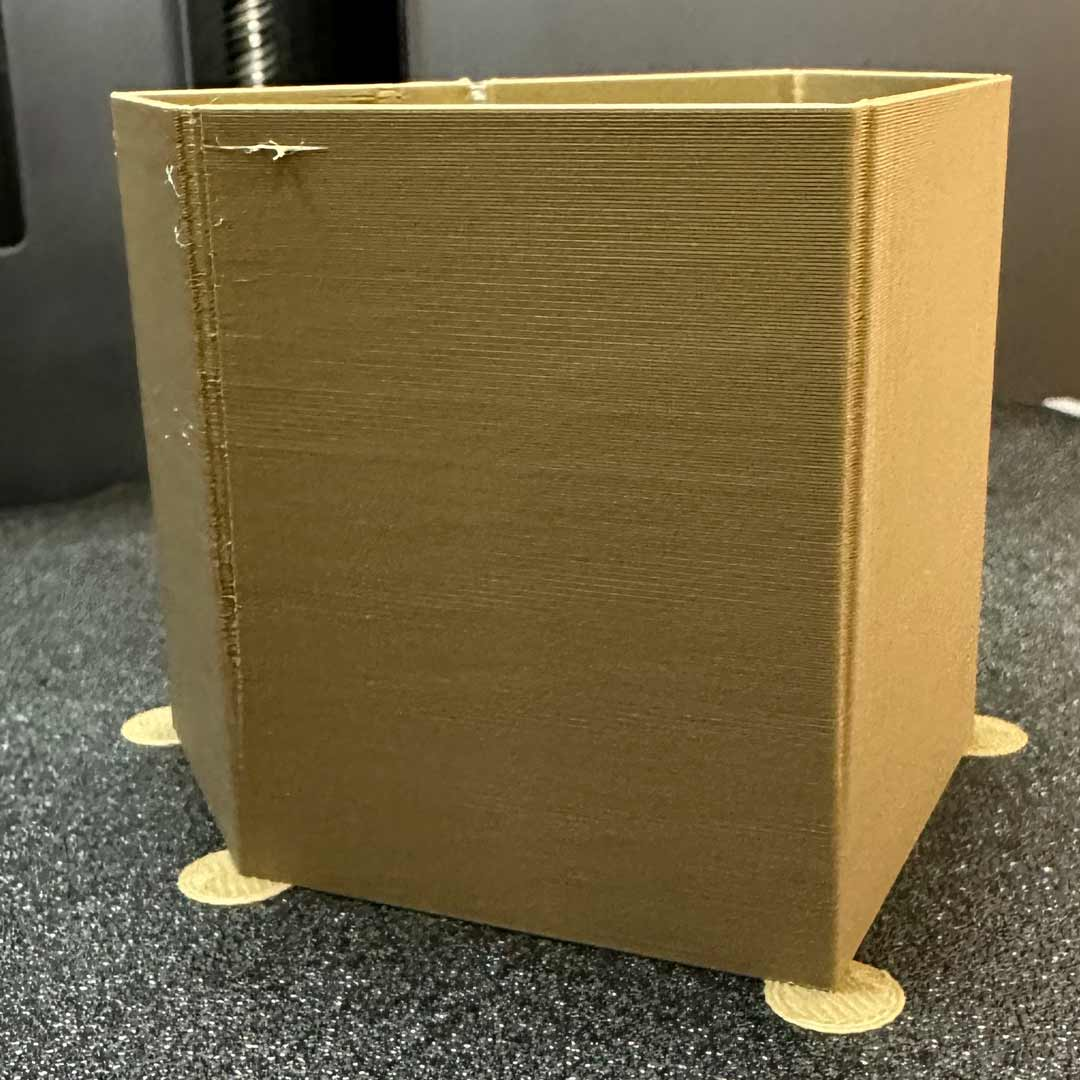
V 線測試列印快,適合先抓出數值區間;PA 塔則接近真實的列印結果,兩種模式交叉檢測,校準更精確。接著找出測試模型最完美的角落,用游標卡尺量測底部到該角落的距離。
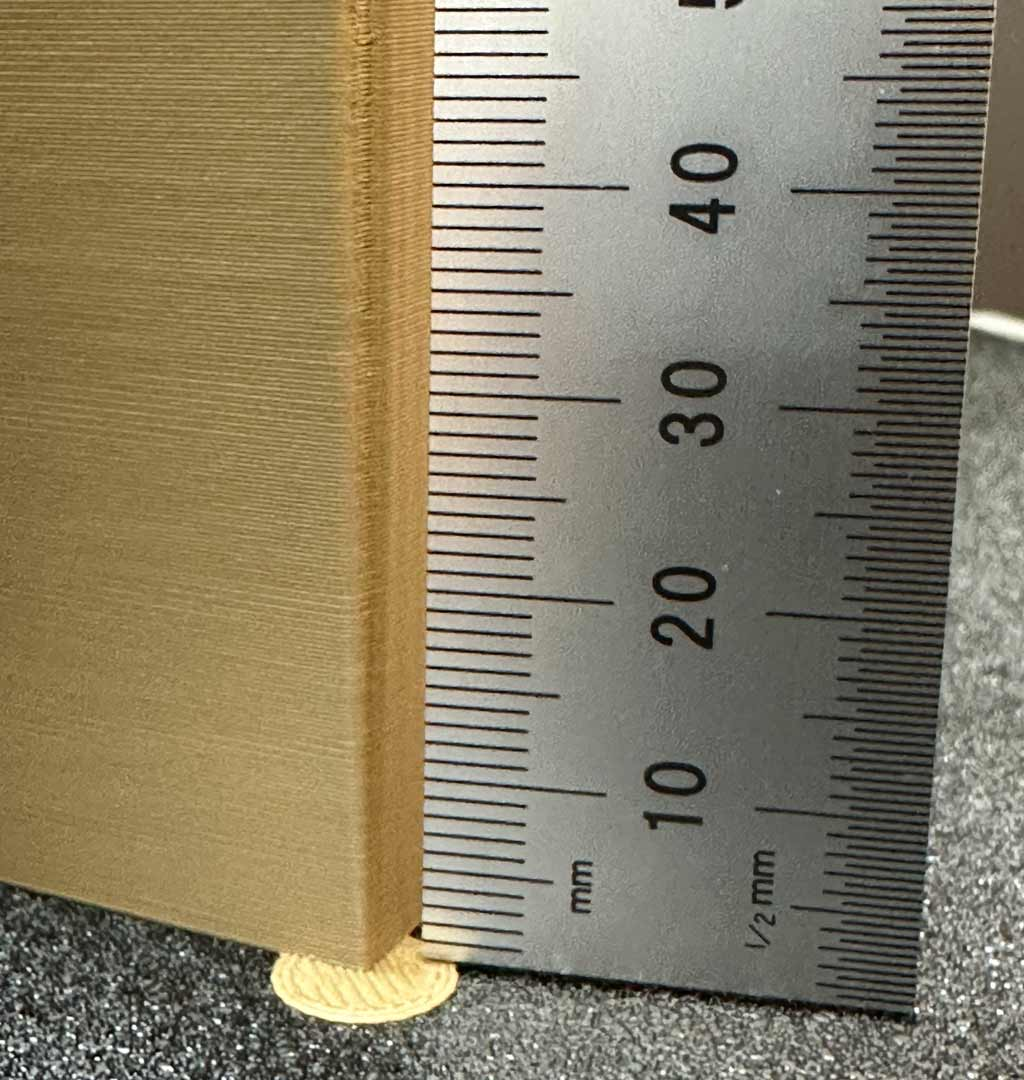
計算:迪麥德實測量得 7.53 mm,取 7.5 mm 計算:0.02 + (0.002 × 7.5) = 0.035
建議值:0.035。這一步能大幅改善「角落爆料」或「線條不均勻」的問題。
4. 回抽校準怎麼看?找出塔間沒有細絲的回抽長度
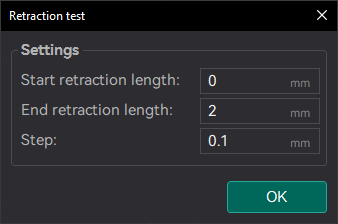
設定:初始 0 mm,結束 2 mm,步距 0.1 mm。列印完成後觀察測試模型,重點是塔與塔之間有沒有細絲。
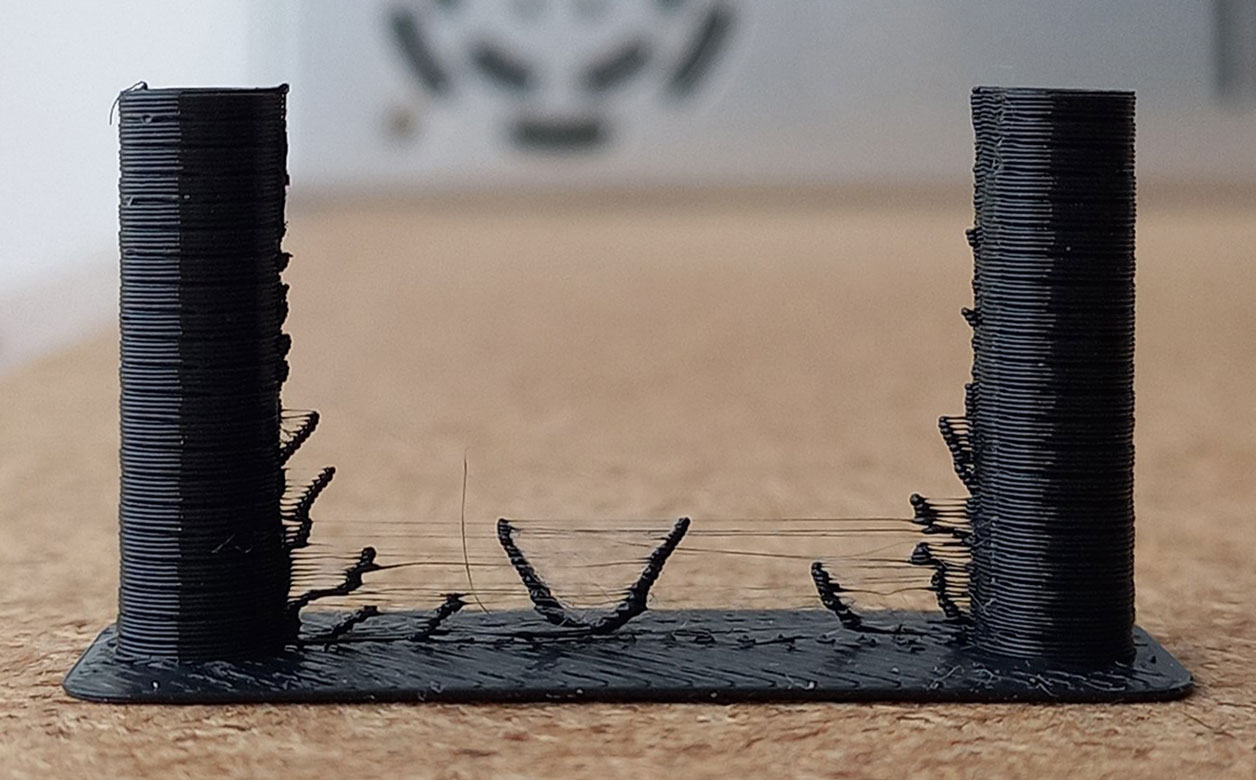
接著找出列印得最好的那一層。每增加一層,回抽長度增加 0.1 mm(第 1 層為 0,第 3 層為 0.2 mm),依此類推。
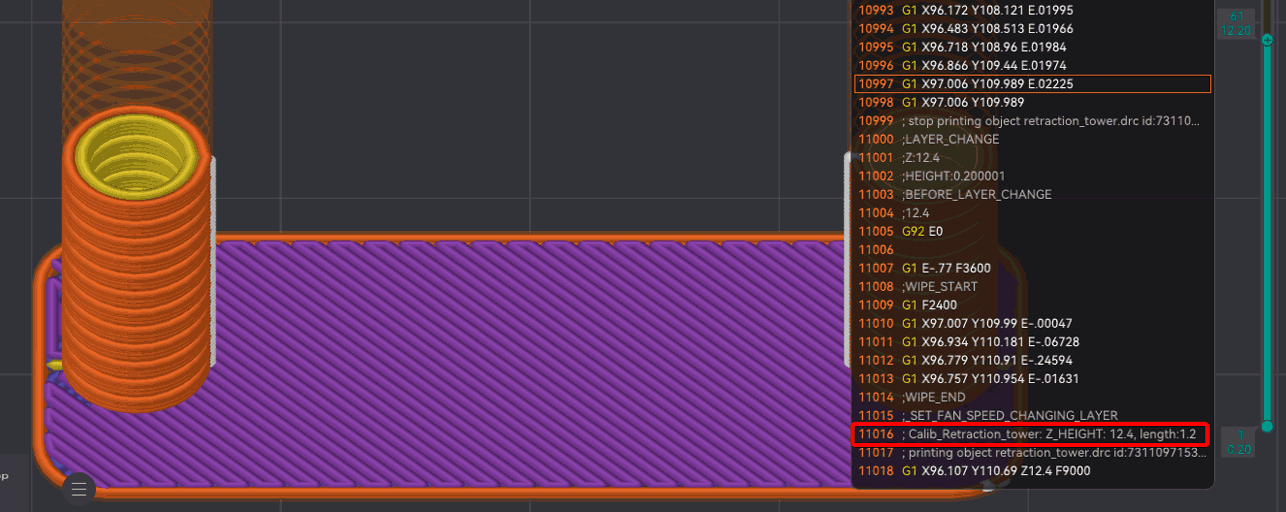
迪麥德實測觀察到第 9 層最好,對應 0.8 mm。建議值:0.8 mm。回抽不是越大越好,過度回抽反而會造成缺料。
5. 最大體積流量怎麼測?計算公式與實測結果
最大體積流量就像是測試噴頭的「極限馬力」。
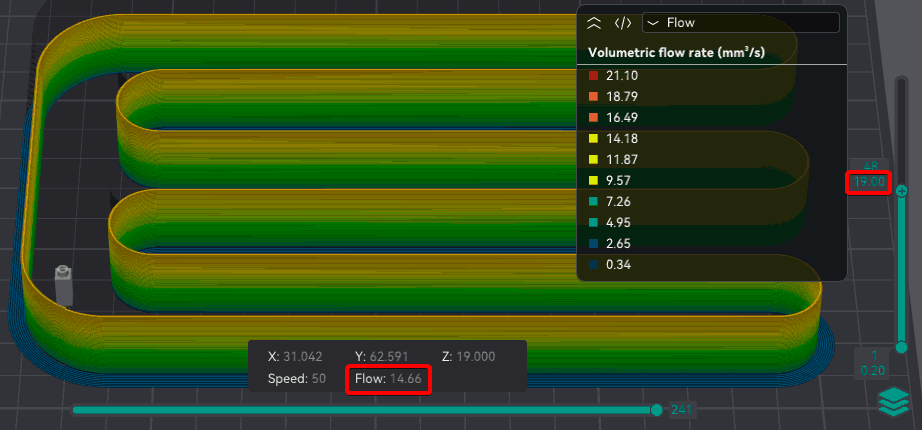
設定:起始 15,結束 30,步距 0.5(為節省時間的參數設定),測試範圍 15~30 mm³/s。
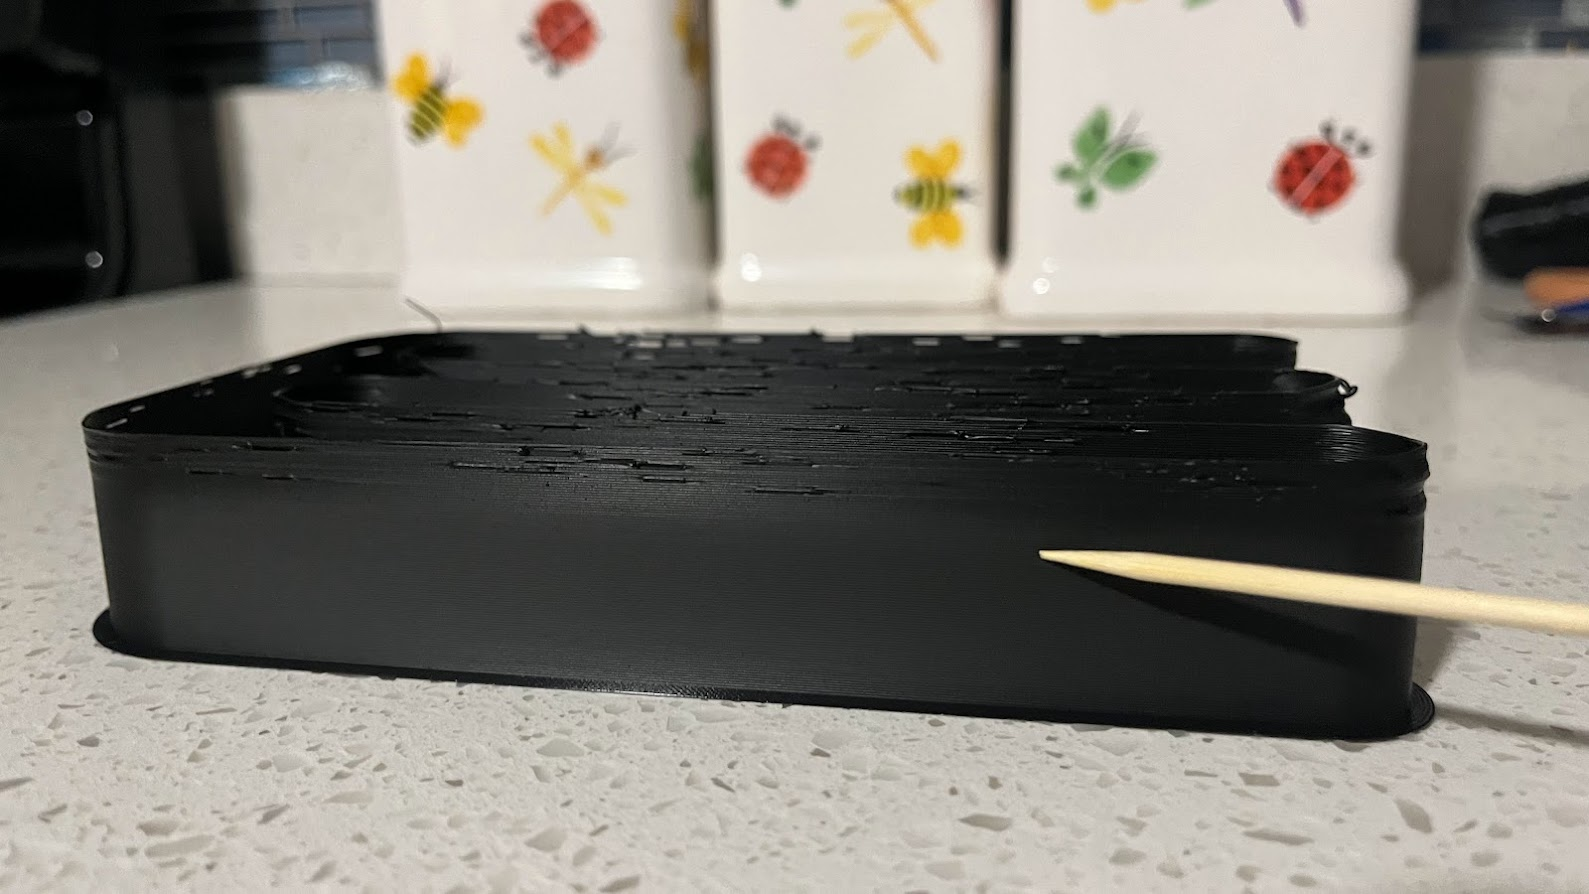
測試方式:列印流量塔,觀察在高流量時是否出現缺料、表面粗糙,並量測缺陷出現前的高度。
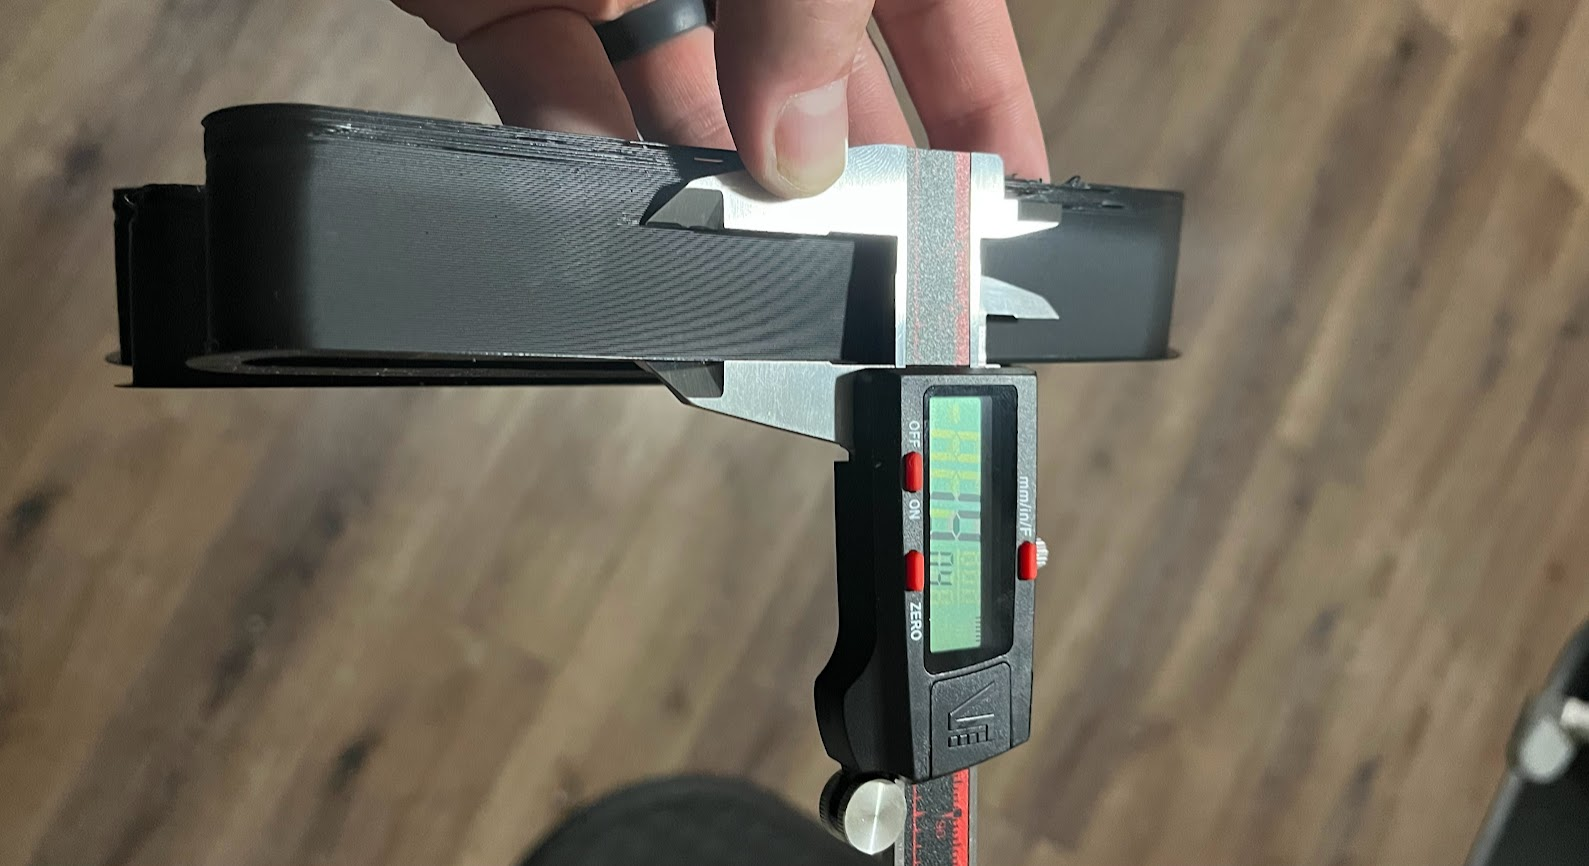
公式:量測距離 × 步距值 + 起始流量 = 新的最大體積流速
計算:20.5 × 0.5 + 15 = 25.25 mm³/s
6. VFA 振紋測試怎麼判斷?找出最平滑的外牆速度
- 測試範圍:100~300 mm/s,步距 10
- 測試方式:列印速度塔,逐層提高速度
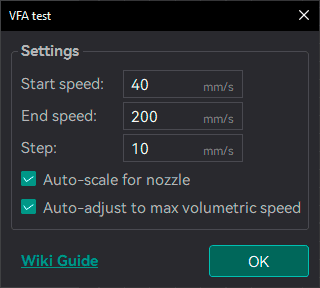
設定:起始速度 100 mm/s,最高 300 mm/s,步距 10。列印完成後觀察測試模型,重點是牆面有沒有規律波紋。
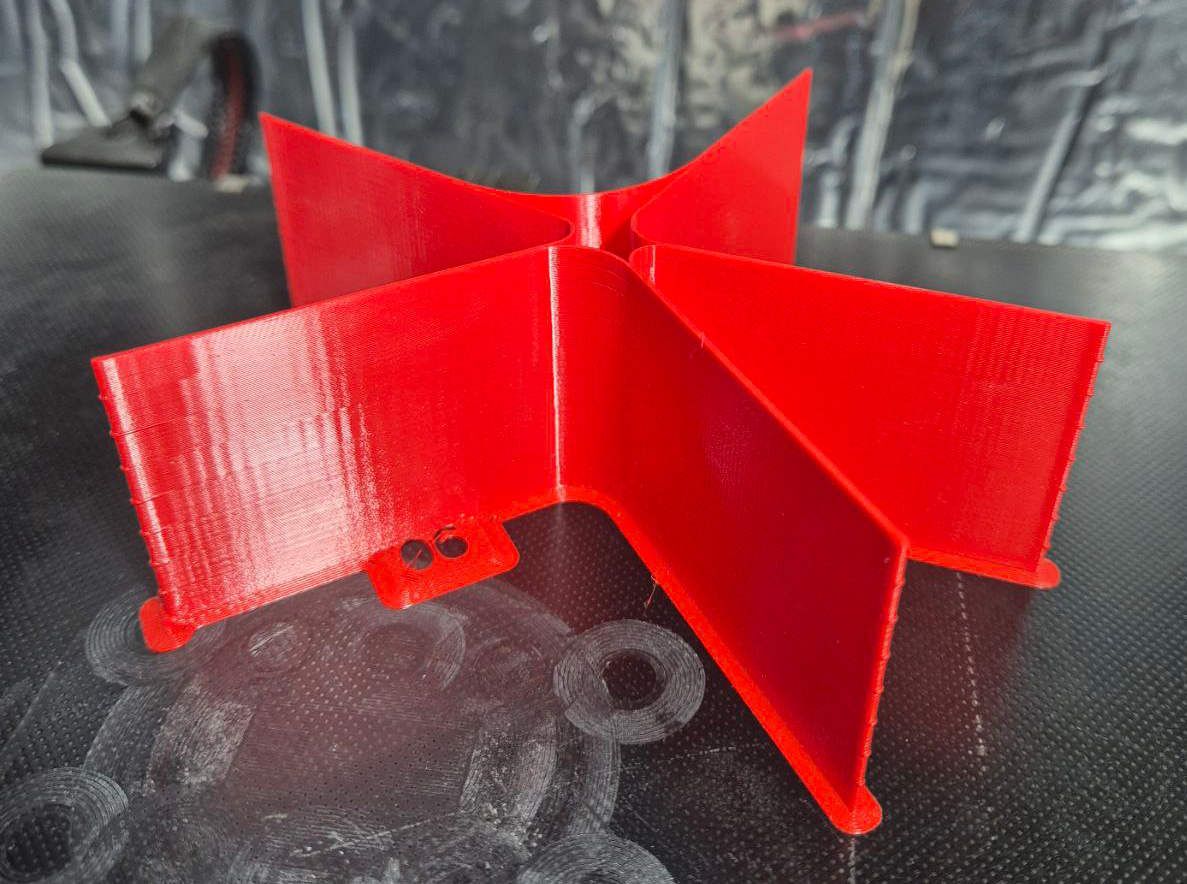
迪麥德第一次測試時,明顯看到 220 mm/s 開始牆面出現波紋,而 180 mm/s 是最平滑的速度。建議值:外牆速度 180 mm/s。
圖片來源取自 OrcaSlicer 官方 Wiki
7. Orca Slicer 校準速查表
以下為 Phrozen ARCO 搭配達億 PLA Basic 的實測結果:
| 校準項目 | 操作路徑 | 測試方式 | 建議參數 |
| 溫度校準 | 校準 → 溫度 → PLA | 溫度塔 | 210℃(首層 215℃) |
| 流量校準 | 校準 → 流量 | 單牆測試 | 1.078 |
| 壓力提前(PA) | 校準 → PA | V 線/PA 塔 | 0.035 |
| 回抽校準 | 校準 → 回抽 | 測試塔 | 0.8 mm |
| 最大體積流量 | 校準 → 體積流量 | 流量塔 | 25.25 mm³/s(測試範圍 15~30) |
| 振紋測試(VFA) | 校準 → VFA | 速度塔 | 外牆 180 mm/s |
校準完成後,建立專屬設定檔
完成以上校準流程後,把結果整理成專屬設定檔:
- 建議命名方式:以「耗材+機型」命名另存,例如「PLA-Basic-ARCO」。
- 下次直接套用,不需重複校準:同一批耗材只要校準一次;換線材或批次時再花幾個小時調整,就能避免幾十小時的列印失敗。
- 提升效率與穩定度:有了專屬設定檔,Phrozen ARCO 就能穩定輸出,表面更光滑、尺寸更精準,也能大幅減少材料浪費。
常見問題
Q1:為什麼在 Orca Slicer 要做校準?
A1:不同耗材與機型都有差異,只用預設參數容易出現翹邊、拉絲、缺料等問題,校準能找出這台機器搭配這款線材的最佳參數。
Q2:Phrozen ARCO 搭配 PLA 線材的最佳溫度是多少?
A2:迪麥德以達億 PLA Basic 實測,最佳為 210℃,首層可設為 215℃。
Q3:如何判斷流量校準是否正確?
A3:先透過粗調檢查單層牆是否完整、有沒有空隙,再用游標卡尺量測細調。迪麥德實測的最終參數為 1.078。
Q4:什麼是最大體積流量(Max Volumetric Flow)?
A4:代表噴頭能穩定輸出的材料量。迪麥德以 ARCO 搭配達億 PLA Basic、測試範圍 15~30 mm³/s 實測,量得 20.5 mm,計算結果為 25.25 mm³/s。
Q5:這個校準方法適用其他品牌的線材嗎?
A5:適用。不論是 Phrozen 普羅森、達億、拓竹、創想、Elegoo、Anycubic 等品牌的線材,都可以用這個方法校準。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文參數由迪麥德國際有限公司(DMD 3DPRINT)於台中豐原實機測試後整理。迪麥德為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,亦自行研發製造 OGS 大型 FDM 3D 列印機。
延伸閱讀
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 10 月 13 日