3D列印耗材怎麼用?新手必看的開封、烘乾、安裝與保存指南
2026-06-26
3D列印耗材要用得順,關鍵在於開封前檢查包裝、列印前確認耗材乾燥、正確安裝並修剪耗材末端,以及列印後密封防潮保存。噴嘴堵塞、拉絲、表面粗糙或列印失敗等常見問題,很多都和耗材的保存狀態、含水量與使用方式有關。
在 FDM 3D 列印中,耗材管理往往比機器本身更容易被忽略,卻直接影響列印成功率與成品品質。以下從最基礎開始整理耗材的正確使用流程,包含為什麼需要乾燥、怎麼正確安裝到列印機,以及列印完成後該怎麼保存,從源頭降低失敗率。
本篇重點
- 使用前先確認真空包裝沒有破裂或漏氣;放進 AMS 前不要提前撕掉全部固定膠帶,避免耗材散開打結。
- 耗材吸濕後容易拉絲、表面粗糙、出現小孔洞、強度變差;一般 PLA 開封通常可直接使用,其他耗材依材料查烘乾溫度與時間。
- 安裝時把耗材前端剪成斜角,並確認料盤能自由旋轉;外掛料盤需手動送料並完成進料程序。
- 列印前檢查耗材通道暢通、列印板乾淨,耗材末端務必固定,避免纏繞造成進料失敗。
- 列印後耗材與乾燥劑一起密封保存,AMS 內的乾燥劑也要定期更換。
耗材開封前要檢查什麼?
使用耗材前,先確認真空包裝有沒有破裂或漏氣,封存狀態良好才能維持耗材的乾燥品質。工程用銀色密封袋若有封條設計,一般開封後可以再次封回使用。
同時也要確認線材直徑:一般桌上型機台使用 1.75mm,拓竹 TPU 75A 這類 2.85mm 線材只適用 H3C,其他機台無法使用。想列印超軟 TPU,可以參考 Bambu Lab H3C 換頭式 3D 列印機。
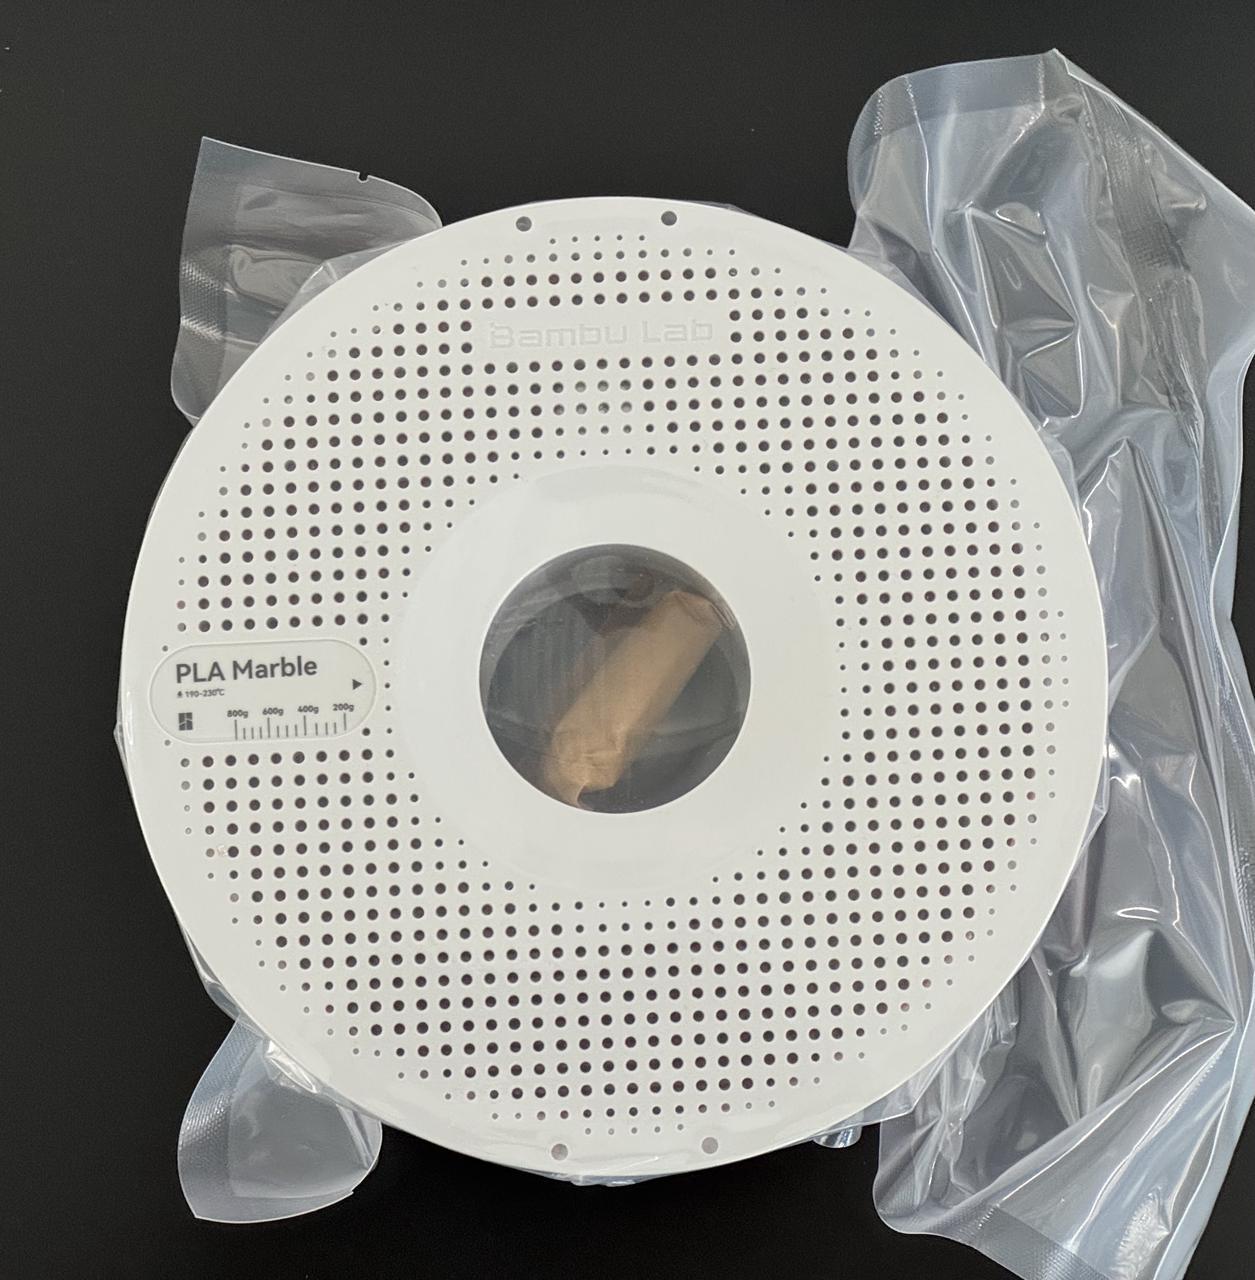
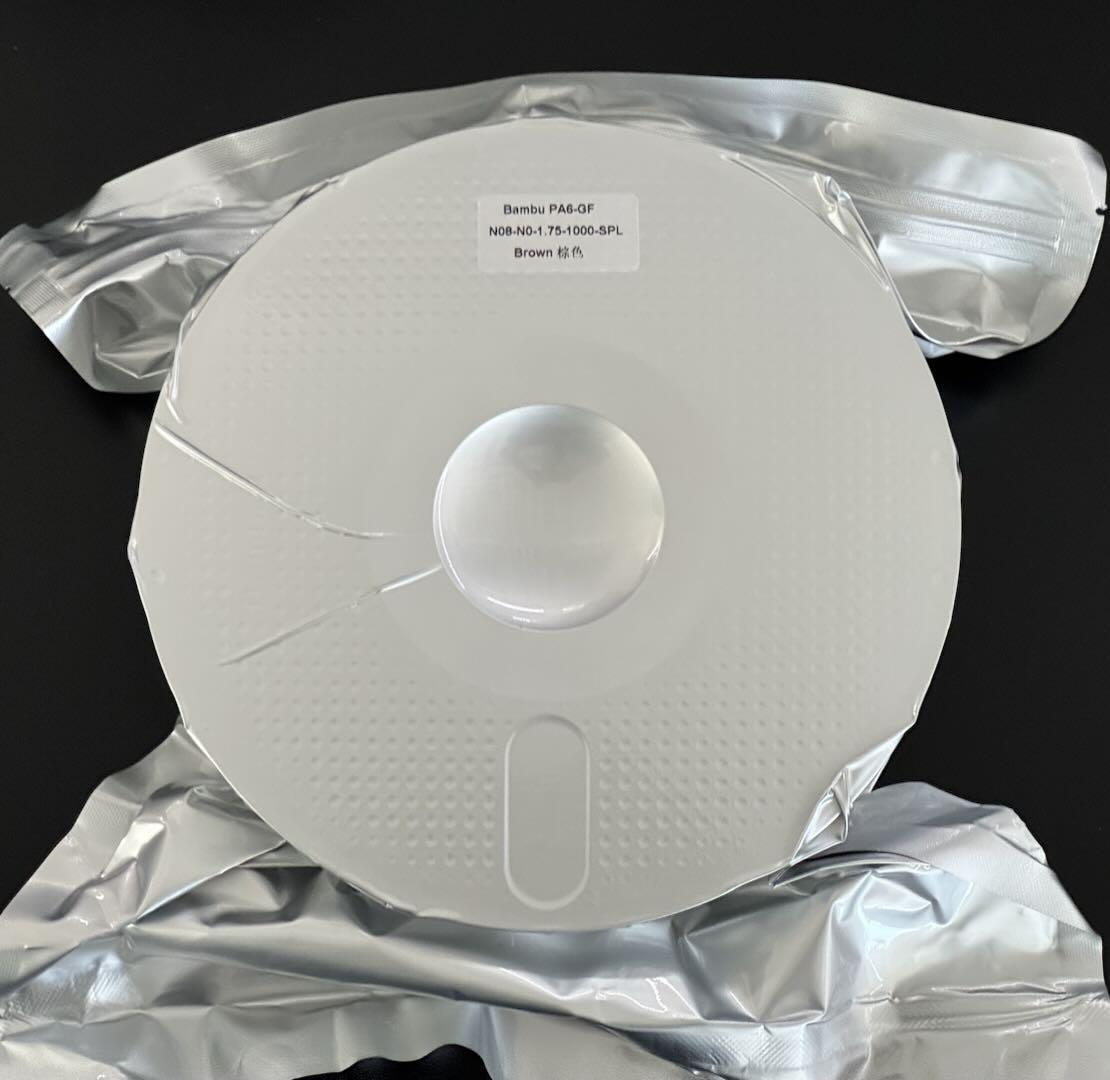
⚠️ 提醒:帶料盤的耗材在放進 AMS 或開始使用前,不要提前移除全部固定膠帶。耗材一旦失去固定而散開,容易纏繞或進料卡頓,即使重新捲回,後續使用中也可能再次打結,影響列印效果。
3D列印耗材為什麼要烘乾?
列印前務必確認耗材是否乾燥,因為水氣會明顯影響列印品質。建議依序完成耗材檢查、烘乾溫度與時間設定,以及選擇適當的烘乾方式。一般 PLA 通常開封就能直接使用,正常情況下不需要額外烘乾。
1. 為什麼列印前要先烘料?
耗材放在空氣中久了會吸收水分,列印時這些水分遇熱變成水蒸氣,會影響列印品質,例如:
- 容易拉絲
- 表面變粗糙
- 出現小孔洞
- 成品強度變差
環境比較潮濕,或耗材已經放置一段時間,影響會更明顯,因此建議列印前先把耗材烘乾,列印成果會更穩定。
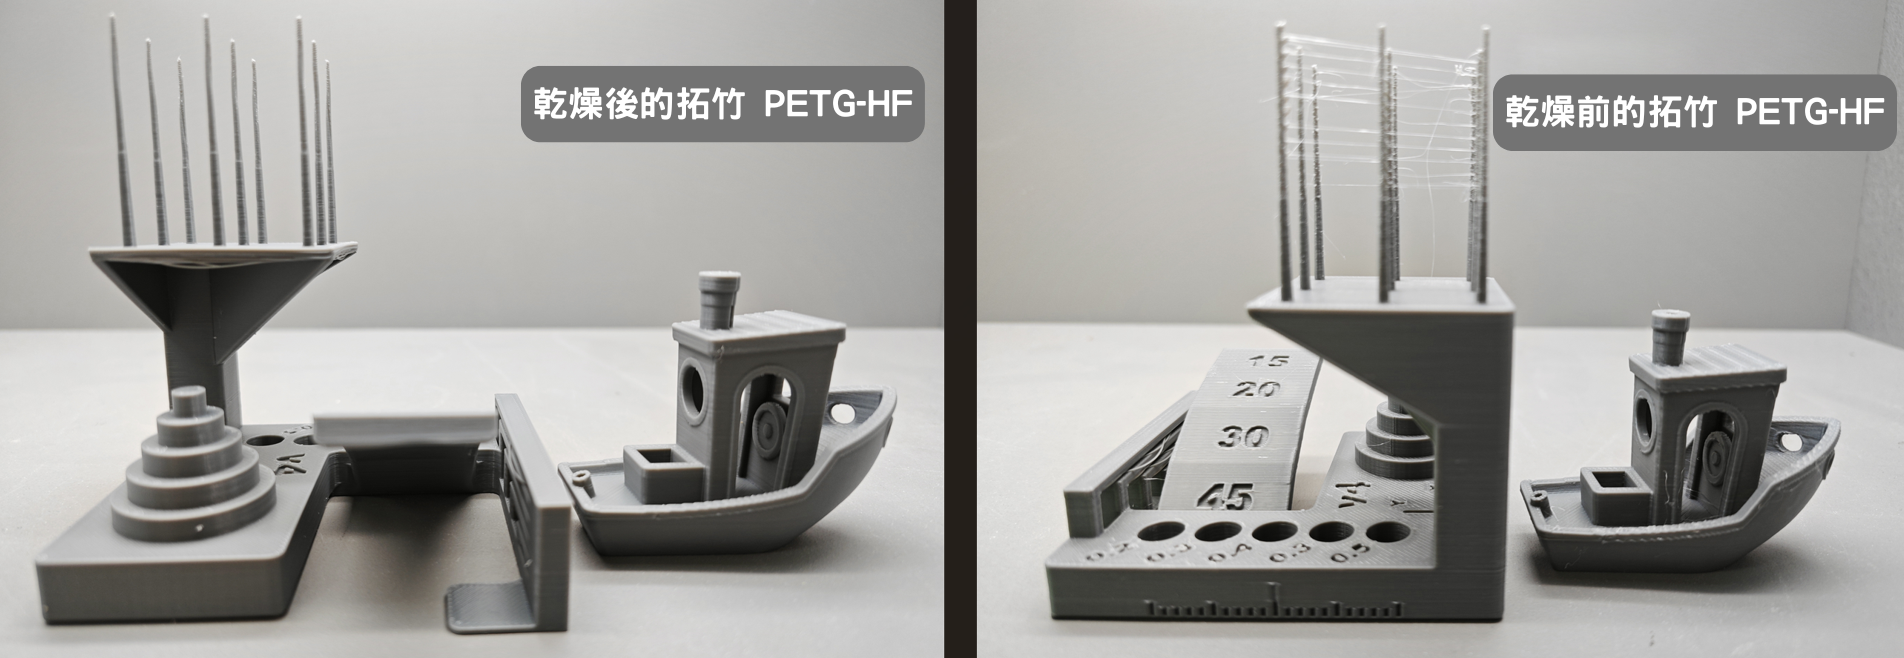
2. 選擇合適的烘乾方式
不同耗材需要的烘乾溫度與時間不同,開始前先查詢材料的建議參數,再選擇適合的設備。
| 耗材 | 使用前烘乾要求 | 使用時乾燥劑保護要求 | 鼓風型烤箱溫度(°C) | 鼓風型烤箱時間(h) | 列印機熱床溫度(°C) | 列印機熱床時間(h) | 翻面時間 |
| PLA Basic/PLA Matte | 推薦 | 不需要但推薦 | 50 | 8 | 60–70 | 12 | 每 6 小時 |
| PLA Silk | 推薦 | 不需要但推薦 | 50 | 8 | 60–70 | 12 | 每 6 小時 |
| PLA-CF/GF | 推薦 | 不需要但推薦 | 50–60 | 8 | 65–75 | 12 | 每 6 小時 |
| PLA Wood | 必須 | 必須 | 55–65 | 8 | 70–75 | 12 | 每 6 小時 |
| PLA Aero | 推薦 | 不需要但推薦 | 55 | 8 | 60–70 | 12 | 每 6 小時 |
| Support for PLA、Support for PLA/PETG | 推薦 | 不需要但推薦 | 50–60 | 8 | 65–75 | 12 | 每 6 小時 |
| PETG、PETG-CF | 推薦 | 不需要但推薦 | 60–70 | 8 | 75–85 | 12 | 每 6 小時 |
| ABS、ASA | 推薦 | 不需要但推薦 | 75–85 | 8 | 90–100 | 12 | 每 6 小時 |
| Support for ABS | 不需要但推薦 | 不需要但推薦 | 80 | 4 | 85–95 | 6 | 每 3 小時 |
| ASA Aero | 推薦 | 不需要但推薦 | 80 | 8 | 90–100 | 12 | 每 6 小時 |
| TPU | 必須 | 必須 | 65–75 | 8 | 80–90 | 12 | 每 6 小時 |
| PC | 必須 | 必須 | 75–85 | 8 | 90–100 | 12 | 每 6 小時 |
| PVA、BVOH | 必須 | 必須 | 75–85 | 8 | 90–100 | 12 | 每 6 小時 |
| Support for PA/PET | 必須 | 必須 | 75–85 | 8–12 | 90–100 | 12 | 每 6 小時 |
| PA、PA-CF/GF、PAHT-CF/GF、PET-CF 等 | 必須 | 必須 | 75–85 | 8–12 | 90–100 | 12 | 每 6 小時 |
| PPA-CF/GF | 必須 | 必須 | 100–130 | 8–12 | 110–120(最高值,效果仍不及鼓風型烤箱) | 12 | 每 6 小時 |
| PPS、PPS-CF/GF | 必須 | 必須 | 110–140 | 8–12 | 110–120(最高值,效果仍不及鼓風型烤箱) | 12 | 每 6 小時 |
耗材怎麼安裝到列印機?
步驟 1:將耗材放入 AMS
將料盤正確安裝到 AMS,接著處理固定耗材末端的膠帶。
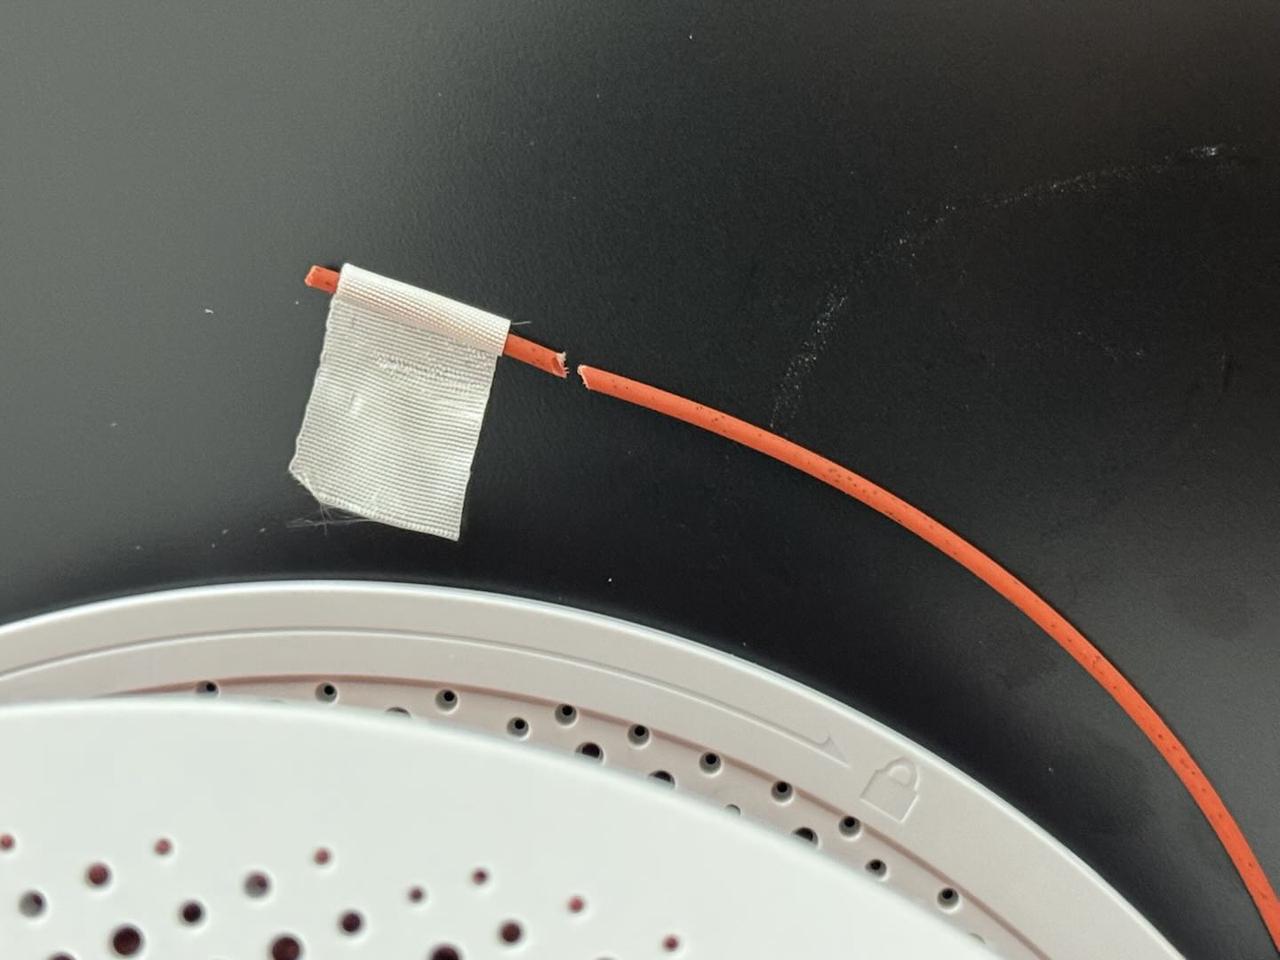
步驟 2:移除固定膠帶
用手固定耗材末端,避免回彈或鬆脫,再小心拆除固定用的膠帶。
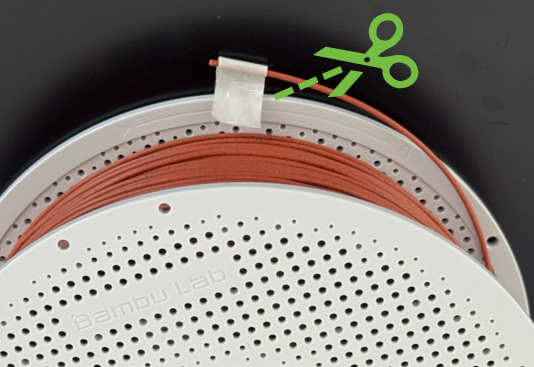
步驟 3:修剪耗材末端
用剪刀或剪線鉗把耗材前端修剪成斜角,斜切端有助於耗材順利進入 AMS 或列印機的進料機構。修剪時要保持耗材拉力,避免線材散開纏繞。
步驟 4:安裝料盤
將耗材料盤安裝到列印機的料盤架或 AMS,並檢查料盤能不能自由旋轉。轉動時若有卡頓或阻礙,先排除後再開始列印,確保供料順暢。
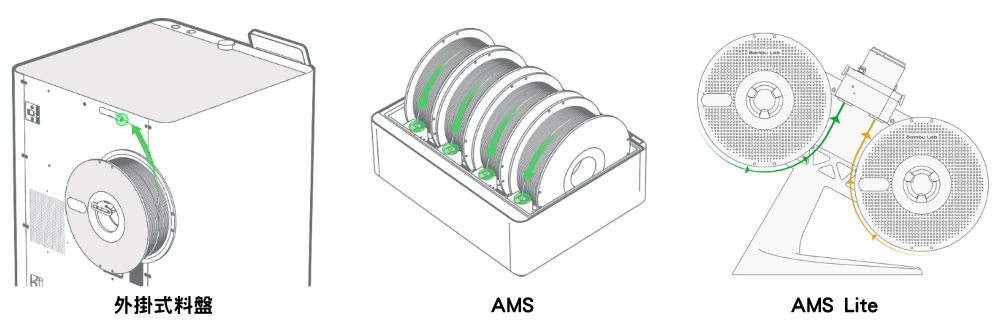
外掛料盤進料說明
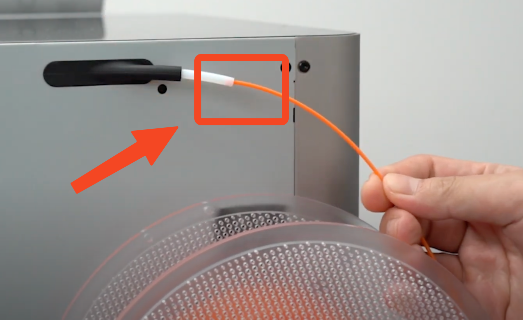
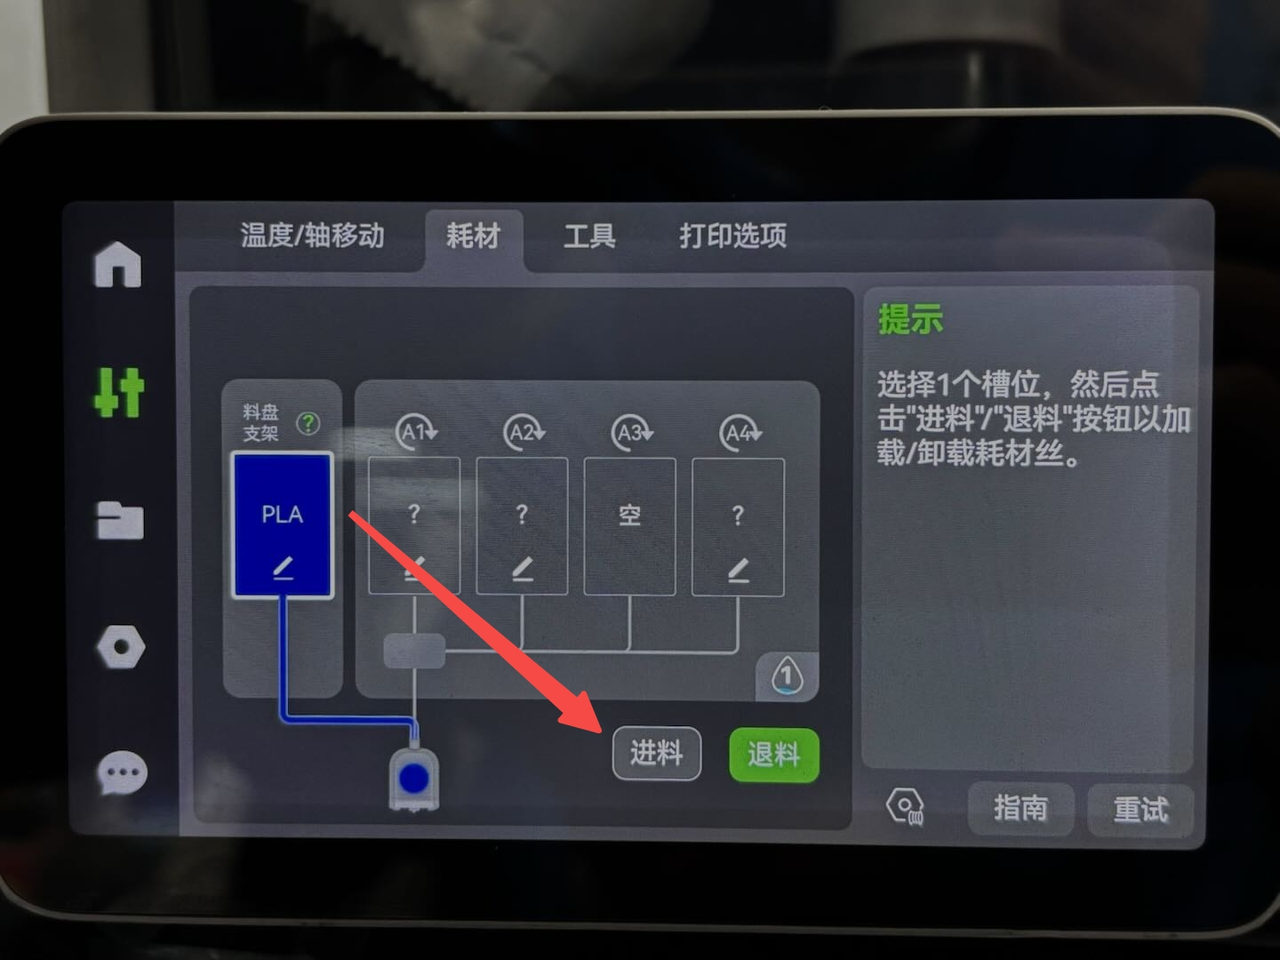
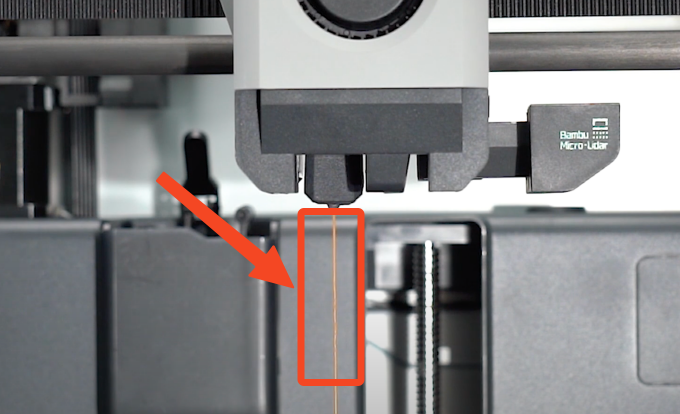
使用外掛料盤時,需要先手動把耗材送進工具頭並完成進料程序,之後才能開始列印。不同機型的操作介面略有差異,但整體進料流程基本一致:
推送耗材至工具頭 → 確認耗材位置,點擊「進料」→ 觀察擠出狀態,等待進料完成。
列印前要檢查哪些項目?
為了確保列印穩定與成功率,開始列印前先完成以下檢查:
- 檢查耗材通道
確認耗材從料盤到噴嘴的路徑暢通,沒有卡料、纏繞或過度彎折。 - 確認列印平台清潔
檢查列印板表面是否乾淨,有油污或殘留物時,用酒精或專用清潔劑擦拭。清潔後避免直接用手觸碰表面,以免污染影響附著力。
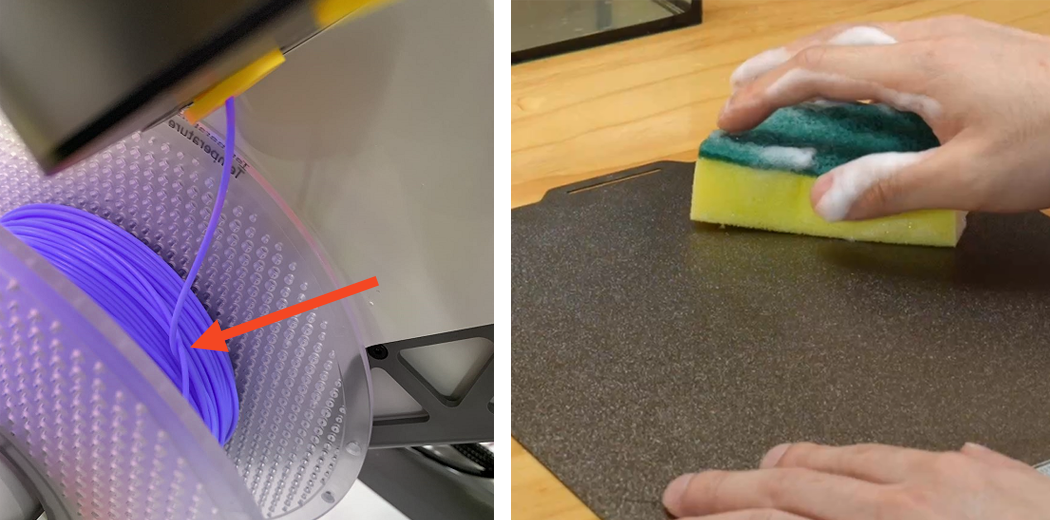
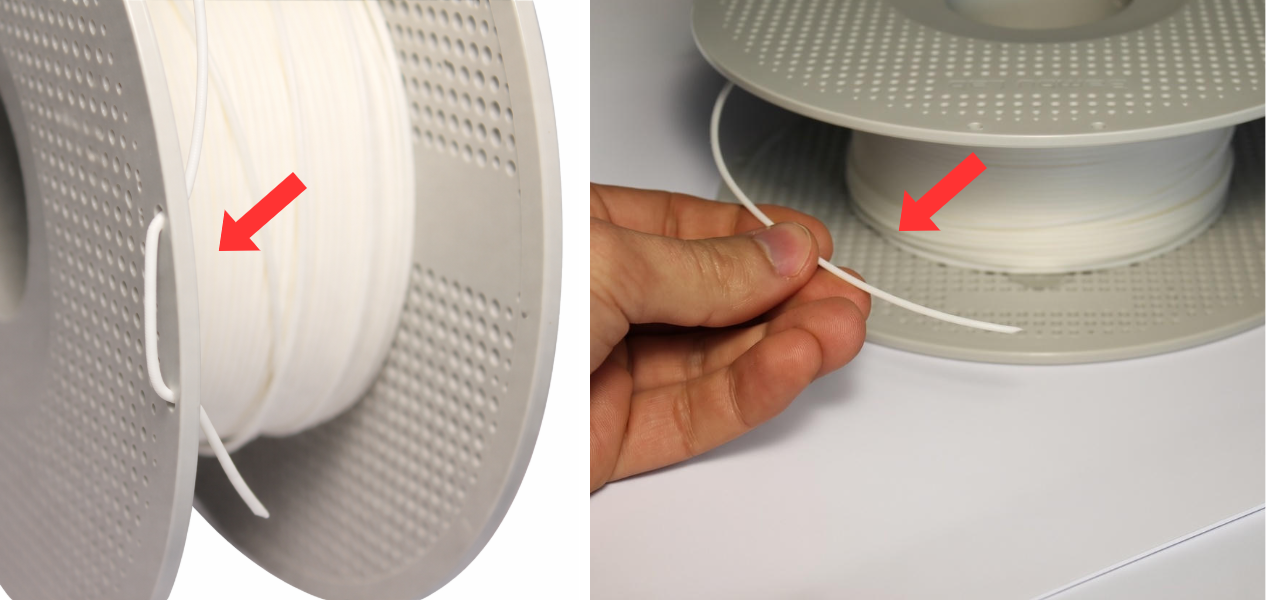
耗材末端務必牢固固定在料盤上,不要隨意放開。耗材處於鬆散狀態時容易纏繞,進一步造成進料失敗或列印異常。
耗材一旦纏繞,即使列印機持續嘗試送料,也可能因為阻力過大而無法順利進料。
列印後耗材怎麼保存?
AMS(自動供料系統)具備濕度監測功能,並採用氣密封閉結構,可以有效延緩耗材受潮,也能提供環境濕度參考。為了維持最佳保存效果,建議定期更換 AMS 內的乾燥劑,讓箱體內保持低濕環境。

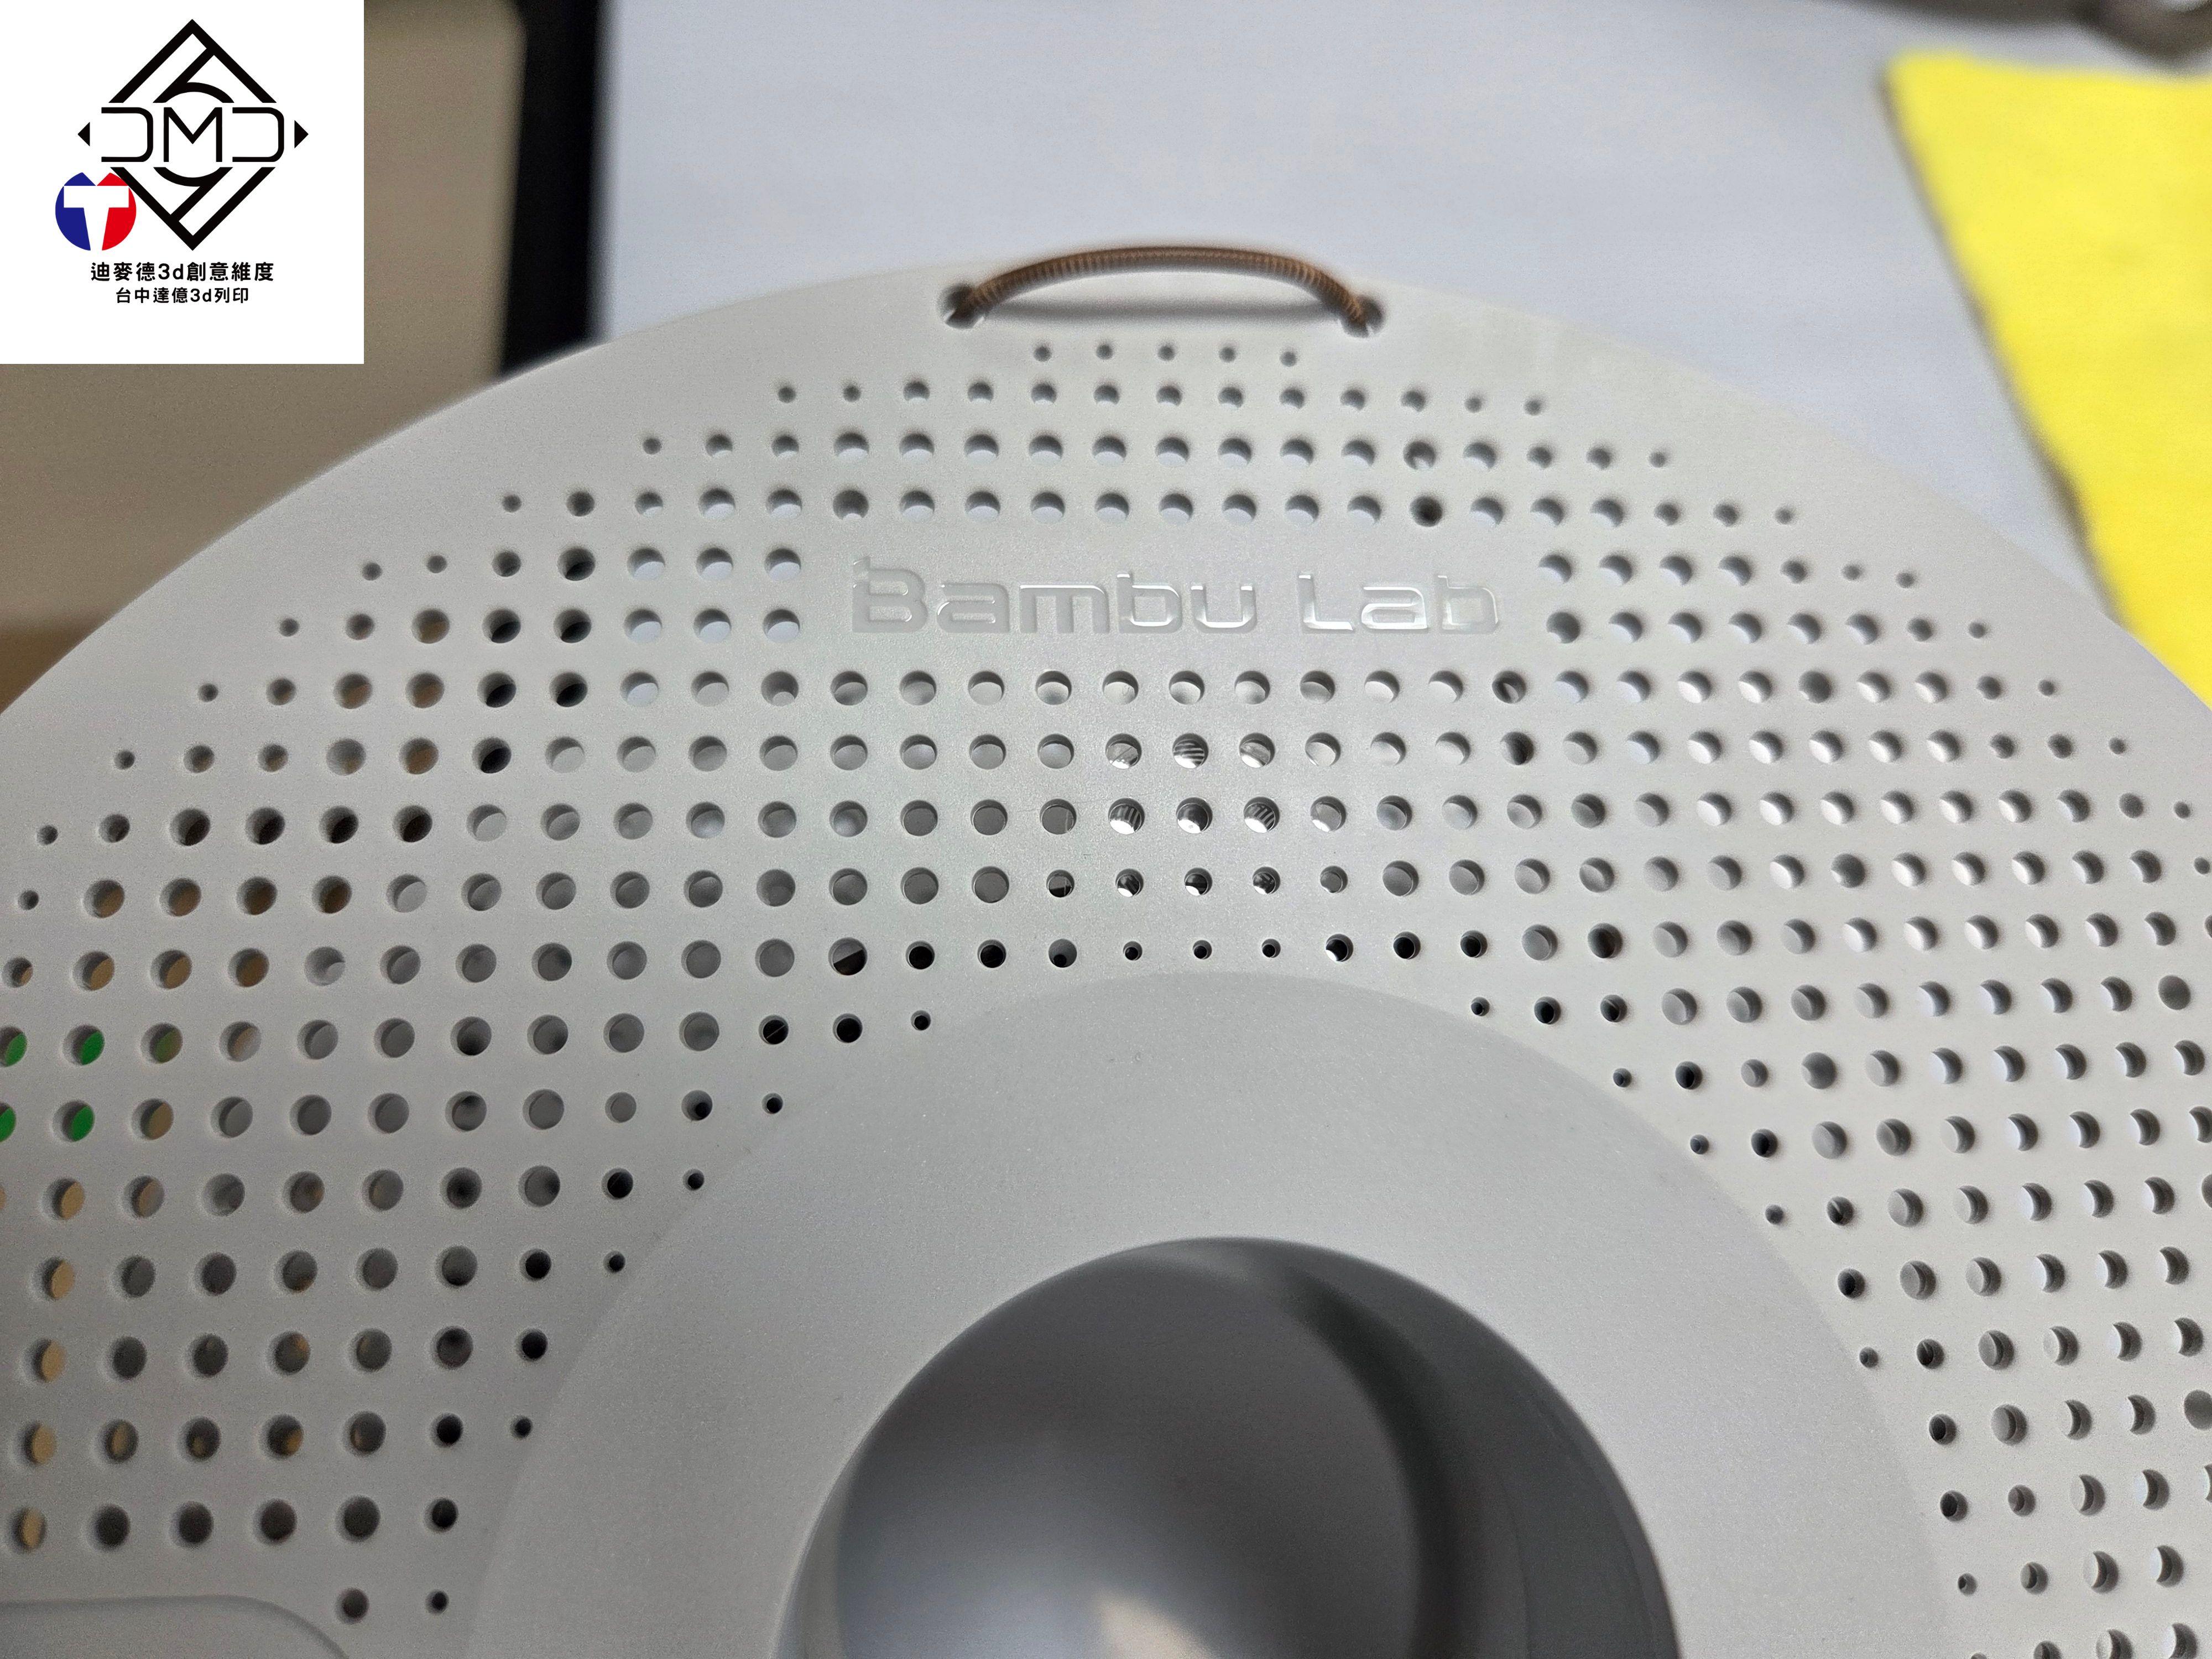
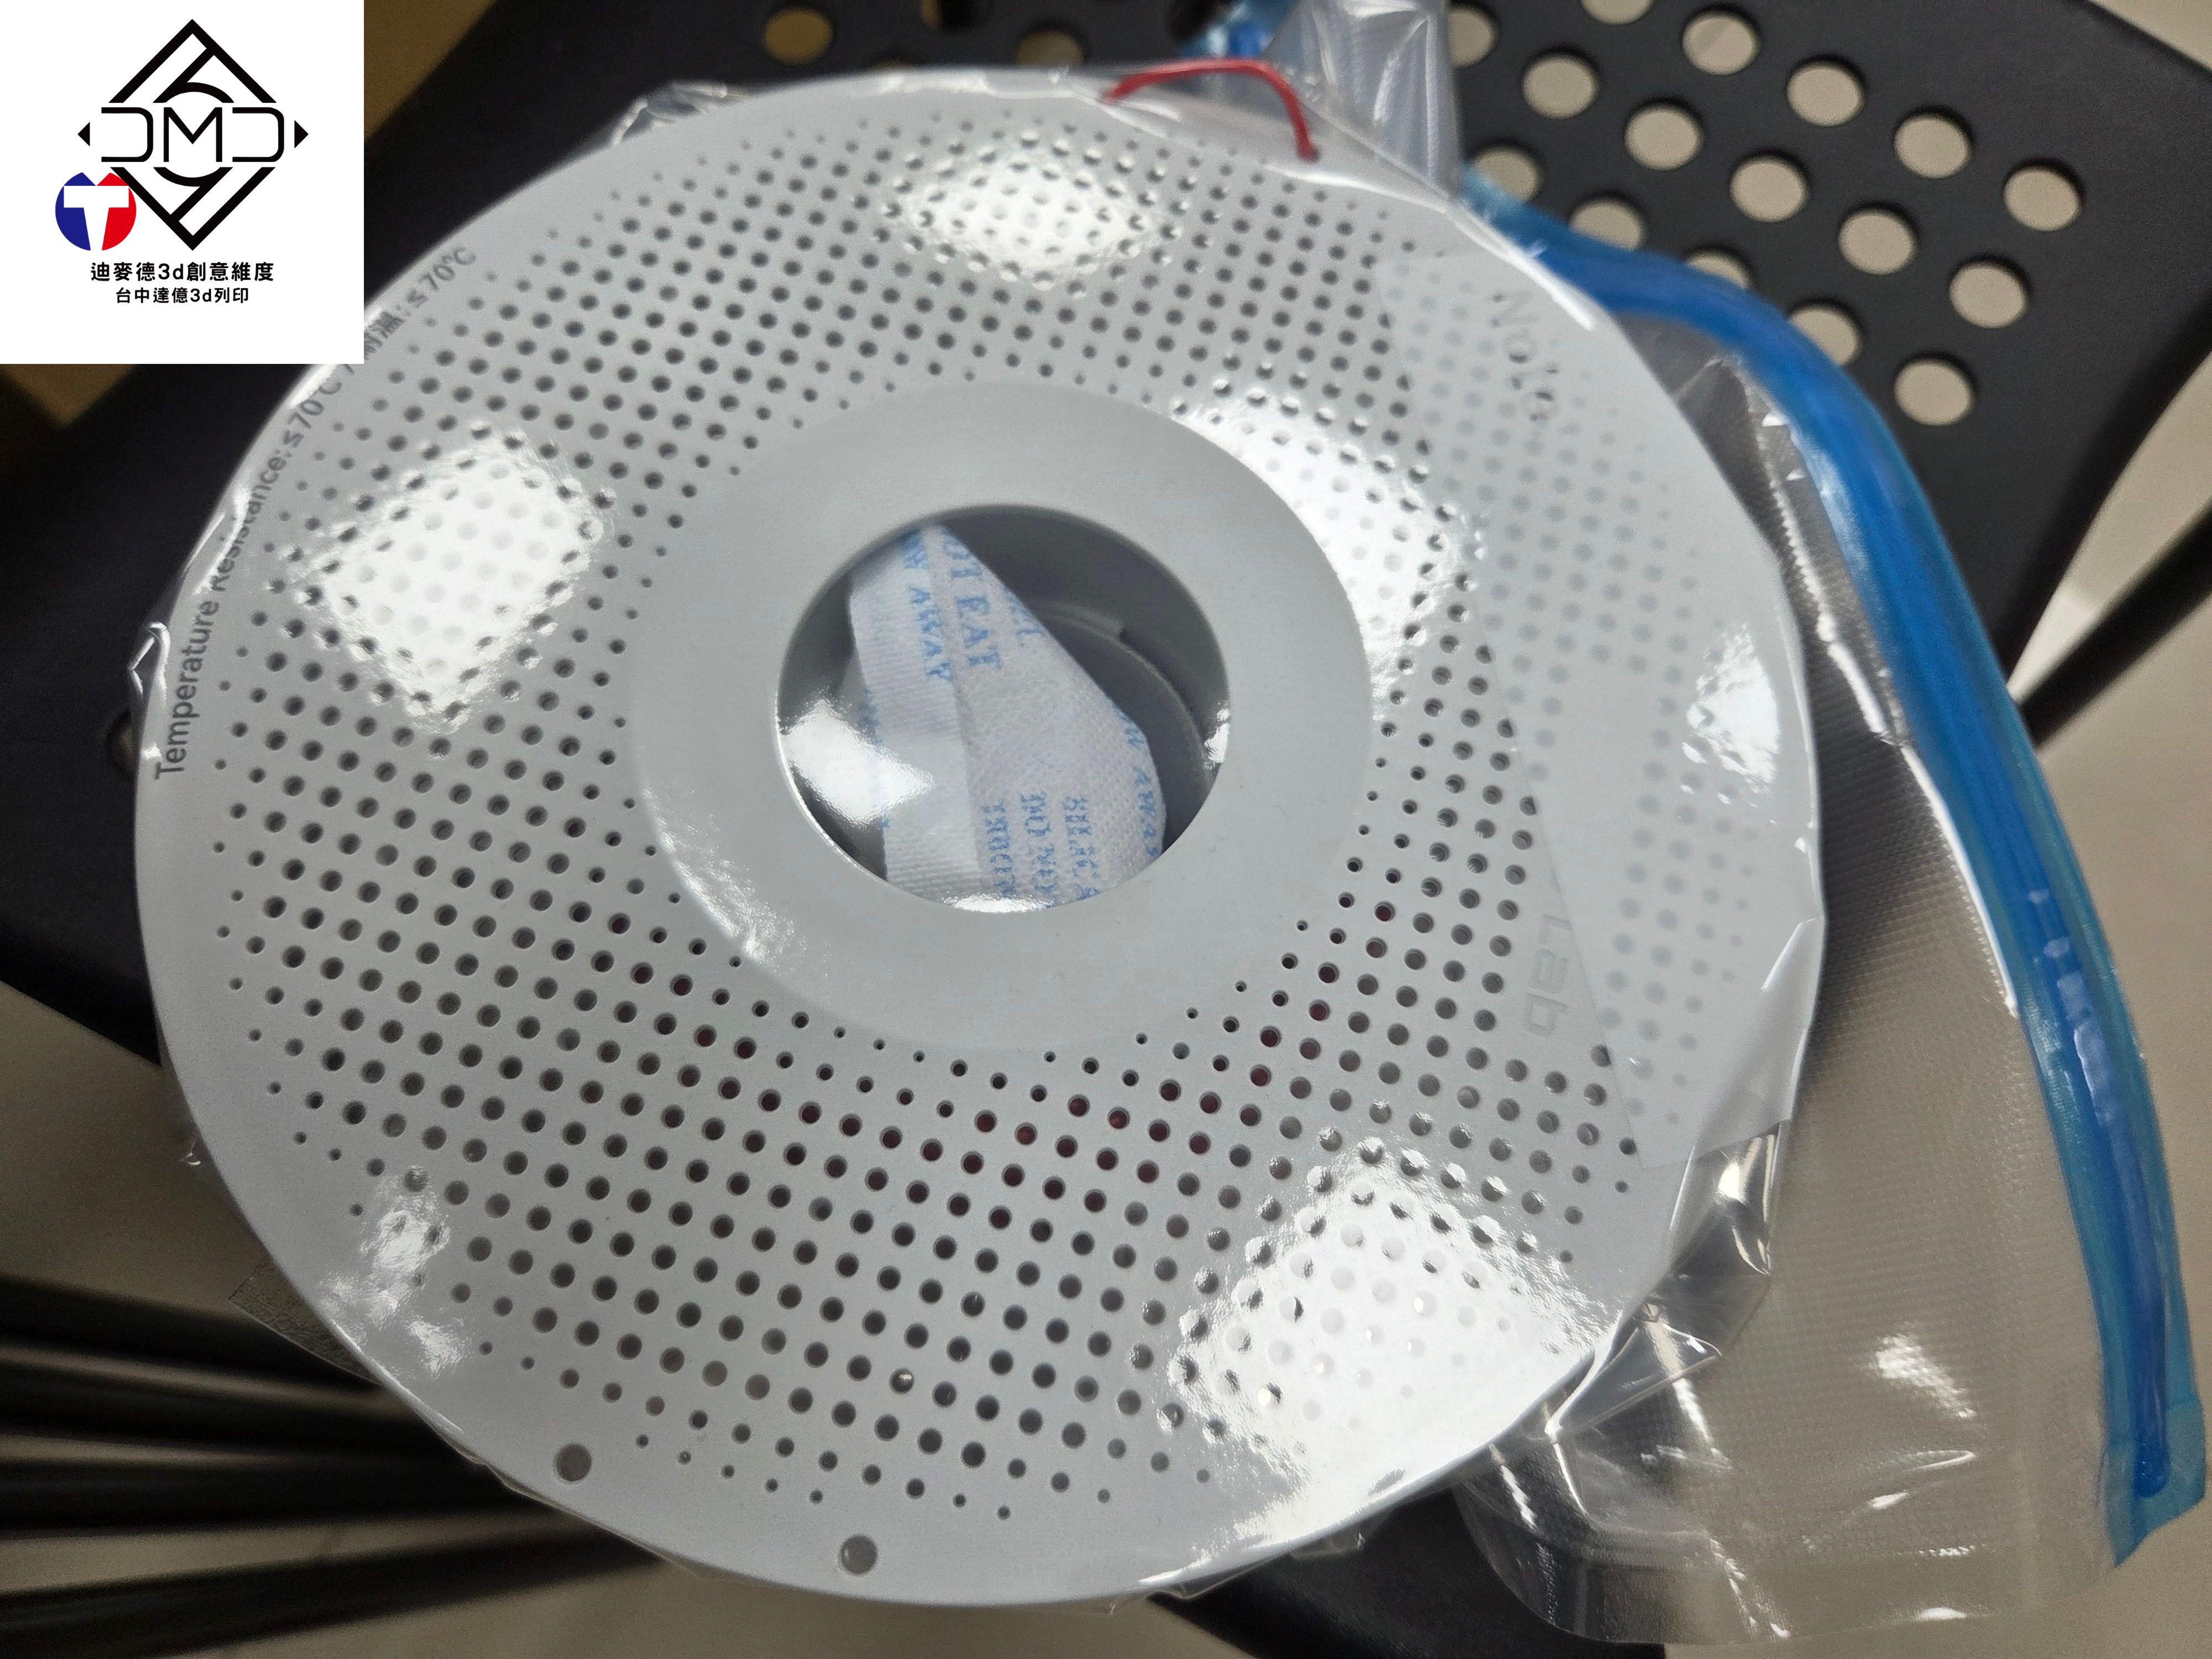
沒有放在 AMS 保存的耗材(例如外掛料盤或單獨料卷),建議用以下方式防潮:
- 整理並固定末端
把耗材末端固定在料盤側邊,避免鬆散、纏繞或回彈。 - 密封防潮保存
把耗材和乾燥劑一起放進密封袋或乾燥箱,並盡量排出多餘空氣,降低受潮風險。原包裝破損時,可以改用自封袋。
耗材管理為什麼會影響列印成功率?
從開封檢查、乾燥處理、正確安裝到列印後保存,完整的耗材管理流程都能有效降低列印失敗率、提升成品品質。FDM 列印的穩定性不只取決於設備本身,也取決於每個操作細節是否到位,養成良好的耗材管理習慣,每一次列印才會更可靠、一致。
遇到耗材進料不順、拉絲或列印失敗找不到原因時,可以把照片與使用的耗材資訊傳到迪麥德官方 LINE,由技術人員協助判斷。
部分圖片來源取自 Bambu Lab 官方 Wiki
常見問題
Q1:PLA 開封後需要先烘乾嗎?
A1:一般 PLA 通常開封就能直接使用,正常情況下不需要額外烘乾。如果環境潮濕或耗材已放置一段時間,可參考 PLA Basic/PLA Matte 的建議:鼓風型烤箱 50°C 烘 8 小時,或列印機熱床 60–70°C 烘 12 小時。
Q2:耗材受潮會有什麼影響?
A2:耗材吸收的水分在列印時遇熱變成水蒸氣,容易造成拉絲、表面粗糙、出現小孔洞,成品強度也會變差。
Q3:用列印機熱床烘乾和鼓風型烤箱有什麼不同?
A3:多數耗材用熱床烘乾需要的時間較長,例如 PETG 用鼓風型烤箱 60–70°C 烘 8 小時,熱床則是 75–85°C 烘 12 小時。PPA-CF/GF、PPS 等高溫工程耗材,熱床 110–120°C 已是最高值,效果仍不及鼓風型烤箱。
Q4:耗材放進 AMS 前可以先把膠帶全部撕掉嗎?
A4:不建議。耗材失去固定容易散開,造成纏繞或進料卡頓,即使重新捲回也可能再次打結。應先用手固定末端,再小心拆除膠帶並把前端剪成斜角。
Q5:外掛料盤要怎麼進料?
A5:先手動把耗材推送到工具頭,確認耗材位置後在列印機上點擊「進料」,觀察擠出狀態並等待進料完成,之後才能開始列印。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 11 月 12 日