拓竹 AMS 卡料、斷料怎麼辦?線軸規格、紙線軸與 PTFE 管斷料排除教學
2026-11-03
AMS 突然停下來、螢幕跳出送料失敗,問題多半出在線材這一端:線軸尺寸不在支援範圍、紙線軸直接放進去、線材放太久受潮變脆,或是導料管太長、彎得太急。這幾項排除後,大部分卡料不需要拆機。線材若已經斷在 PTFE 管內,關機斷電後把管子拔下、取出斷料、接回去,再按螢幕上的「重試」就能接著印。
本篇重點
・AMS 與 AMS 2 Pro 支援寬 50~68 mm、直徑 197~202 mm 的線軸;AMS lite 支援寬 40~68 mm、內孔 53~58 mm 的線軸。
・TPE、一般 TPU、受潮的 PVA,以及非拓竹原廠的碳纖、玻纖線材,不建議放進 AMS,改用外掛料架。
・紙線軸容易打滑、掉紙屑,建議加裝轉接環並定期清潔滾輪。
・斷料主因是線材太乾、太舊或受潮變脆,取出前一定要先關機斷電。
・AMS lite 導料管太長或彎曲過大,容易觸發纏料警報。
AMS 卡料先看哪裡?3 個最常見的原因
AMS 送料時要拉動整卷線材,線軸、線材、導料管任何一段阻力變大,馬達就會判定過載而停機。拓竹官方對輔助馬達過載的說明,列出的原因也大多落在這三個地方。
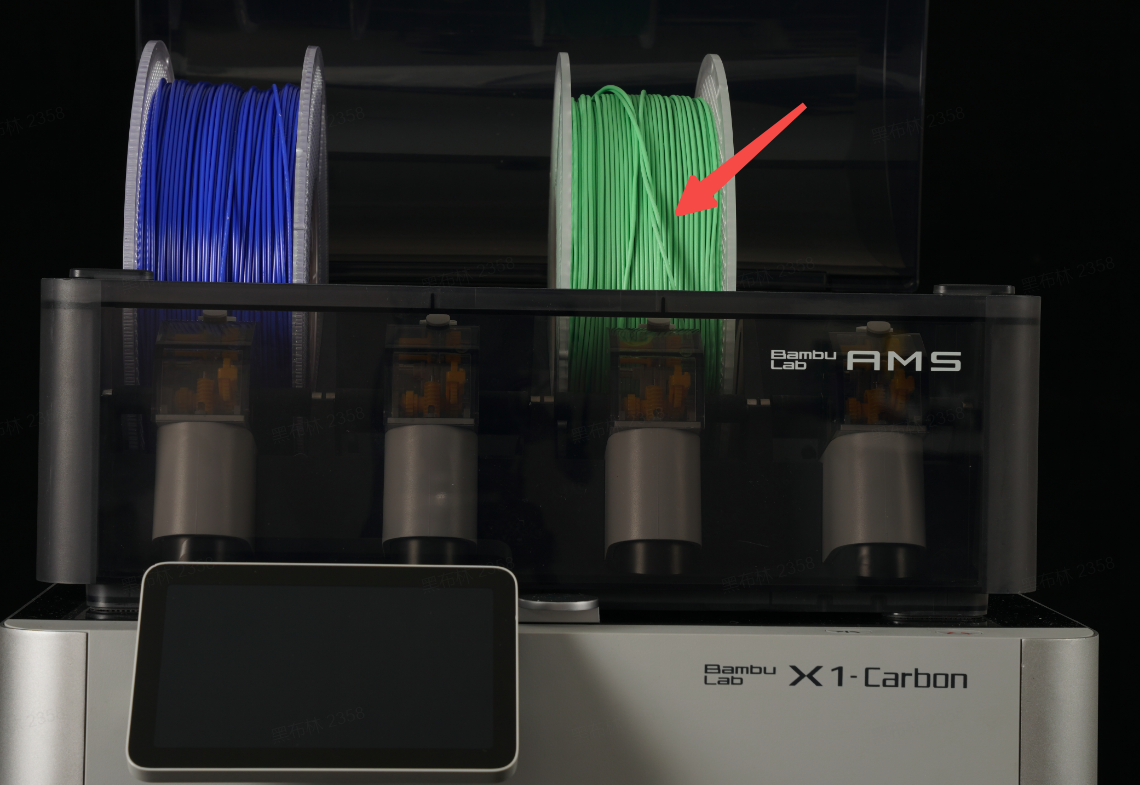
線材從線軸下垂、纏結,是 AMS 輔助馬達過載的常見原因
| 先檢查的項目 | 常見狀況 | 處理方式 |
| 線軸尺寸與外觀 | 線軸太寬、太窄、變形,轉動時某個位置特別緊 | 對照下方規格表,不符合就改外掛或換線軸 |
| 線材狀態 | 纏結、線尾勾在線軸邊緣、受潮變脆 | 理順線材;受潮線材先烘乾 |
| 導料管 | 太長、彎曲過大、內壁磨損 | 調整走線、依官方長度裁切或更換 |
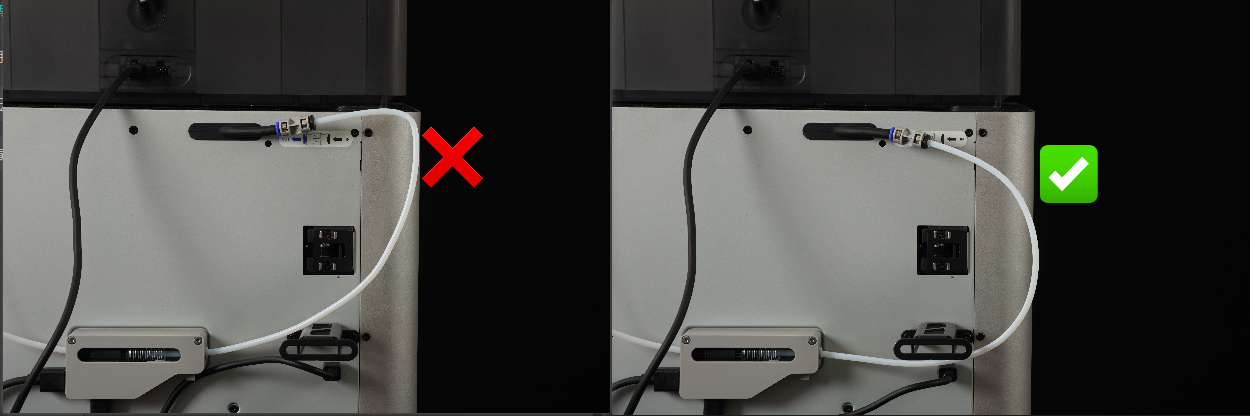
AMS 與列印機之間的導料管彎折過大(左)會增加送料阻力,應順直走線(右)
AMS、AMS 2 Pro、AMS lite 支援哪些線軸?
三款自動供料系統的線軸規格不同,尤其 AMS lite 是開放式機構,限制的是線軸寬度與內孔。批購第三方線材前,建議先量一下線軸。
| 機型 | 線材直徑 | 線軸寬度 | 線軸直徑/內孔 |
| AMS | 1.75 mm | 50~68 mm | 直徑 197~202 mm |
| AMS 2 Pro | 1.75 mm | 50~68 mm | 直徑 197~202 mm |
| AMS lite | 1.75 mm | 40~68 mm | 內孔 53~58 mm |
規格依拓竹官方商品頁與官方 Wiki 整理
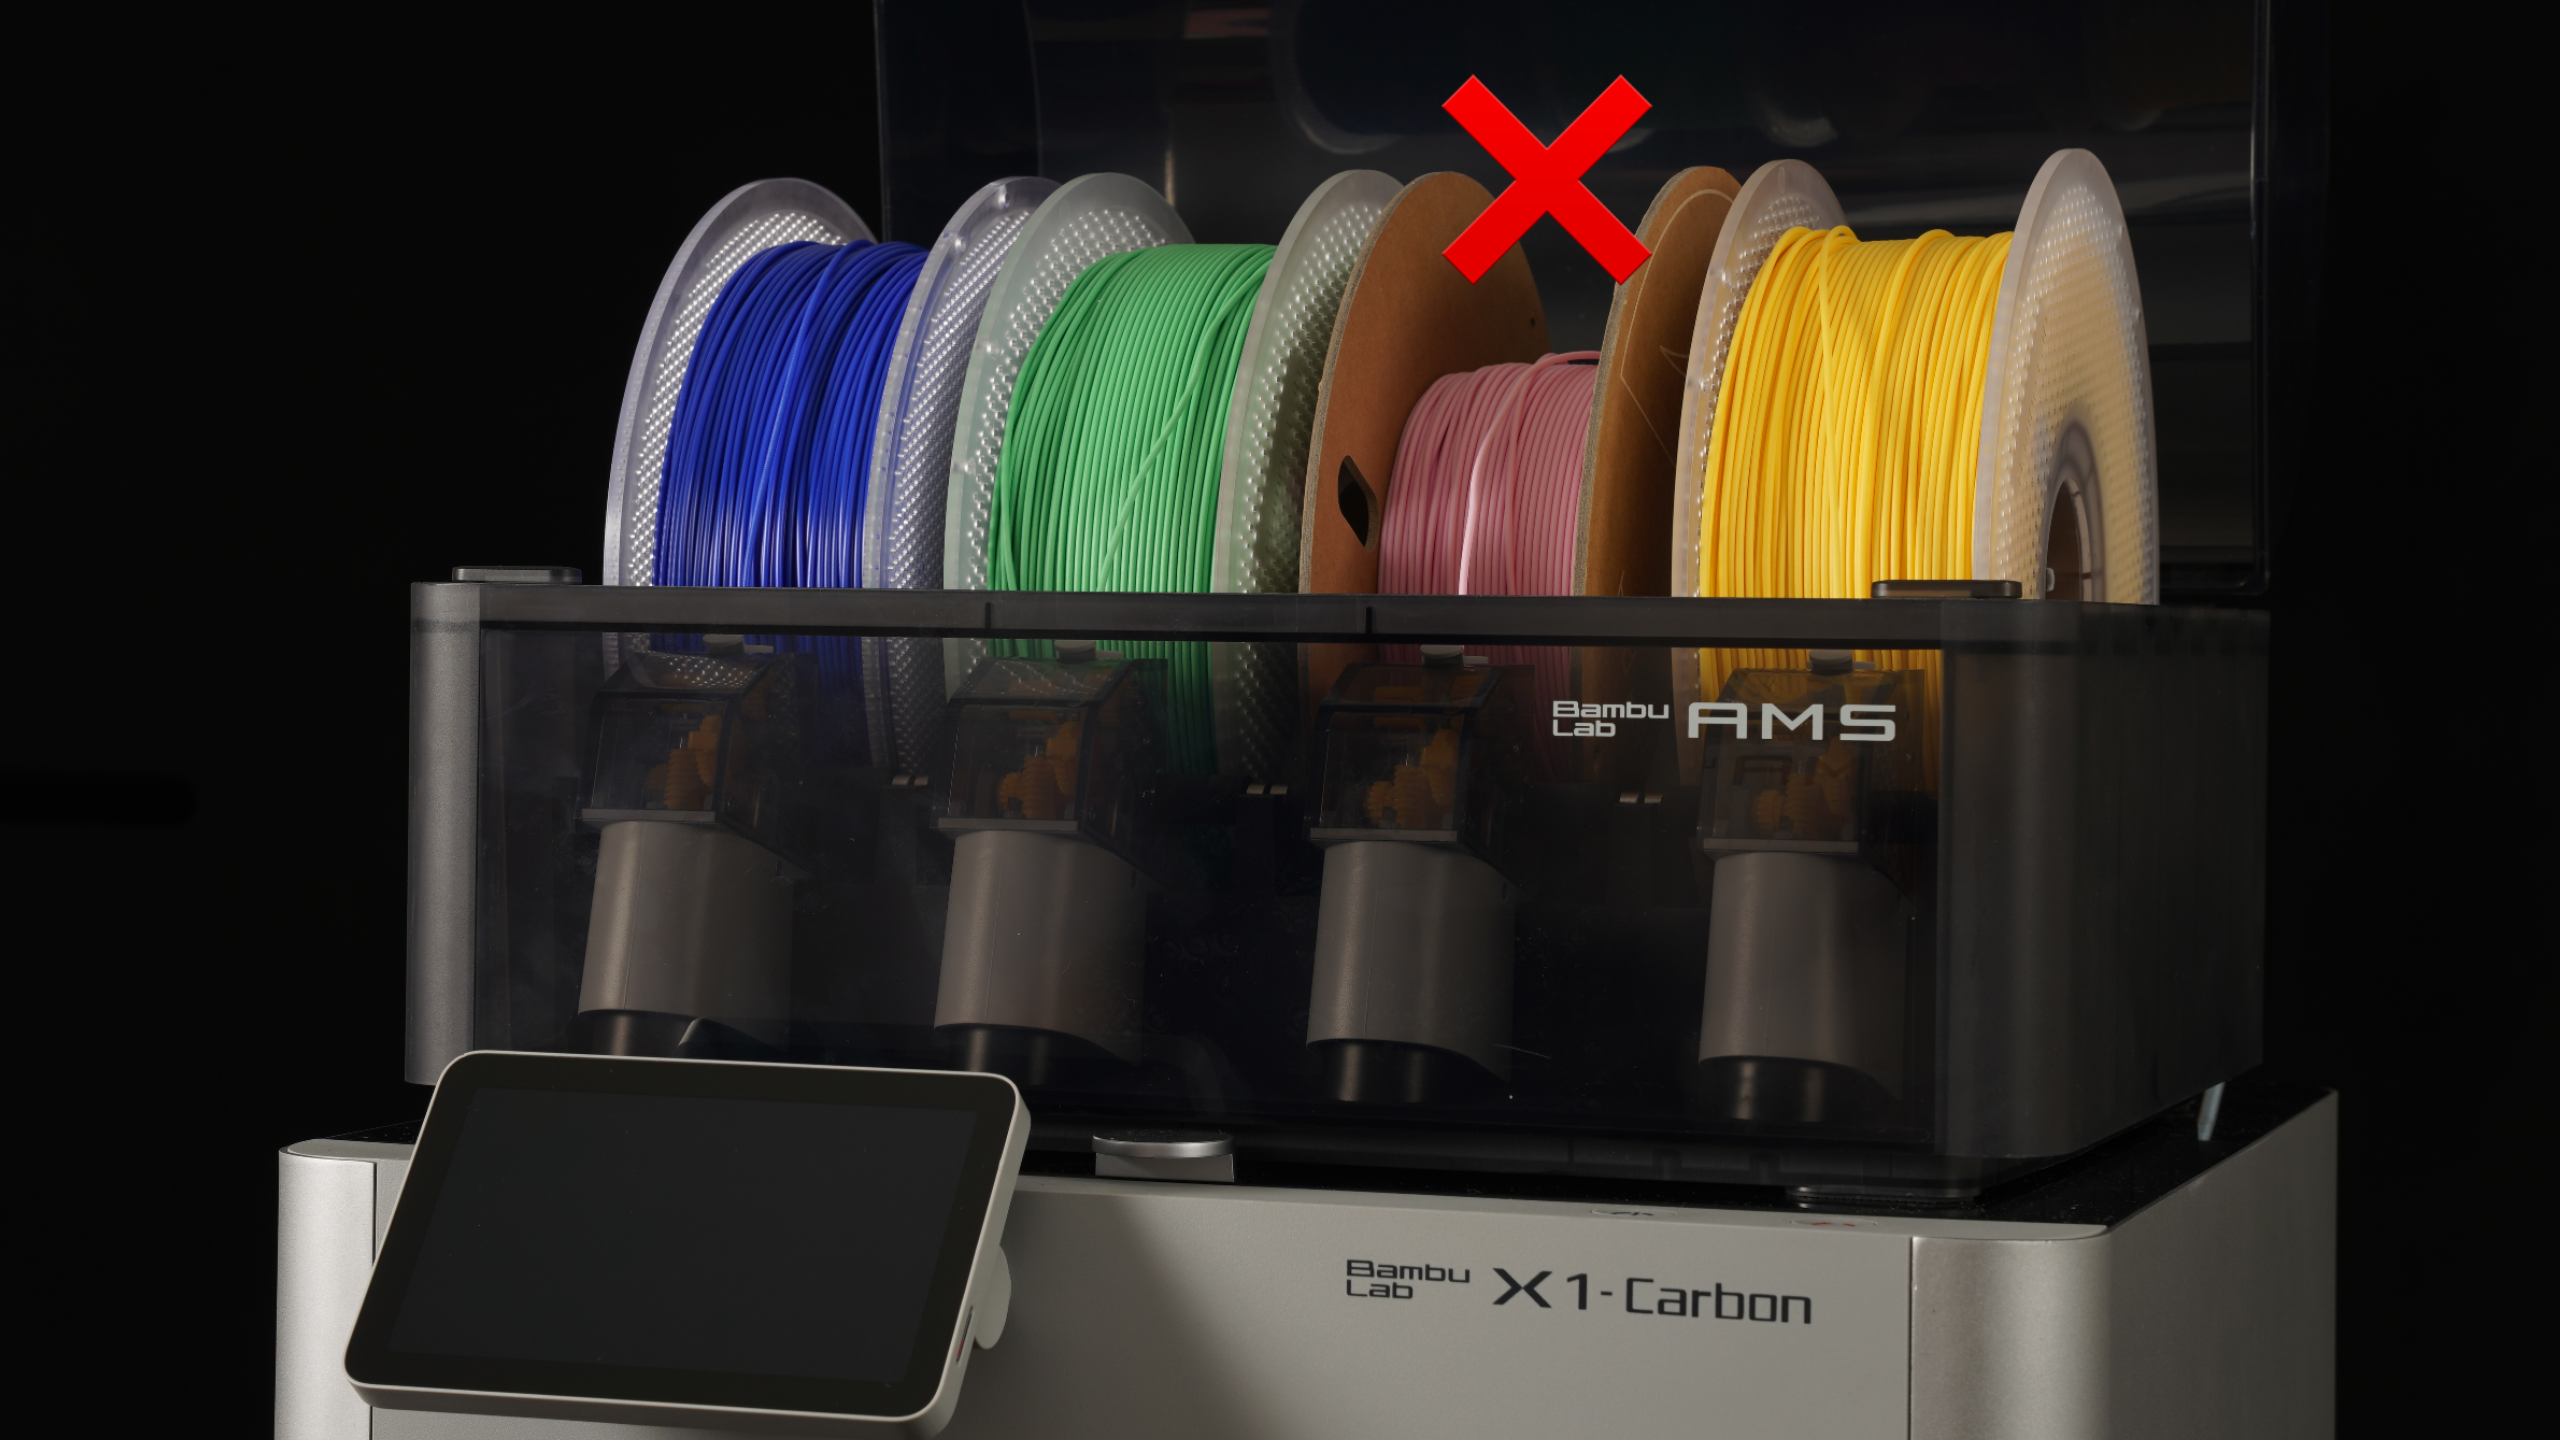
不符合 AMS 規格的線軸放入後容易卡料
💡 AMS lite 線軸擺放建議:較重的線軸放在 2、3 槽,較輕的放在 1、4 槽。重量集中在中間,整台 AMS lite 運作時比較穩定。
哪些線材不適合放進 AMS?
AMS 靠齒輪與滾輪拉動線材,太軟的線材容易被擠壓變形,太硬太脆的線材則容易在彎道斷掉。
| 類型 | 代表材料 | 建議 |
| 軟性線材 | TPE、一般 TPU、拓竹 TPU 95A | 改用外掛料架;AMS 2 Pro 可使用拓竹「TPU for AMS」 |
| 吸濕性強的水溶支撐 | 受潮的 PVA、BVOH | 烘乾後再放入,並盡量縮短放置時間 |
| 第三方纖維增強線材 | 碳纖、玻纖系列(PLA-CF、PETG-CF、PA-CF 等) | 改用外掛料架 |
| 拓竹原廠纖維線材 | PLA-CF、PETG-CF、PAHT-CF | 已針對 AMS 調整,可直接使用(AMS lite 官方列出 PLA-CF、PETG-CF);拓竹 PET-CF 仍不建議 |
紙線軸可以放 AMS 嗎?打滑與紙屑怎麼處理
可以放,但不建議直接裸放,紙線軸邊緣比塑膠軟,轉動時會磨出細小紙纖維,積在滾輪機構裡久了,容易出現兩種狀況:
- 打滑:滾輪抓不住紙面,退料時線軸沒有跟著回捲,線材鬆在倉內容易纏結。
- 紙屑積累:滾輪與內部污垢變多,轉動阻力跟著變大。
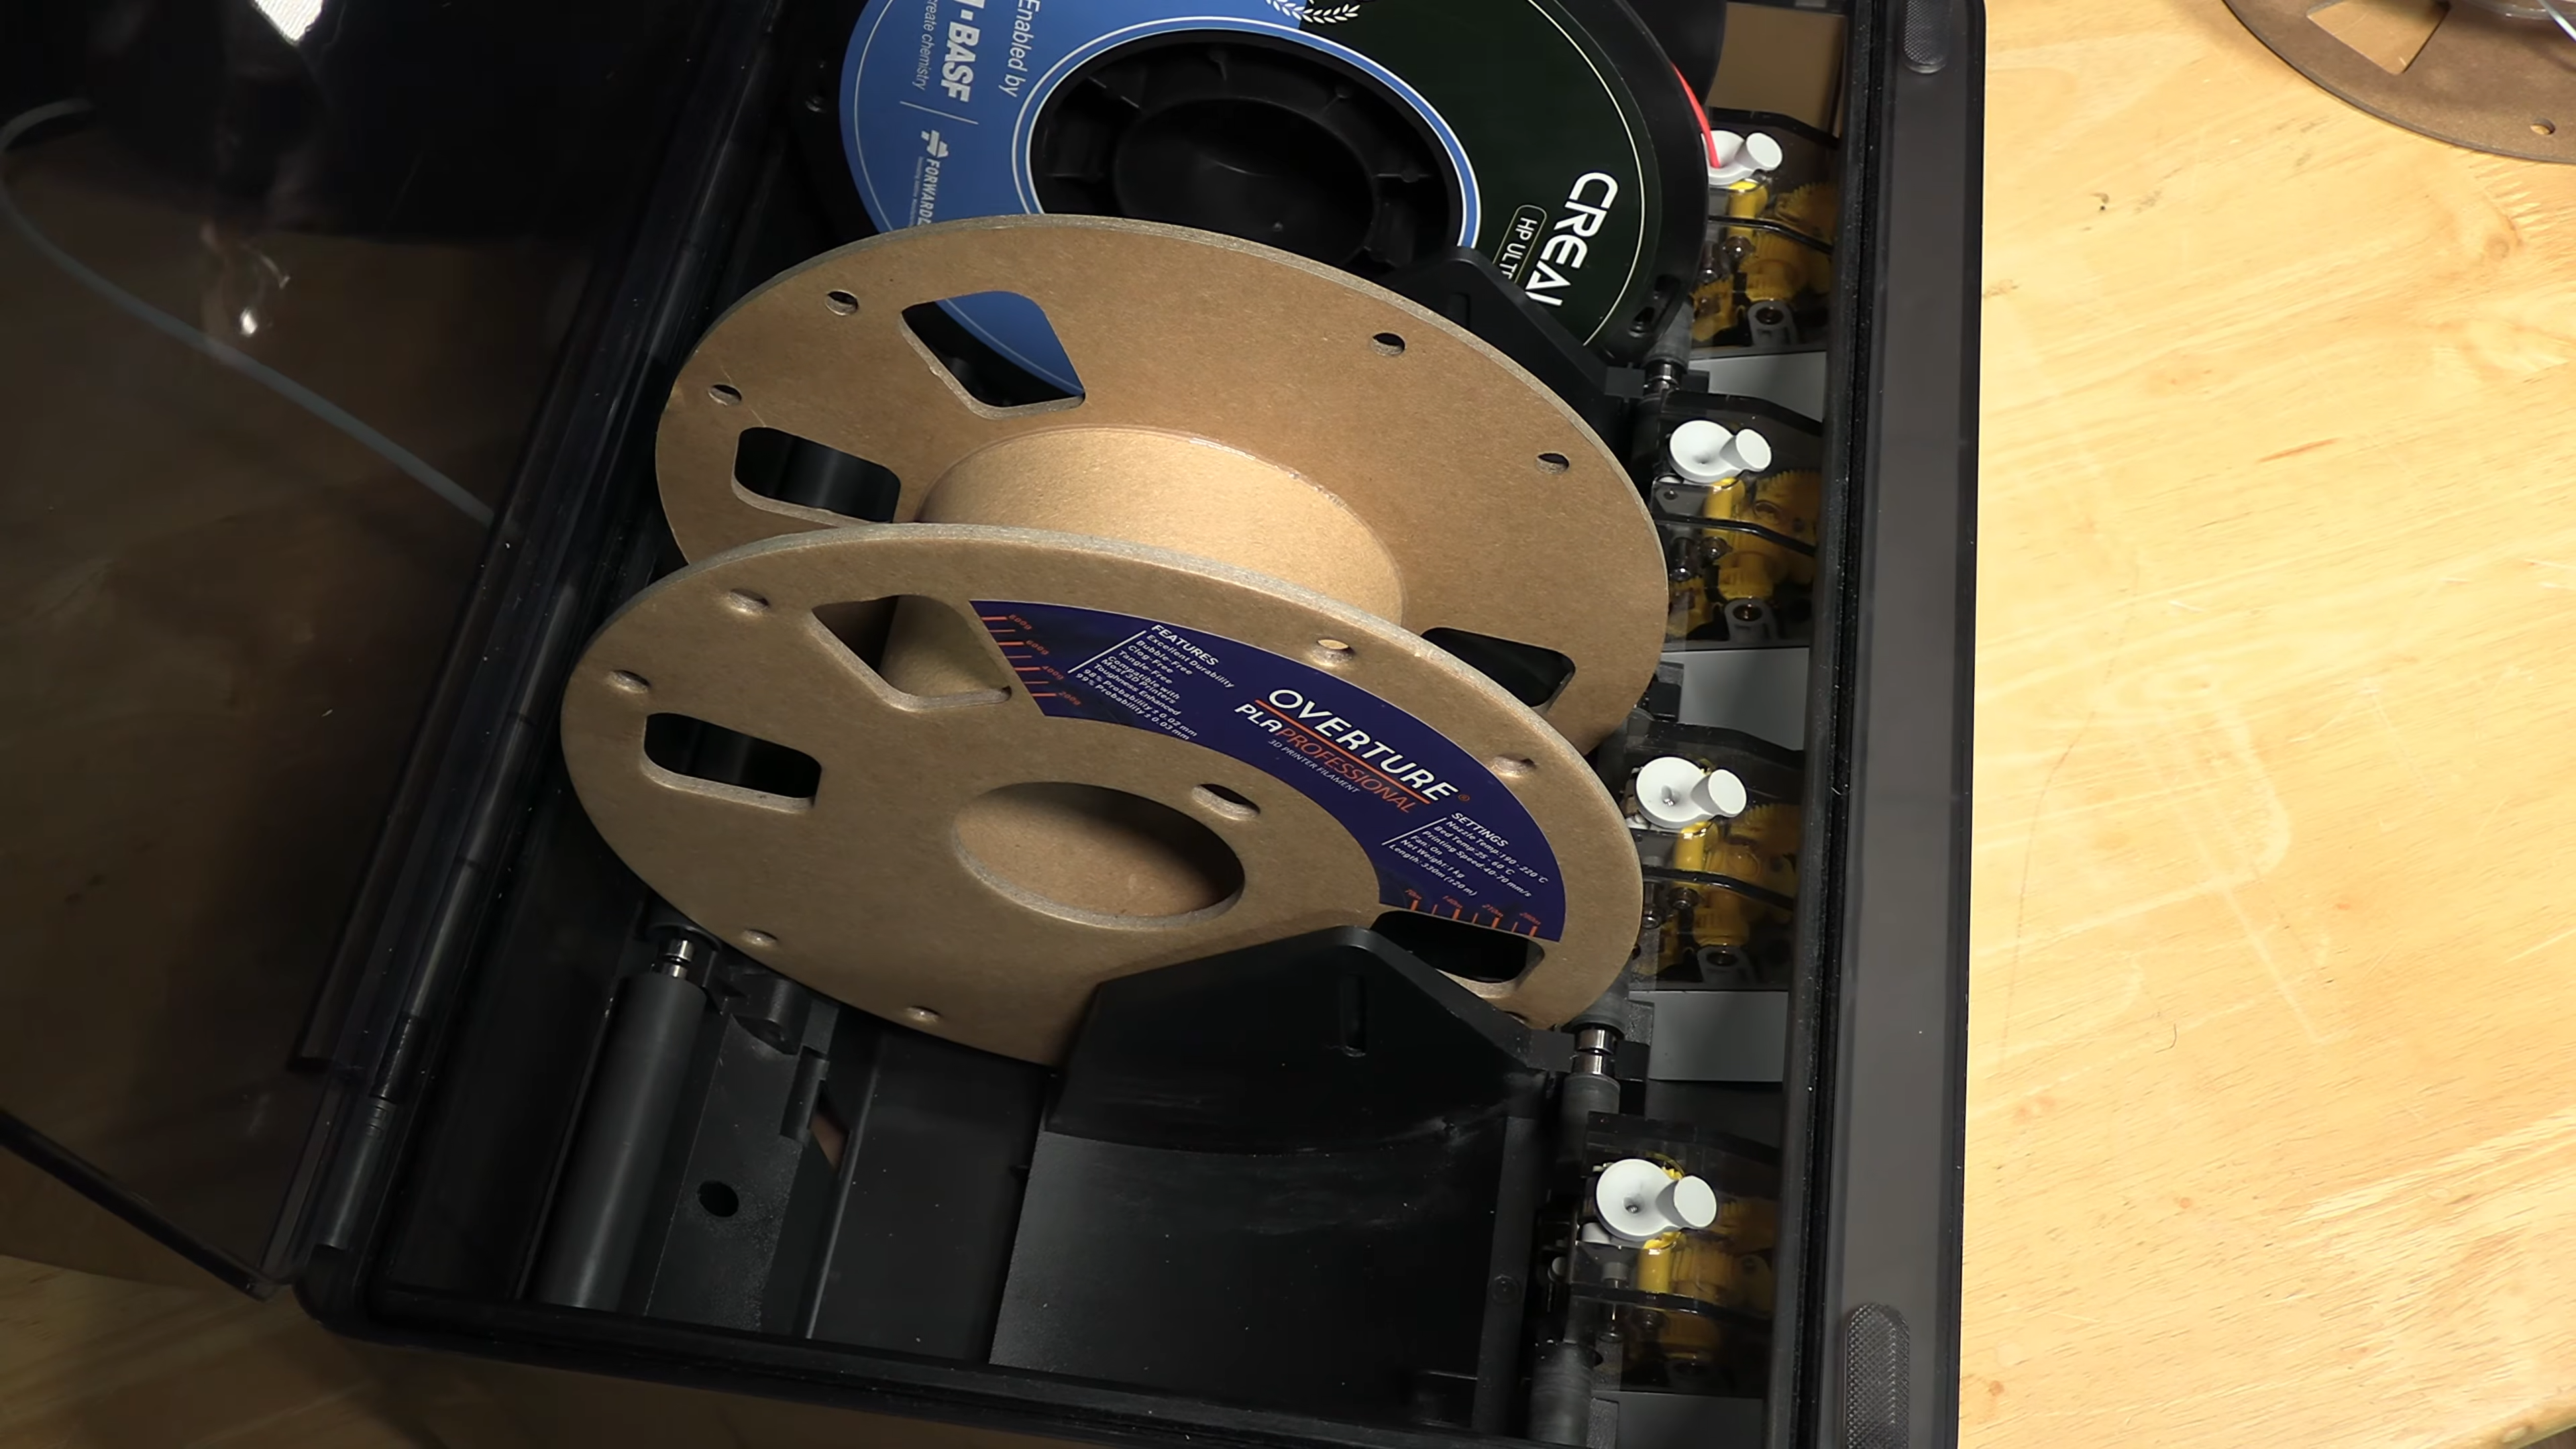
紙線軸直接放進 AMS,邊緣與滾輪接觸容易打滑、掉紙屑
可以在紙線軸兩側套上轉接環,讓 AMS 接觸的是塑膠表面,MakerWorld 上有不少可調參數的轉接環模型,用 PLA 或 PETG 印一組就能重複使用;部分線材廠也會提供自家線軸專用的檔案。已經放過紙線軸的 AMS,建議順便清一下滾輪上的紙屑。
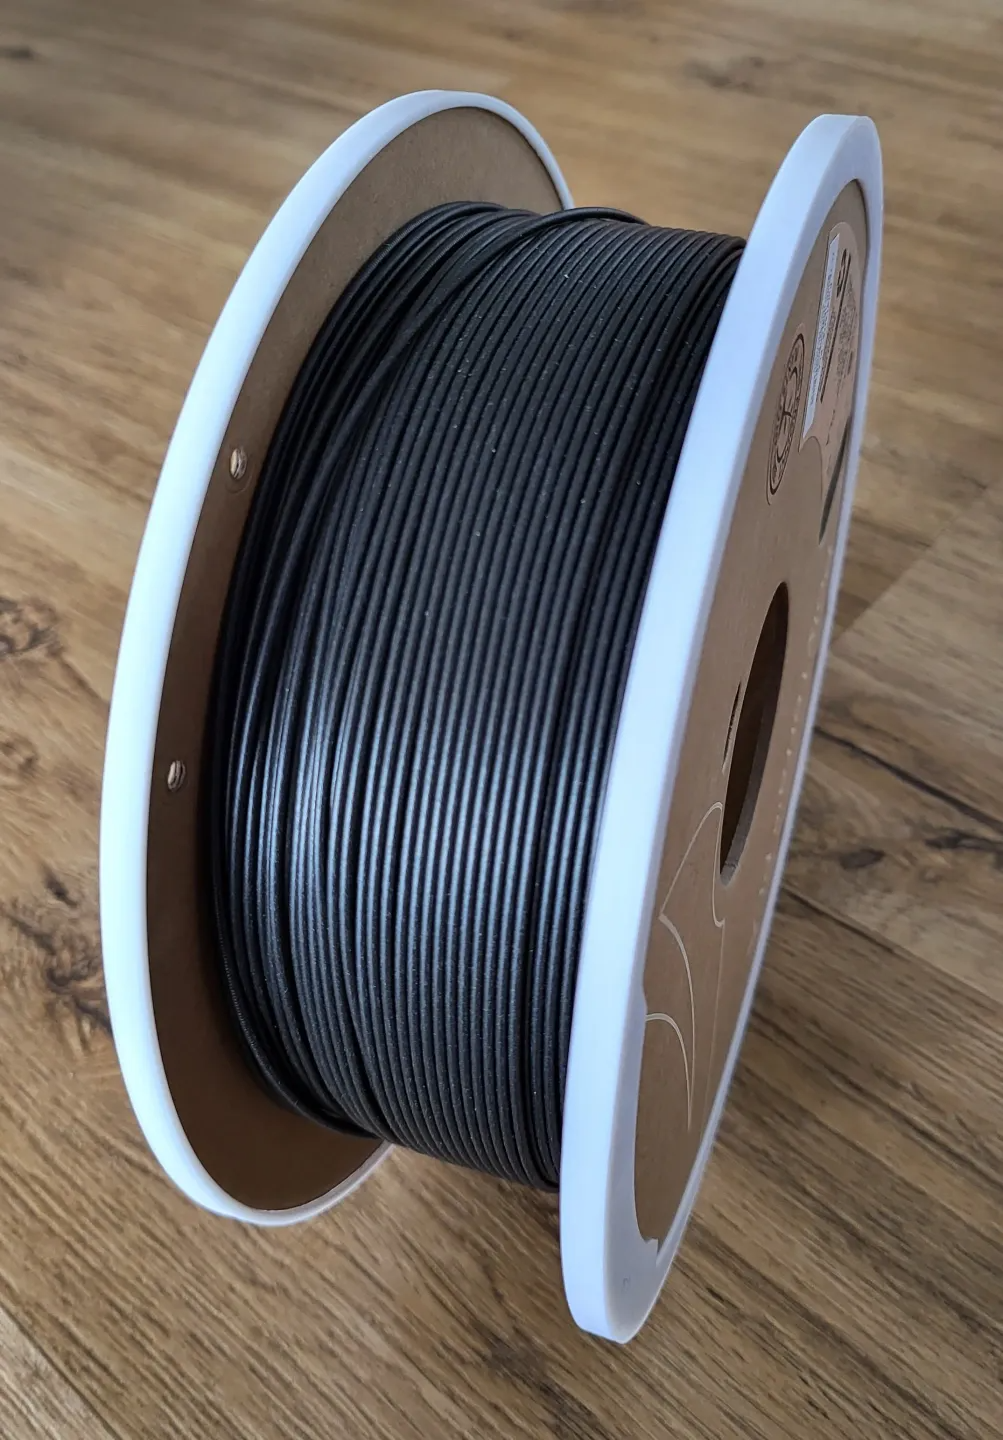
套上轉接環後,AMS 滾輪接觸的是塑膠表面
AMS 斷料卡在 PTFE 管裡怎麼取出?
線材在送料途中斷掉,螢幕通常會提示「路徑中線材斷裂」。拓竹官方指出,太乾、太舊或未充分烘乾的線材會變脆,容易在導料管彎曲處斷裂。以下是斷在 AMS 出料口到列印機之間的處理方式:
- 關機並拔掉電源:先斷電再動手,避免誤觸進退料動作。
- 確認斷料位置:對照螢幕或 Bambu Studio 的錯誤提示,找到是哪一個槽位、哪一段管子。
- 拔出 PTFE 管:按住接頭的卡榫環,把管子拔出。
- 取出斷料:斷料若沒有自己掉出來,取一段較長的新線材從管子另一端推,把斷料頂出來。
- 檢查管子後接回:PTFE 管是消耗品,內壁磨損就更換;接回時插到底,確認固定。
- 上電後按「重試」:系統會重新送料並繼續列印。
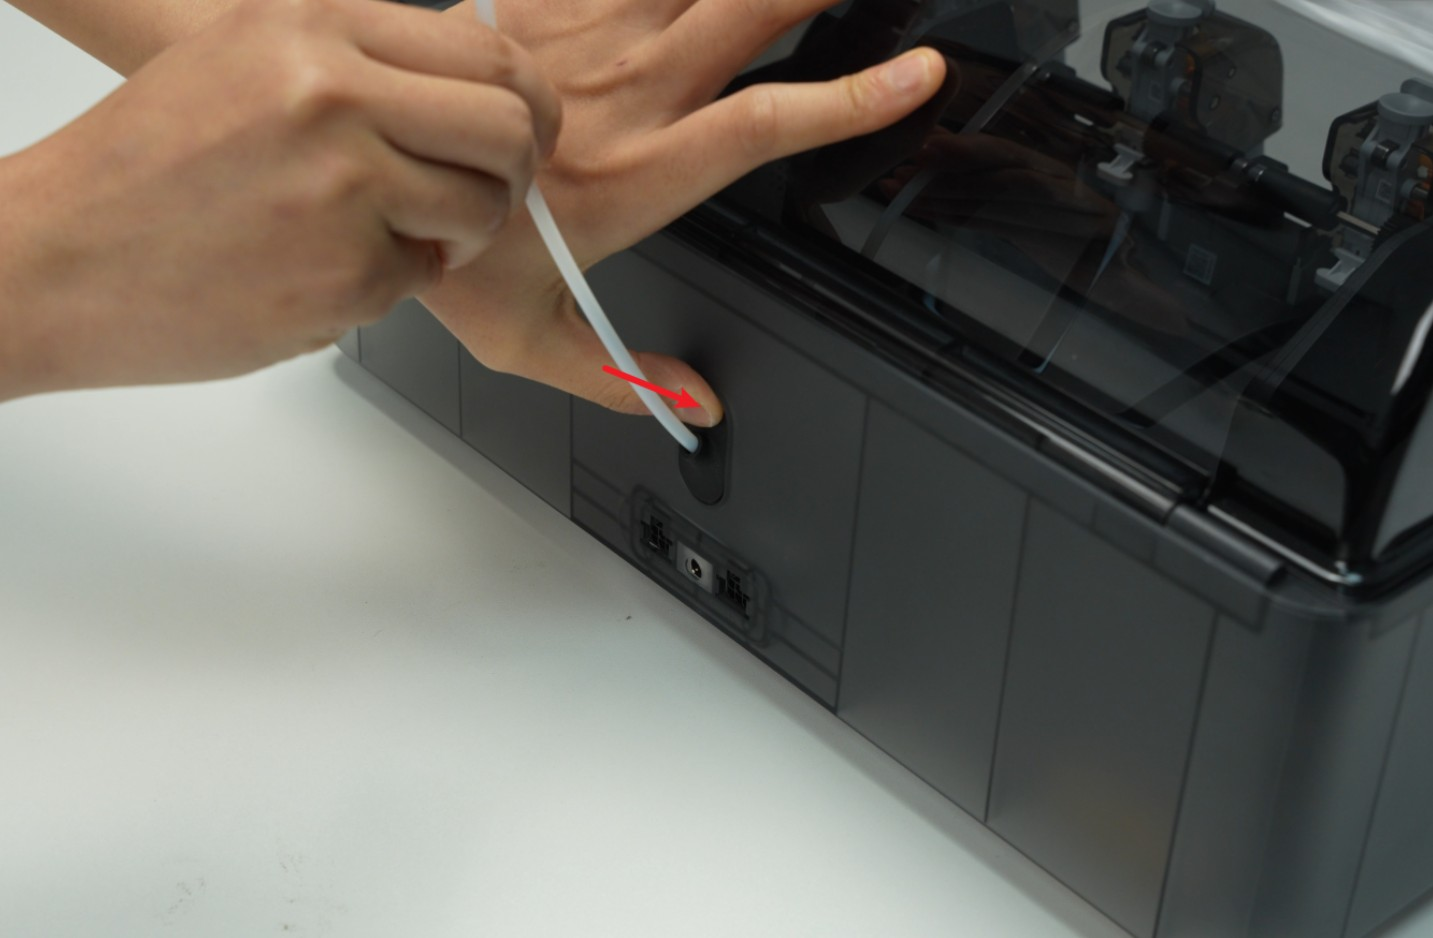
按住接頭卡榫環,把 PTFE 管從 AMS 拔出
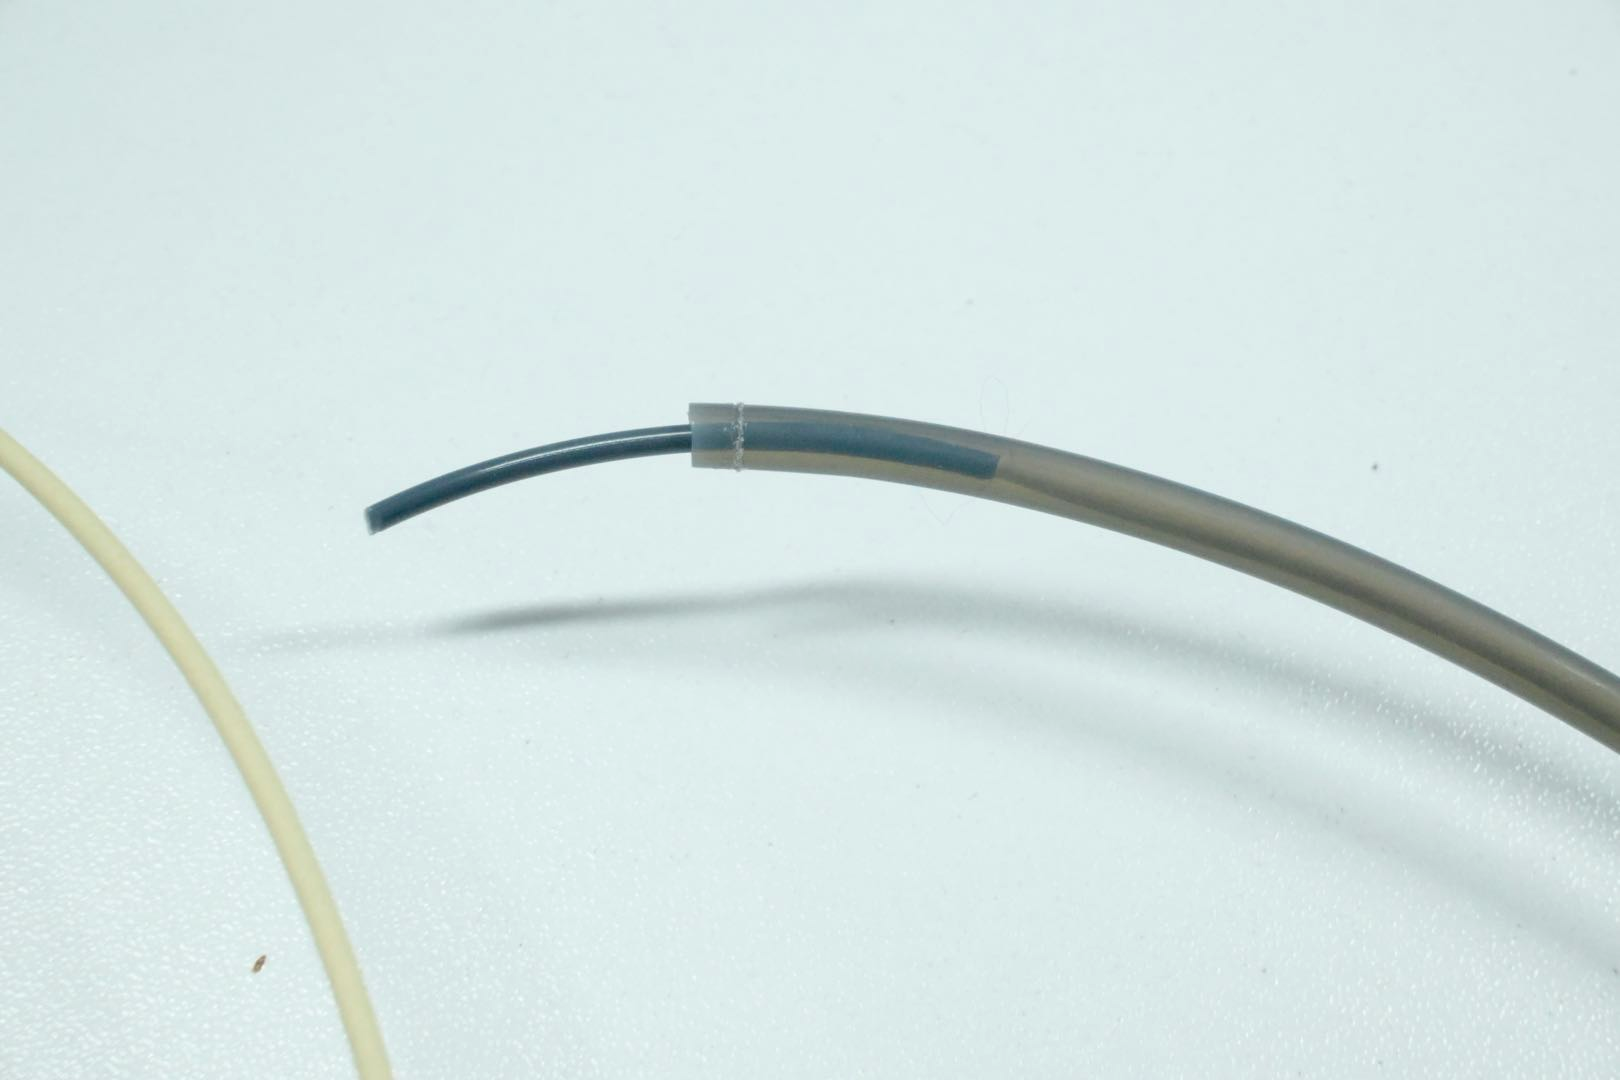
用一段較長的新線材從管子另一端把斷料推出來
如果斷料在 AMS 內部、集線器或擠出機裡,就需要拆解對應的模組,官方 Wiki 有各機型的拆裝教學。不確定自己能不能處理時,先停手比較安全,也可以透過官方 LINE 聯絡迪麥德工程師協助判斷。
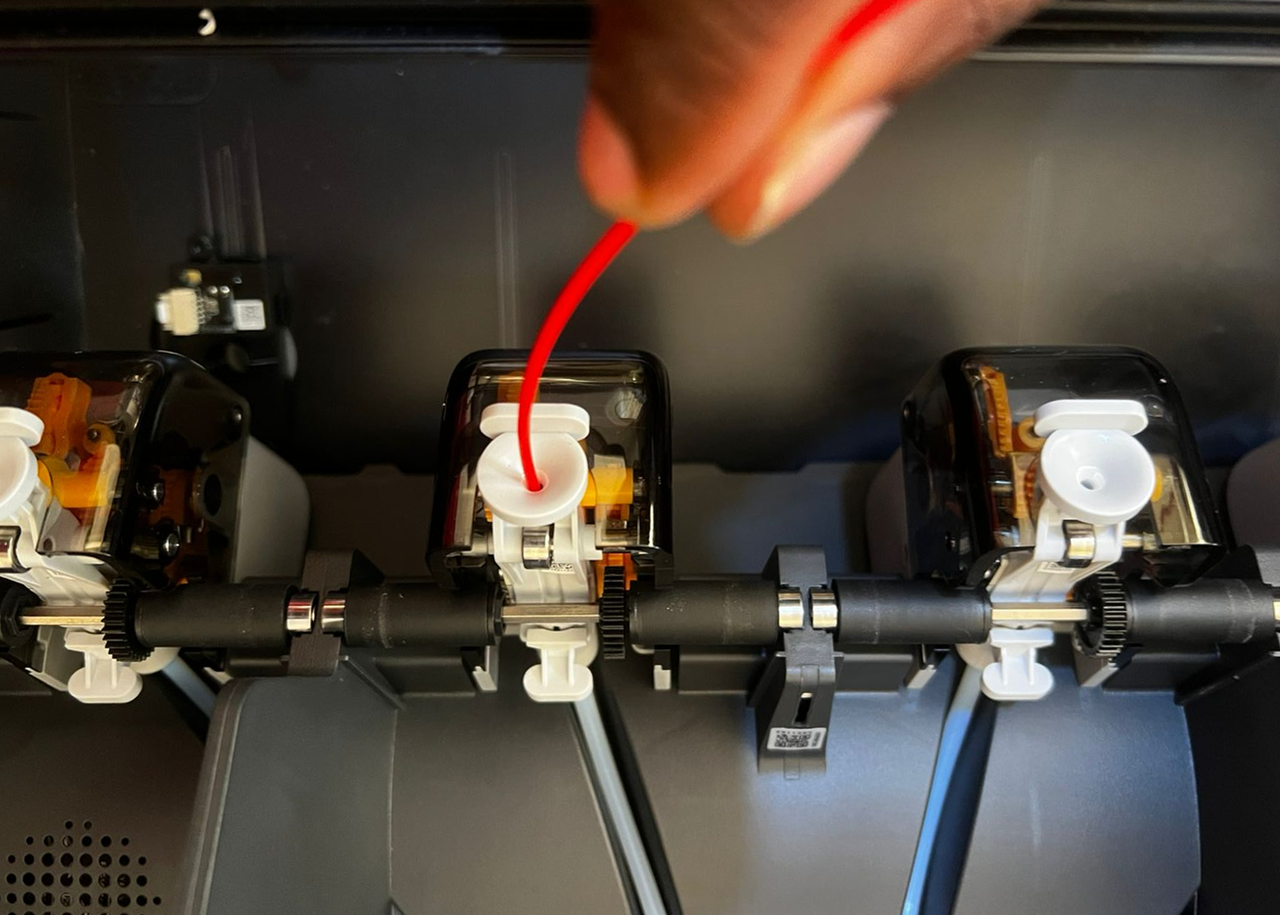
斷料卡在 AMS 內部時,需打開送料器取出
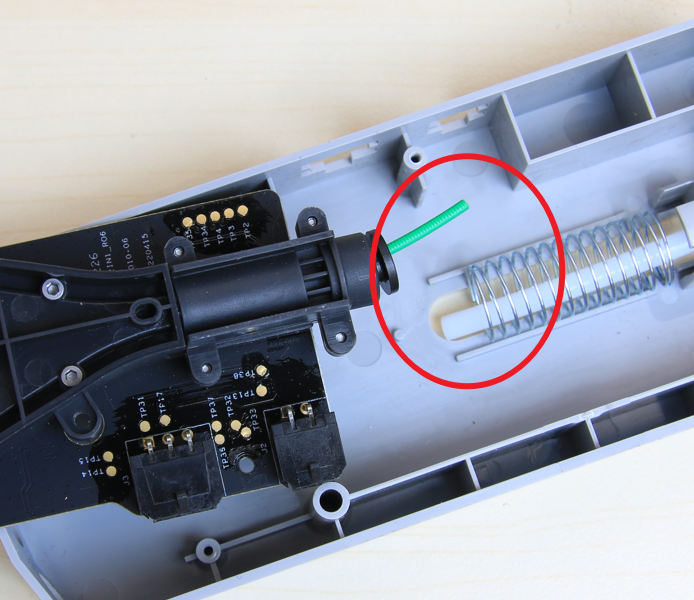
斷料也可能卡在 AMS 集線器內(紅圈處)
預防重點
進退料一律用螢幕或軟體操作,不要用手硬拉線材、也不要把線軸往回轉,手動拉扯會讓線材瞬間繃緊、打滑,反而製造新的纏料。容易吸濕的線材,開封後記得密封保存,用前先烘乾。
AMS lite 一直跳纏料警報?檢查導料管與擺放位置
AMS lite 的纏料監測是偵測「送料阻力」,阻力一大就會報警,所以線材其實沒纏結,也可能因為導料管太長、彎太大而觸發。拓竹官方列出的常見原因包括:
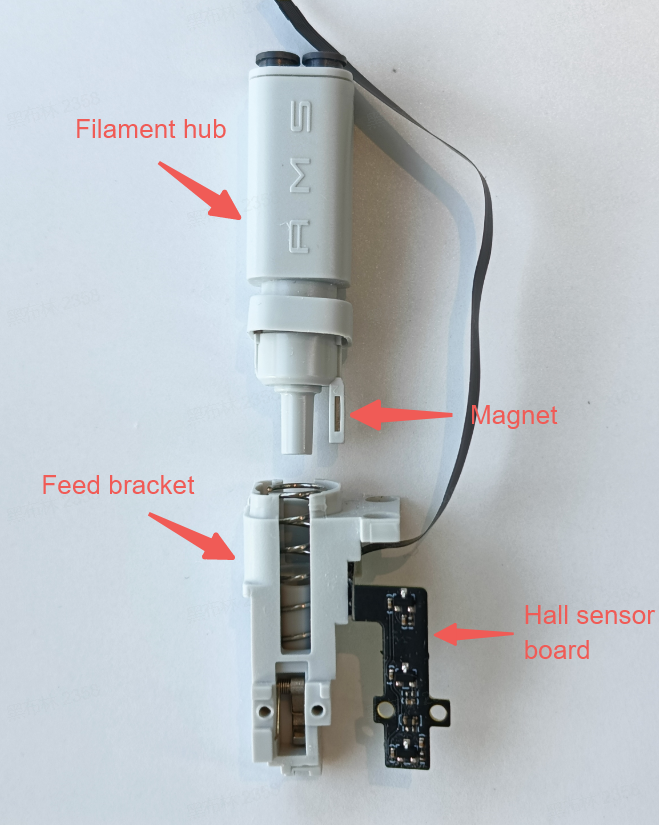
AMS lite 纏料監測模組:送料座、磁鐵與霍爾感測板
- 線軸上的線材纏結,或線尾卡在線軸邊緣
- AMS lite 放太遠,導料管安裝錯誤、彎曲過大或太長
- 線軸沒有放正,例如一邊放在烘乾機裡一邊拉進 AMS lite
- 送料滾輪上有碎屑需要清潔
官方隨機導料管的長度可作為參考:
| 搭配機型 | 隨機 PTFE 管長度 |
| A1 Combo | 730 mm × 2、850 mm × 2 |
| A1 mini Combo | 580 mm × 2、700 mm × 2 |
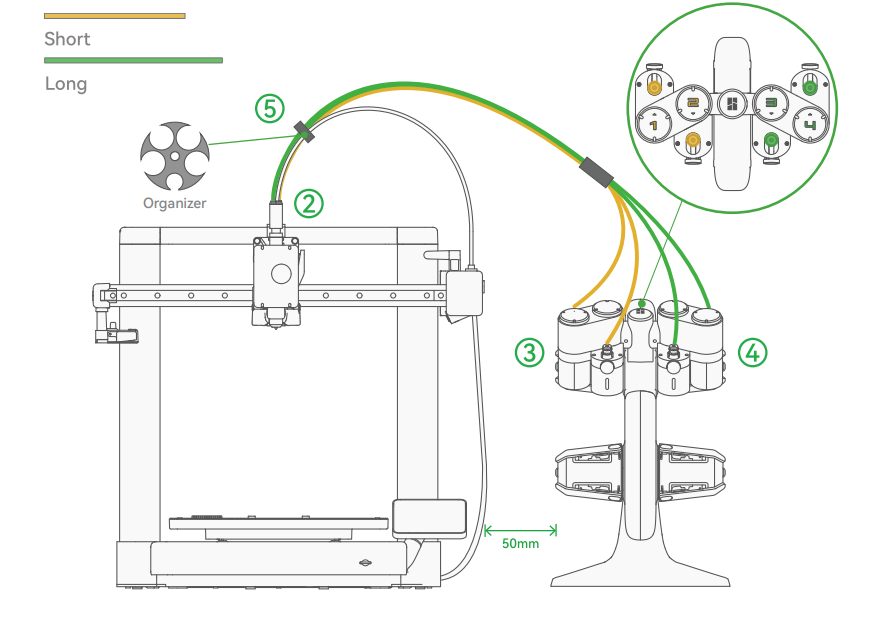
A1 搭配 AMS lite 的長短導料管走線方式
A1 mini 若覺得管子太長,可調整走線或裁短;反過來,A1 mini 的管子接到 A1 上會太短。管子走線以彎曲最少為原則,AMS lite 盡量放在官方建議的列印機旁位置。排除以上狀況後仍然頻繁誤報,可先在設定中暫時關閉纏料監測測試,若關閉後錯誤消失,可能是感測器需要檢修。
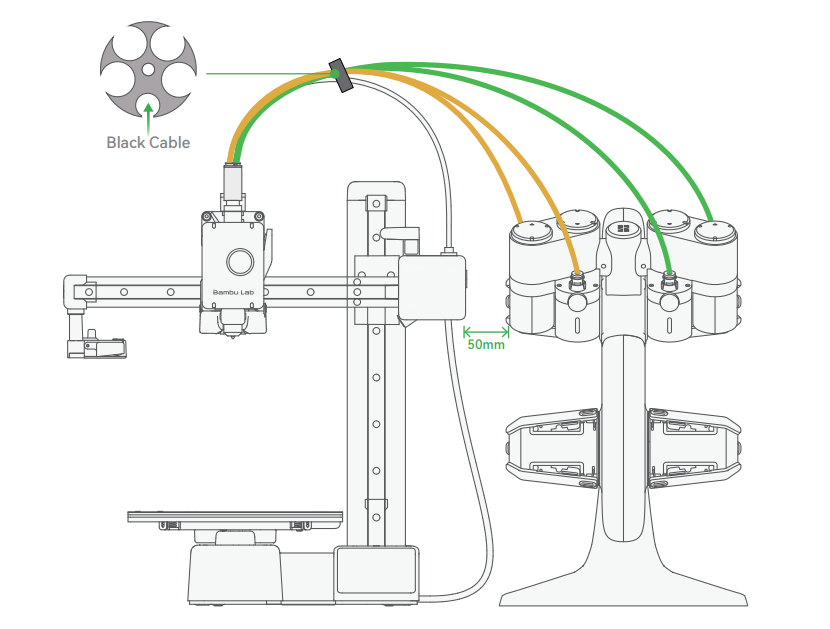
A1 mini 與 AMS lite 的建議擺放位置與走線
AMS 常見錯誤代碼快速對照
以下整理幾個和卡料、斷料相關的 HMS 錯誤碼。代碼中的數字會依 AMS 編號與槽位而變,實際內容請以拓竹官方 Wiki 最新說明為準。
| 錯誤碼(範例) | 意思 | 優先檢查 |
| 0700-0100-0002-0002 | AMS 輔助馬達過載,線材可能纏結或卡住 | 線軸規格與變形、線材纏結、導料管彎曲、是否使用 TPU 或受潮 PVA |
| 0700-6000-0002-0001 | AMS 槽位過載,送料阻力太大 | 轉動線軸找特別緊的位置、彈簧是否卡住、內部 PTFE 管磨損 |
| 1200-1000-0002-0002 | AMS lite 槽位馬達過載 | 線尾是否勾在線軸邊緣、導料管長度與彎曲、工具頭內是否有殘料 |
| 0700-2000-0002-0003 | 路徑中線材斷裂(AMS 2 Pro) | 依上方斷料取出步驟處理 |
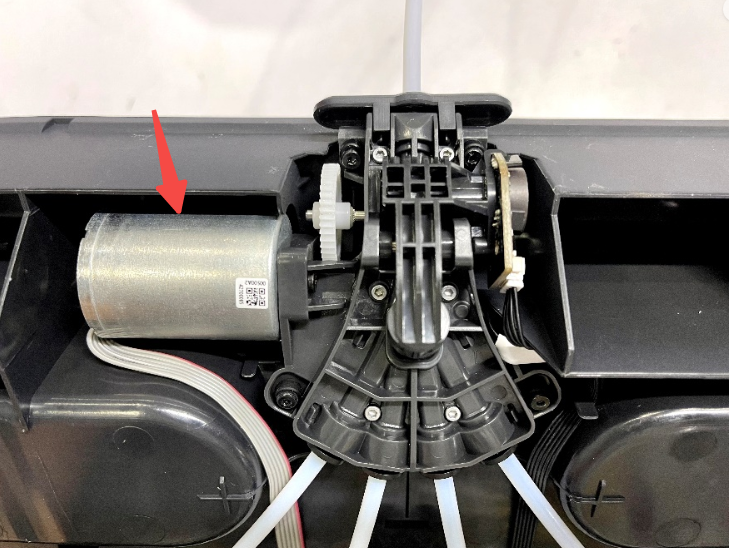
AMS 輔助馬達位置,過載時會跳出 HMS 錯誤
這些錯誤多數可以先自行排除。如果檢查過線軸、線材與導料管仍反覆發生,就可能是內部送料漏斗、彈簧或支撐滾輪磨損,需要拆機檢查或更換零件。這時建議拍下錯誤畫面與卡料位置,與維修人員討論會比較快。
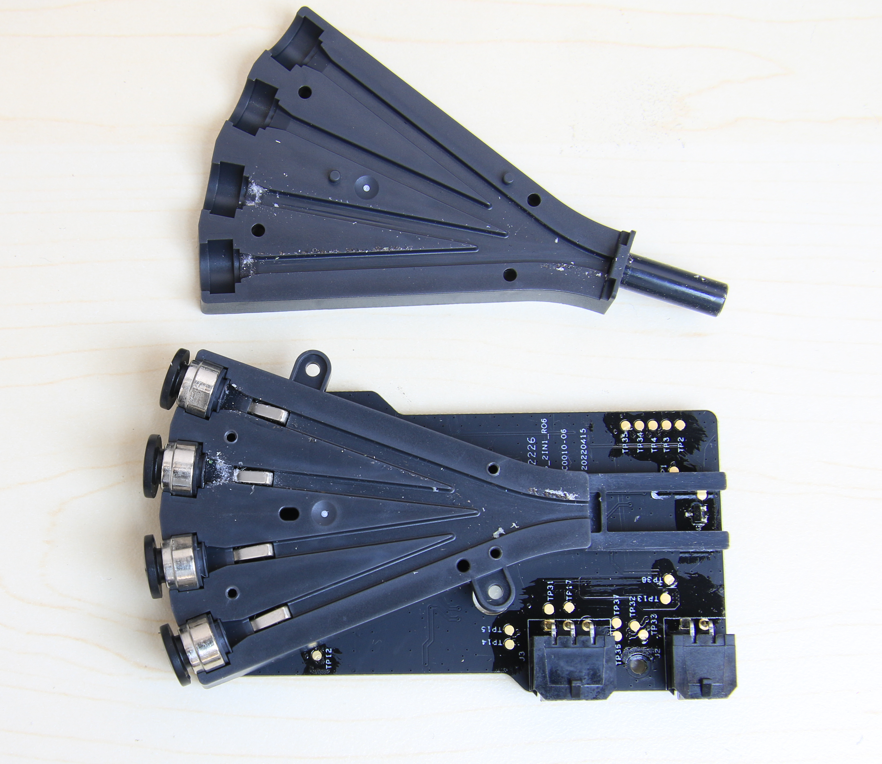
反覆卡料時,可能需要拆開集線器清潔內部
圖片來源取自 Bambu Lab 拓竹官方、YouTube 頻道 GreggAdventure 影片與 MakerWorld 創作者 XentoBi
常見問題
Q1:紙線軸可以直接放進 AMS 嗎?
可以放,但容易打滑、掉紙屑。建議在線軸兩側加裝轉接環,並定期清潔 AMS 滾輪。
Q2:AMS 可以印 TPU 嗎?
一般 TPU 與 TPE 太軟,官方不建議放進 AMS,請改用外掛料架。AMS 2 Pro 可使用拓竹「TPU for AMS」,但拓竹 TPU 95A 仍在不支援清單內。
Q3:線材斷在導料管裡,可以直接用力拉出來嗎?
不建議。先關機斷電,按住接頭卡榫拔出 PTFE 管,用一段新線材從另一端把斷料推出來,接回後再按「重試」。
Q4:AMS lite 線材明明沒纏結,為什麼一直跳纏料?
纏料監測是依送料阻力判斷,導料管太長、彎太大、機器擺太遠或滾輪髒污都可能觸發,先調整走線並對照官方管長。
Q5:碳纖線材可以放 AMS 嗎?
拓竹原廠 PLA-CF、PETG-CF、PAHT-CF 已針對 AMS 調整可以使用;第三方碳纖、玻纖線材較硬較脆,建議改用外掛料架。
Q6:線材受潮跟斷料有關嗎?
有。官方說明未充分烘乾的線材可能在工具頭內斷裂,太舊的線材也會變脆。開封後密封保存,卡料頻繁時先烘乾再測試。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
- 3D列印噴嘴怎麼選?孔徑 0.2~0.8mm 與不鏽鋼、硬化鋼、碳化鎢差異一次看懂
- OGS 3D列印機怎麼進料、退料?斷料續印步驟與材料溫度設定
- OGS 3D列印機能印哪些材料?碳纖、玻纖與主動控溫倉使用重點
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 11 月 3 日