多色3D列印廢料太多?沖刷體積、沖刷到填充設定與拓竹 H3C 換頭機省料解析
2026-11-13
用 AMS 印一個 11 g 的四色方塊,切片後卻顯示會浪費 83 g 線材,這是拓竹官方 Wiki 裡的實際數據。多色廢料的多寡,取決於「換色次數」和「每次沖刷量」,和模型大小關係不大。減料主要從兩個方向著手:調整切片的沖刷設定,以及減少換色次數。
本篇重點
・單噴嘴搭配 AMS 時,每次換色都要把噴嘴內的舊顏色沖乾淨,廢料量主要看換色次數。
・沖刷體積倍率預設 1.00,官方建議可試 0.8 或 0.9,調太低會混色。
・沖刷到填充、支撐、物件三項功能,都需要開啟擦拭塔才會生效。
・層高從 0.2 mm 加到 0.28 mm,官方實測廢料從 83 g 降到 61 g。
・細高零件改平放,換色與廢料約減少 80%;但水平色帶的模型反而要直立。
多色廢料從哪裡來?
單噴嘴機型搭配 AMS 時,整台機器只有一個熱端。換色時 AMS 先將舊線材退回,再送入新線材,但噴嘴和熔區裡還殘留舊顏色,必須擠出一段線材把舊料推乾淨,模型顏色才不會混到。這段被排出的料,就是大家常說的「拓竹便便」。
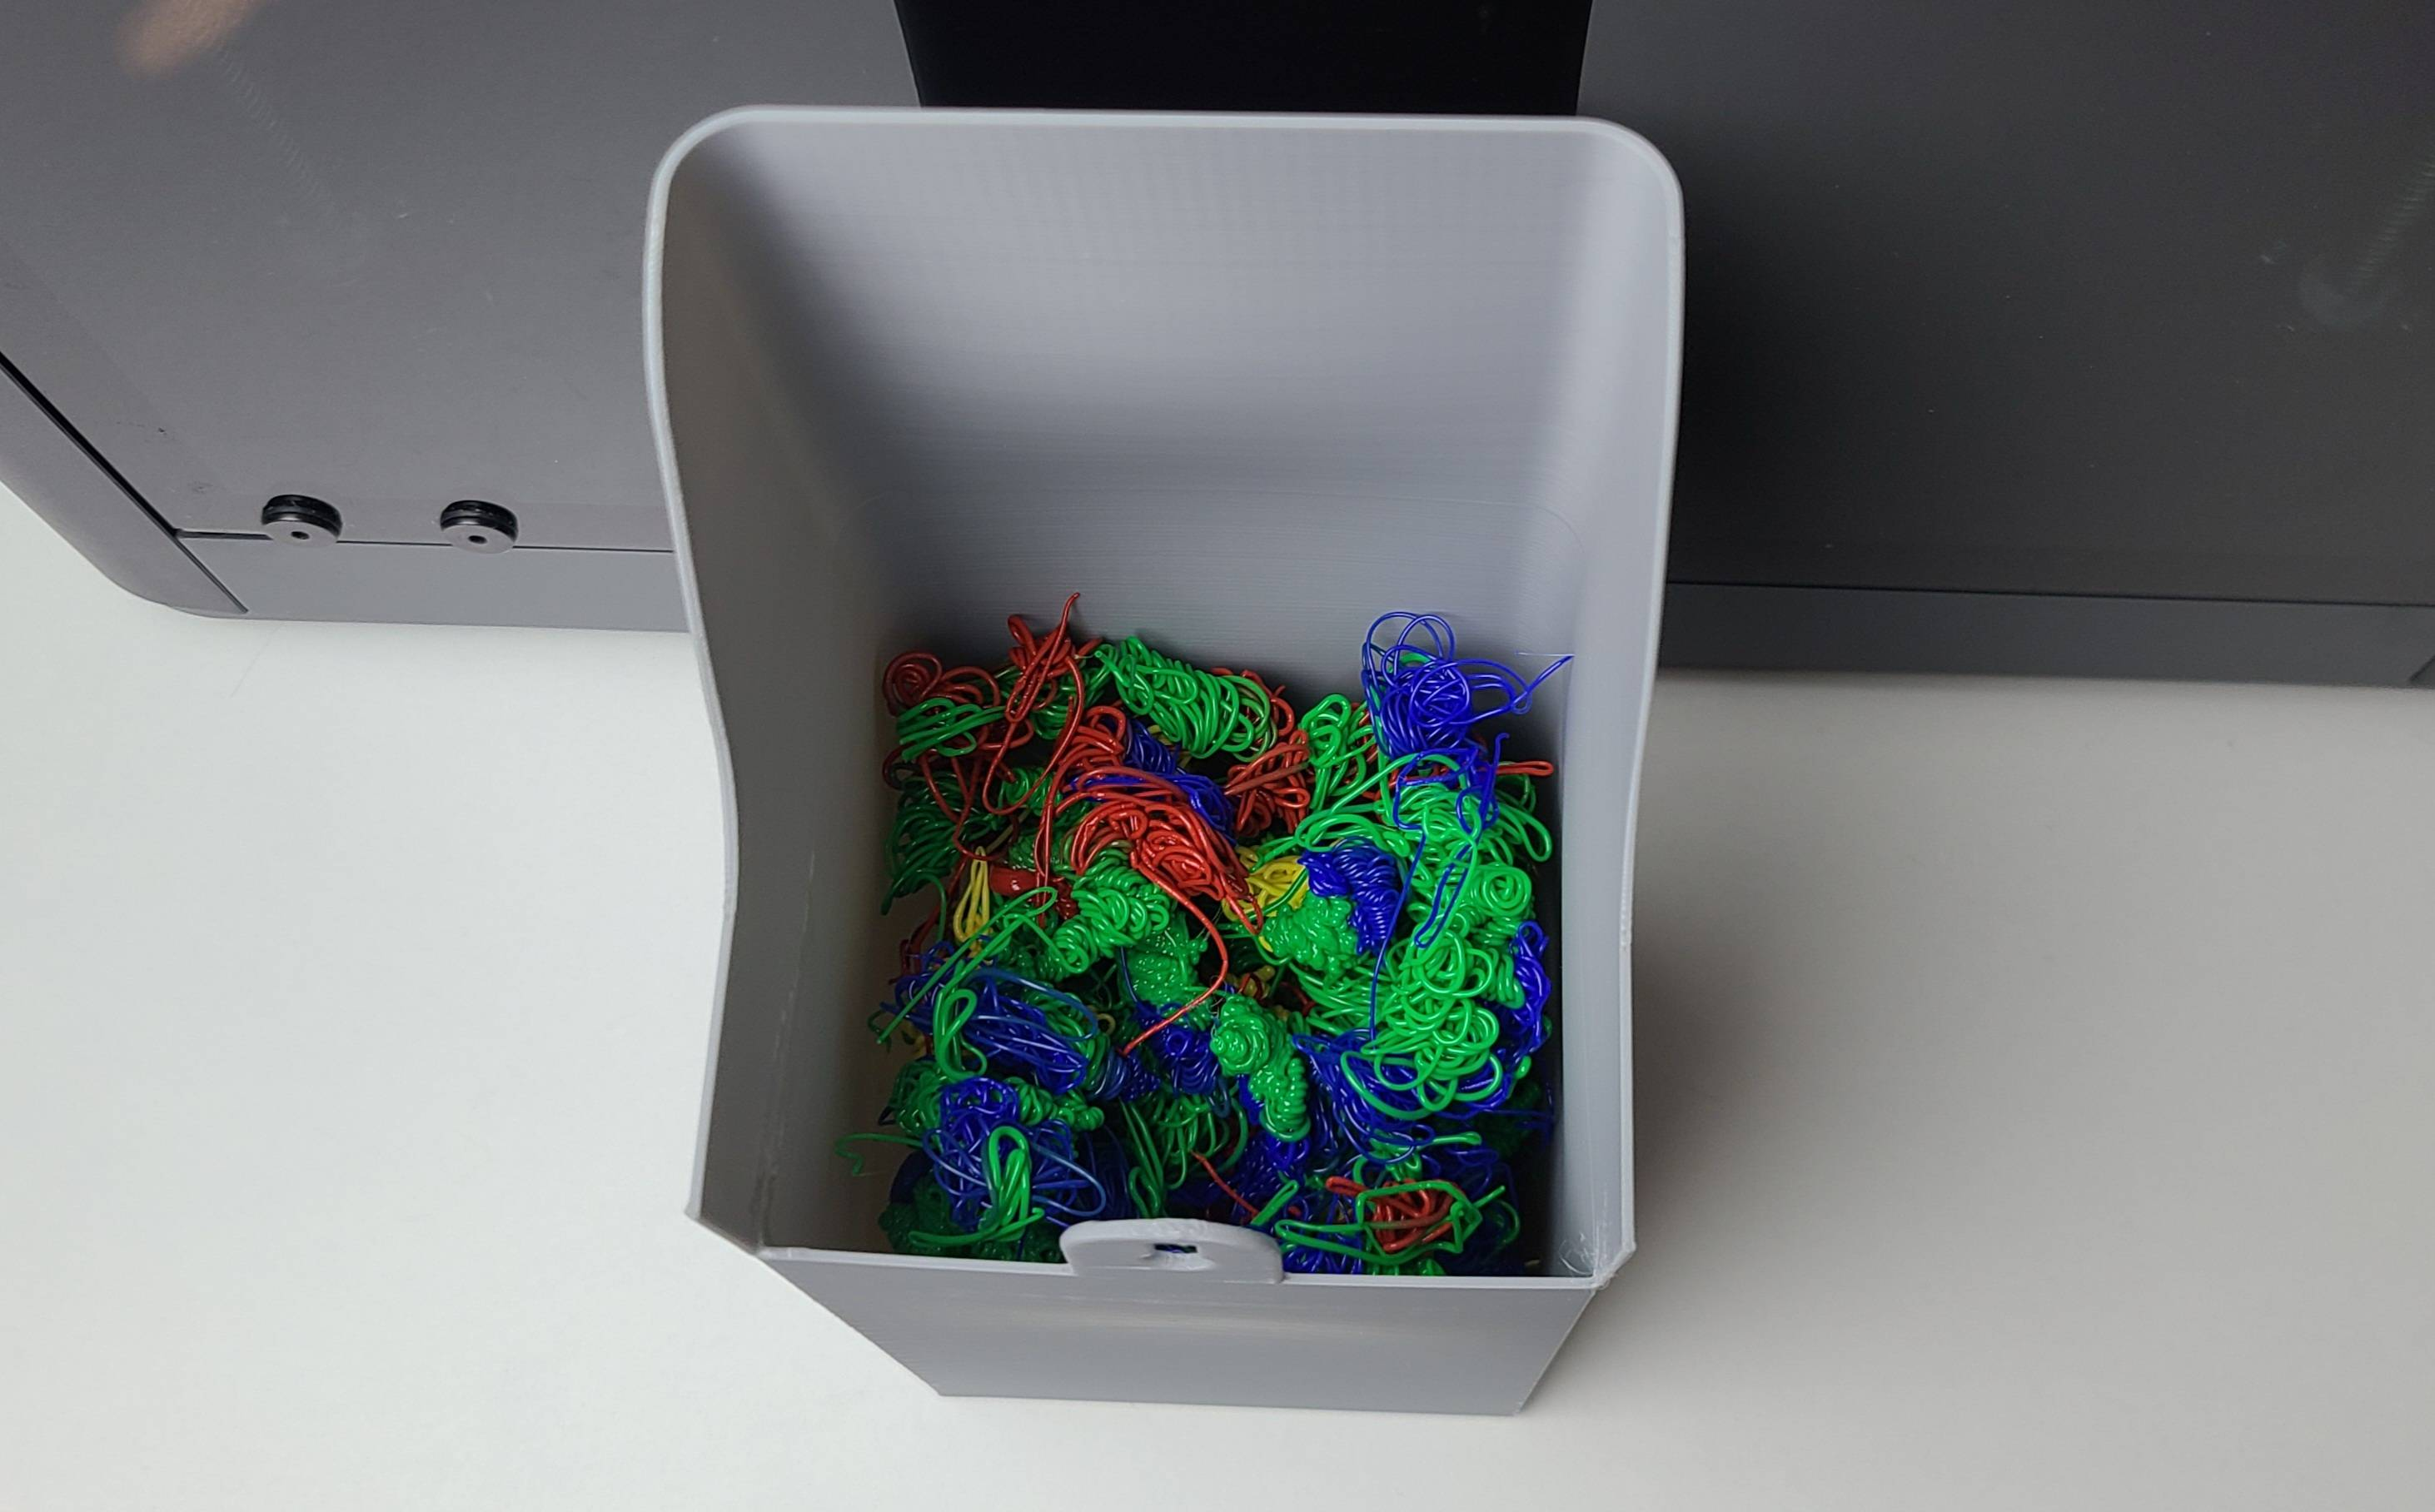
換色時排出的舊料會從噴嘴旁的排料口落下
除了排出的廢料,擦拭塔也會用掉線材。擦拭塔的作用是讓換色後的出料穩定、清除噴嘴殘料,而且它必須一路印到最後一個換色層。如果模型只有頂部有換色,擦拭塔下方就得用乾淨的線材打底。
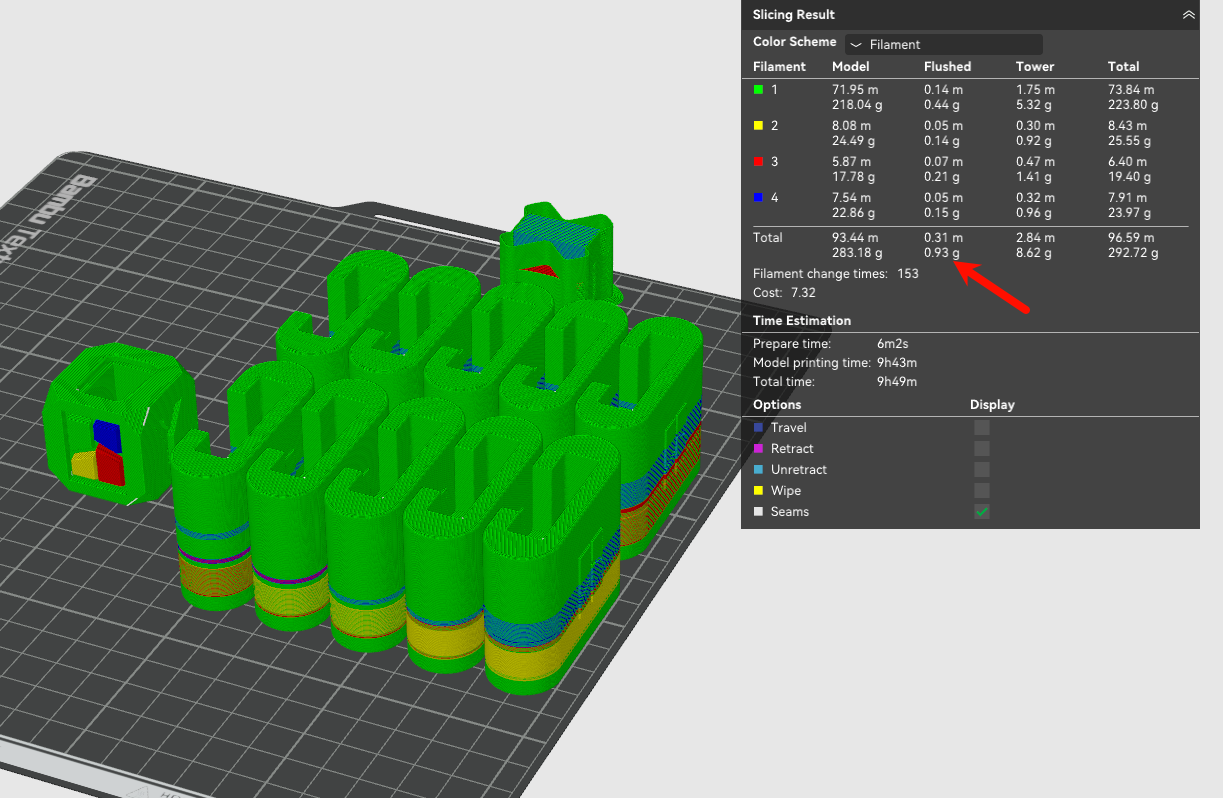
拓竹官方做過一個很直觀的實驗:單獨印一個四色 Bambu Cube(層高 0.2 mm),需要換色 153 次、浪費 83 g,方塊本身只有 11 g。同一盤放 9 個一樣的方塊,換色次數和廢料量完全沒變,卻多得到 8 個成品。原因是每一層仍然是同樣的換色順序,換色次數不變,廢料就不變。
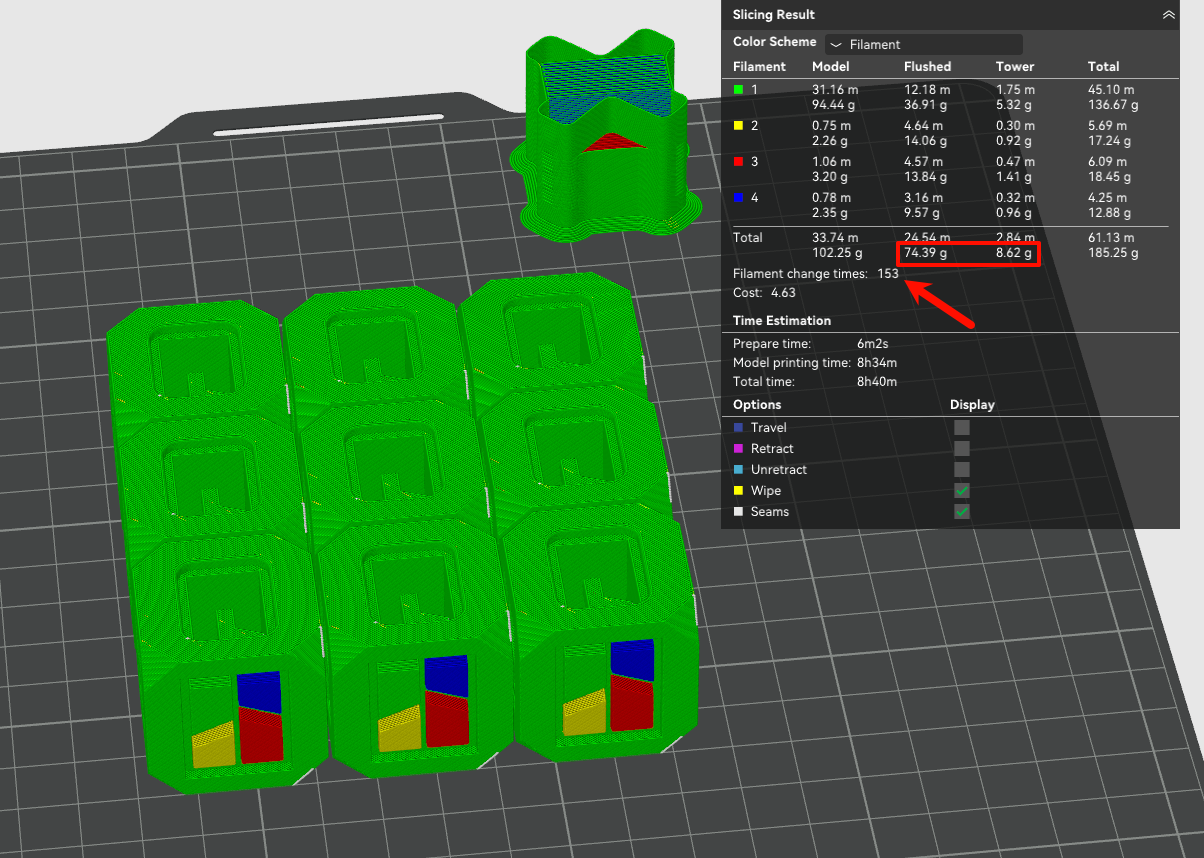
同盤印 9 個方塊,換色次數與廢料量和印 1 個相同
所以減料要從兩個方向下手:每次沖刷少一點,或是換色次數少一點。
沖刷體積怎麼調?顏色組合與倍率設定
沖刷體積是「換色時為了清除舊顏色而擠出的線材量」,Bambu Studio 會依前後兩個顏色自動計算,每一組顏色的數值都不同。
顏色組合影響最大
深色換淺色最花料。官方說明中,黑色換白色需要的沖刷量是白色換黑色的好幾倍。如果設計上有彈性,少用高對比的深淺交替,或改用相近色系,廢料就會明顯下降。
沖刷體積倍率
在專案耗材列表點「沖刷體積」,可以看到每組顏色的沖刷量表格,下方有一個倍率,預設為 1.00。
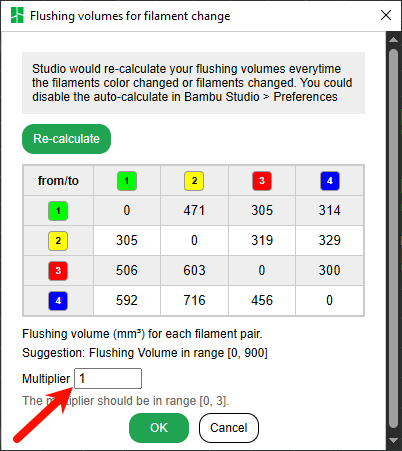
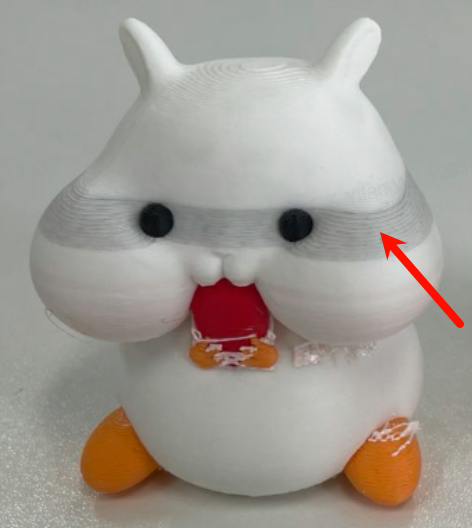
左:沖刷體積倍率設定|右:倍率過低時出現的顏色層污染
| 倍率 | 效果 | 注意事項 |
| 1.00(預設) | 依軟體計算值沖刷 | 顏色最保險 |
| 0.90 | 所有換色組合沖刷量減少 10% | 官方建議可試的範圍 |
| 0.80 | 所有換色組合沖刷量減少 20% | 先用小模型測試有沒有混色 |
| 低於 0.80 | 省料更多 | 容易出現顏色污染,不建議直接套用 |
倍率是套用在所有顏色組合上,如果只有某一組顏色會混色,也可以單獨手動調整那一格的數值。調亂了可以按「重新計算」回到預設值。
💡 噴嘴尺寸也有影響:0.2 mm 噴嘴受體積流量限制,換色沖刷會比 0.4 mm 慢很多。多色列印沒有細節需求時,建議使用 0.4 mm。噴嘴孔徑怎麼選,可參考3D列印噴嘴怎麼選?。
沖刷到填充、支撐、物件:把廢料印在看不到的地方
沖刷體積省不了太多,另一個做法是「讓廢料變成模型的一部分」。Bambu Studio 有三個對應功能,都必須開啟擦拭塔才會生效。
| 功能 | 做法 | 適合情況 | 注意事項 |
| 沖刷到填充 | 混色廢料印進模型內部填充 | 體積較大、有內部填充的模型 | 透明或淺色線材不建議;外牆層數少時顏色可能透出 |
| 沖刷到支撐 | 混色廢料印進支撐結構 | 支撐面積大的模型 | 預設已開啟,單靠這項通常省不了太多;不同性質的線材可能影響支撐強度 |
| 沖刷到物件 | 混色廢料印在指定的其他模型上 | 同盤有功能件、預計後續上色的零件 | 同時印多個模型才能使用;成品會帶漸層或雜色 |
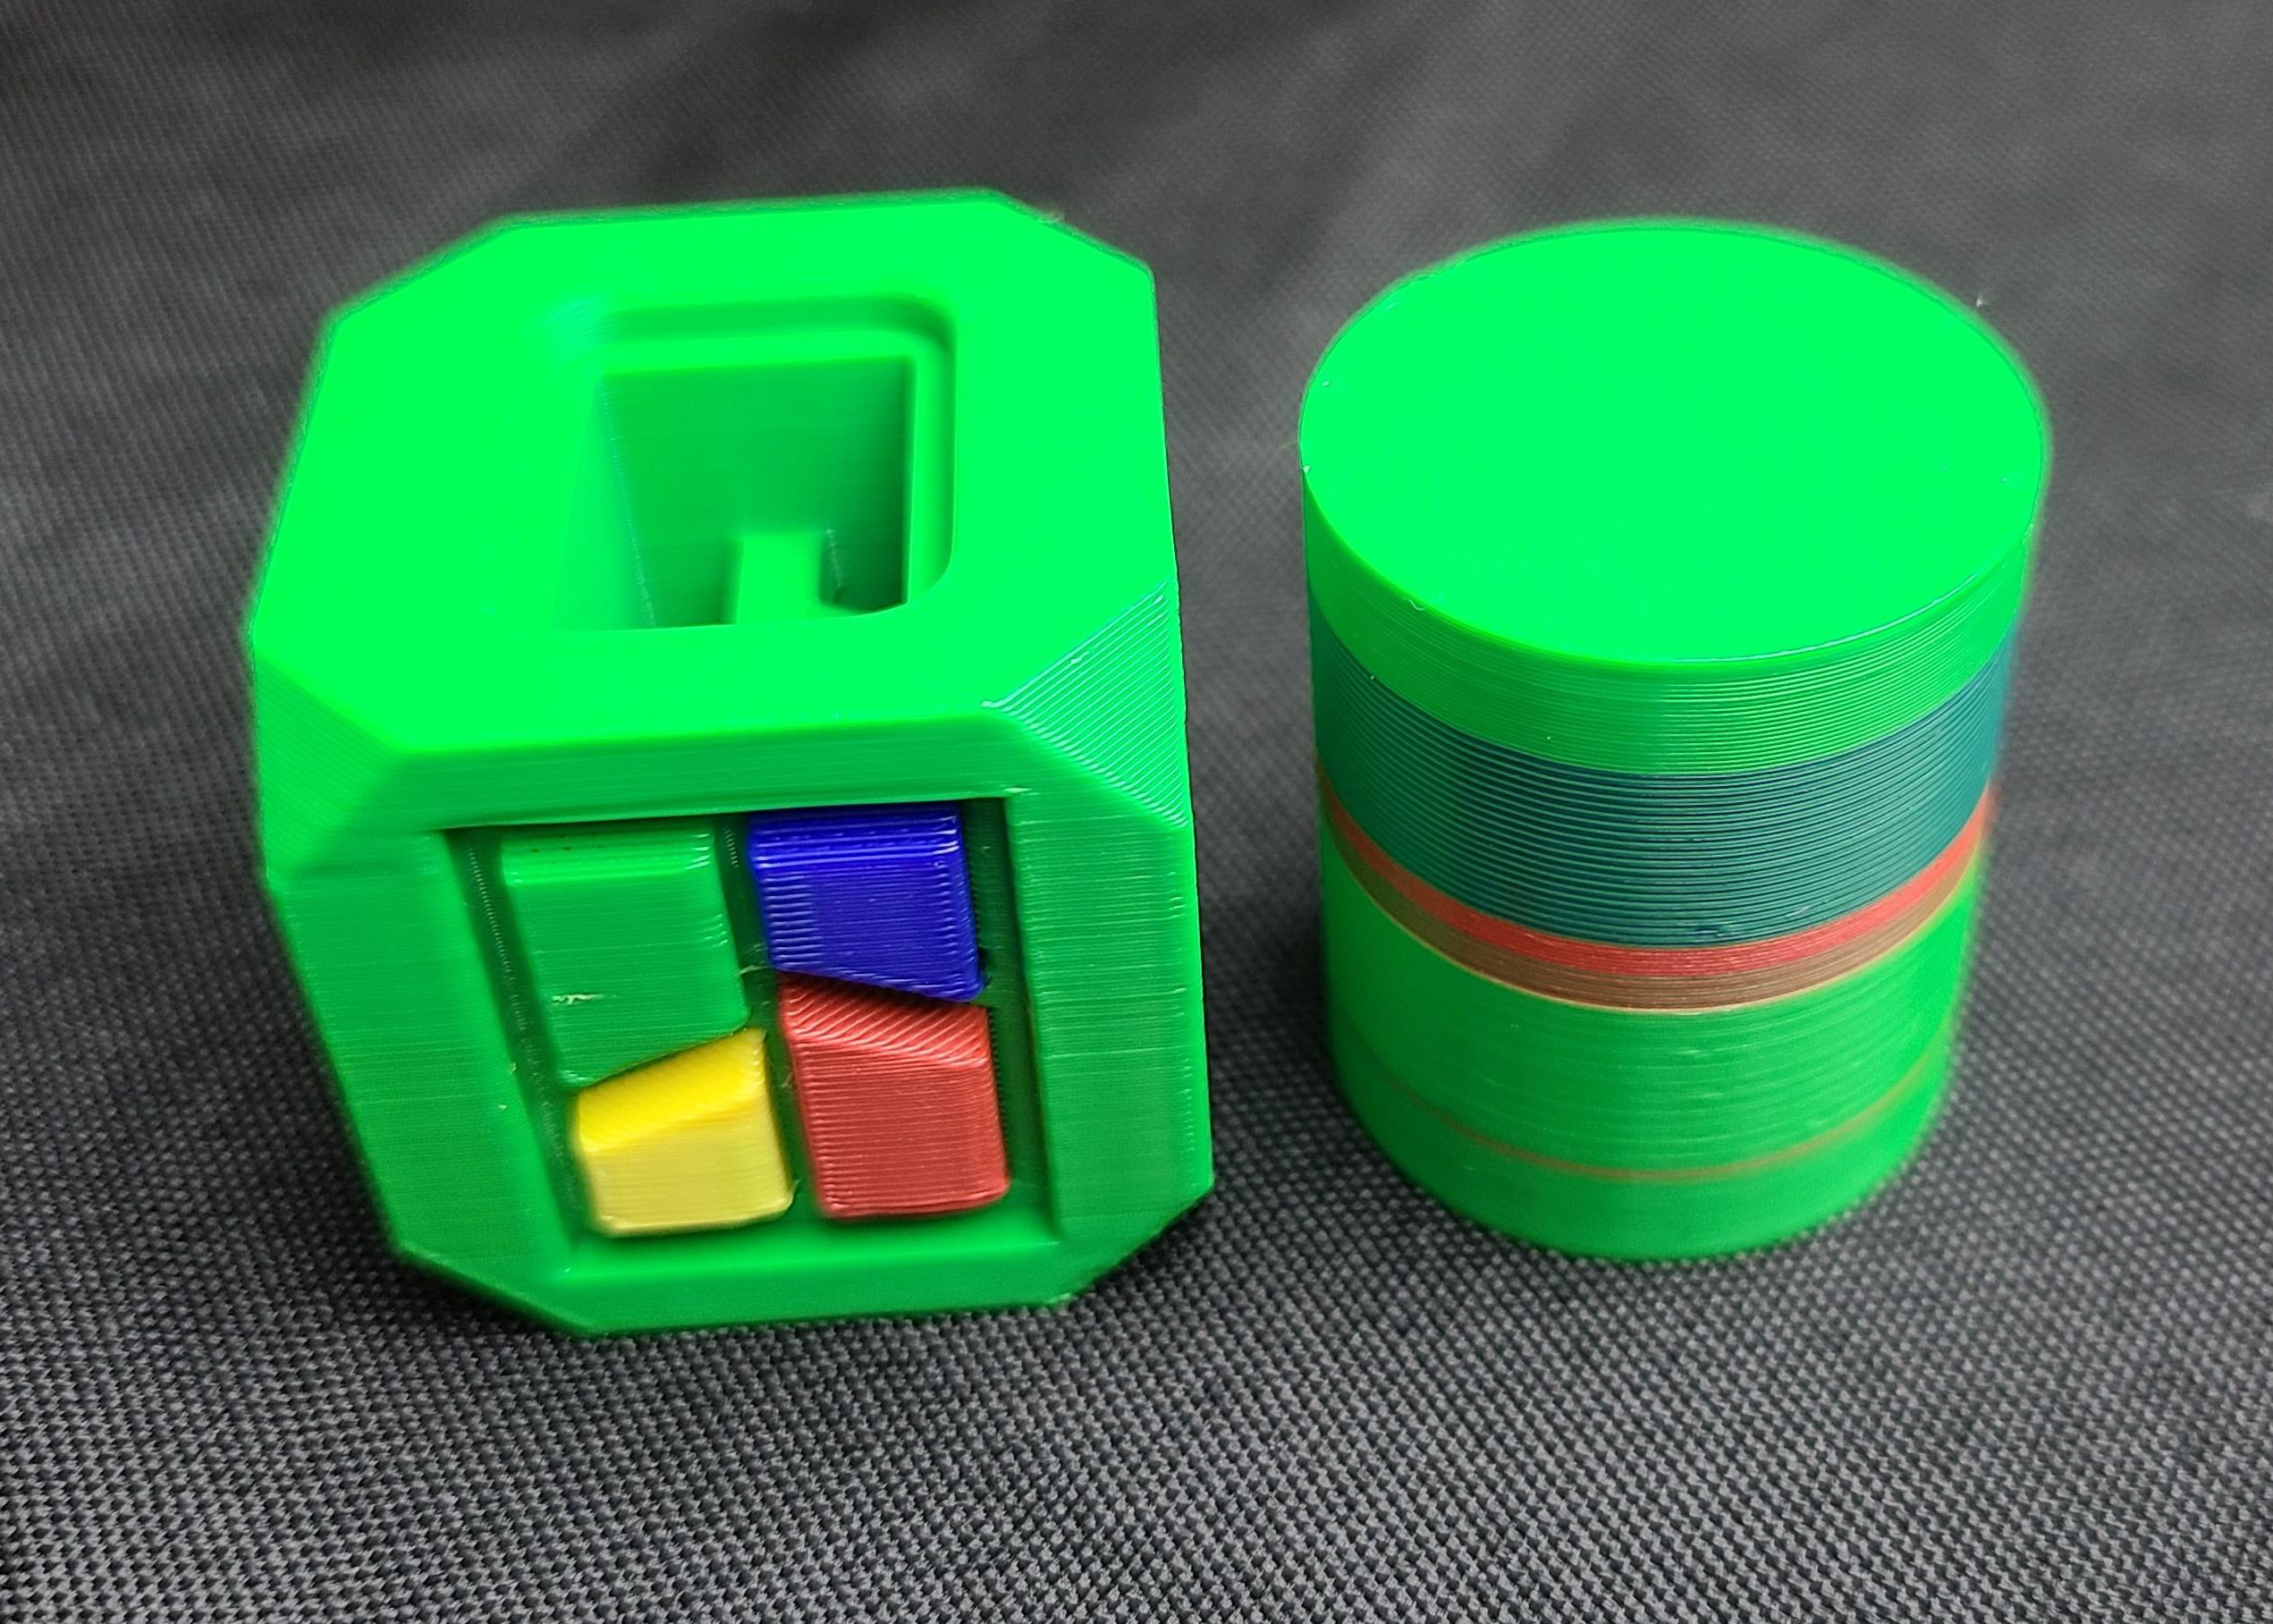
開啟沖刷到物件後,混色廢料會印在指定的模型上
官方以彩色 Bambu Cube 實測,單獨列印需要約 70 g 沖刷料;加入多個沖刷物件之後,浪費降到不到 1 g。沖刷物件的高度要接近主模型,如果太矮,後面幾層還是會回到擦拭塔排料。
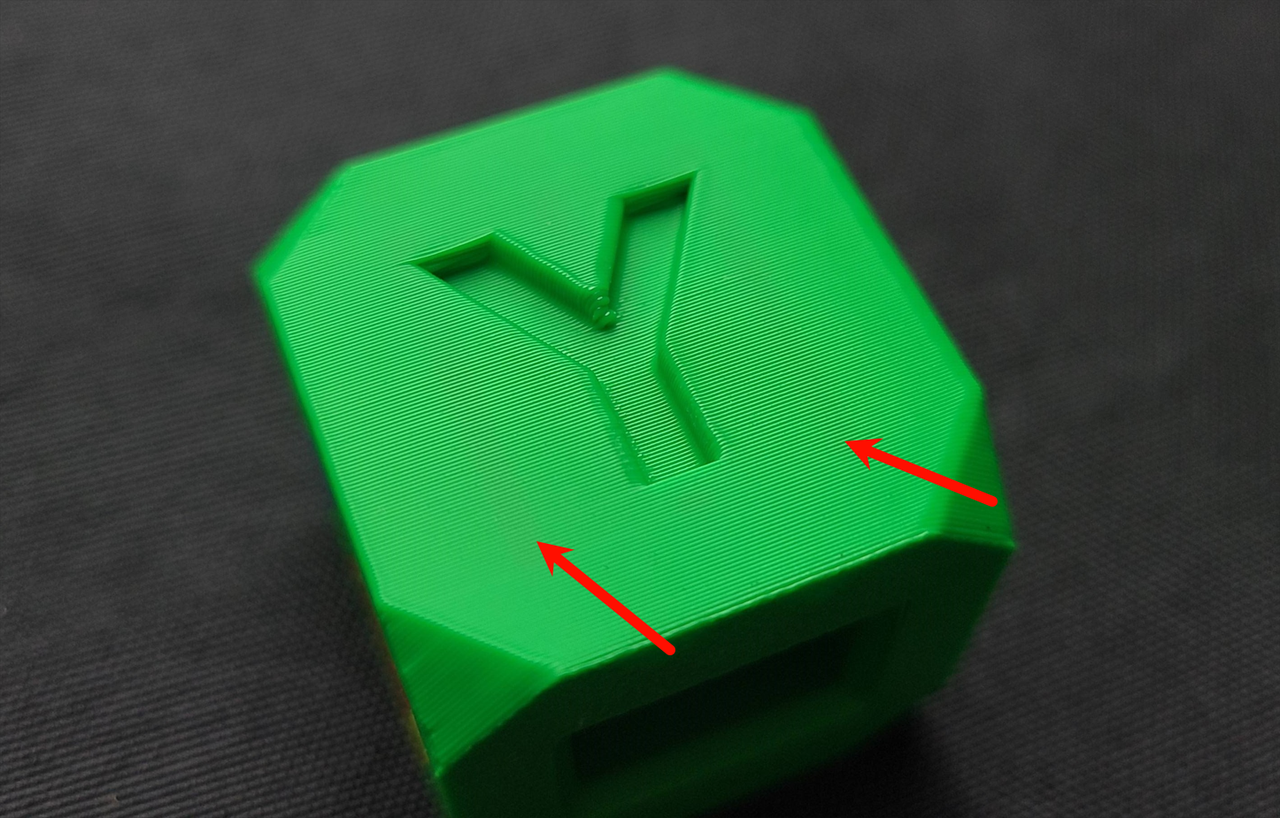
沖刷到填充最常遇到的問題是透色。官方範例中,深綠色模型只有 1 層外牆時,還是隱約看得到內部填充的顏色。外觀件若要開這個功能,可以增加牆數,或改用沖刷到物件。
💡 實際省多少,切片後就看得到:每調整一項設定就重新切片,對照右側統計的耗材用量與列印時間,比套用網路上的固定數字更準確。
從源頭減少換色次數:層高、擺放與合併列印
每一層的換色次數大約是「該層顏色數減 1」,最後一個顏色會延續到下一層。所以減少換色的核心原則只有一個:讓同一層的顏色越少越好,或讓總層數變少。
| 調整方式 | 拓竹官方實測結果 | 注意事項 |
| 層高 0.2 → 0.28 mm | 四色方塊換色 153 → 111 次(-27%),廢料 83 → 61 g(-26%) | 層紋會較明顯 |
| 細高零件改平放 | 換色與廢料約 -80%,時間約 -70%;35 g 零件省下 11 小時、近 180 g 線材 | 平放可能需要更多支撐,要切片比較 |
| 模型 Z 軸翻轉 180° | 換色集中在底部,擦拭塔用料 15.15 → 5.92 g | 擦拭塔能提早結束 |
| 不同模型合併同盤 | 分開印 171 g,合併後 133 g(-23%) | 每層共用顏色越多,效果越好 |
層高
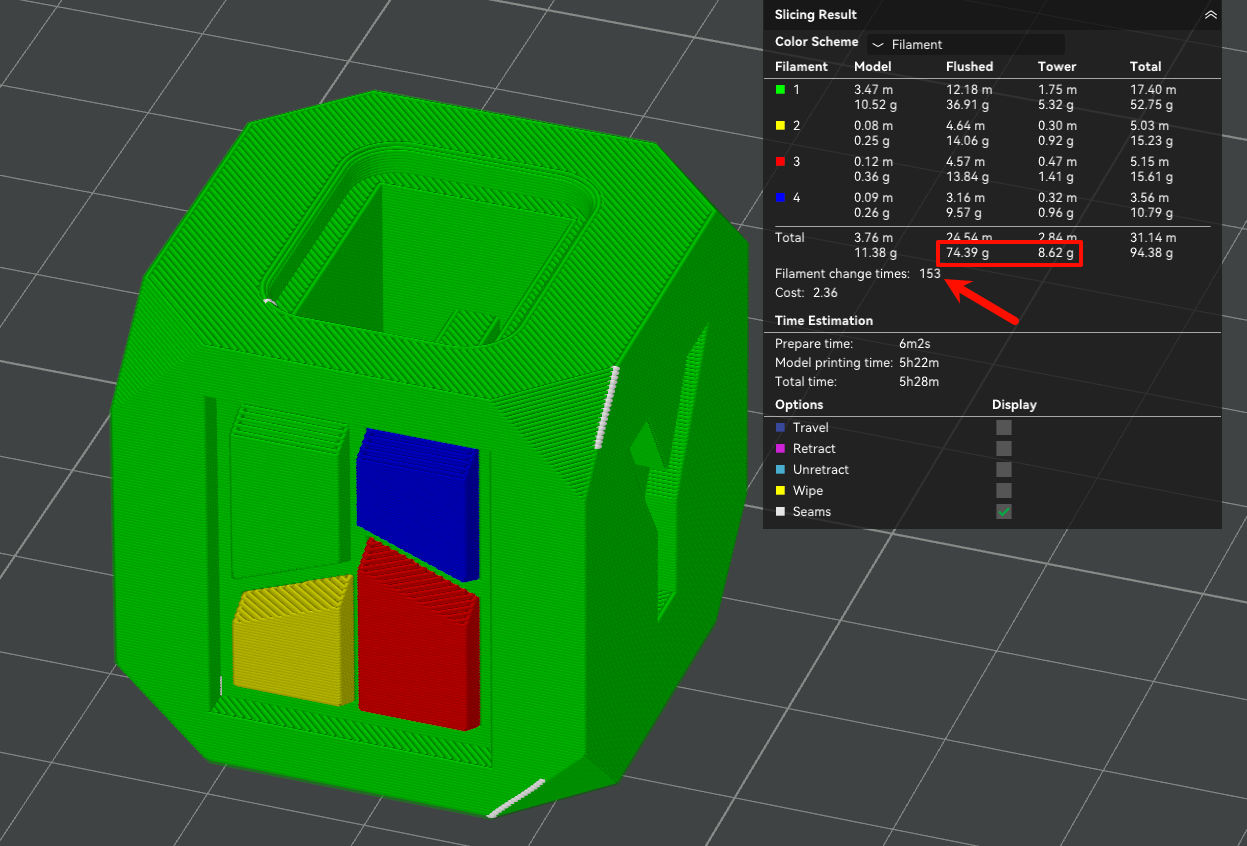
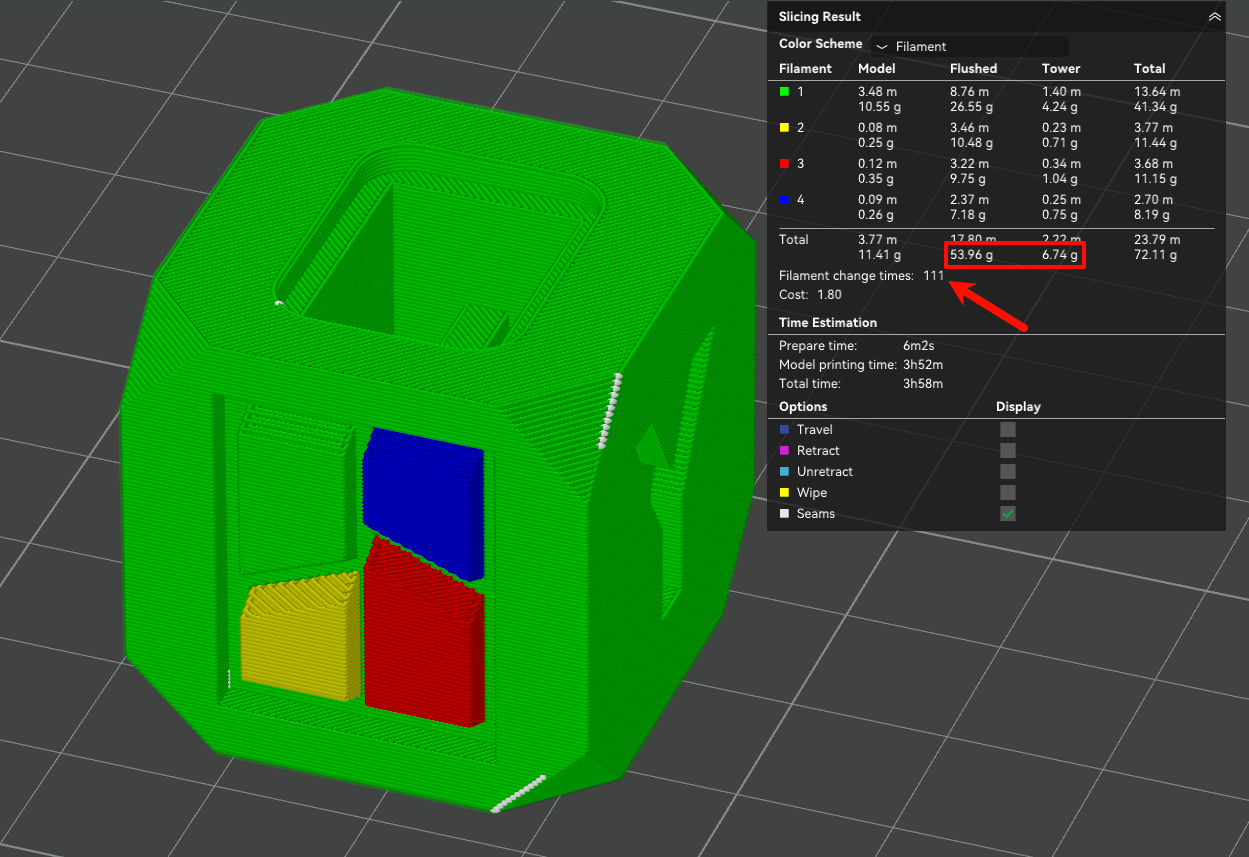
左:層高 0.2 mm|右:層高 0.28 mm,換色次數與廢料都明顯減少
擺放方向與 Z 軸翻轉
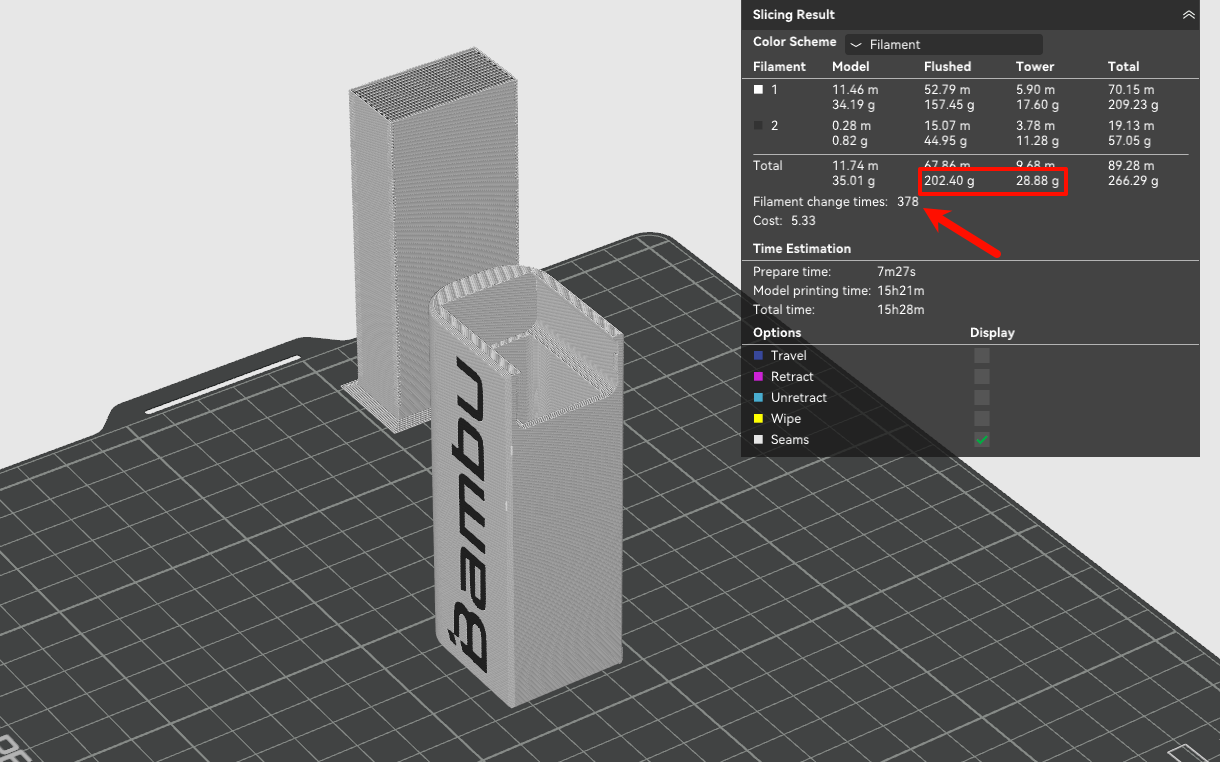
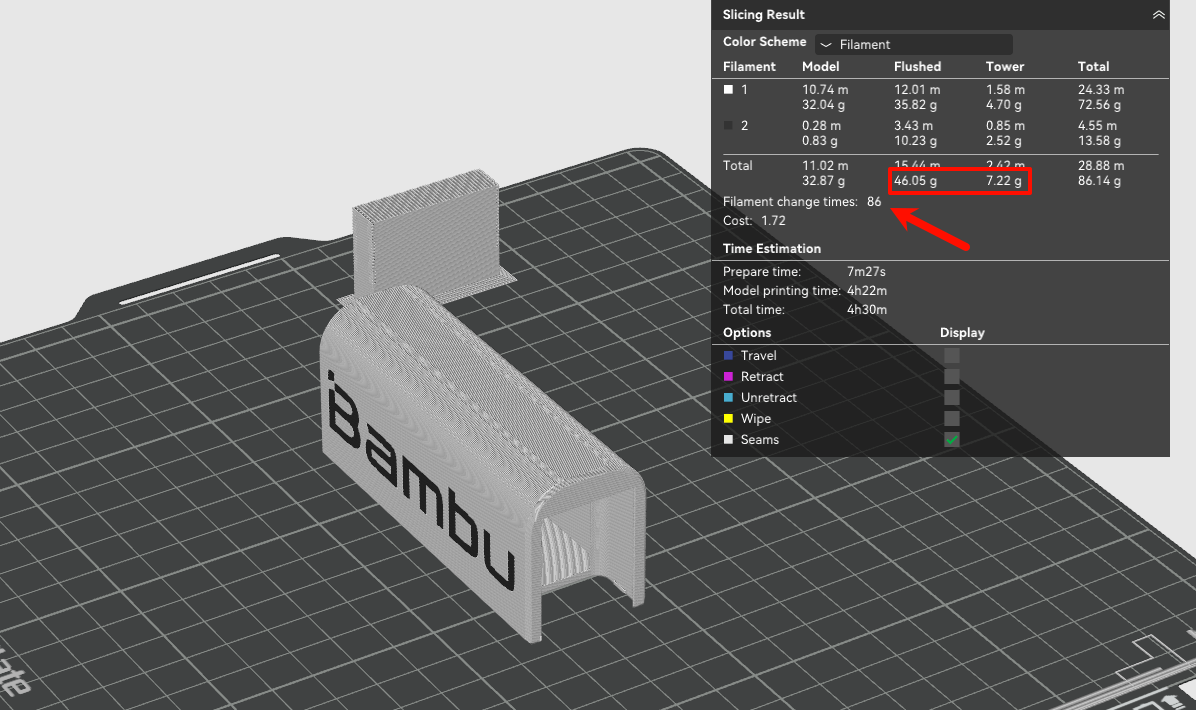
左:細高零件直立列印|右:改平放後換色與廢料約減少 80%
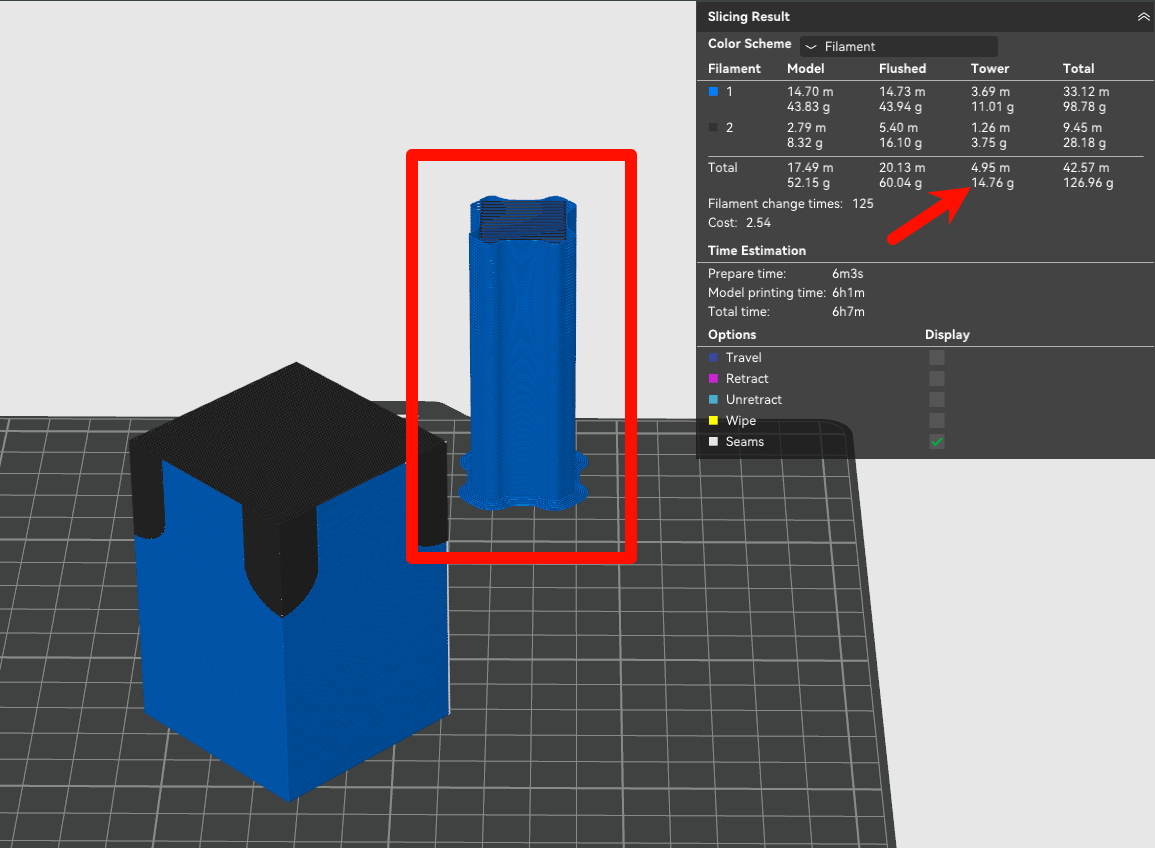
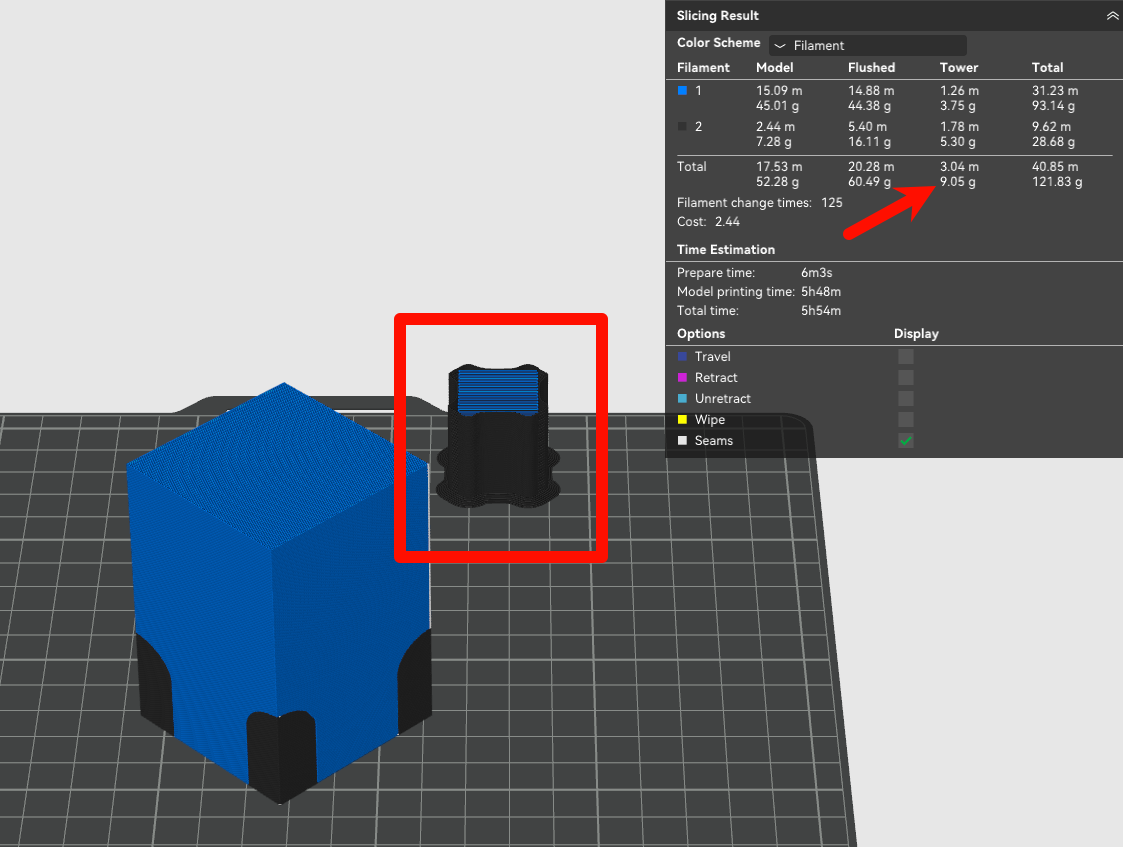
左:翻轉前擦拭塔 15.15 g|右:沿 Z 軸翻轉 180° 後降至 5.92 g
擺放和合併都有反例
- 水平色帶的模型不要平放:顏色是一層一層分布的模型,直立列印只要換色 3 次、廢料 10 g;改成平放後每層都有四個顏色,廢料增加 22 倍,時間增加 11 倍。
- 條紋高度不一致的模型不要合併:官方將三個橙、白、黑條紋的交通錐合併列印,廢料從單個的 22 g 變成 72 g。因為各自的換色層不同,合併後每層的換色次數反而變多。
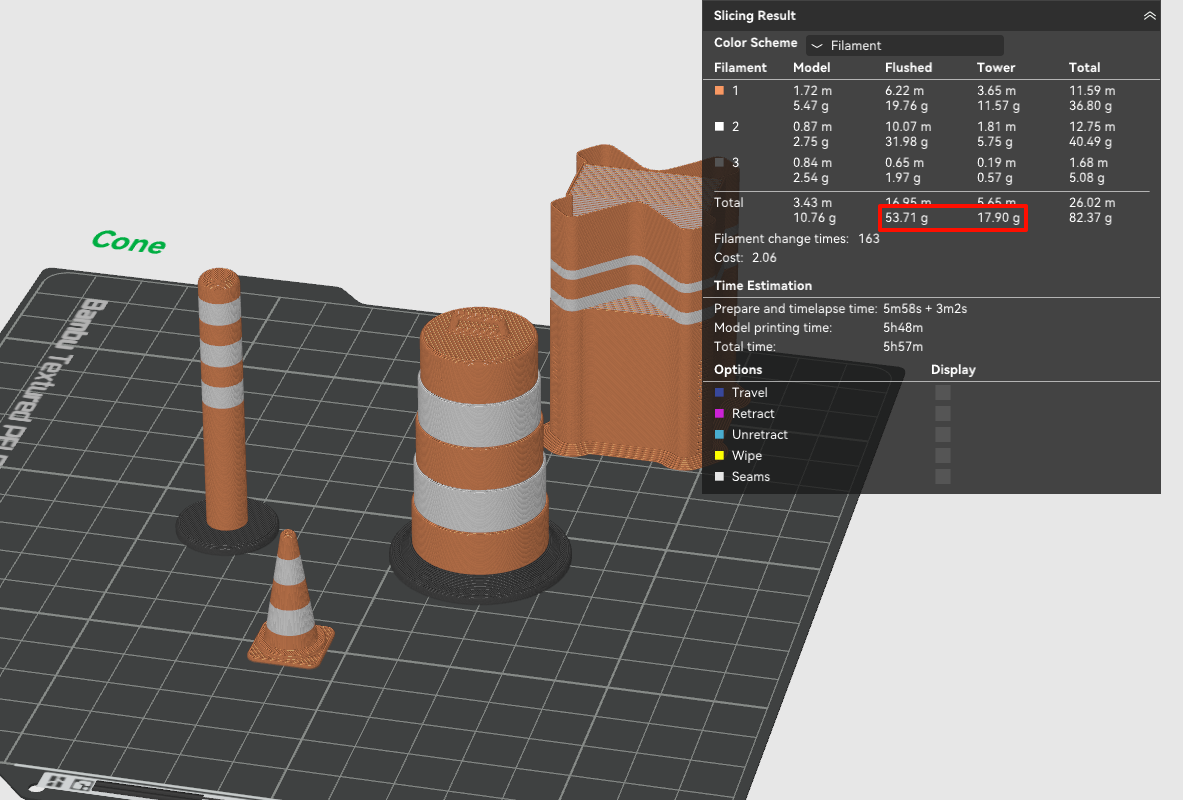
決定廢料的是「每一層的換色次數」,不是用了幾種顏色。換個角度擺、或和其他模型一起印之前,先切片比較總耗材最準。
從硬體減少廢料:拓竹 H3C 換頭機
上面的方法都是在「一個噴嘴」的前提下減料。單噴嘴換色一定要沖刷,這是結構上的限制;要大幅減少廢料,最直接的方式是讓不同顏色使用不同的噴頭。
拓竹 H3C 是拓竹第一台換頭機,內建 9 個獨立列印頭,每個列印頭都有自己的進料與加熱系統,線材一直保持裝載。換色時不再需要退料、進料再沖刷,而是直接換上一個已經預熱好的列印頭。
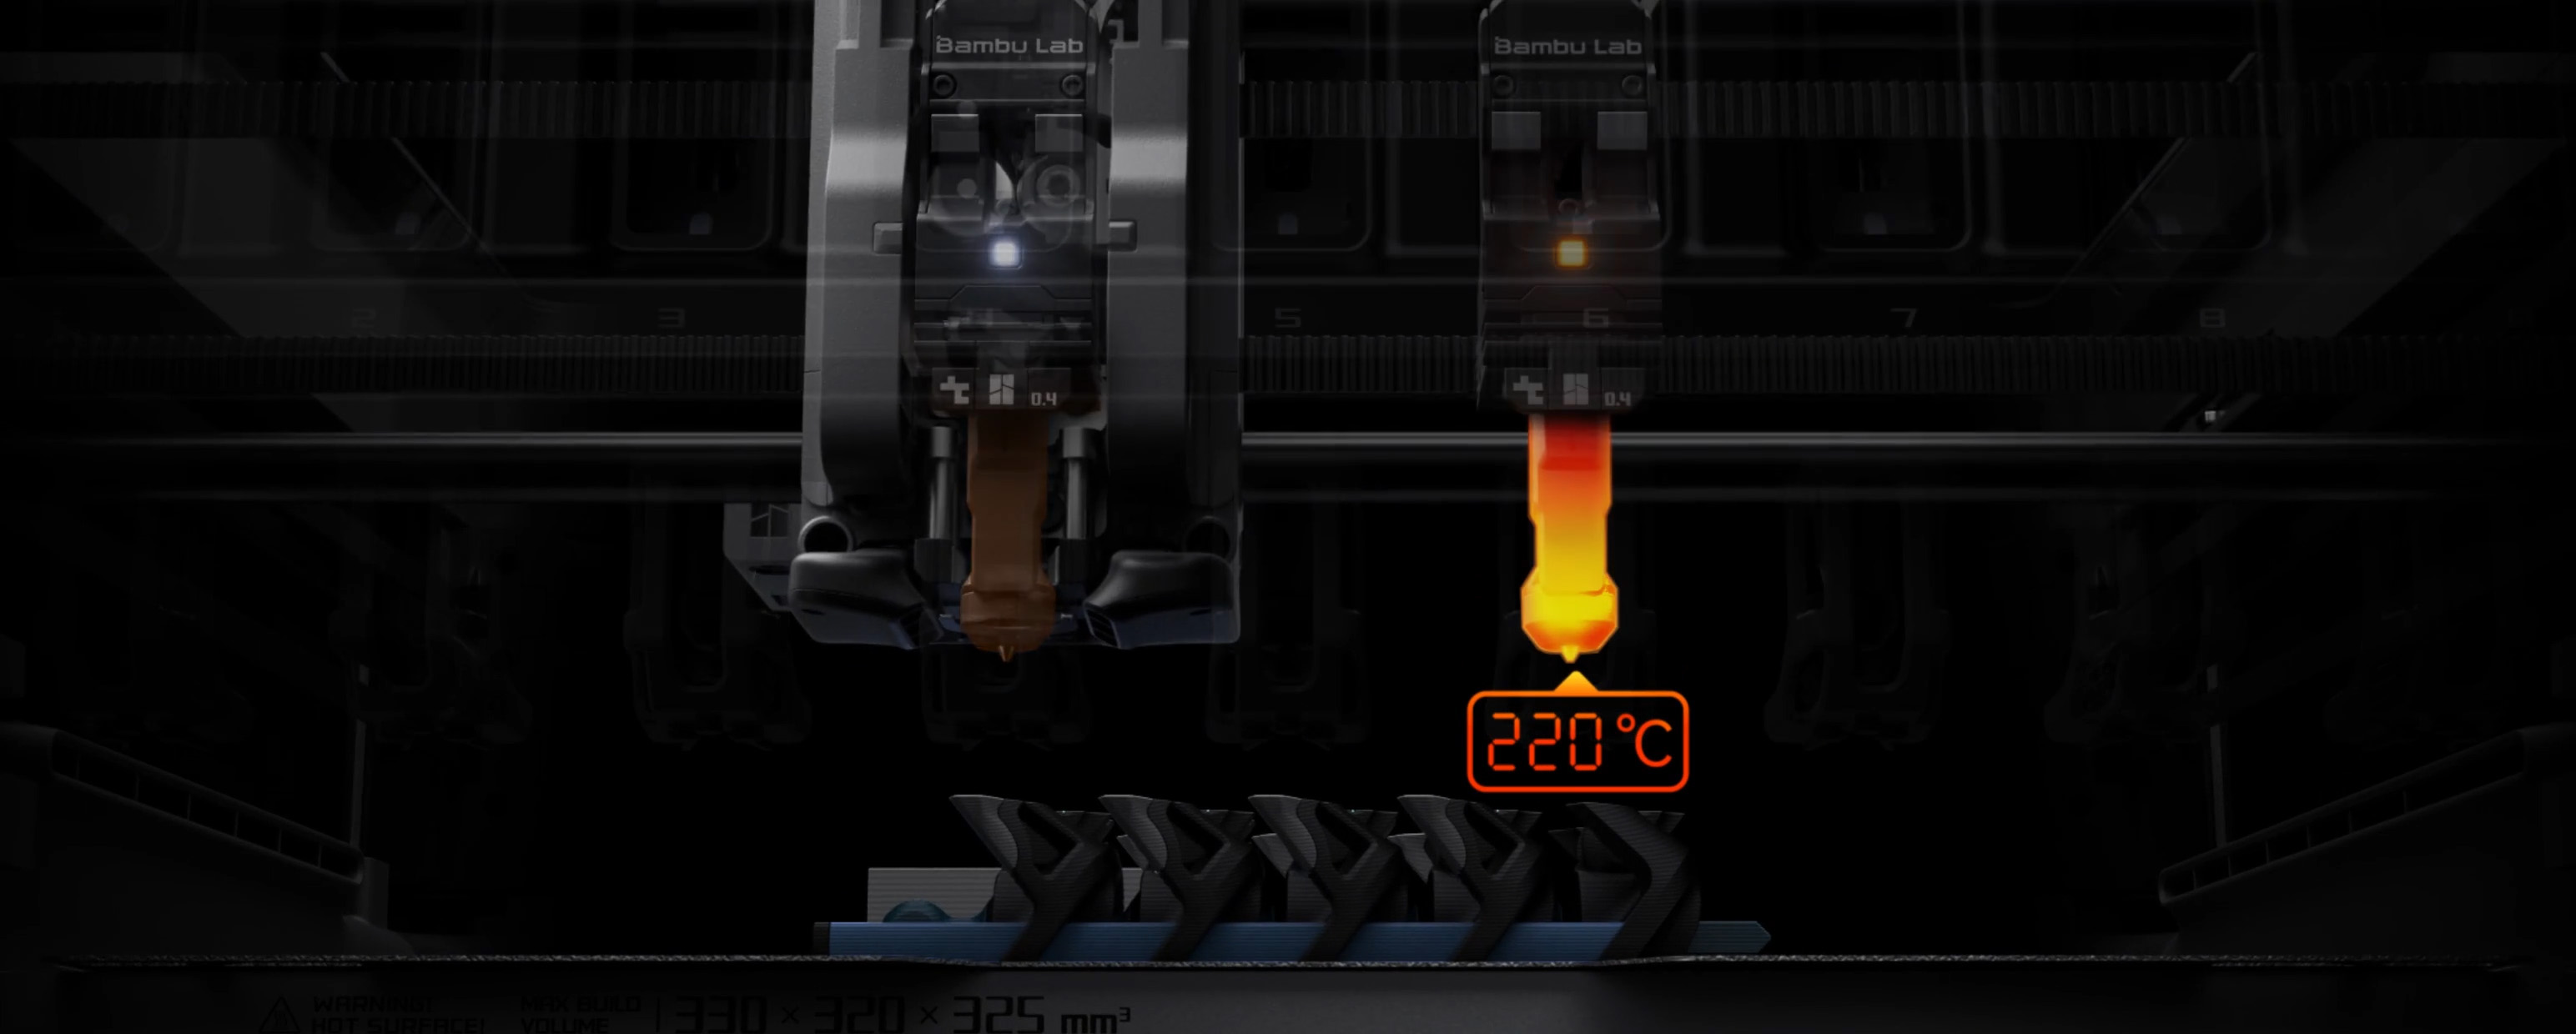
- 換色不需大量沖刷:噴嘴裡本來就是該顏色的料,換頭後只需少量預擠,官方標示每次換料損耗約 0.038 g。
- 不必退料再進料:線材一直留在各自的列印頭裡,省下反覆退料、進料的時間。
- 主動預加熱:機器會提前加熱下一個列印頭,換上後即可繼續列印,官方標示線材切換最快 6 秒。
換頭機不是完全沒有廢料。換頭後噴嘴需要重新建立壓力,所以仍然會印擦拭塔,只是每次換色的用量比單噴嘴沖刷少很多。換色次數越多的模型,兩者的差距就越明顯。
💡 超過 9 色時要注意:H3C 可在 1 號列印頭外接 AMS 擴充到 24 種材料,但這個列印頭切換 AMS 裡的不同線材時,仍然是同一個噴嘴換料,會有沖刷。切片時讓用量大、換色頻繁的顏色使用獨立列印頭,前面提到的沖刷設定與擺放技巧也一樣用得上。
H3C 的完整功能、規格與 H2C、H2D 的差異,可以參考拓竹 H3C 換頭機登場!9 工具頭換頭機功能、規格與 H2C、H2D 差異解析。
多色列印該選哪種方式?
| 使用情境 | 建議做法 |
| 偶爾印多色、顏色不多 | 單噴嘴+AMS,搭配沖刷倍率與沖刷到填充/物件 |
| 常印多色公仔、標誌、小量多色商品 | 先用擺放與合併減少換色,廢料仍偏高再考慮換頭機 |
| 大量多色生產,或需要多材料(硬軟混印、工程材料搭配支撐材) | 換頭機如 H3C,從硬體上省去大部分沖刷 |
對需要持續生產多色商品的工作室或企業來說,廢料不只是線材成本,還包含每次沖刷花掉的時間。換色次數越多的模型,硬體層級的差異就越明顯。
想知道常印的模型適合哪種方式,可以直接把模型檔與顏色數傳到官方 LINE,迪麥德工程師可以協助切片比較耗材,或安排到店了解拓竹多色機型。
部分圖片擷取自 Bambu Lab 拓竹官方 Wiki 與官方網站
※ 本文實測數據依據 Bambu Lab 原廠公布資料整理,實際效果會依模型、線材與切片設定而不同。
常見問題
Q1:多色列印為什麼會吐那麼多廢料?
單噴嘴搭配 AMS 時,每次換色都要把噴嘴內的舊顏色沖乾淨。廢料量主要取決於換色次數,拓竹官方實測同盤印 1 個或 9 個四色方塊,廢料都是 83 g。
Q2:沖刷體積倍率可以調到多低?
官方建議可試 0.8 或 0.9。調太低會混色,建議先用小模型測試,只有特定顏色混色時可單獨調整該組數值。
Q3:開了沖刷到填充,模型會變色嗎?
外觀通常不受影響,但透明、淺色線材或外牆太薄時,內部的混色可能透出來。可以增加牆數,或改用沖刷到物件。
Q4:關掉擦拭塔可以省料嗎?
不建議。沖刷到填充、支撐、物件三項功能都要開啟擦拭塔才會生效,關掉擦拭塔也可能讓換色後的出料不穩定。
Q5:怎麼排顏色最省料?
讓同一層的顏色越少越好,並盡量避免深色頻繁換淺色。擺放方向與合併方式會影響每層顏色數,切片比較總耗材最準。
Q6:拓竹 H3C 還會有廢料嗎?
會有,但少很多。H3C 換頭後只需少量預擠,官方標示每次換料損耗約 0.038 g;若使用超過 9 種材料,1 號列印頭上的 AMS 換料仍會有沖刷。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
- 拓竹 H3C 換頭機登場!9 工具頭換頭機功能、規格與 H2C、H2D 差異解析
- 拓竹 AMS 卡料、斷料怎麼辦?線軸規格、紙線軸與 PTFE 管斷料排除教學
- 3D列印噴嘴怎麼選?孔徑 0.2~0.8mm 與不鏽鋼、硬化鋼、碳化鎢差異一次看懂
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 11 月 13 日