OGS 3D列印機怎麼校正?龍門調平、Z 偏移、共振補償與床網設定教學
2026-09-30
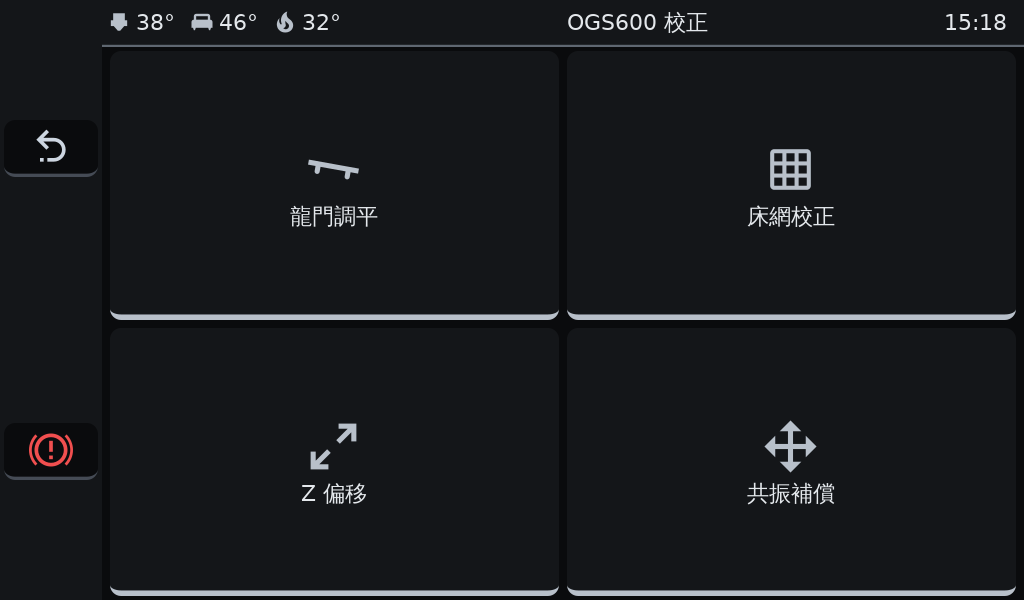
OGS 列印時第一層貼不牢、局部太薄,或模型表面出現規律波紋,多數情況和校正有關,單純調高噴頭或熱床溫度通常解決不了,OGS 的校正分成龍門調平、Z 偏移、共振補償與床網校正四項,另外還有處理溫控的 PID 校準。以下依 OGS 使用手冊整理每一項的用途、操作方式與儲存重點。
本篇重點
- 優先檢查噴嘴距離、床面狀態與校正結果,而不是先拉高溫度。
- 共振補償要先安裝 ADXL345 加速度計,量測完成後一定要拆下再列印。
- 手動全床校正會探測 5 × 5 共 25 點;動態床網則只掃描當次列印範圍。
- 每項校正完成後依畫面提示儲存,部分項目儲存時會重新啟動 Klipper。
四項校正分別處理什麼問題?
| 校正項目 | 用途 | 操作重點 |
| 龍門調平 | 讓龍門與熱床保持平行 | 機器自動歸位,探測四角後調整四顆 Z 軸馬達 |
| Z 偏移 | 決定噴嘴與熱床之間的距離 | 用紙張阻力微調,接受後完成儲存 |
| 共振補償 | 減少運動共振造成的表面波紋 | 裝上 ADXL345 量測,儲存後拆下 |
| 床網校正 | 補償熱床表面細微的高低差 | 先加熱到列印溫度均溫,再做全床掃描 |
龍門調平與 Z 偏移怎麼操作?
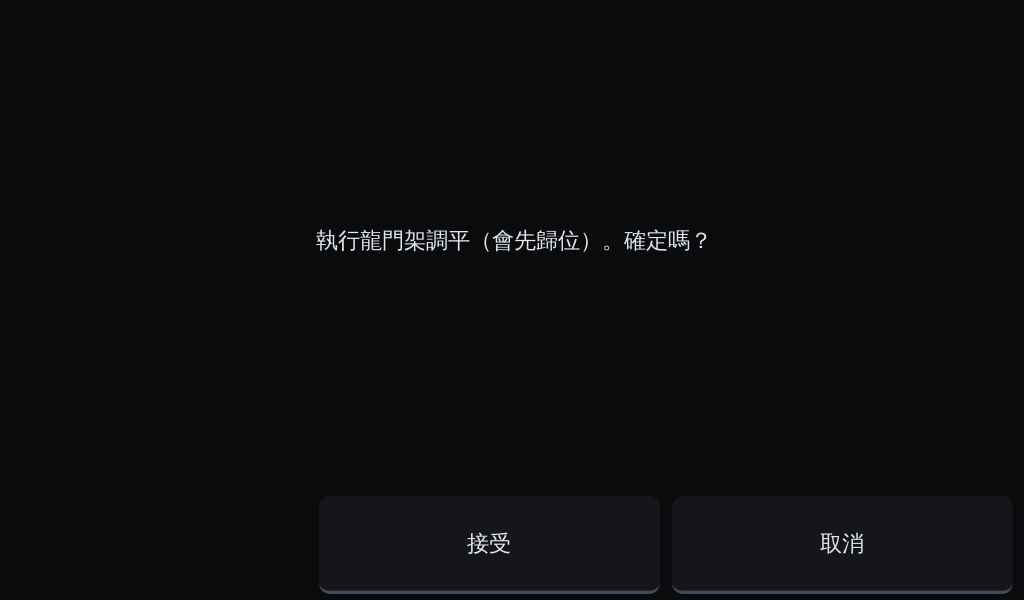
龍門調平由觸控螢幕的「校正 → 龍門調平」進入,按下接受後,機器會自動歸位並探測四個角落,依手冊說明大約 1~2 分鐘完成。
Z 偏移開始探測後,使用「升高噴嘴」「降低噴嘴」搭配小步距慢慢調整,拿一張 A4 紙在噴嘴下方來回拖動,感覺到輕微阻力就是合適的位置,按下「接受」之後,還要完成後續的儲存確認,數值才會真正寫入。更換噴嘴或熱床板後都要重新做一次,操作過程中也不要碰觸正在移動的龍門與熱床。
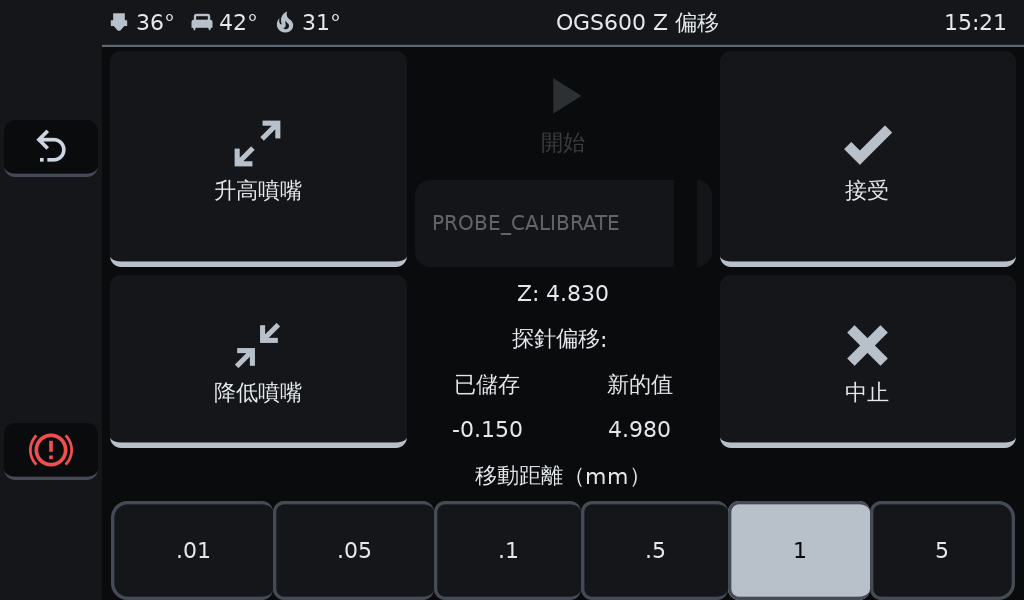
紙張測試屬於初步校正,實際列印第一層時,仍建議觀察線條的壓合程度,再依材料種類與床面狀況做細部調整。
共振補償為什麼要裝 ADXL345(三軸加速度模組)?
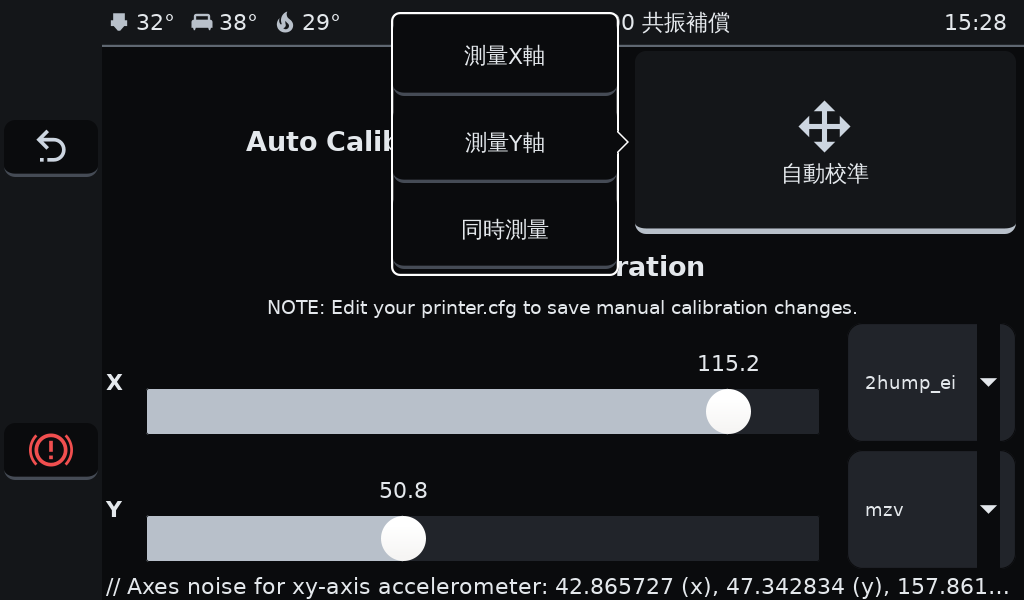
共振補償(Input Shaper)是用加速度計量測 X、Y 軸的共振,再套用到運動控制,減少表面波紋,安裝前先關閉加熱、等噴頭降溫,將 ADXL345 鎖在指定位置(不要鎖太緊),再接上機器前方的 ADXL 插座。
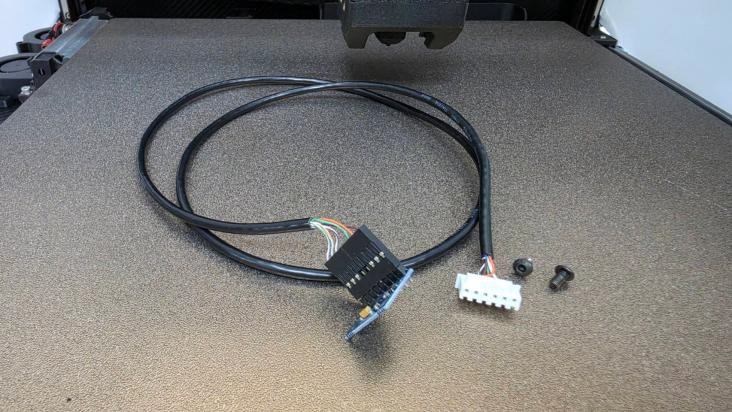
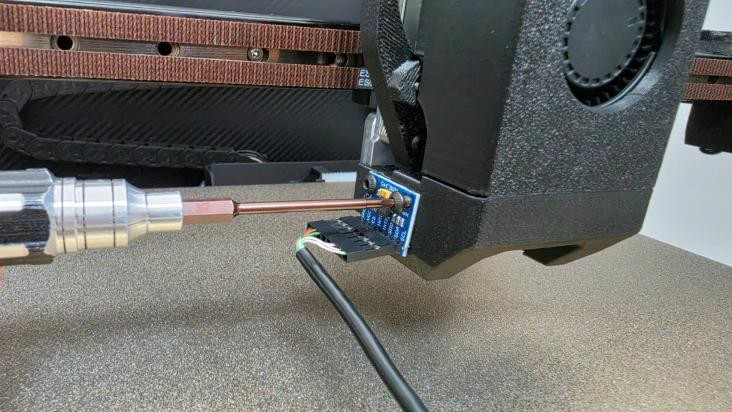
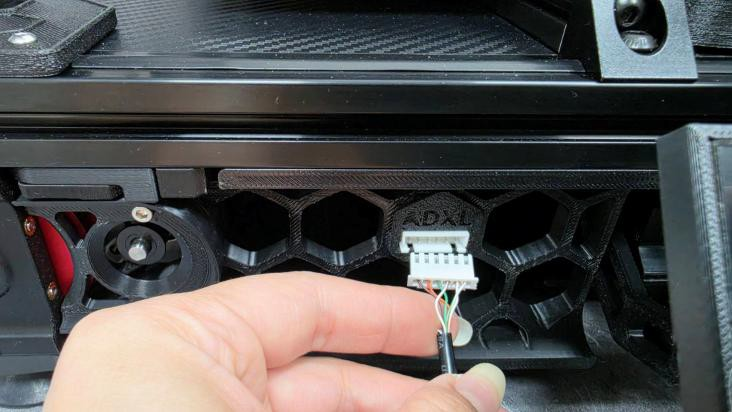
接著選「自動校準 → 同時測量」,約 2~3 分鐘,測量時不要碰觸機器。完成後儲存並重啟 Klipper,先拔接頭再拆小板,ADXL345 不可留在機器上列印。
床網校正與自動調平的差異
龍門調平處理整體平行度,床網校正則記錄熱床各位置的高度作為補償,手動全床校正前,先把熱床加熱到列印溫度並靜置約 5 分鐘,再探測 25 點並儲存。
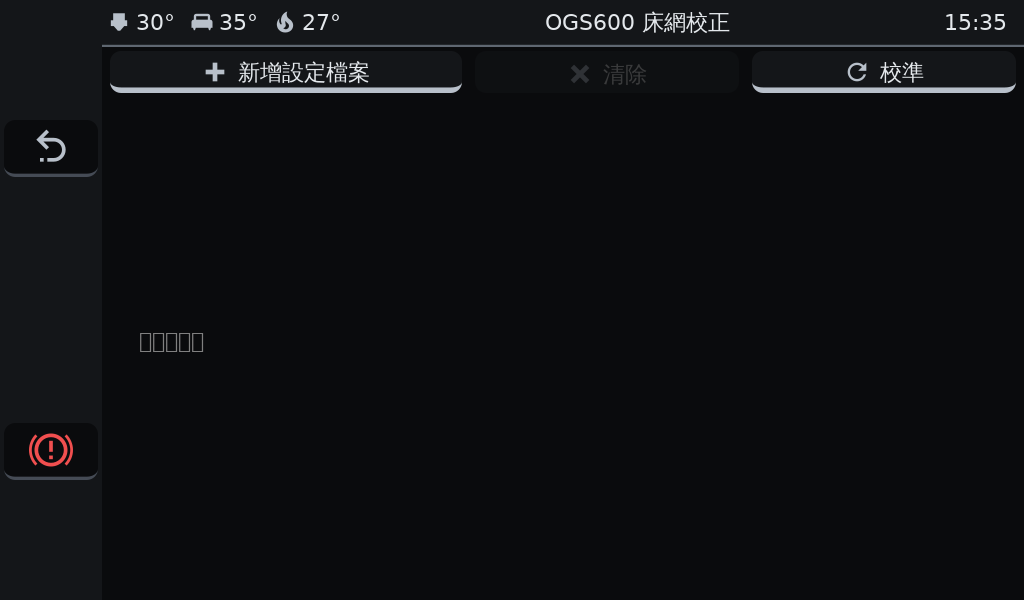
開始列印時,OGS 會自動執行龍門調平與床網流程,動態床網只掃描當次列印範圍。自動補償無法取代機構檢查,若有零件鬆動、床面髒污或機構異常,應先排除再校正。
PID 校準什麼時候需要做?
PID 校準調整的是加熱器的溫控參數,和前面四項幾何校正屬於不同範疇。依手冊規定,新機第一次使用,或更換過加熱棒、感溫線、熱床後,都要重新校準。執行時機器必須處於閒置狀態並關上機箱門,輸入平常使用的溫度後選擇「校準 PID」。
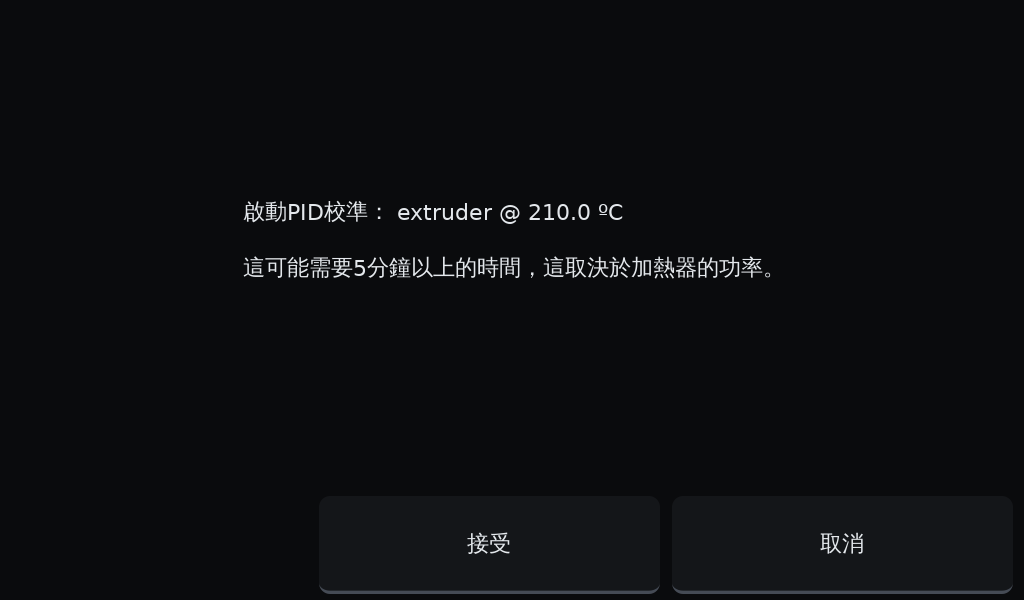
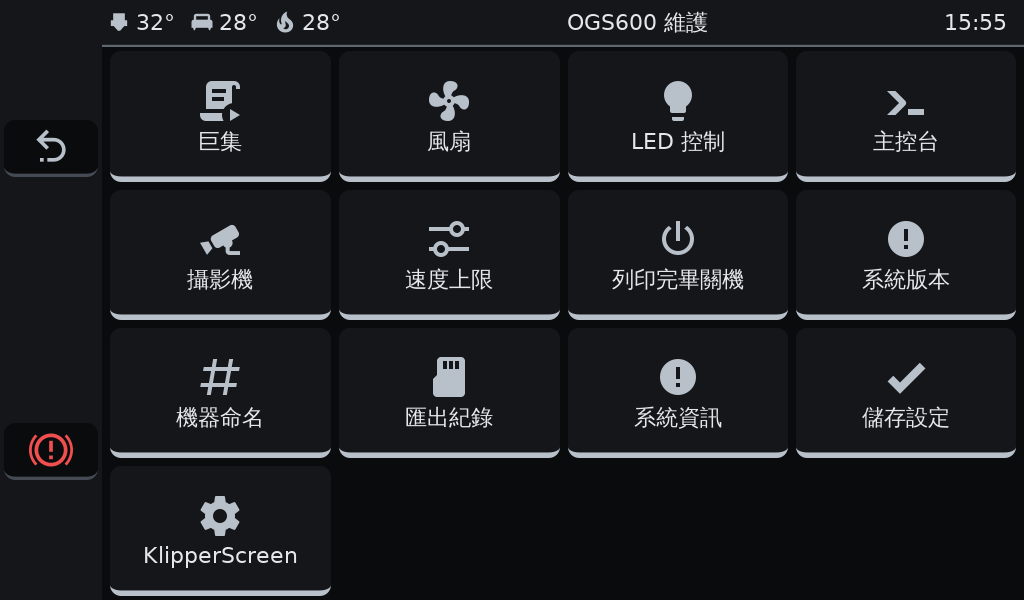
噴頭校準可能需要 5 分鐘以上,熱床約 10 分鐘。完成後到「維護 → 儲存設定」寫入結果。維護頁面建議由原廠工程師或受過訓練的人員操作。
如果四項校正都完成後,第一層或表面品質仍然不穩定,可以把列印照片與使用材料傳到迪麥德官方 LINE,由技術人員協助判斷是參數、材料還是機構的問題。
常見問題
Q1:換完噴嘴,只重做床網校正可以嗎?
A1:不夠。手冊要求更換噴嘴後必須重新設定 Z 偏移,也建議把四項校正完整做一次,確認幾何與運動補償都正確。
Q2:ADXL345 可以一直裝在噴頭上嗎?
A2:不行。依手冊的安裝方式,量測結束後要先拔接頭、再拆下小板,不要裝著加速度計列印。
Q3:做了床網校正,就不會翹曲了嗎?
A3:不能完全解決。床網只補償床面高低差,翹曲還和材料收縮、溫度、模型形狀與附著條件有關,需要一起調整。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
- OGS 大型工業3D列印機:台灣製造,最大可印 600mm 不用分件黏合
- OGS 大型工業3D列印機怎麼選?選購指南與購機前 6 項確認
- OGS 3D列印機能印哪些材料?碳纖、玻纖與主動控溫倉使用重點
- OGS 3D列印機怎麼操作?觸控螢幕從開機、列印到關機完整流程
- OGS 3D列印機怎麼進料、退料?斷料續印步驟與材料溫度設定
- OGS 3D列印機怎麼連電腦?OrcaSlicer、Fluidd 設定與多機管理教學
- OGS 3D列印機保養週期怎麼看?三項保養時數與紀錄登記教學
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 9 月 30 日