普羅森離型膜怎麼換?Phrozen 原廠 nFEP、ACF 離型膜更換步驟與保養
2026-10-08
普羅森(Phrozen)離型膜更換只需要 95% 酒精、廚房紙巾、2mm/2.5mm/3mm 六角扳手與美工刀,流程分為移除舊離型膜、安裝新離型膜、對角線鎖回螺絲、割除多餘膜面四個步驟。以下先說明 Phrozen 原廠 PFA(nFEP)與 ACF 兩款離型膜的差異,再以 Mighty Revo 14K 示範完整換膜過程。
本篇重點
- Phrozen 原廠離型膜分為 PFA(nFEP)與 ACF 兩款,皆專為 Phrozen Sonic 系列列印機設計。
- 更換 ACF 離型膜時,亮面朝上(朝向樹脂槽),霧面朝向 LCD。
- 拆膜後要先用酒精清除金屬框與料槽接合面的殘留樹脂,避免漏液與張力不均。
- 螺絲一定要以對角線順序鎖回,先四角、再中間、最後剩餘螺絲。
Phrozen 原廠離型膜有哪兩種?PFA(nFEP)與 ACF 差異
針對不同的列印需求,普羅森 Phrozen 官方推出兩款高規格專用離型膜,皆專為 Phrozen Sonic 系列列印機設計。
| 項目 | PFA(nFEP)離型膜 | ACF 離型膜 |
| 主要特色 | 透光率穩定、耐高溫、耐用度高 | 表面極度平滑、低黏性,剝離阻力低 |
| 列印表現 | 降低載台拉拔力與樹脂湍流,紫外光透射率高達 95% | 可減少載台抬升距離以提升列印速度,降低模型拉扯與支撐損壞 |
| 適合情境 | 日常列印,多次使用仍維持品質 | 高速列印、大型模型、工程級樹脂 |
| 安裝注意 | 撕除正反兩面保護膜後安裝 | 雙面設計,亮面朝向樹脂槽、霧面朝向 LCD |
Phrozen PFA(nFEP)離型膜
PFA(nFEP)離型膜具備穩定的透光率、耐高溫與高耐用度,多次使用仍可維持列印品質,減少頻繁更換的麻煩。材料較堅固,能減少列印載台的拉拔力與樹脂湍流,讓列印過程更精確流暢;紫外光透射率高達 95%,可讓適量紫外光穿透固化,獲得更快、更精準的列印結果。
Phrozen ACF 離型膜
ACF 離型膜專為高速列印、大型模型與工程級樹脂應用打造,表面極度平滑且黏性低,可有效降低剝離阻力並減少吸附效應,因此列印時可以減少載台抬升距離來提升速度。較低的剝離力能大幅減少模型拉扯與支撐損壞,即使列印大型物件或減少支撐結構,依然能維持高成功率。安裝時需特別注意雙面設計:亮面朝向樹脂槽,霧面朝向 LCD。
兩款離型膜的完整比較與其他材質(FEP、HDF)差異,可參考LCD 離型膜怎麼選?FEP、nFEP、ACF、HDF 差異與推薦。
更換 Phrozen 離型膜要準備哪些工具?
- Phrozen 原廠 PFA(nFEP)或 ACF 離型膜
- 95% 酒精與廚房紙巾(清潔料槽與金屬框)
- 3mm、2.5mm、2mm 六角扳手
- 美工刀(割除多餘膜面)
Phrozen 離型膜更換步驟(示範機台:Mighty Revo 14K)
步驟 1:移除舊離型膜
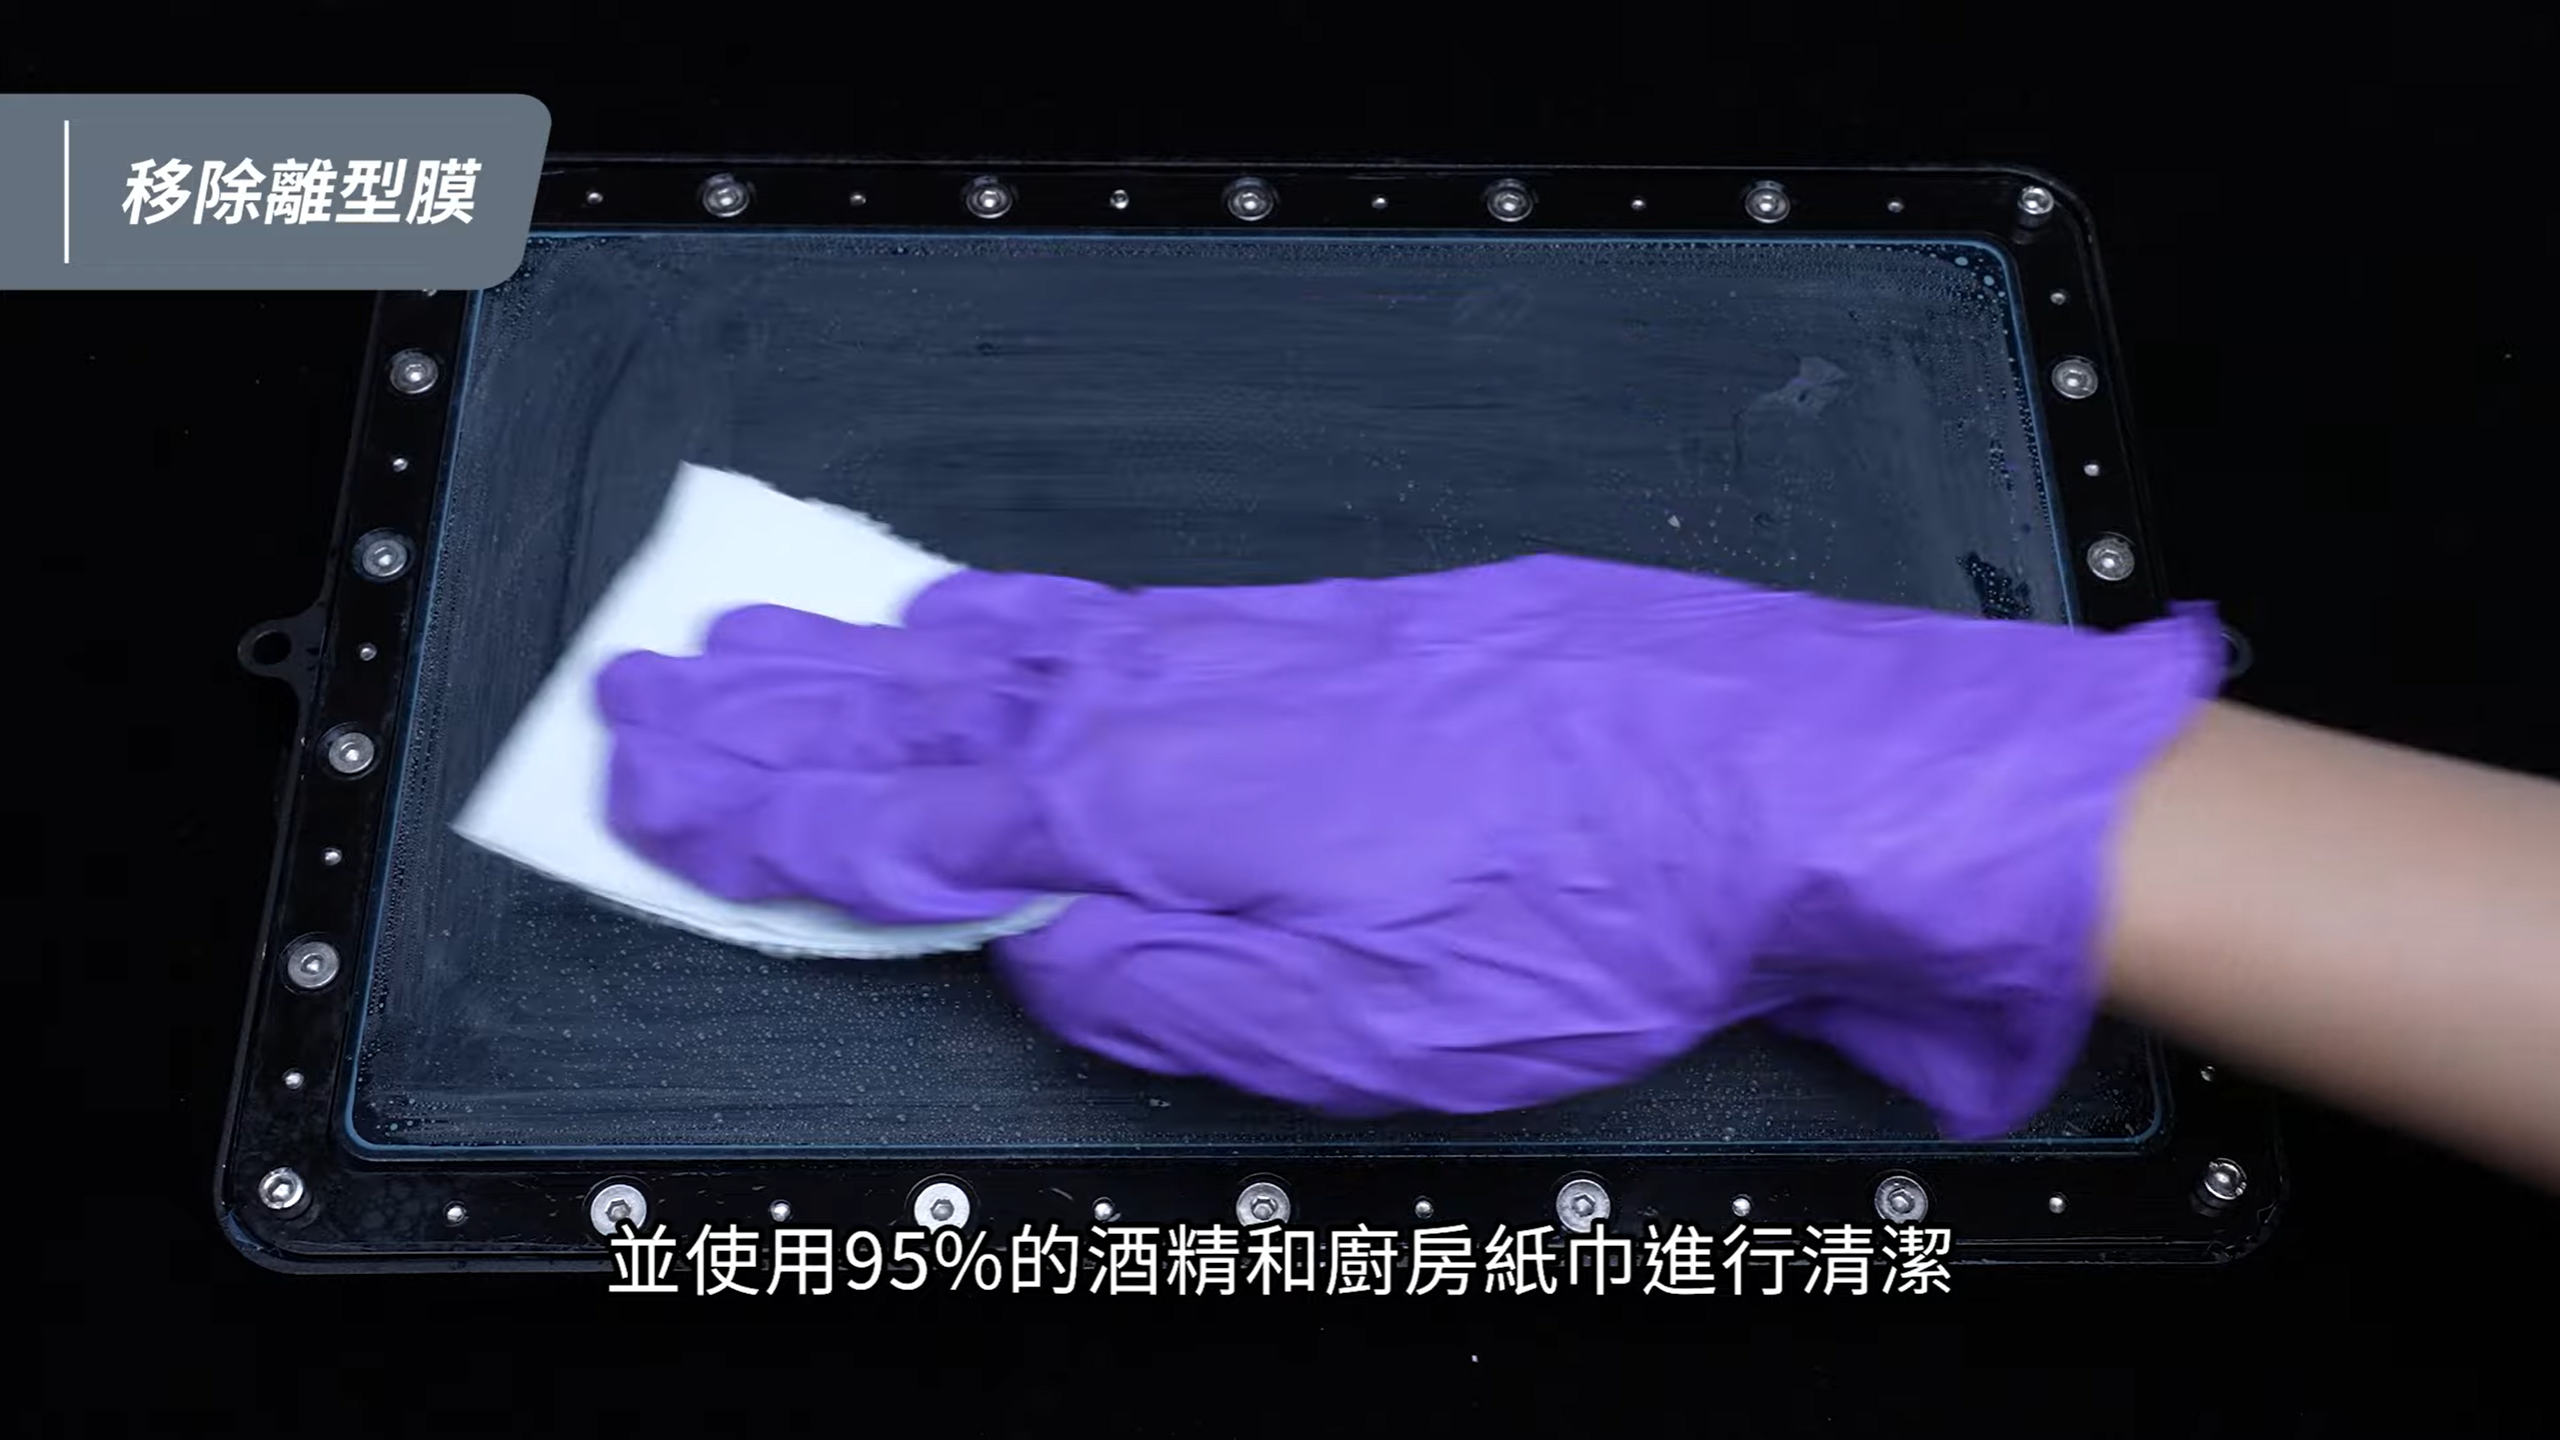
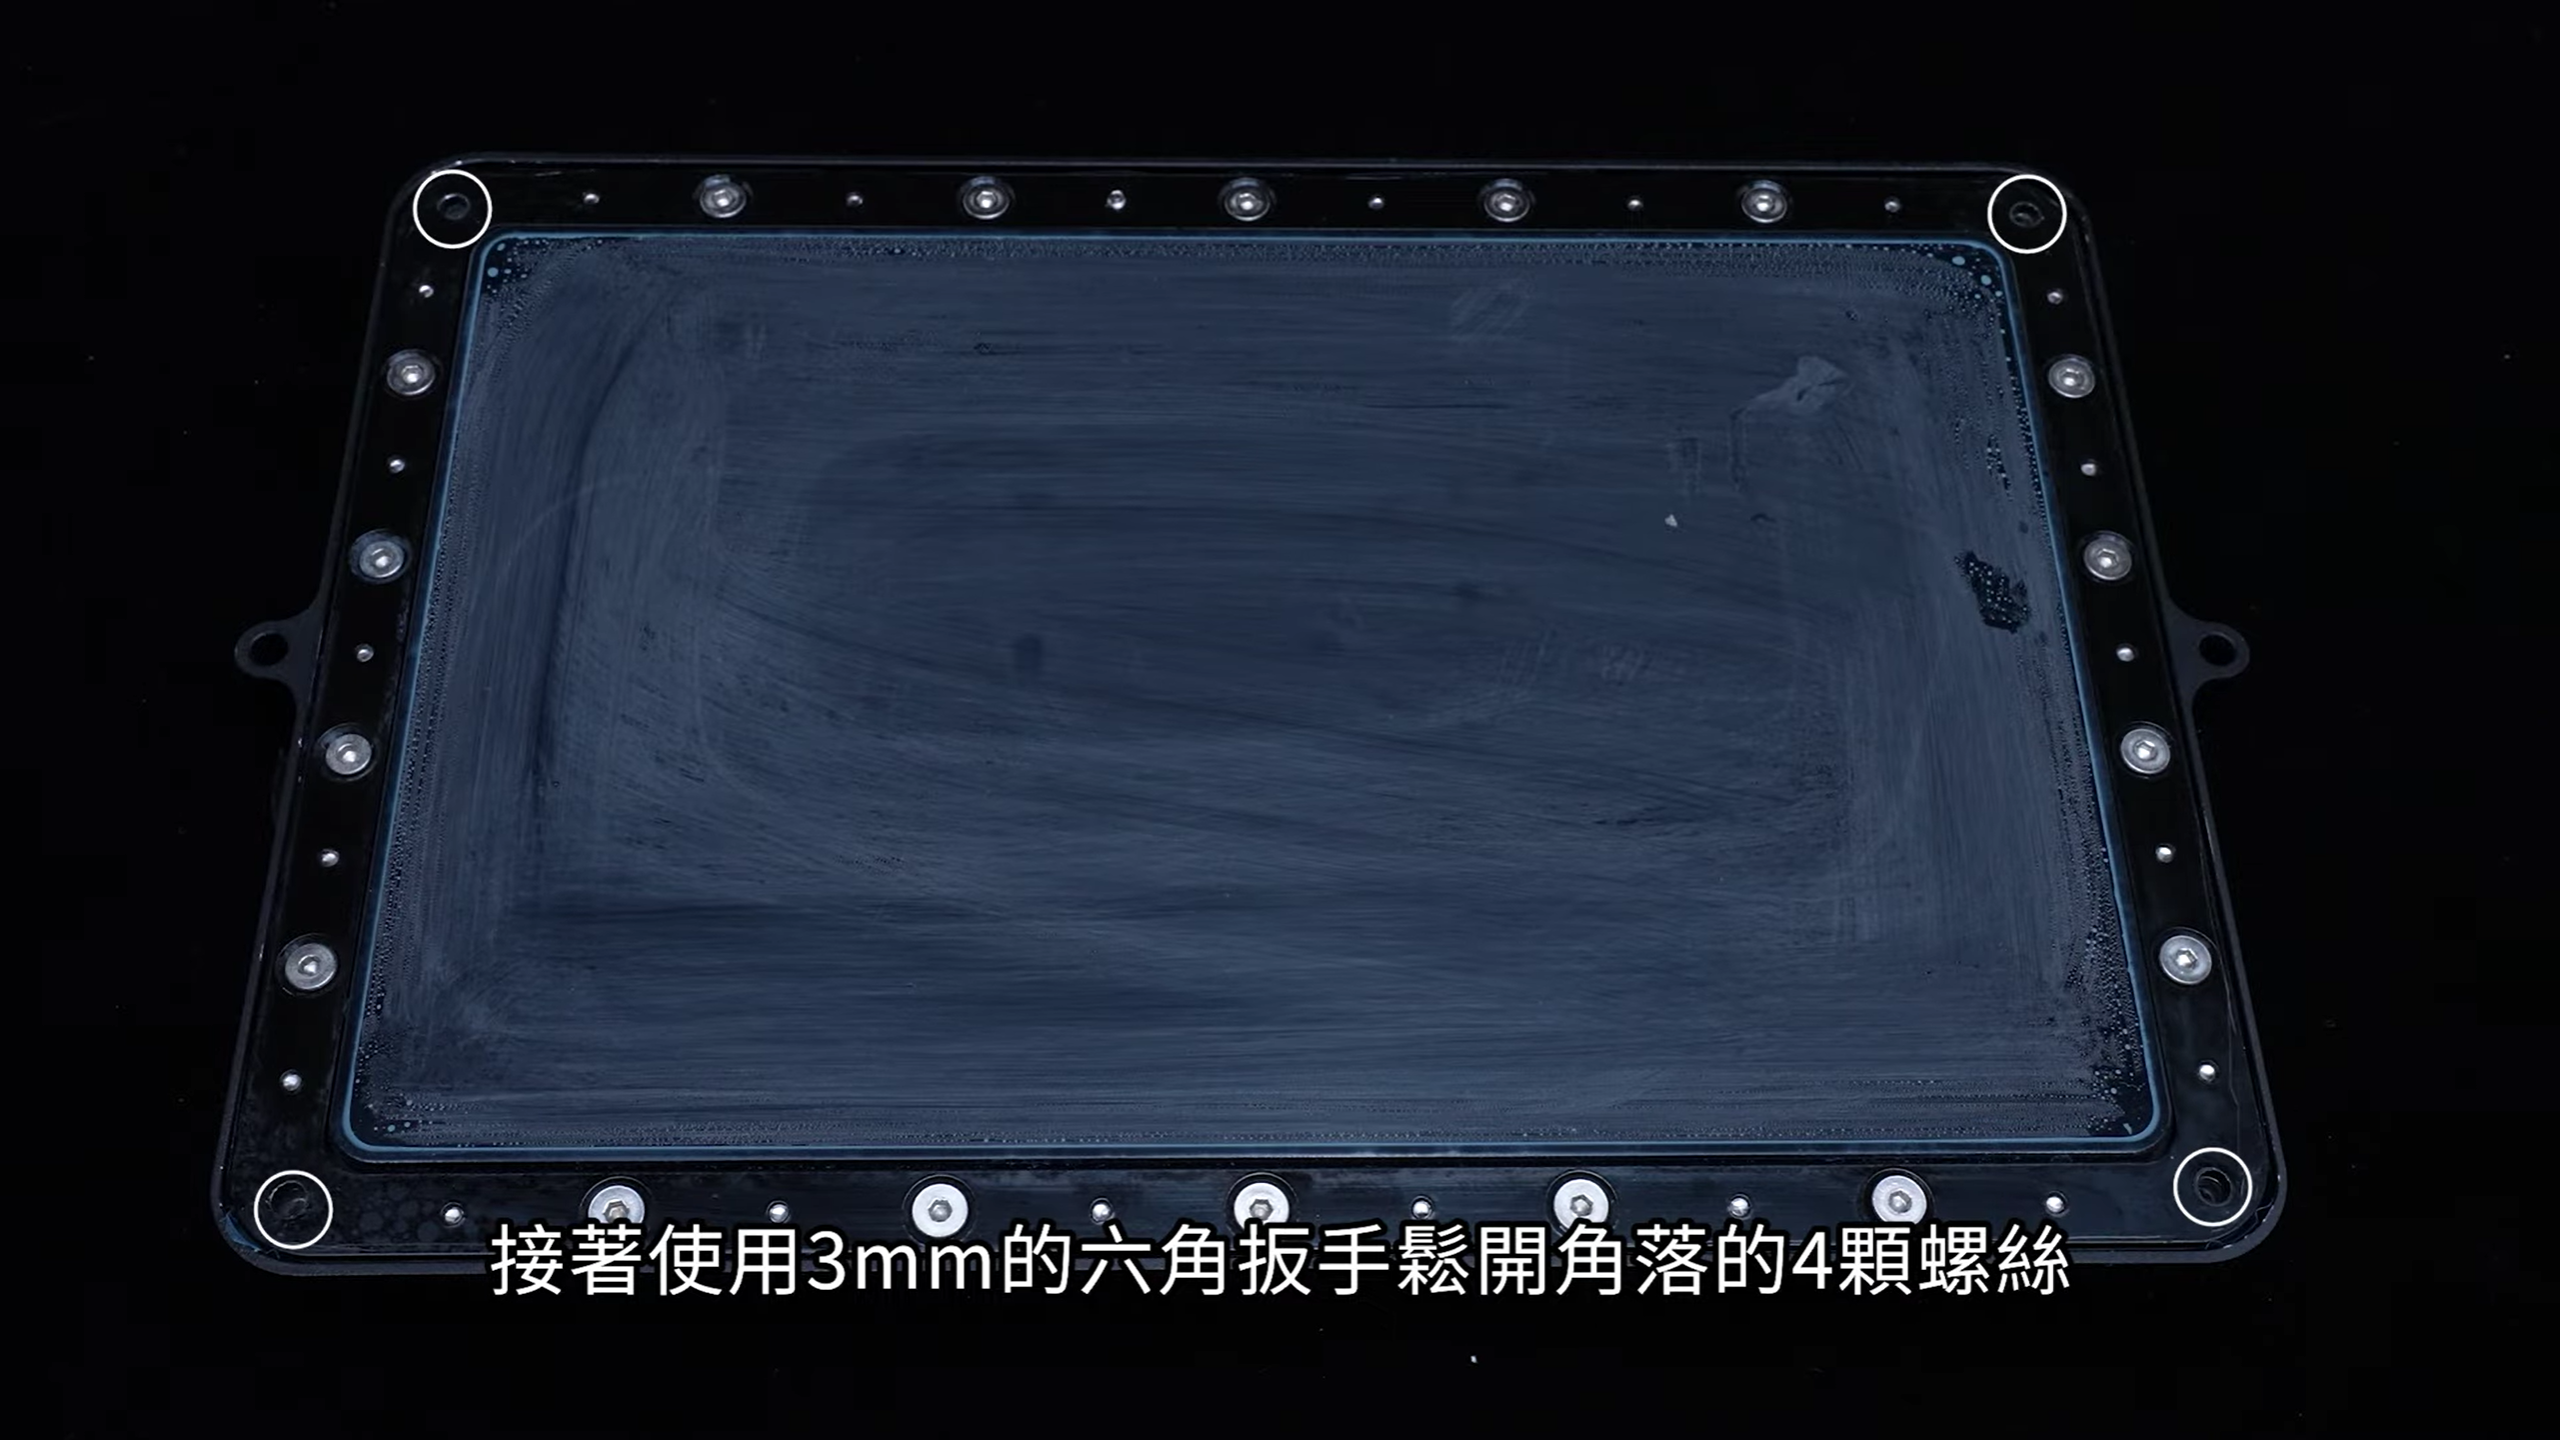
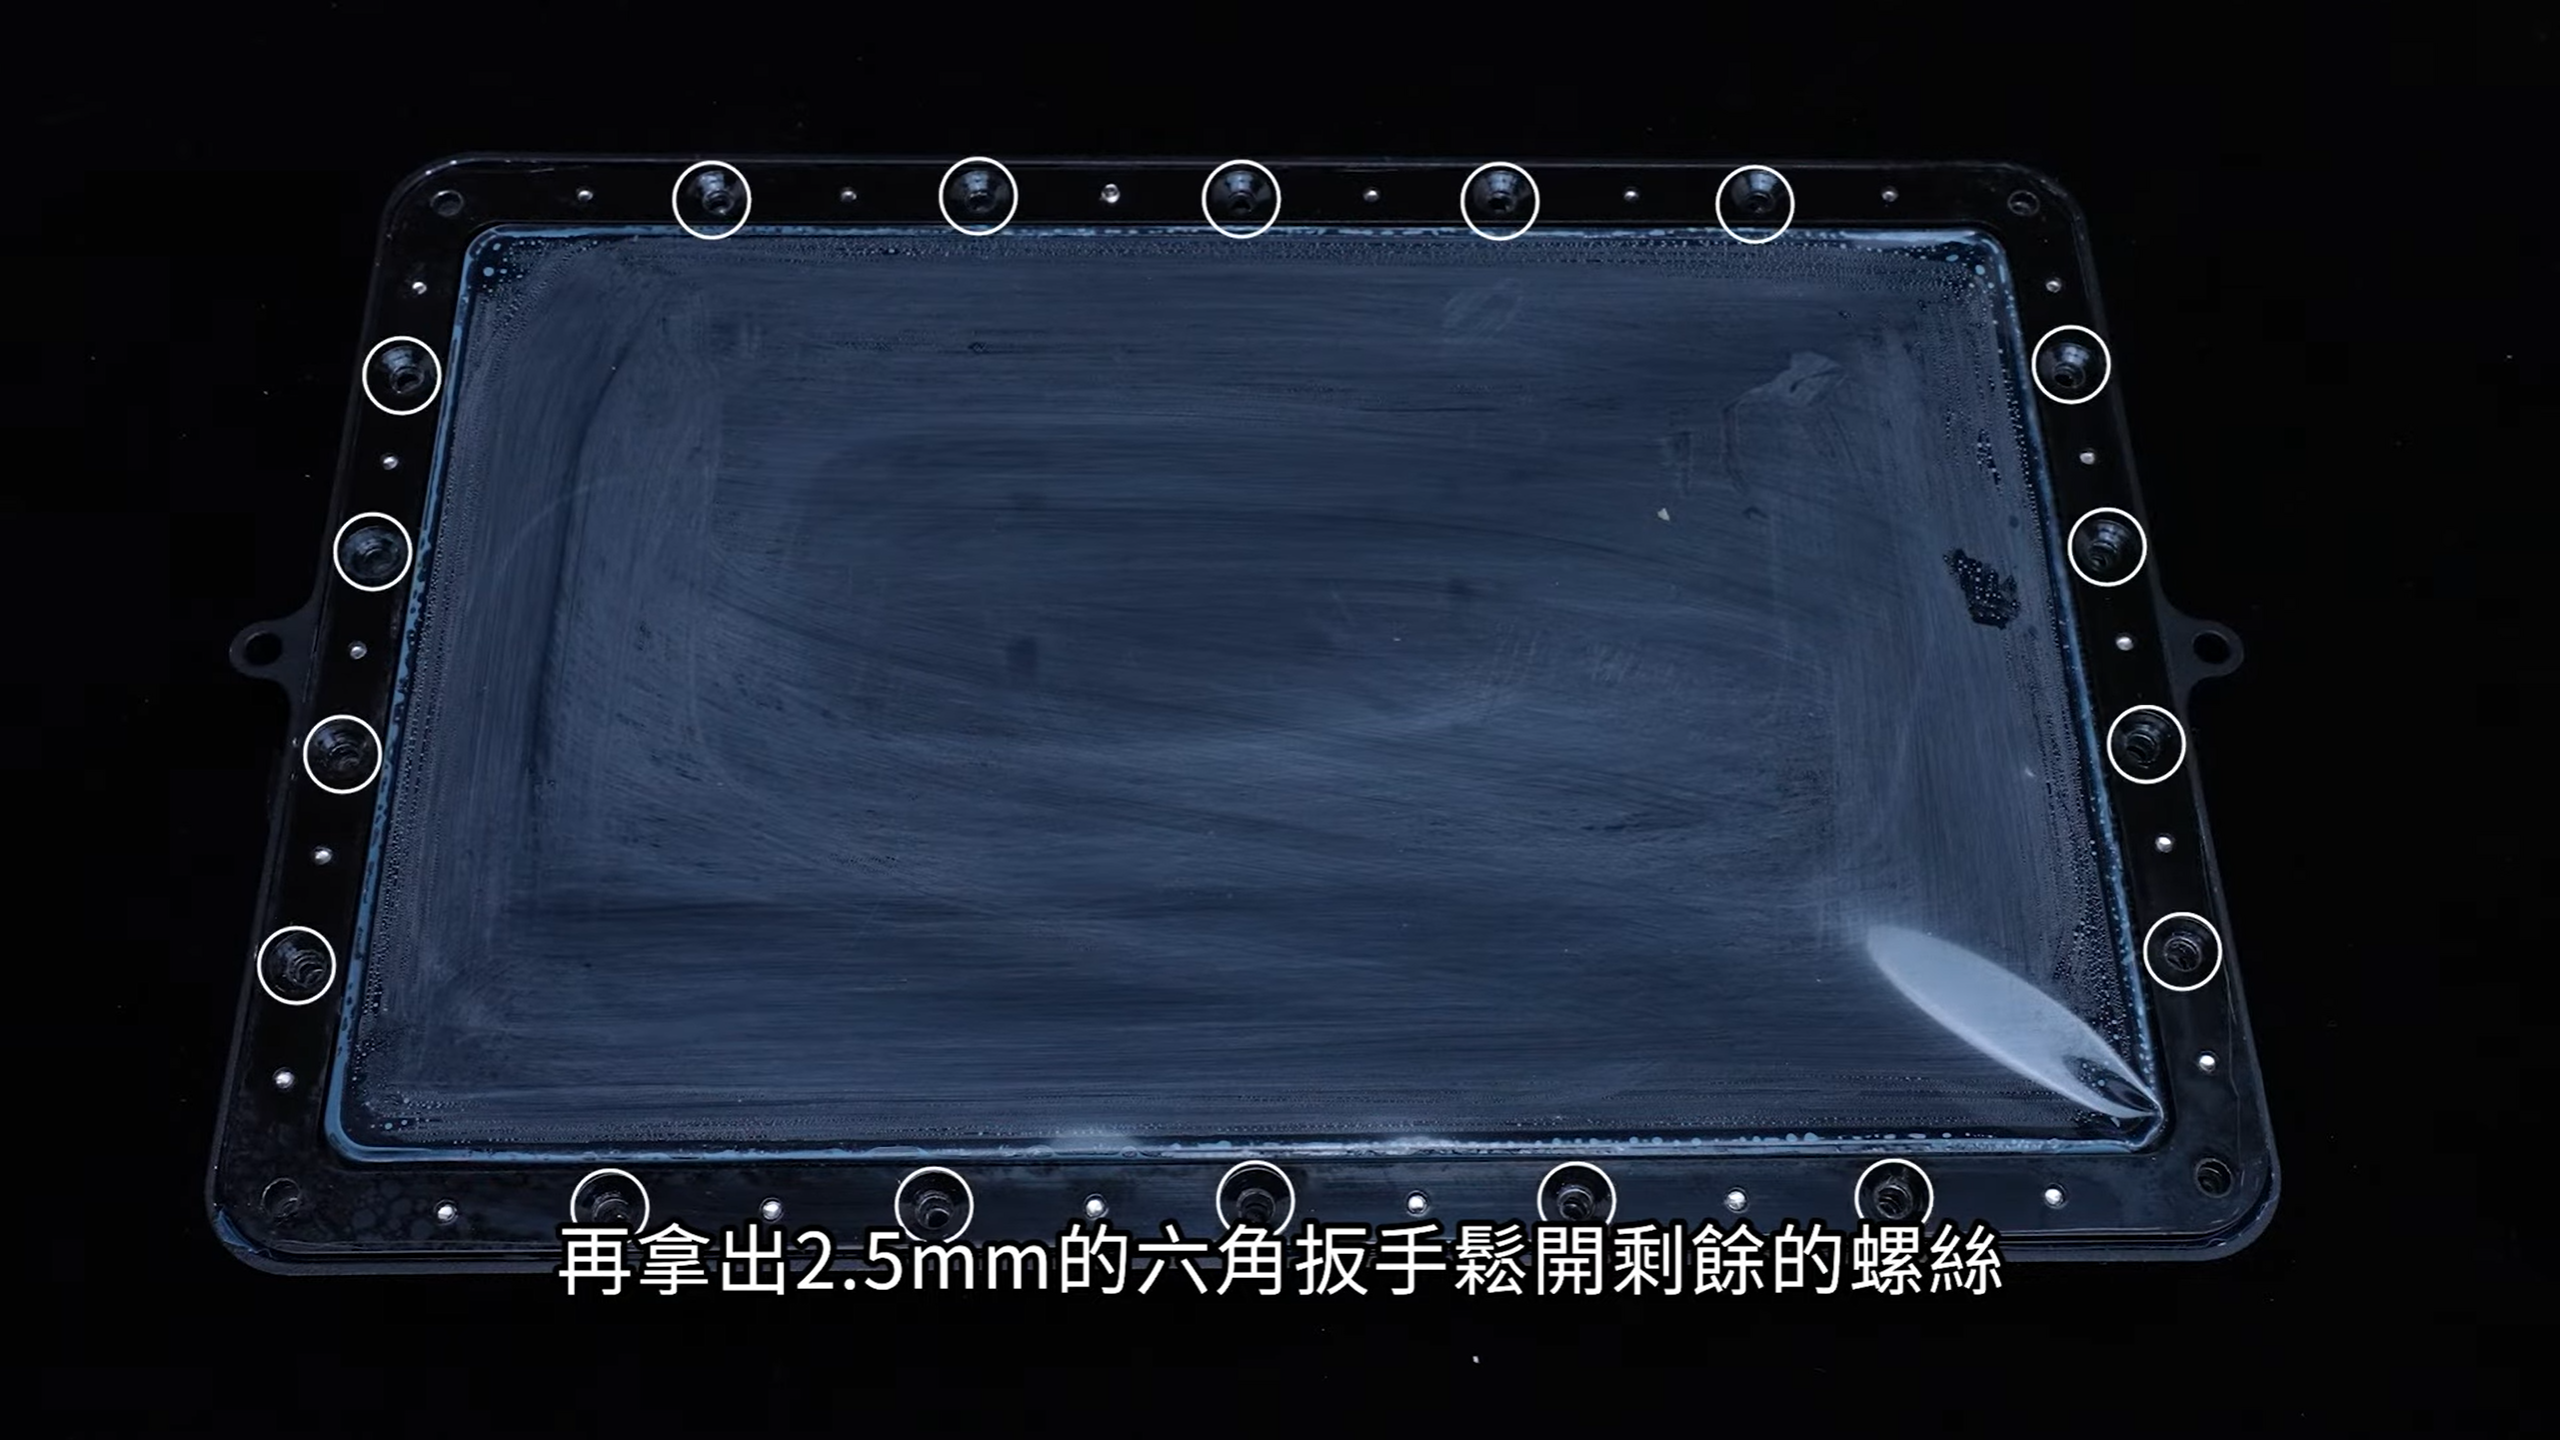
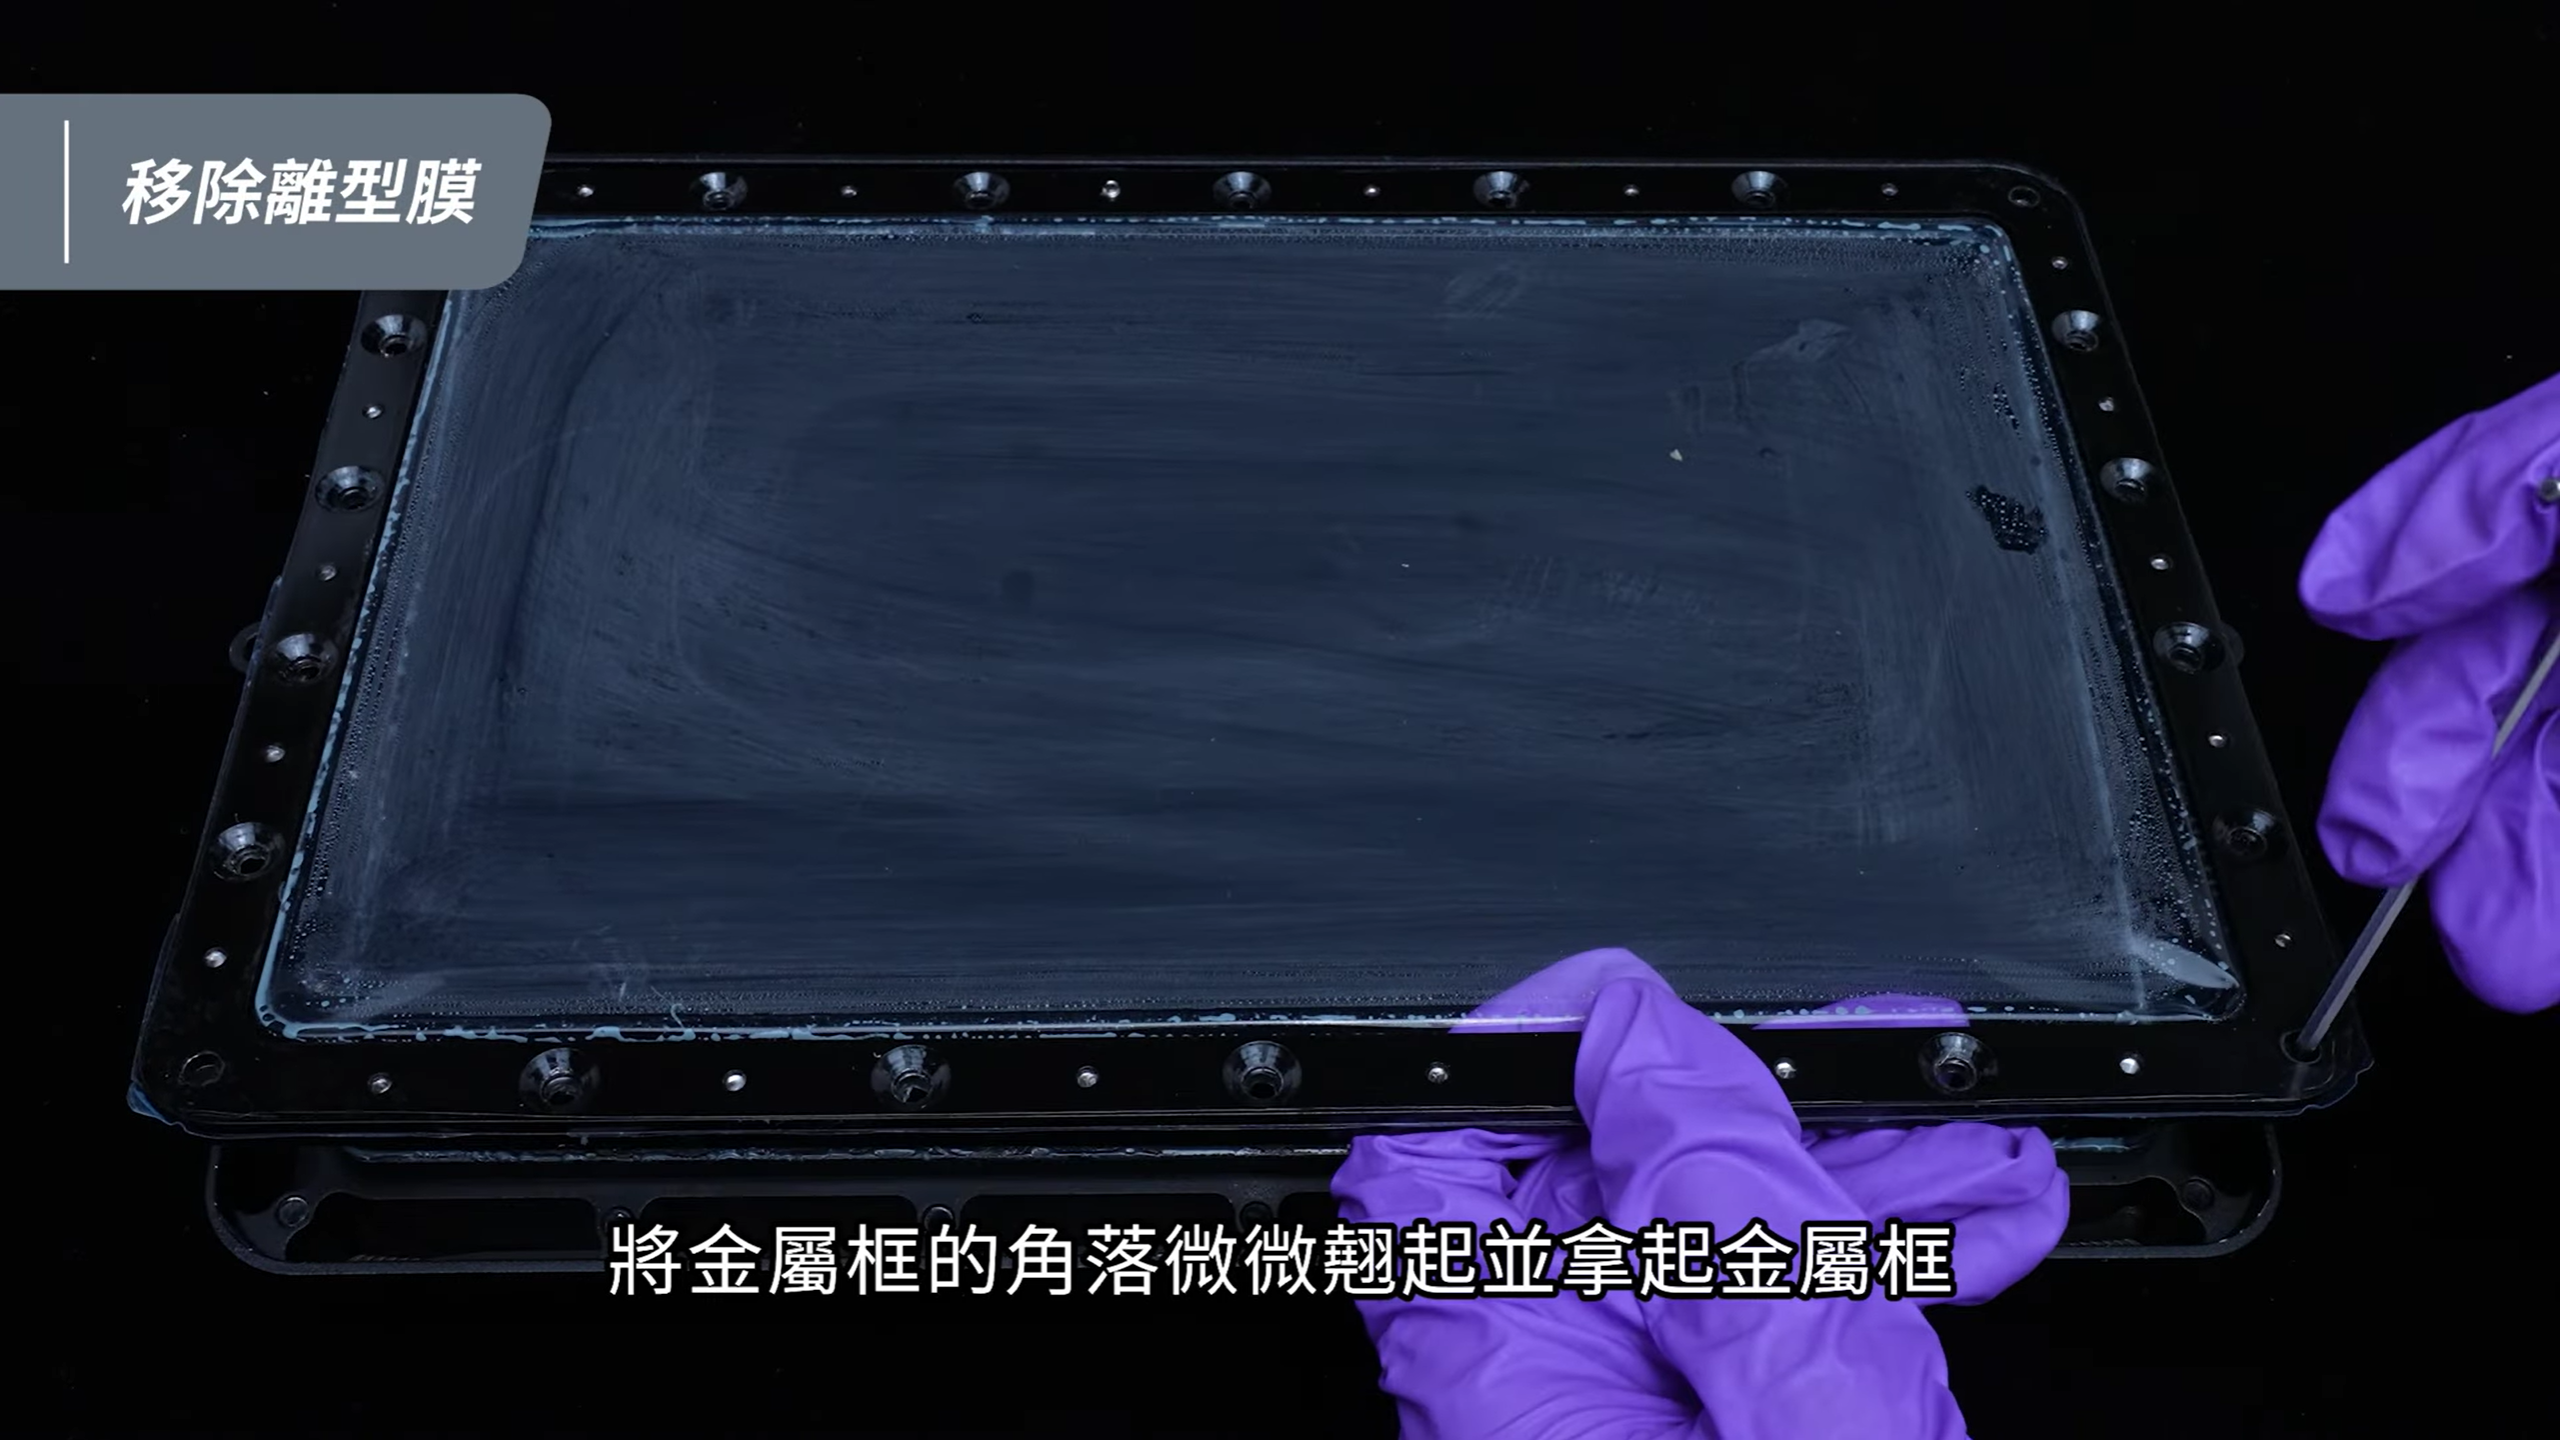
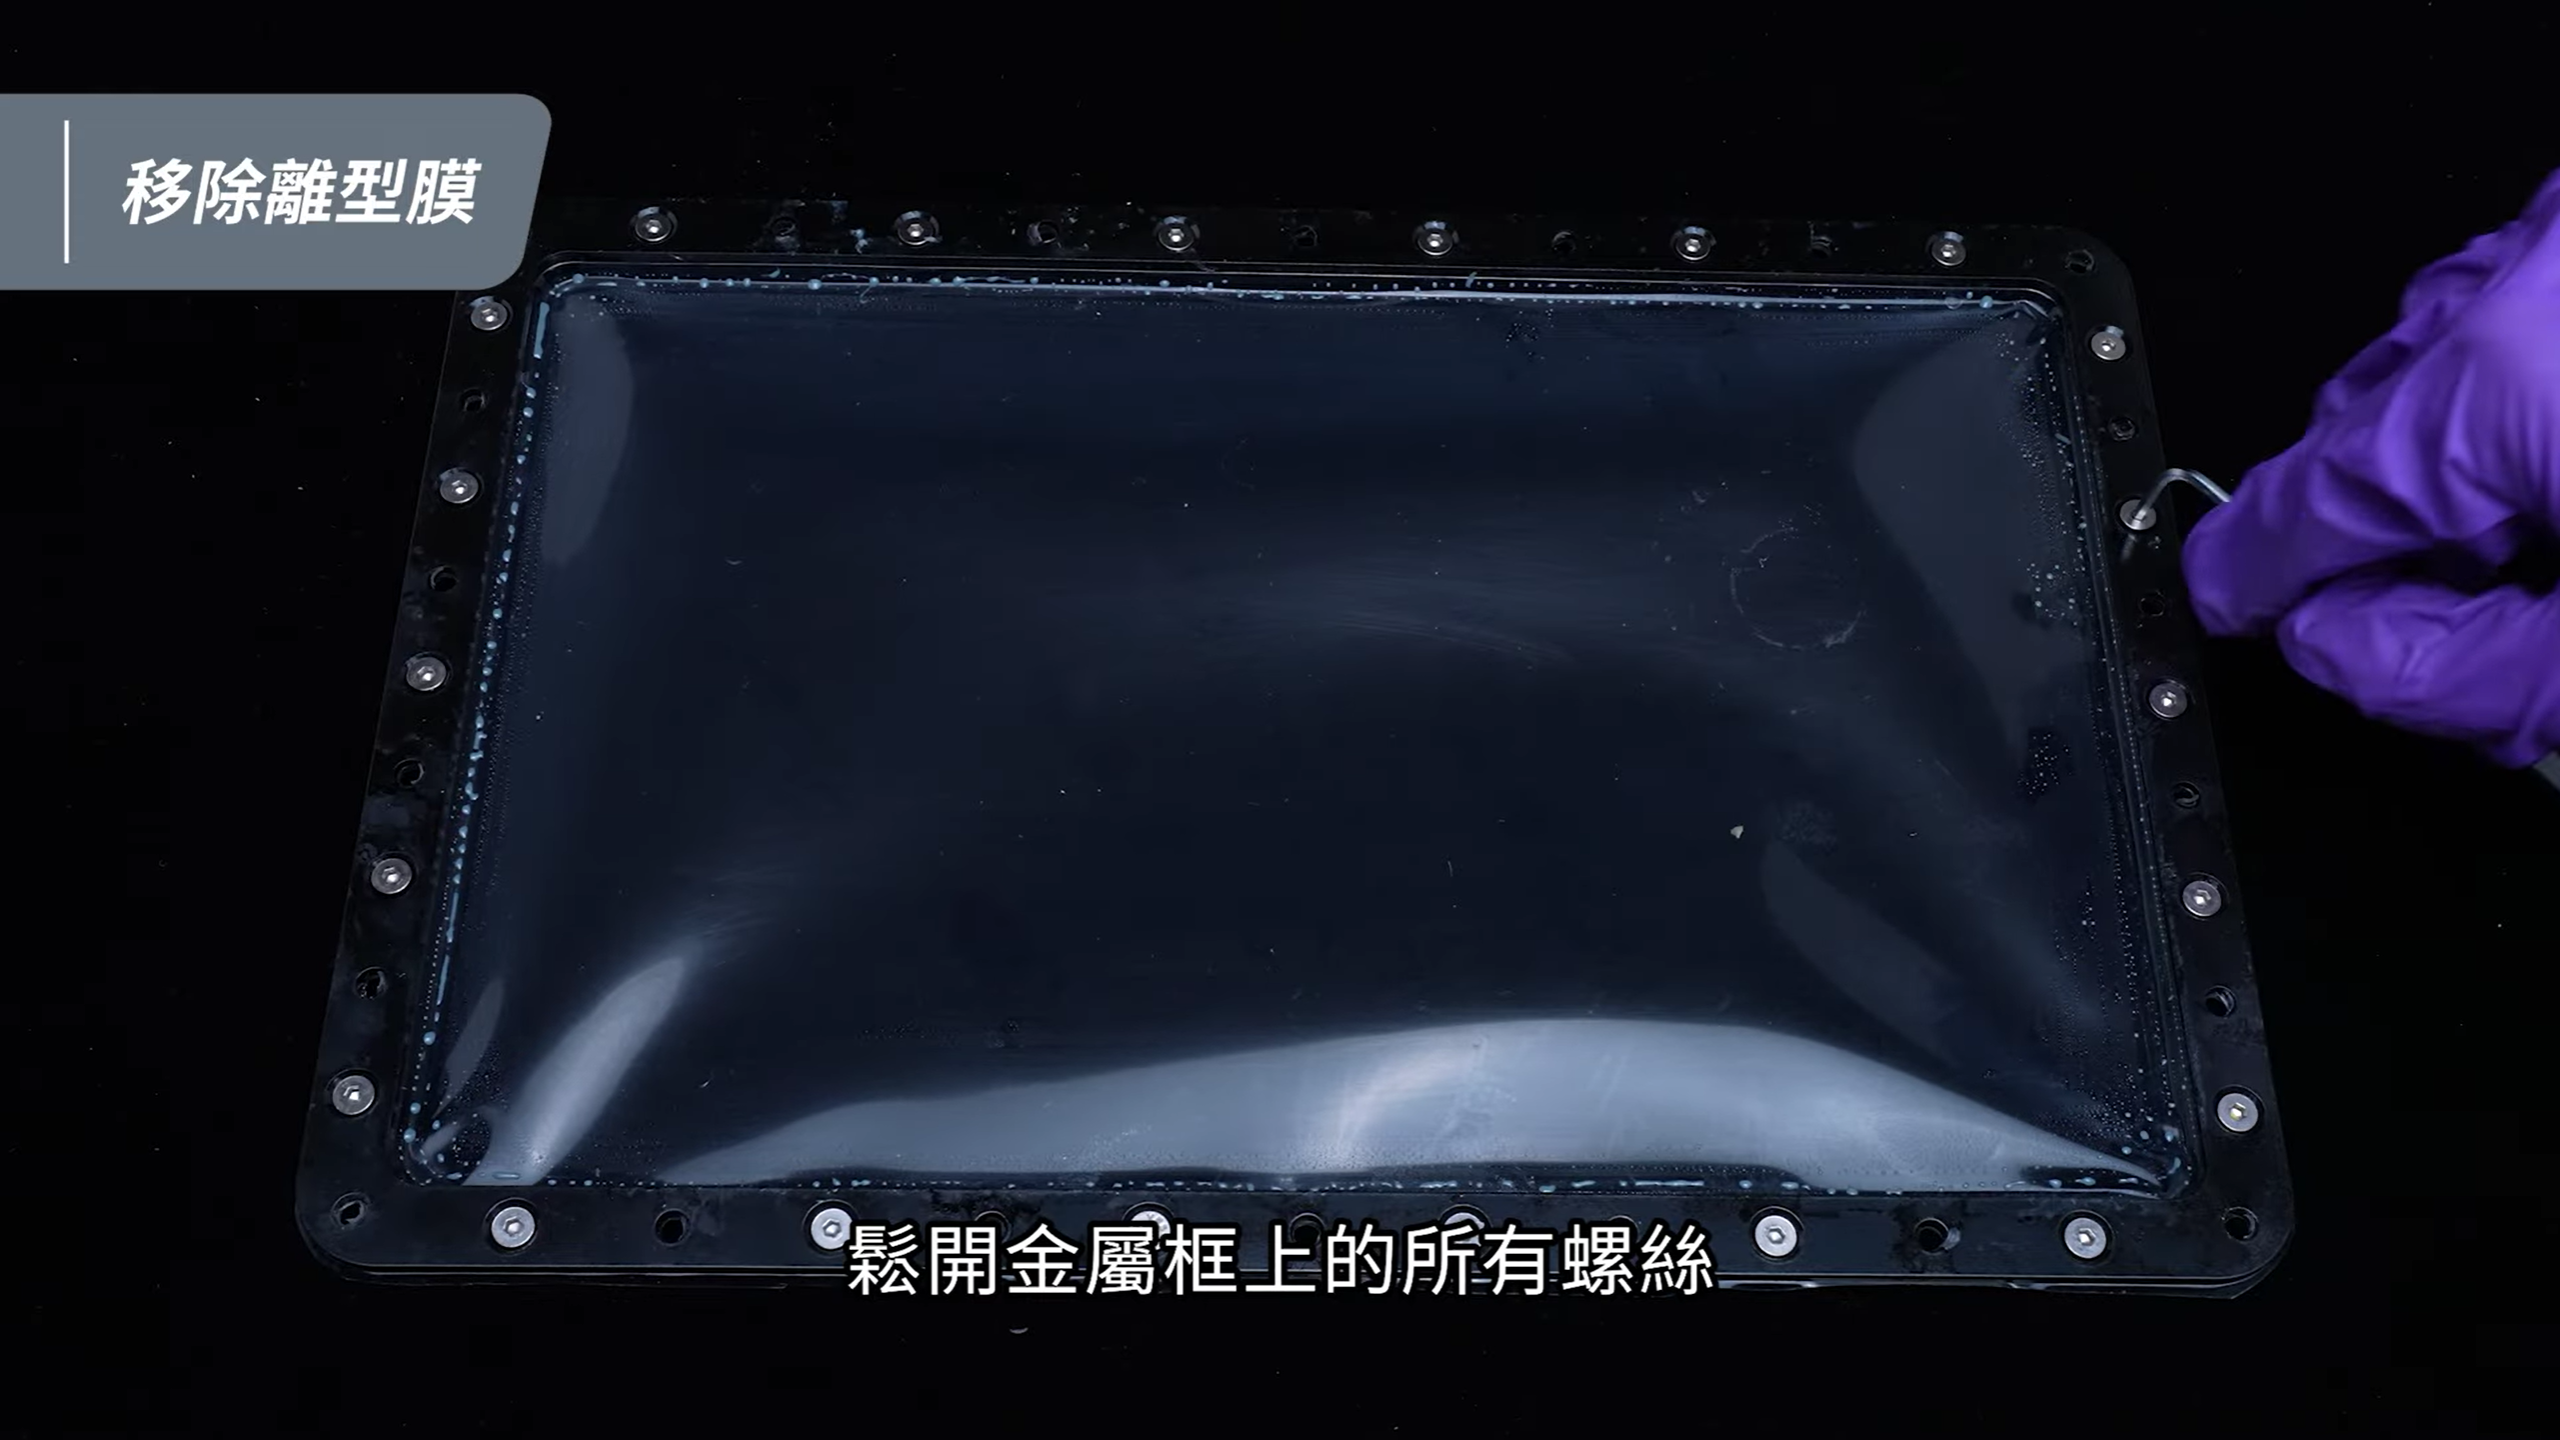
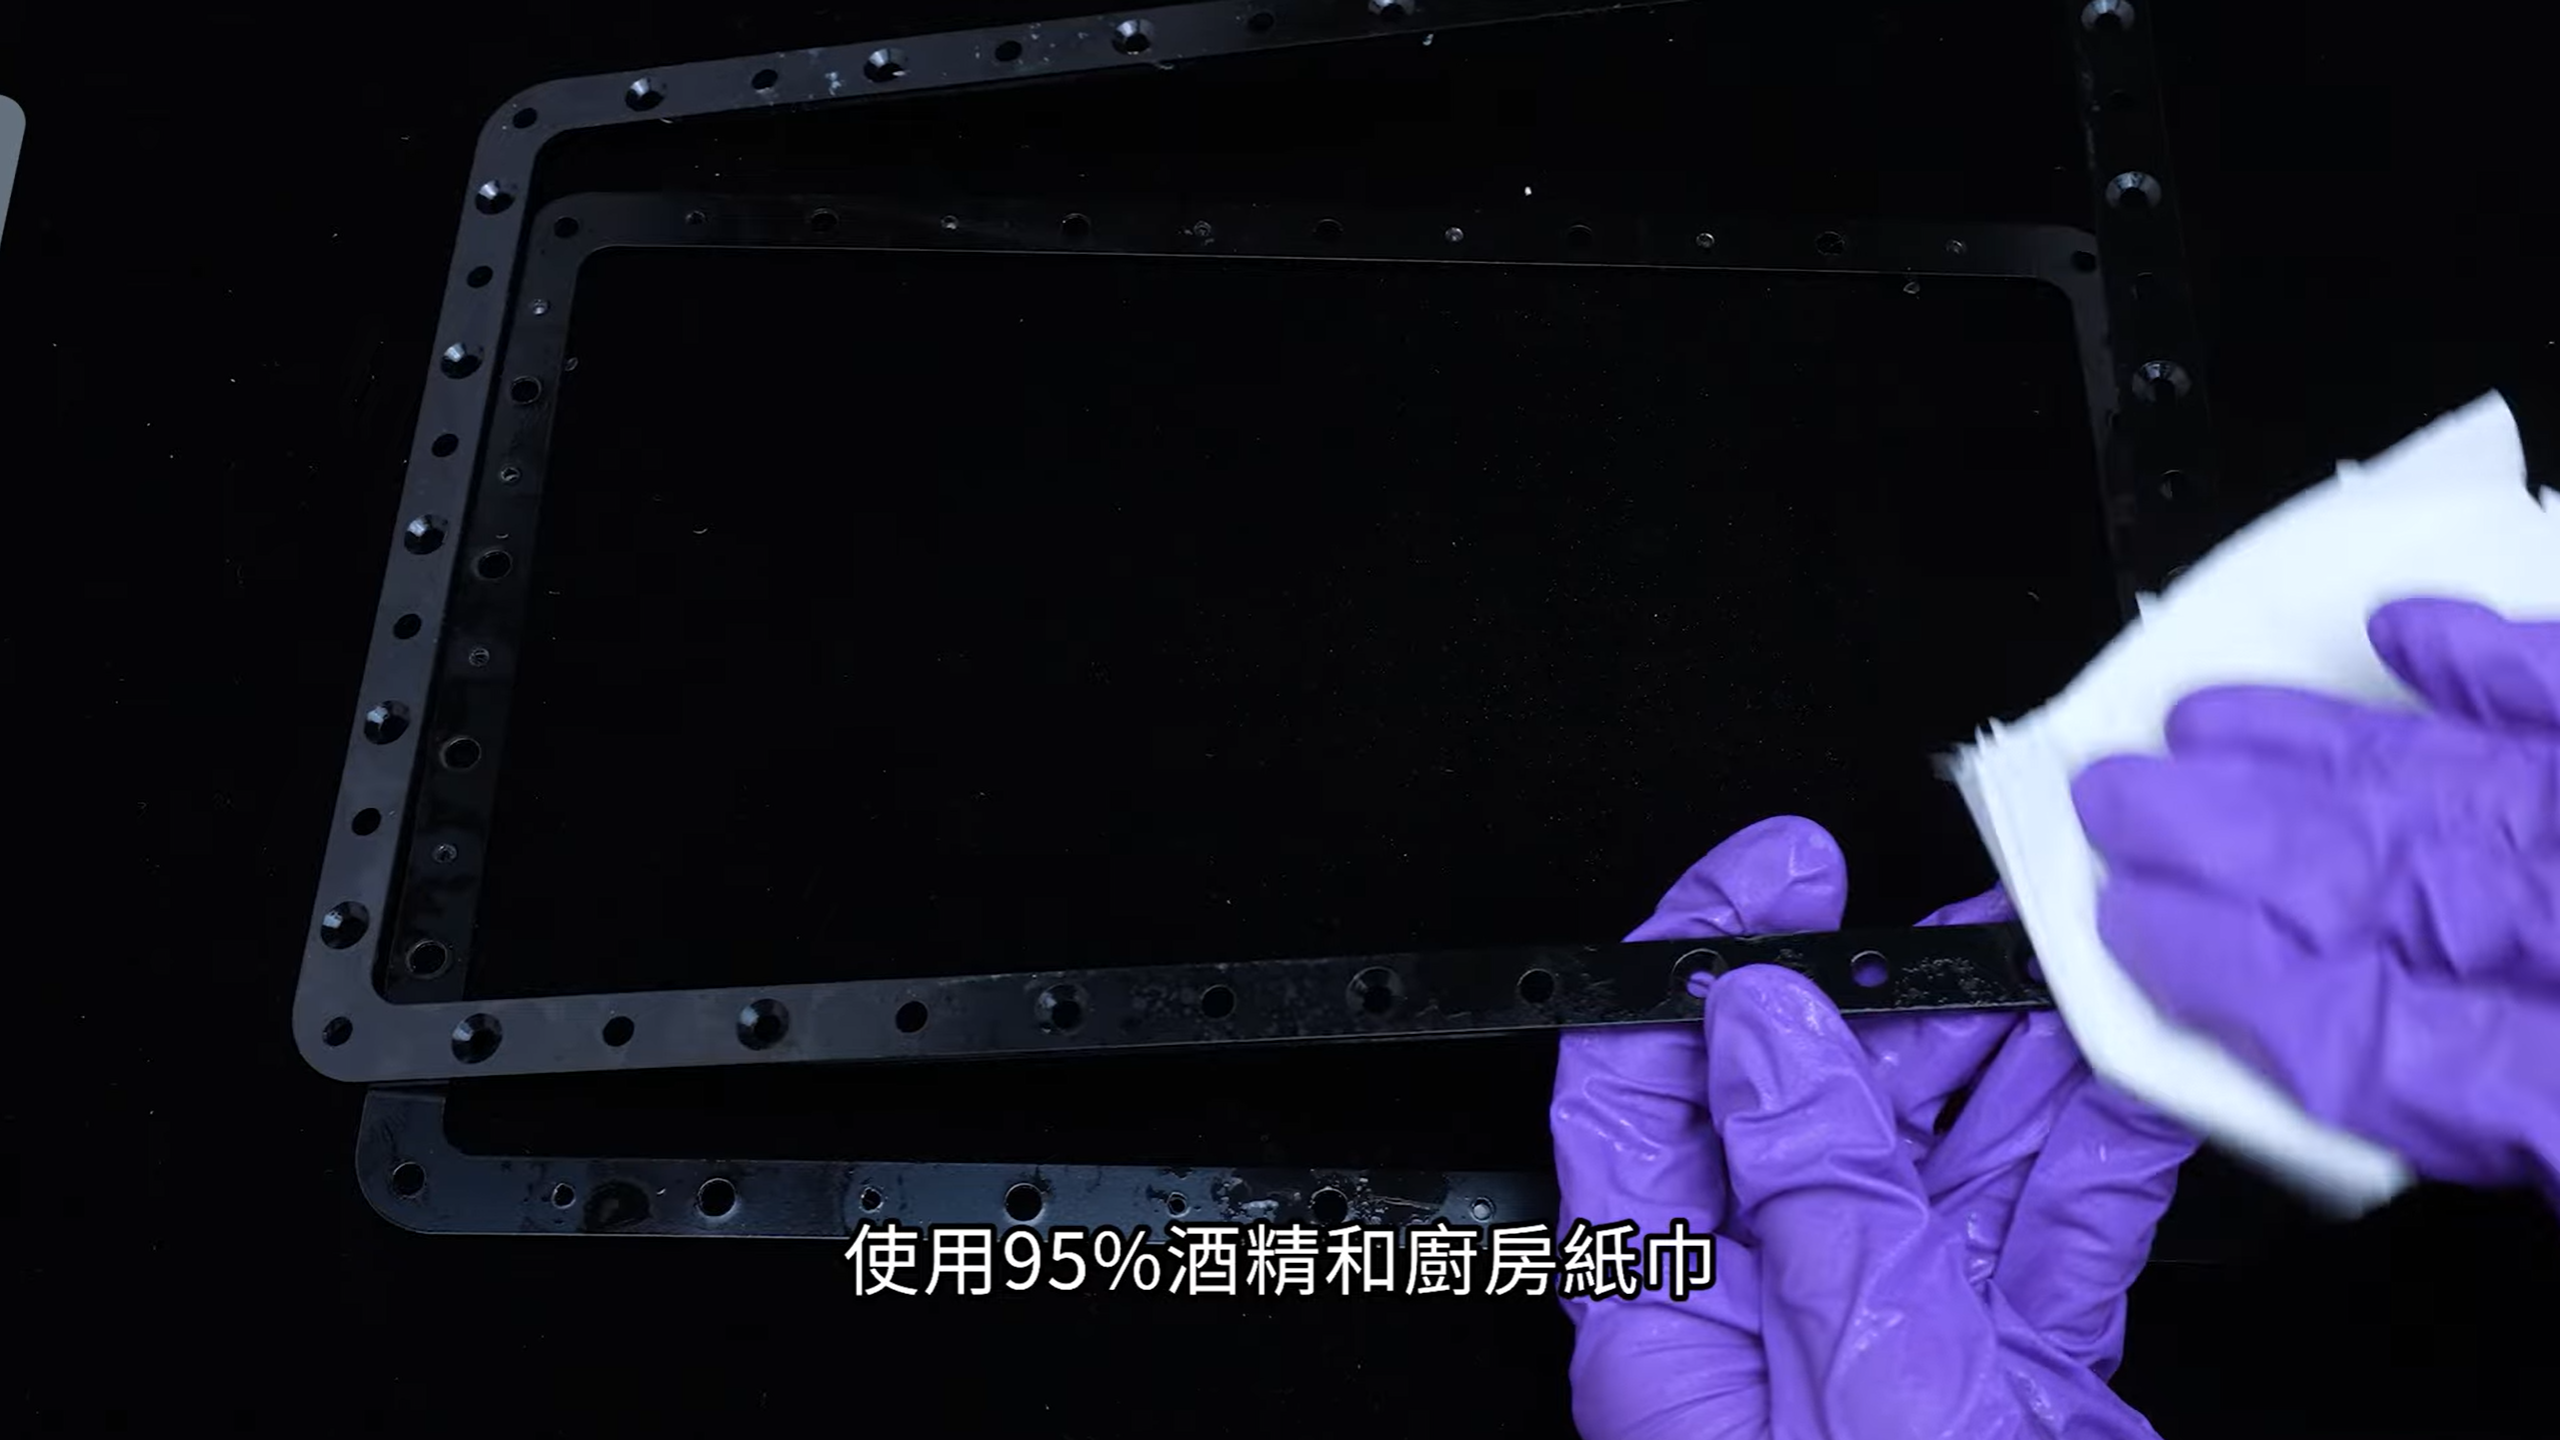
將料槽從機台取下後,先用 95% 酒精及廚房紙巾擦拭,再用 3mm 六角扳手鬆開角落螺絲、2.5mm 六角扳手鬆開剩餘螺絲。接著利用 3mm 六角扳手把金屬框翹起方便取下,翻面後用 2mm 六角扳手鬆開背面的螺絲,就能順利取出舊離型膜。最後用酒精與廚房紙巾將金屬框和料槽上的樹脂清除乾淨,再準備安裝新離型膜。
步驟 2:安裝新離型膜
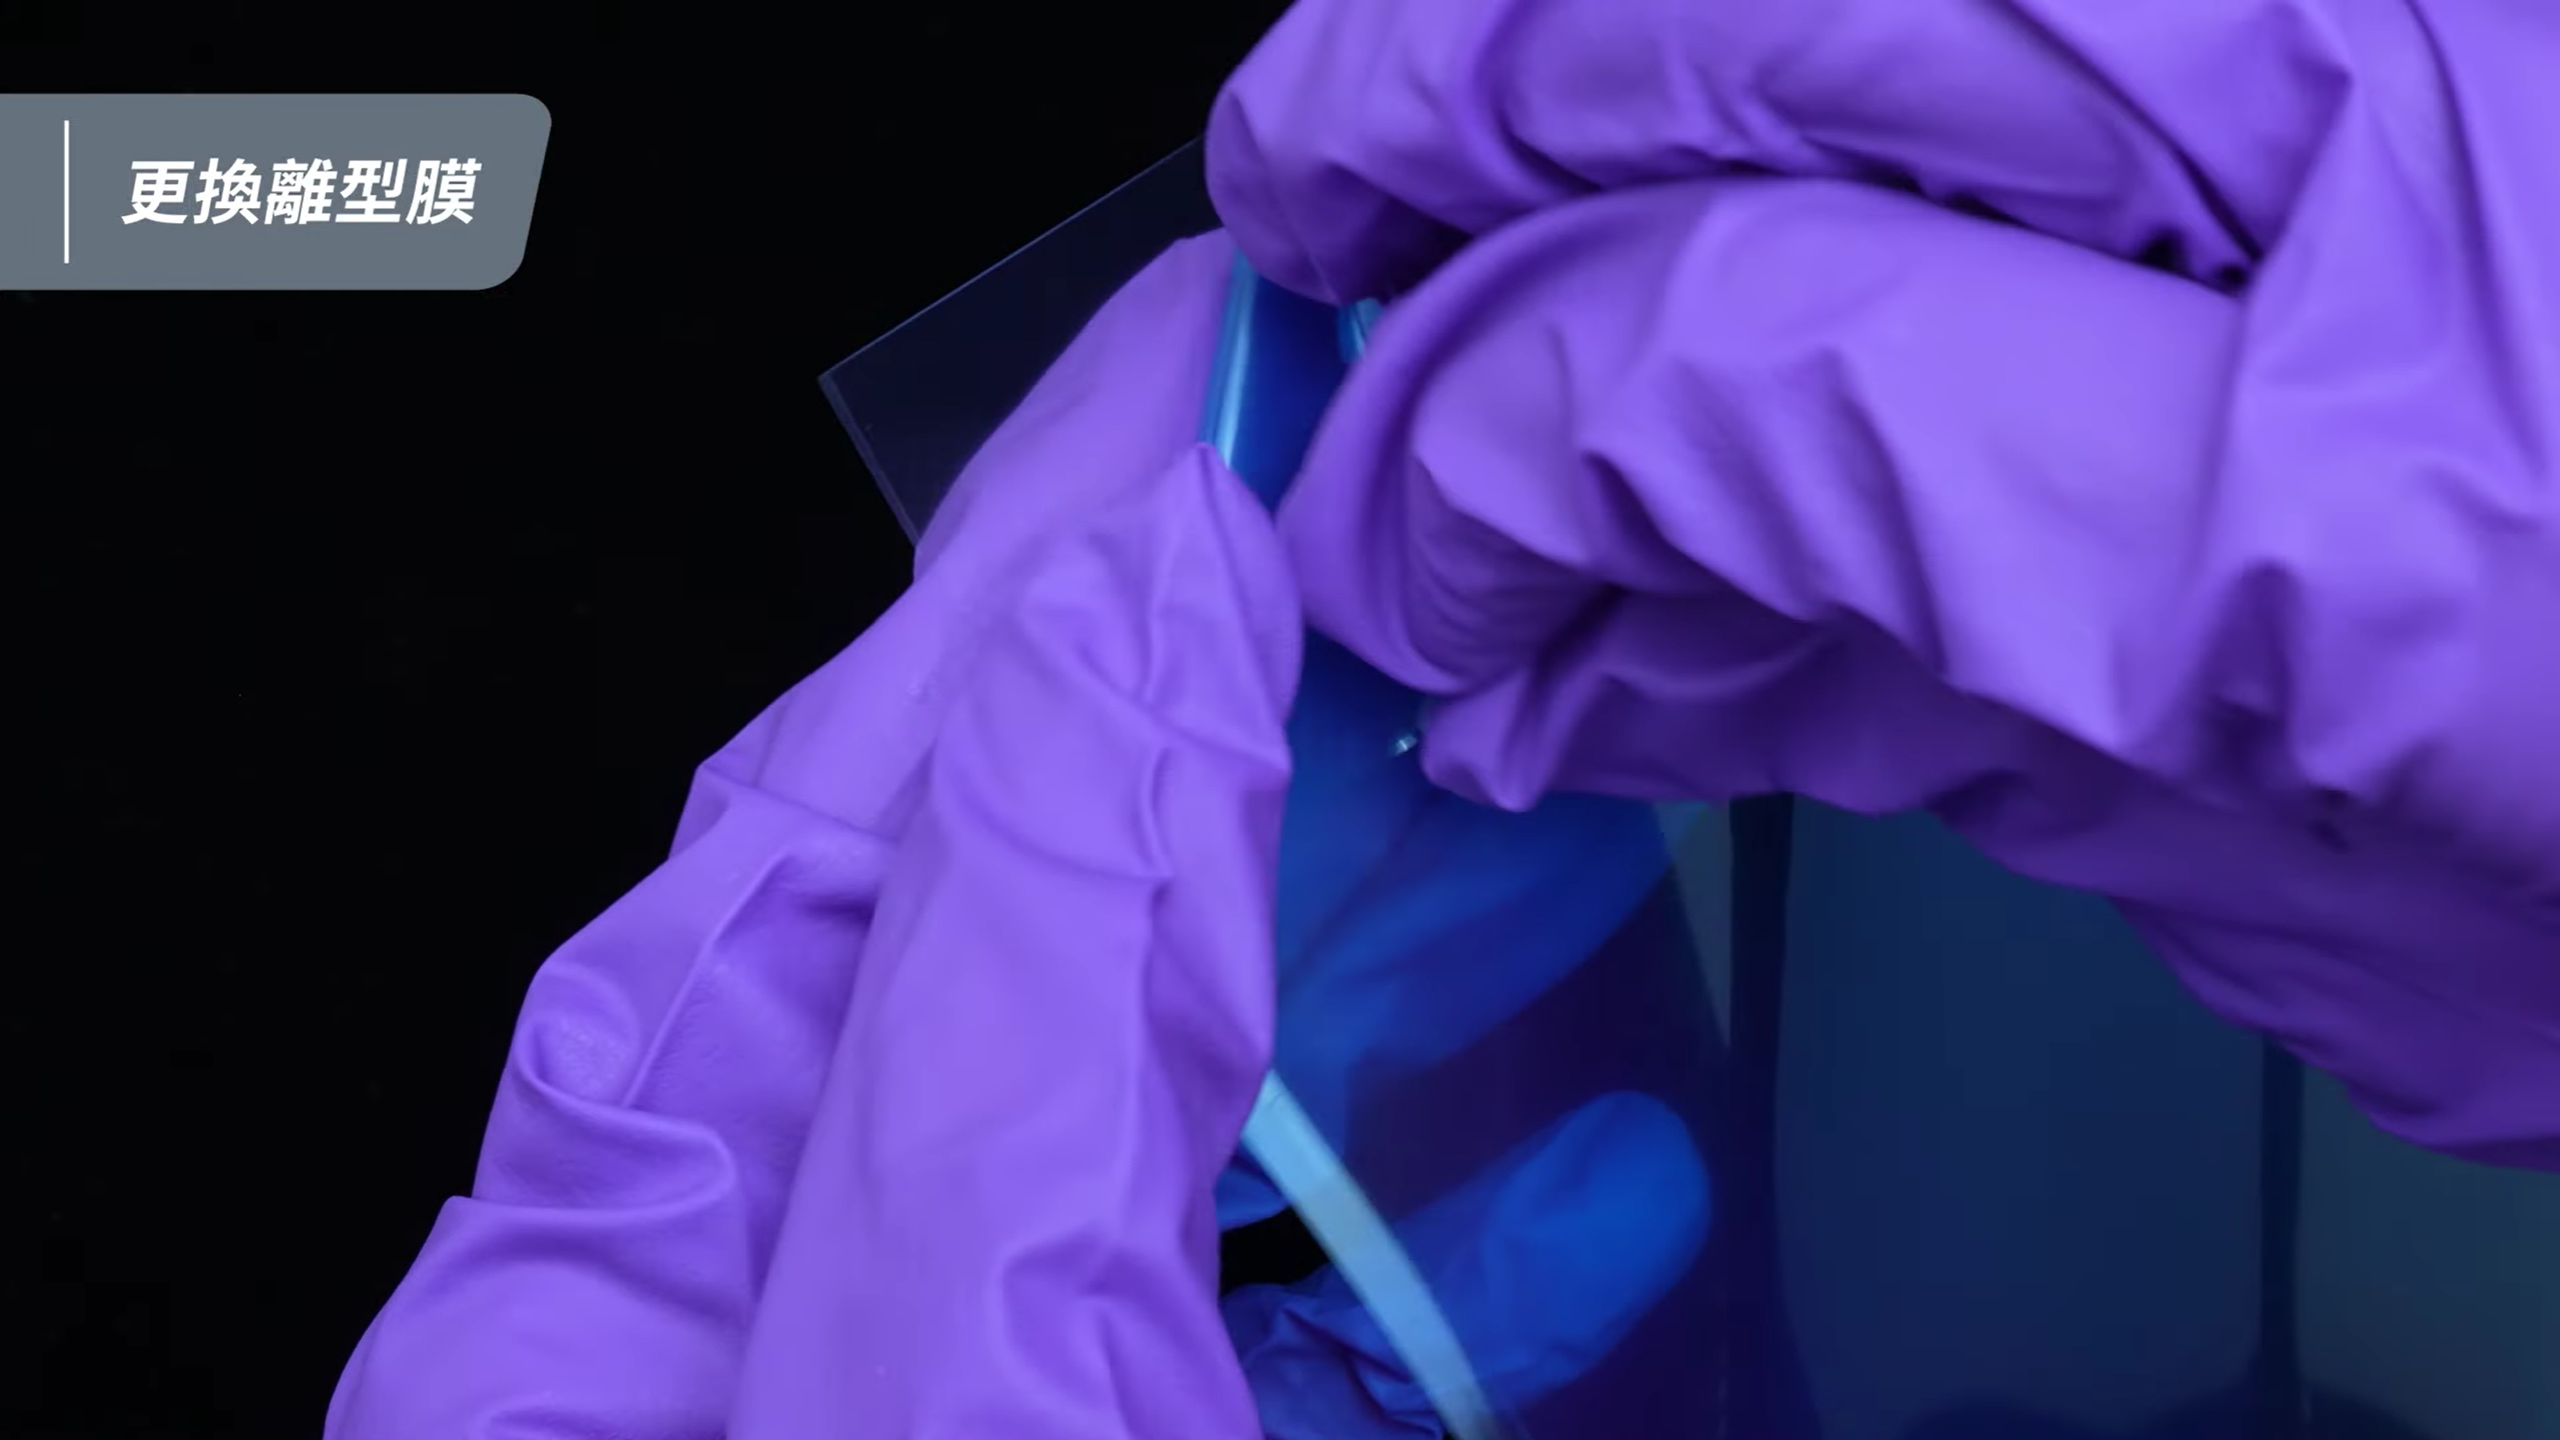
拿出新的離型膜,先將防塵保護膜撕下。
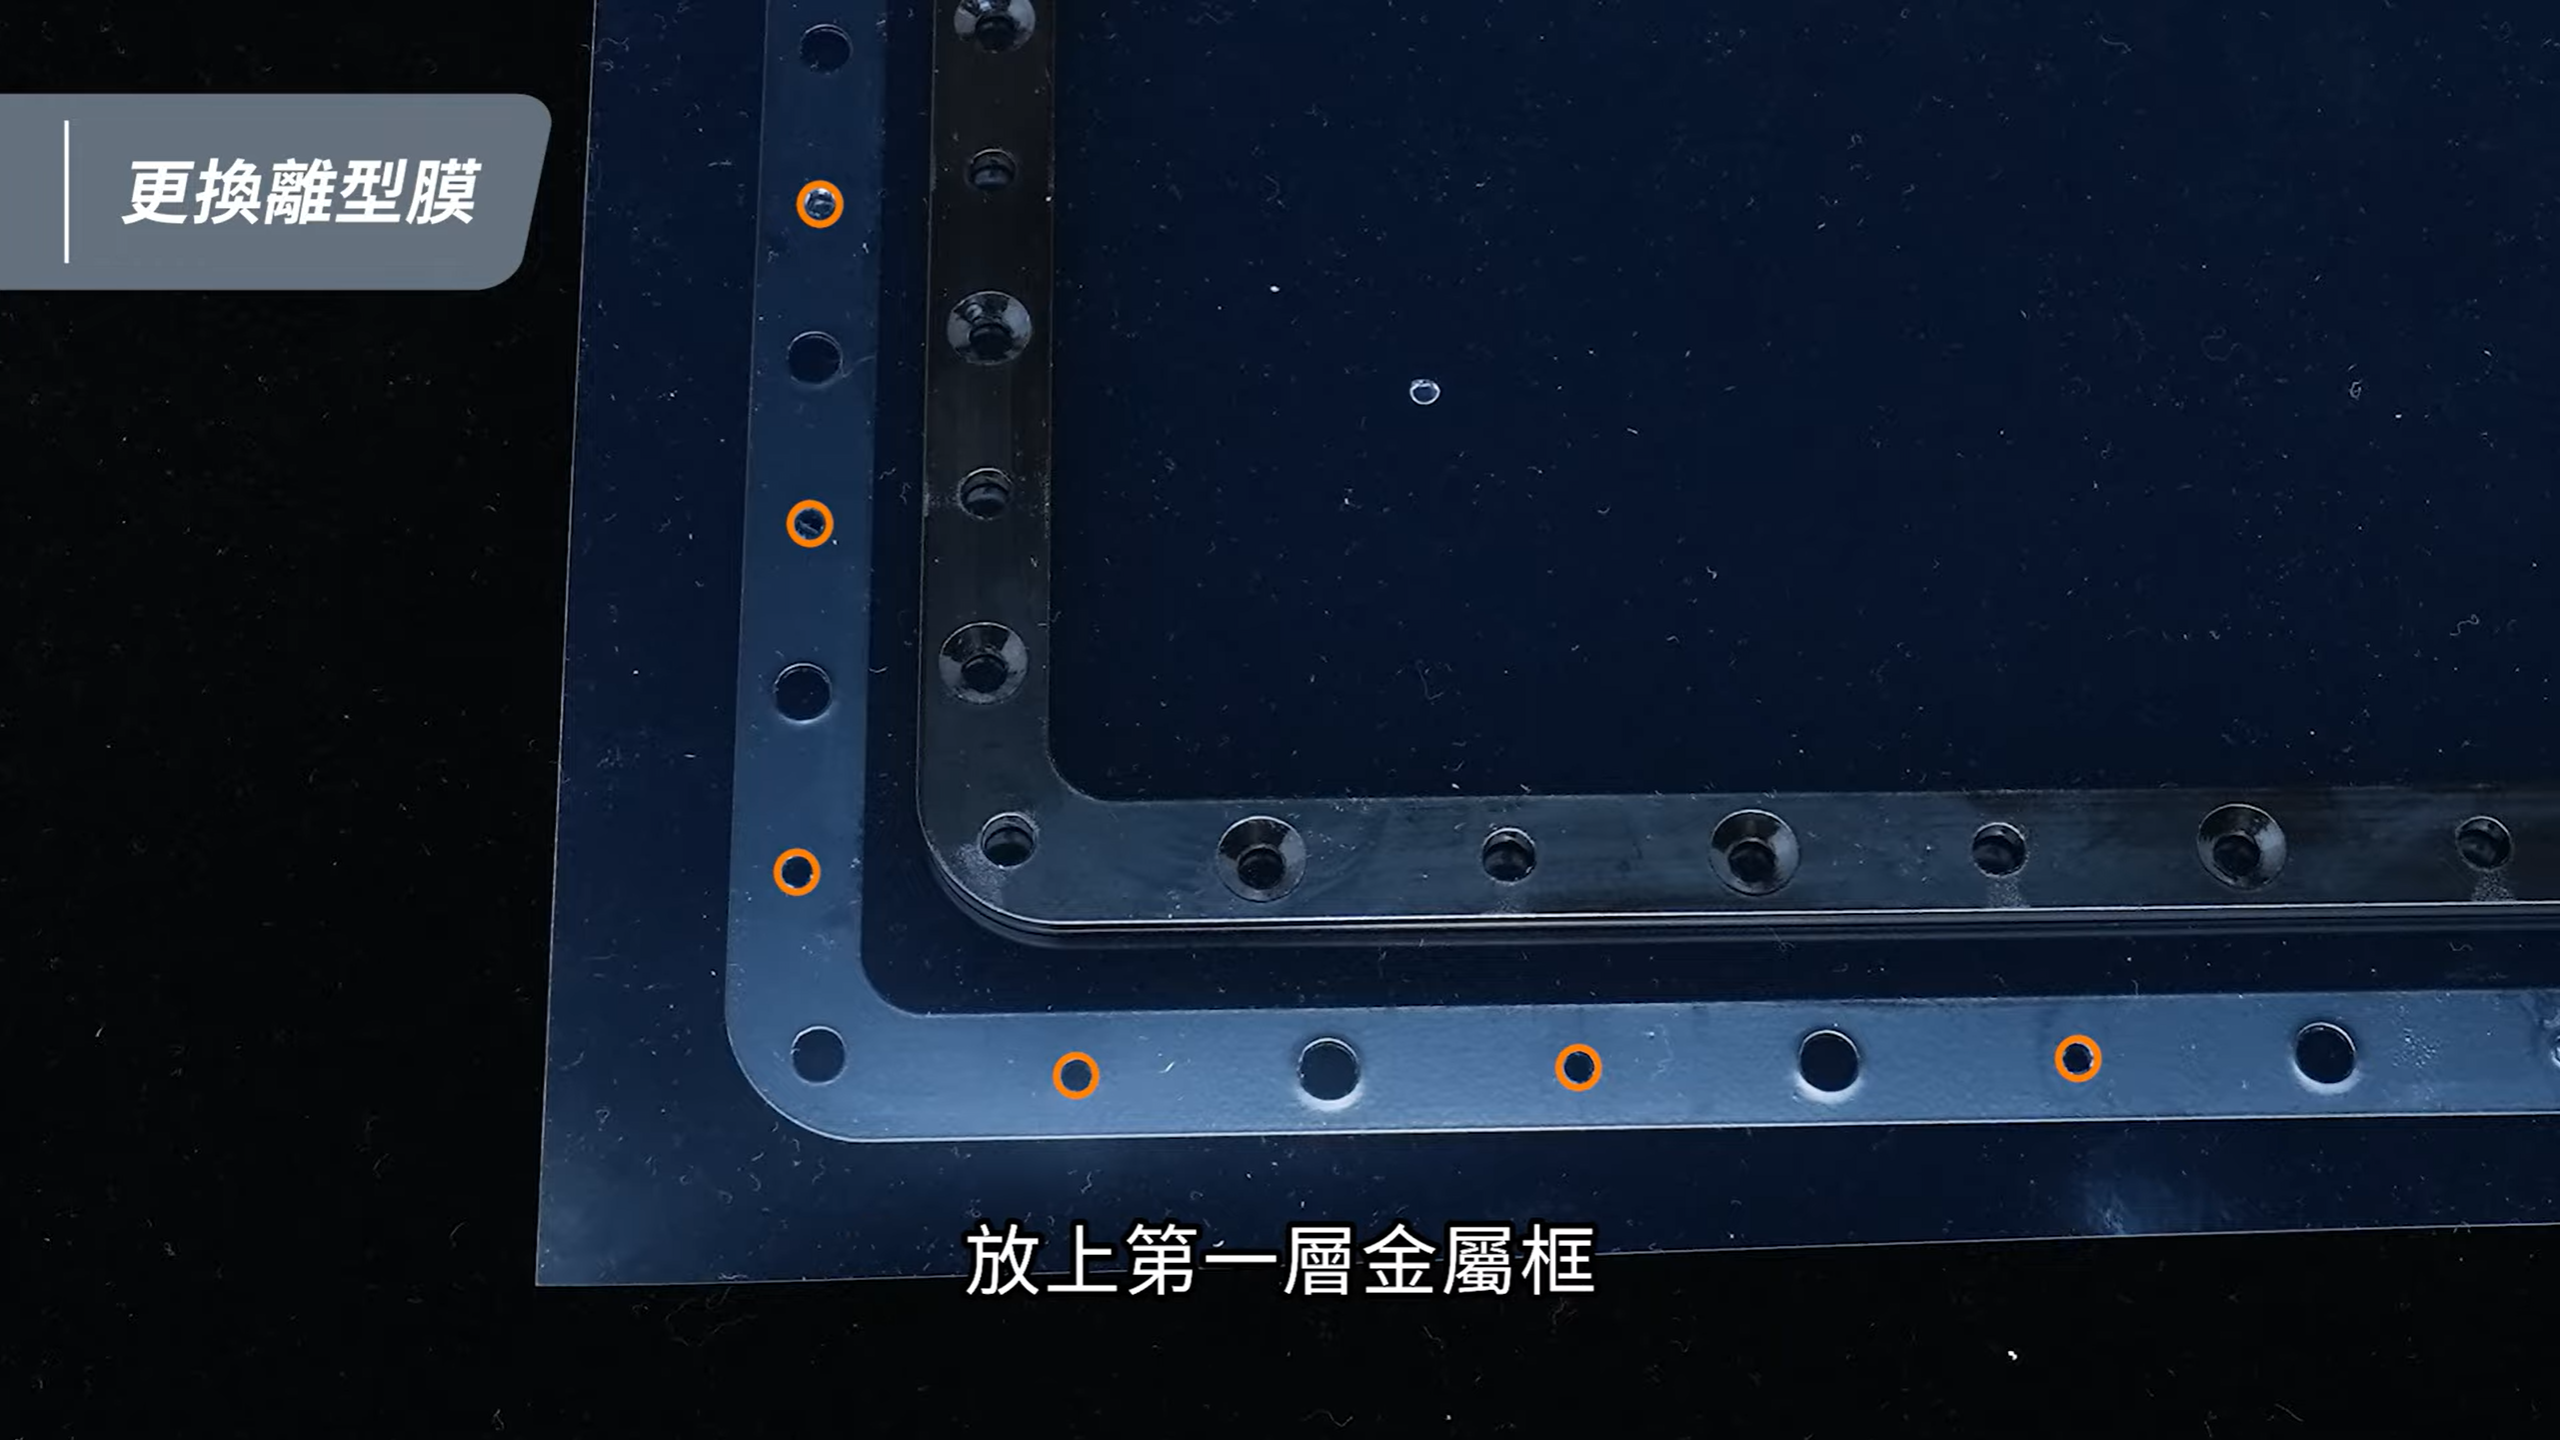
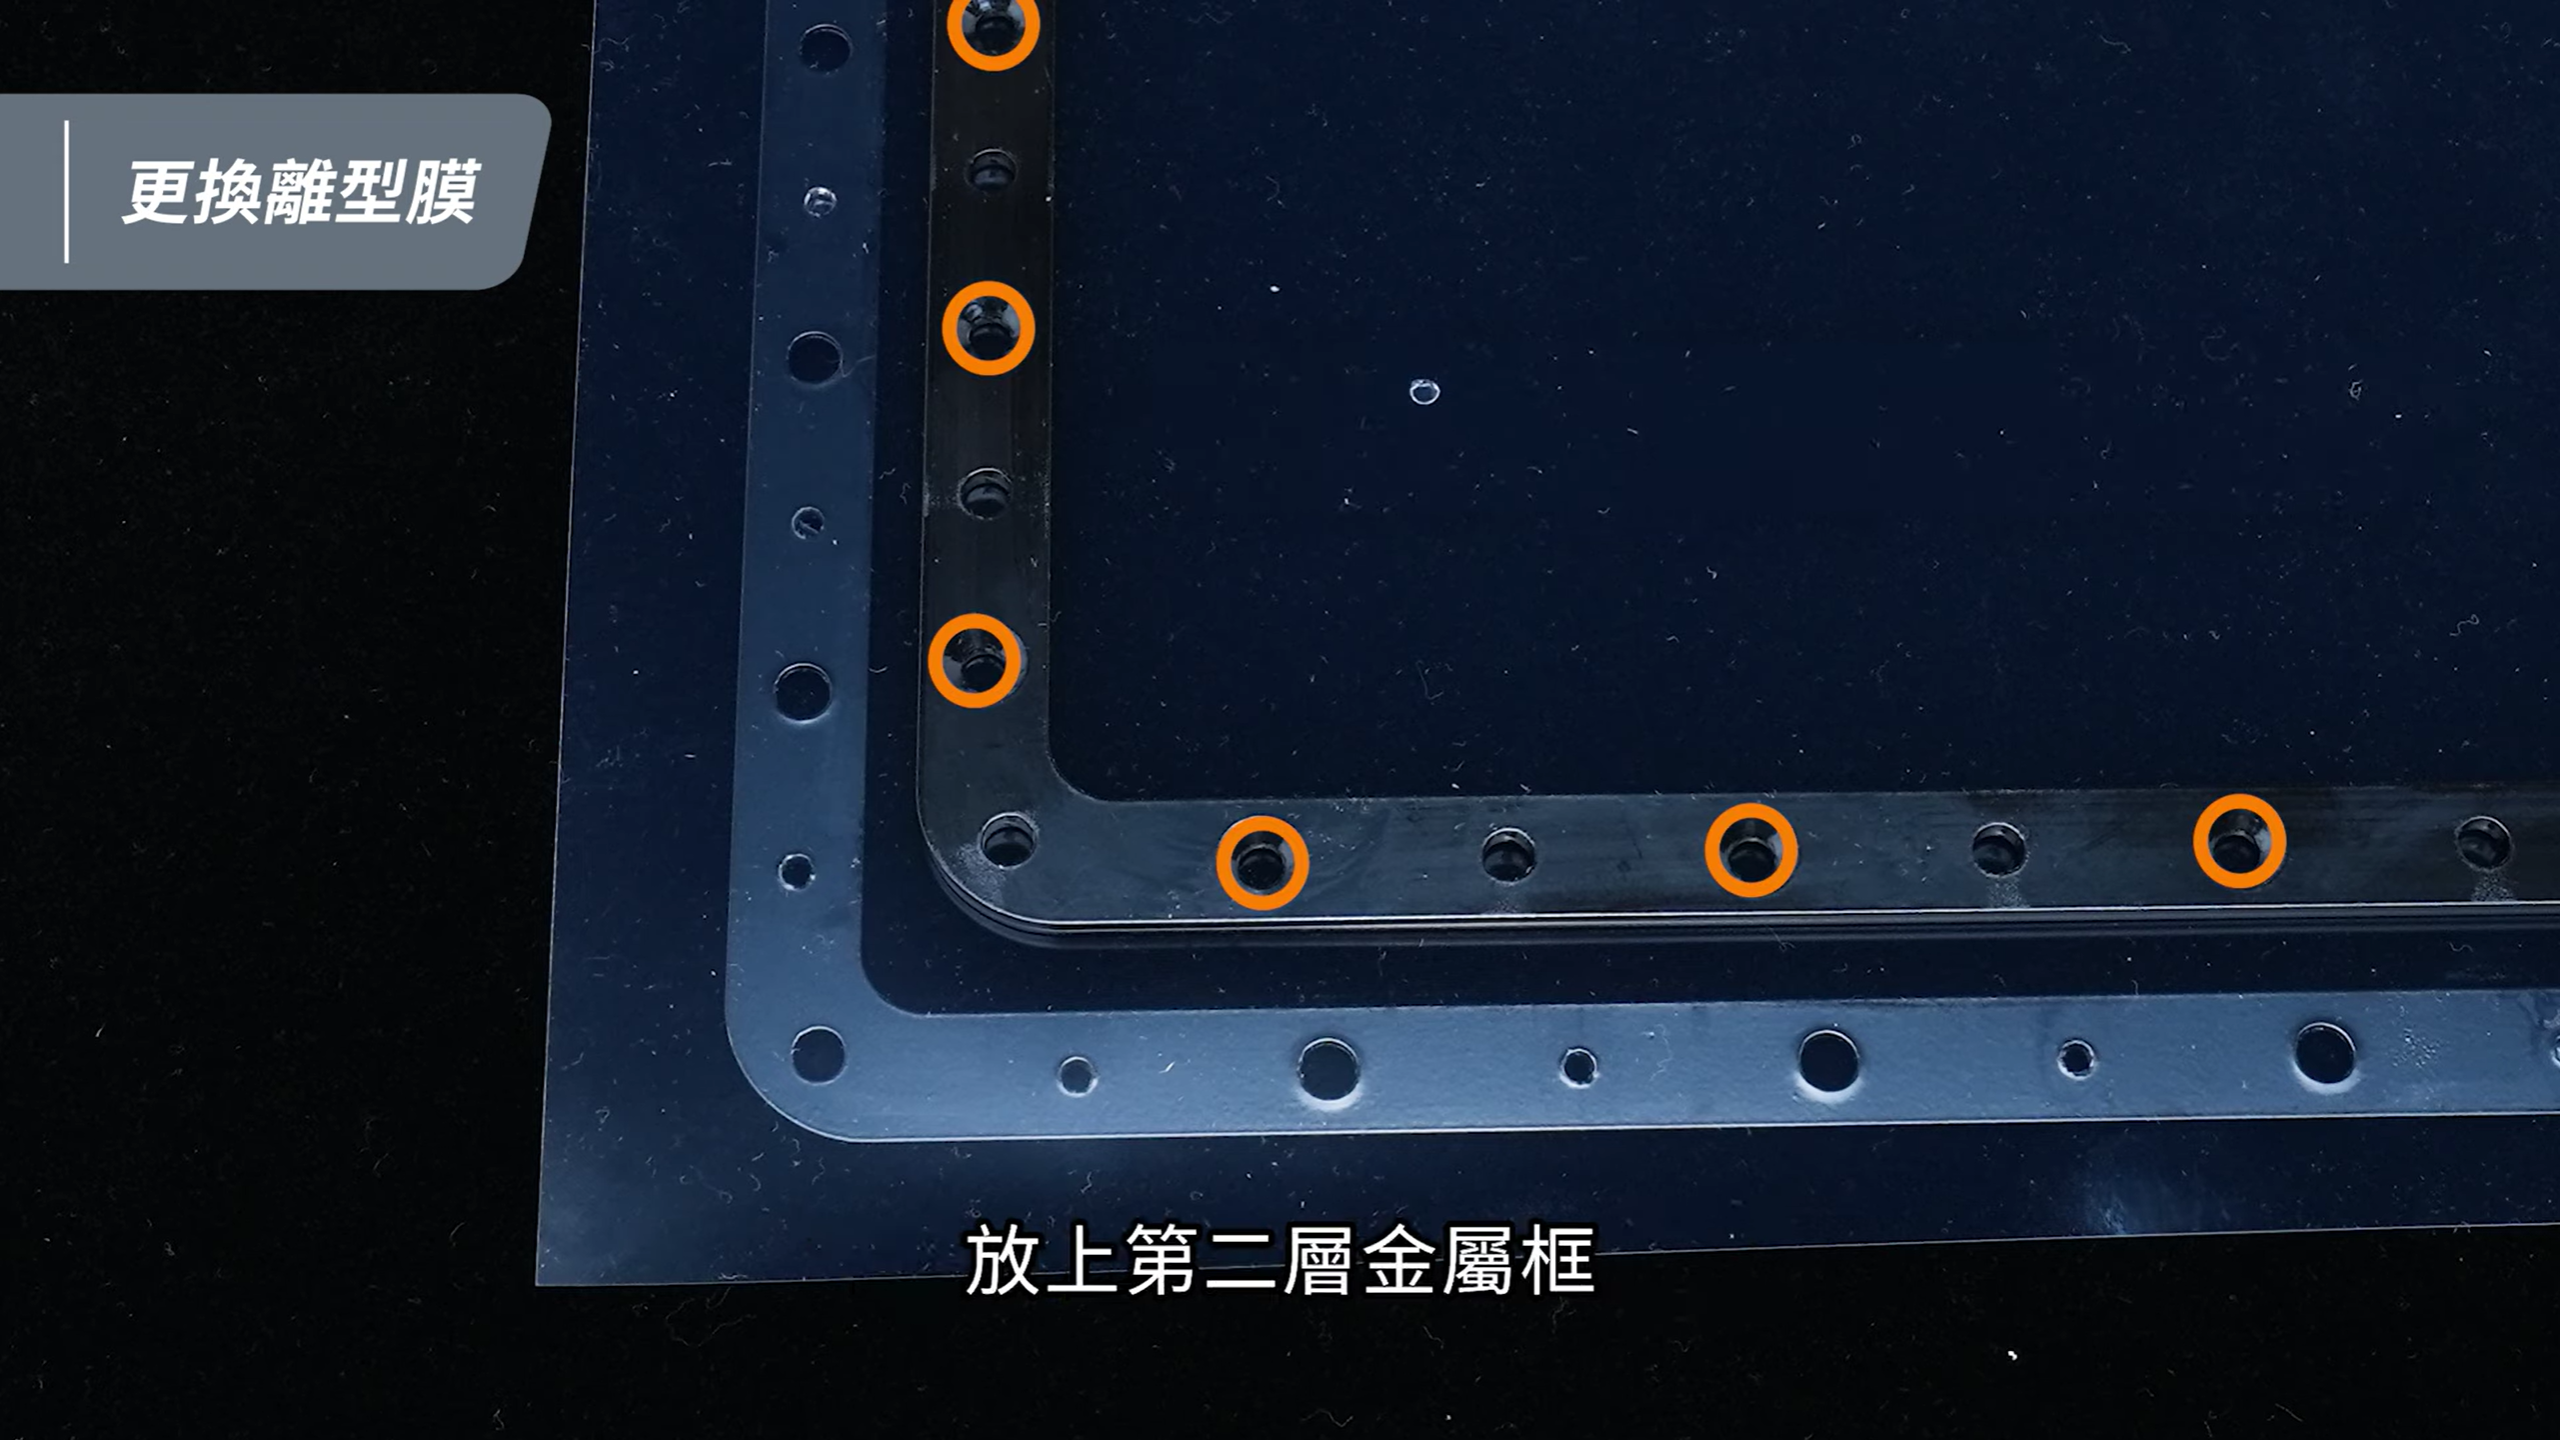
依照左圖孔洞位置放上第一層金屬框,再放上離型膜,接著依右圖孔洞位置放上第二層金屬框。
⚠️注意:更換 ACF 離型膜時,亮面須朝上。
步驟 3:以對角線順序鎖回螺絲
先用 2mm 六角扳手把螺絲孔內的離型膜戳洞。
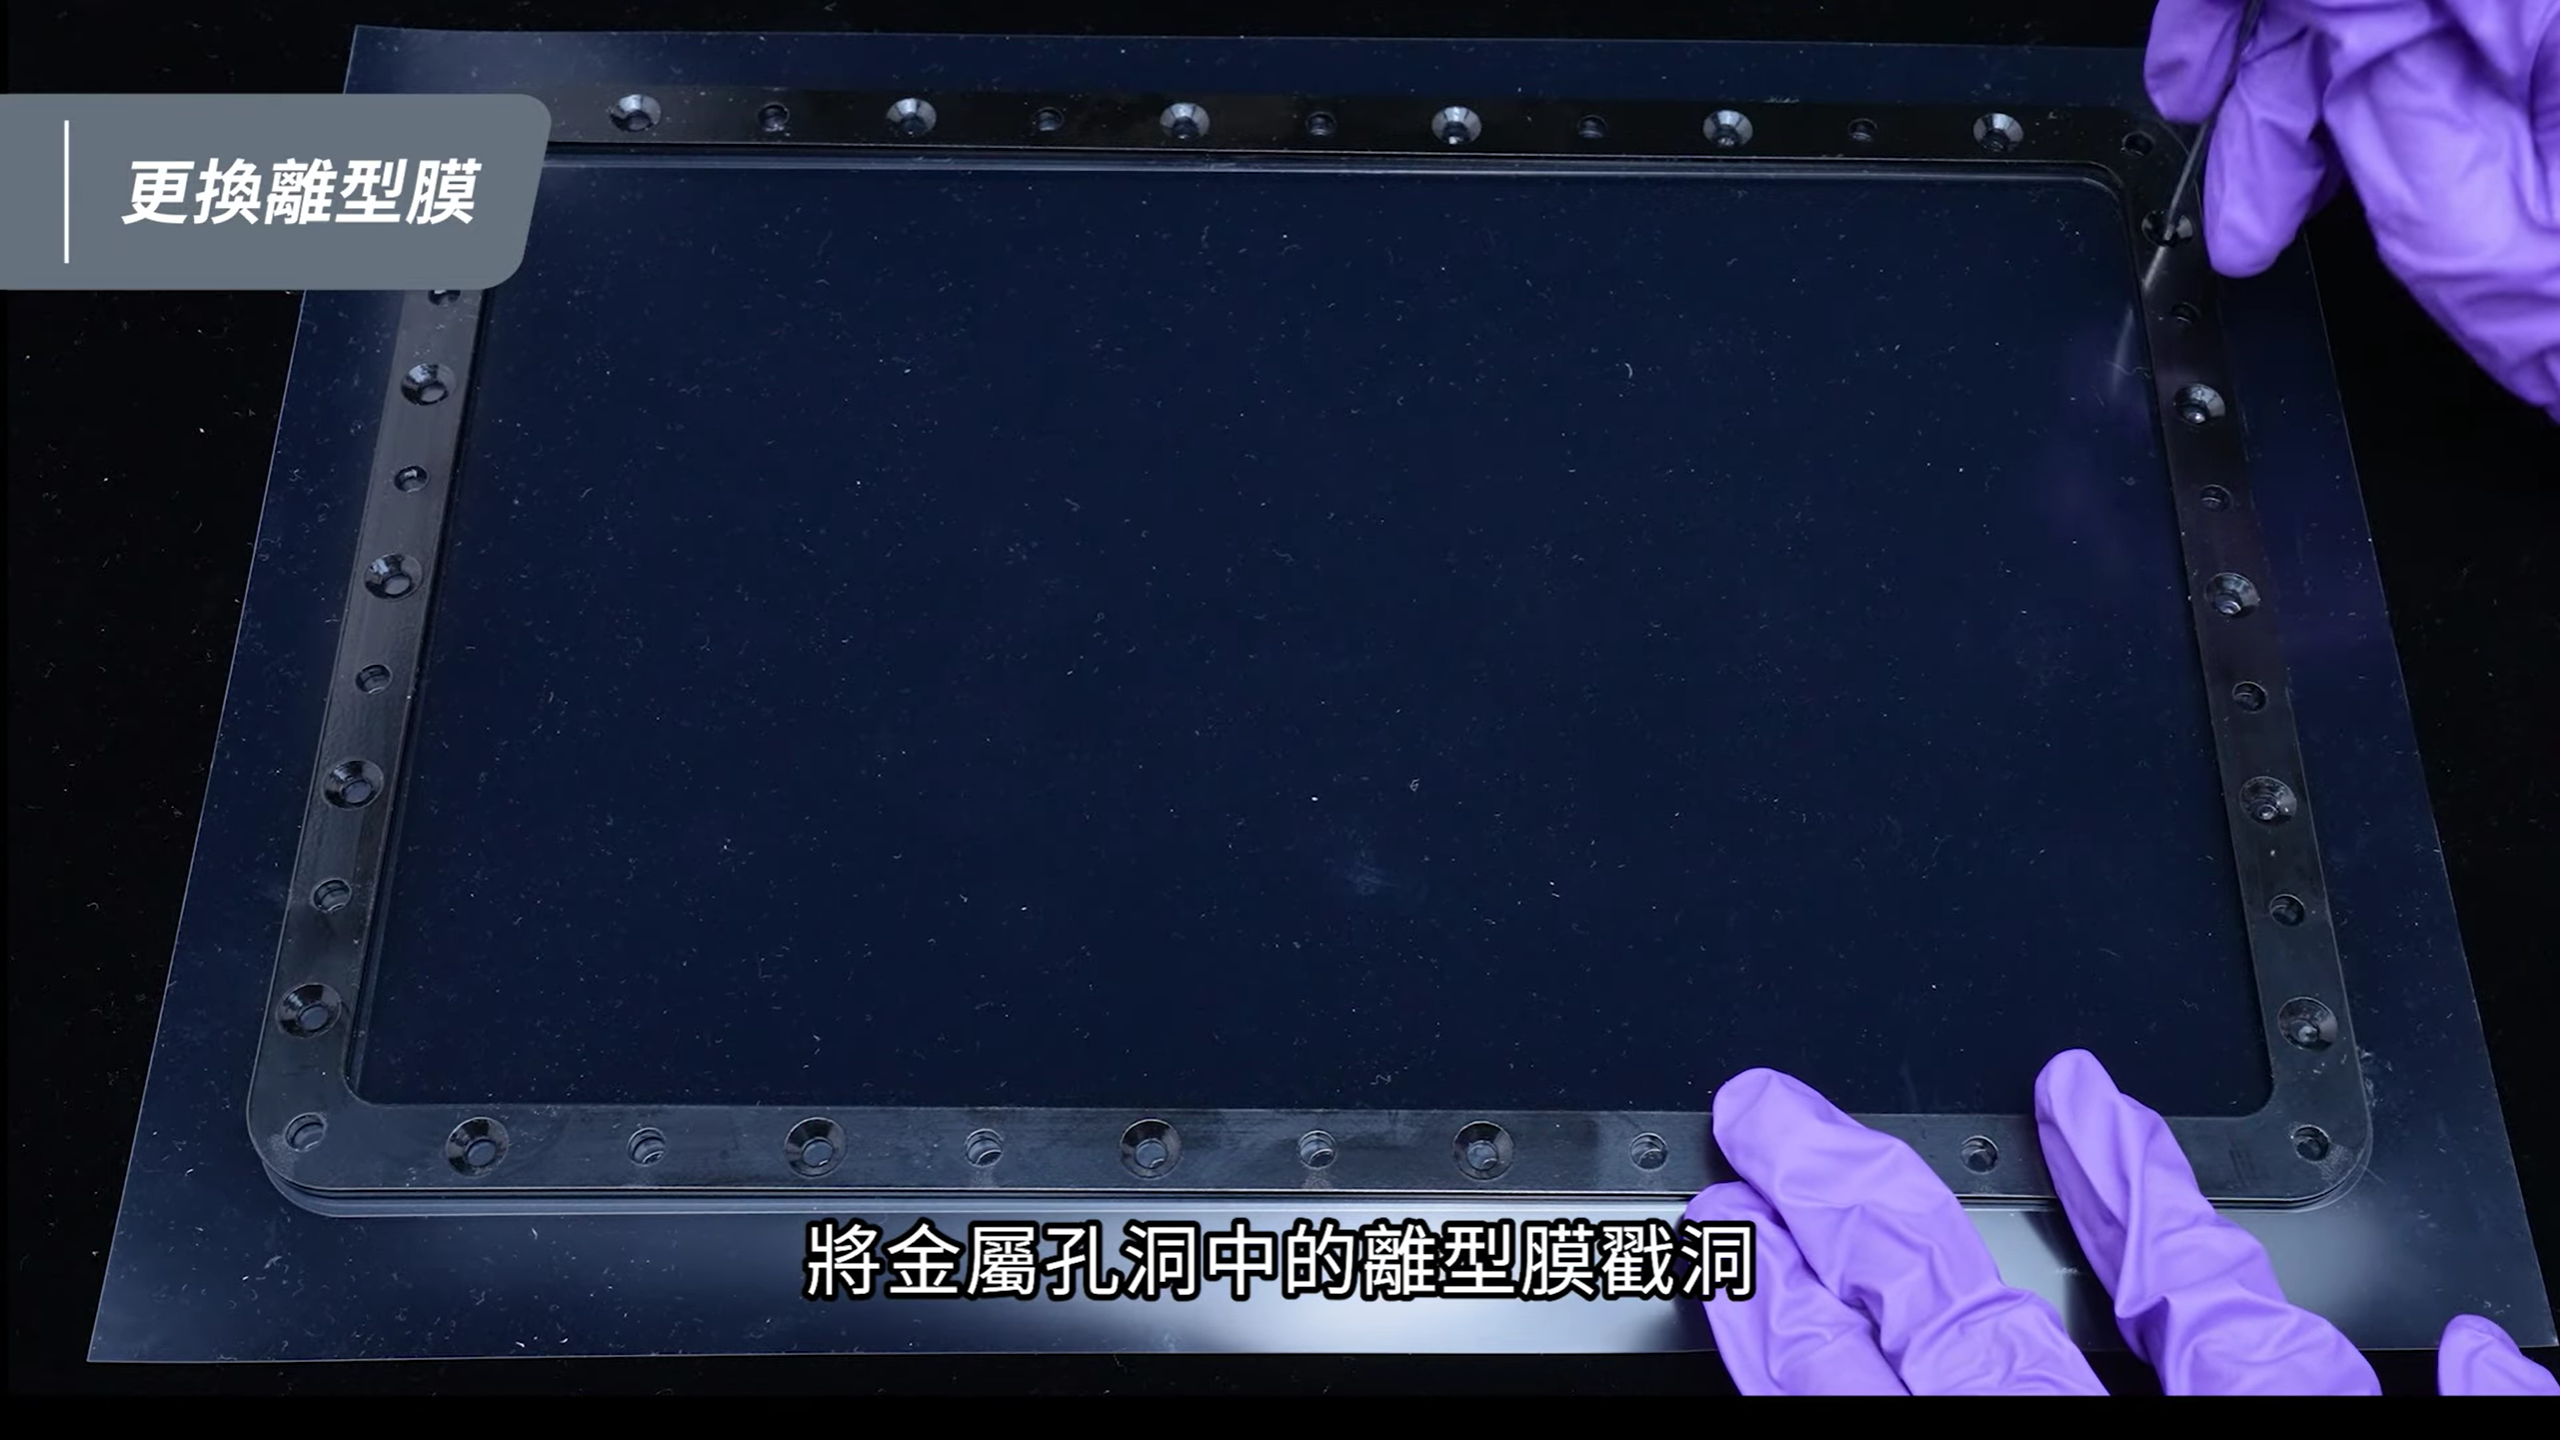
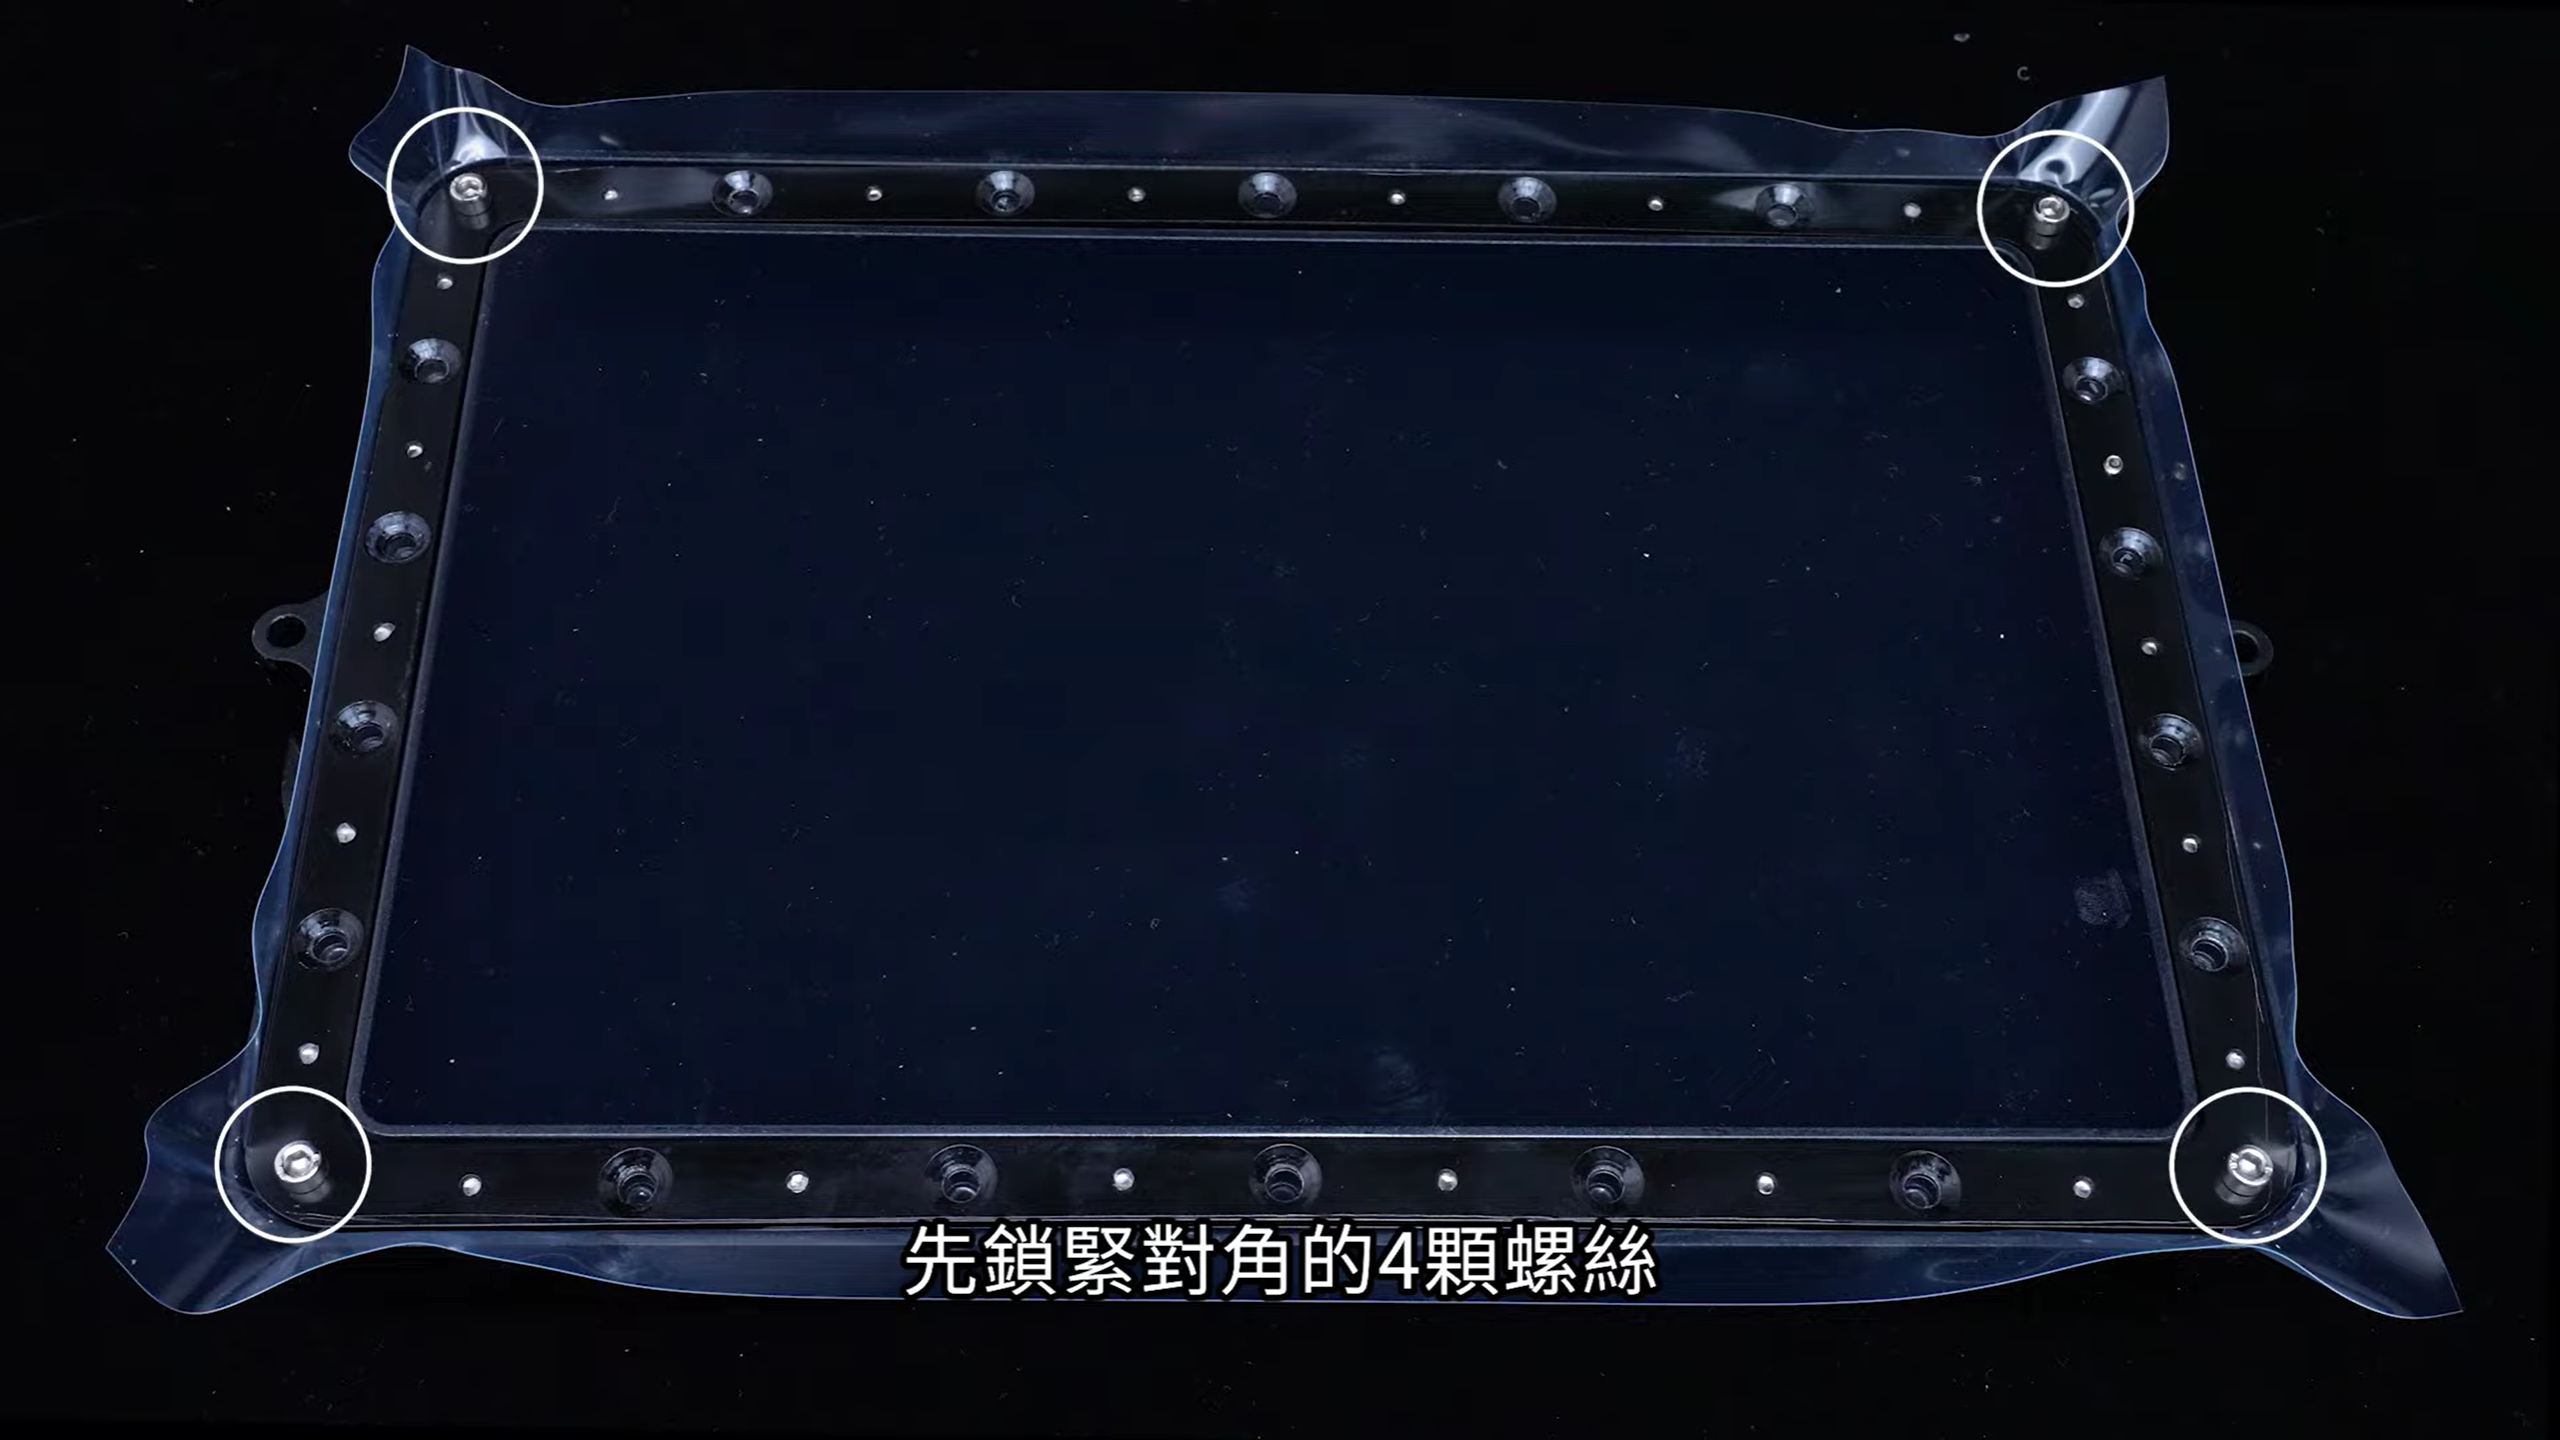
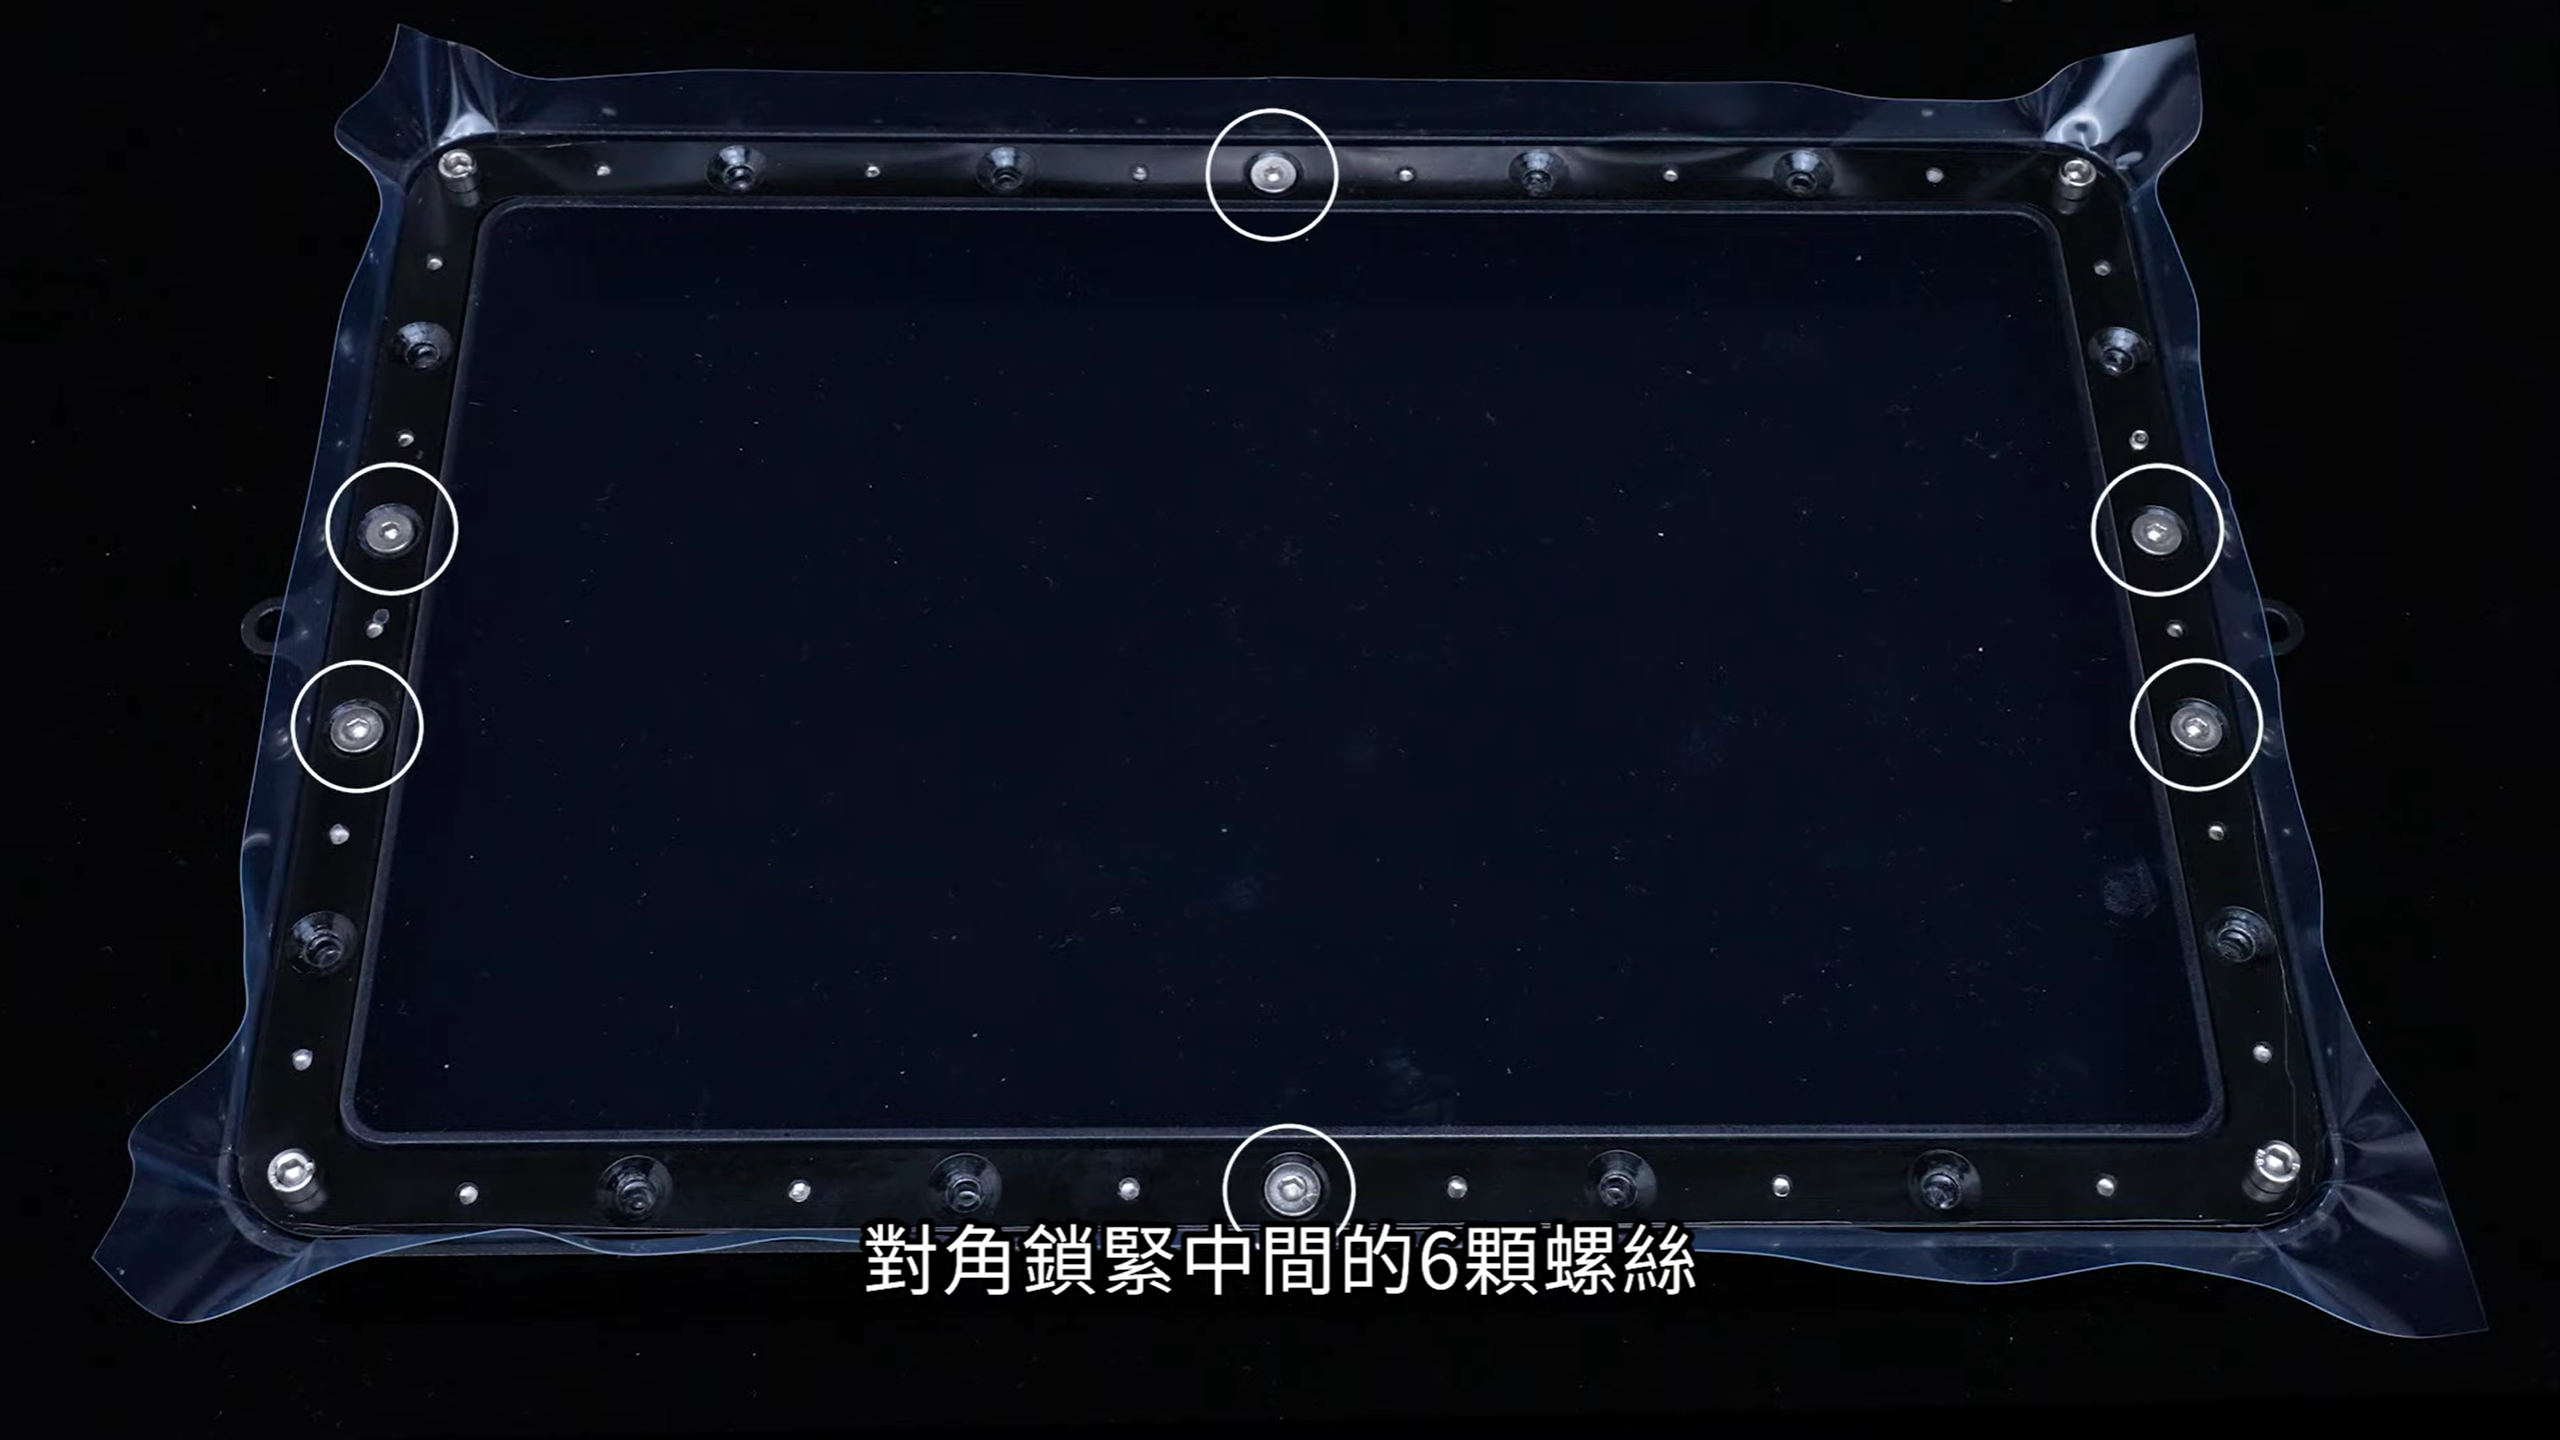
接著以對角線的方式把螺絲鎖回去,先鎖四角的螺絲、再鎖中間螺絲,最後鎖剩餘的螺絲。
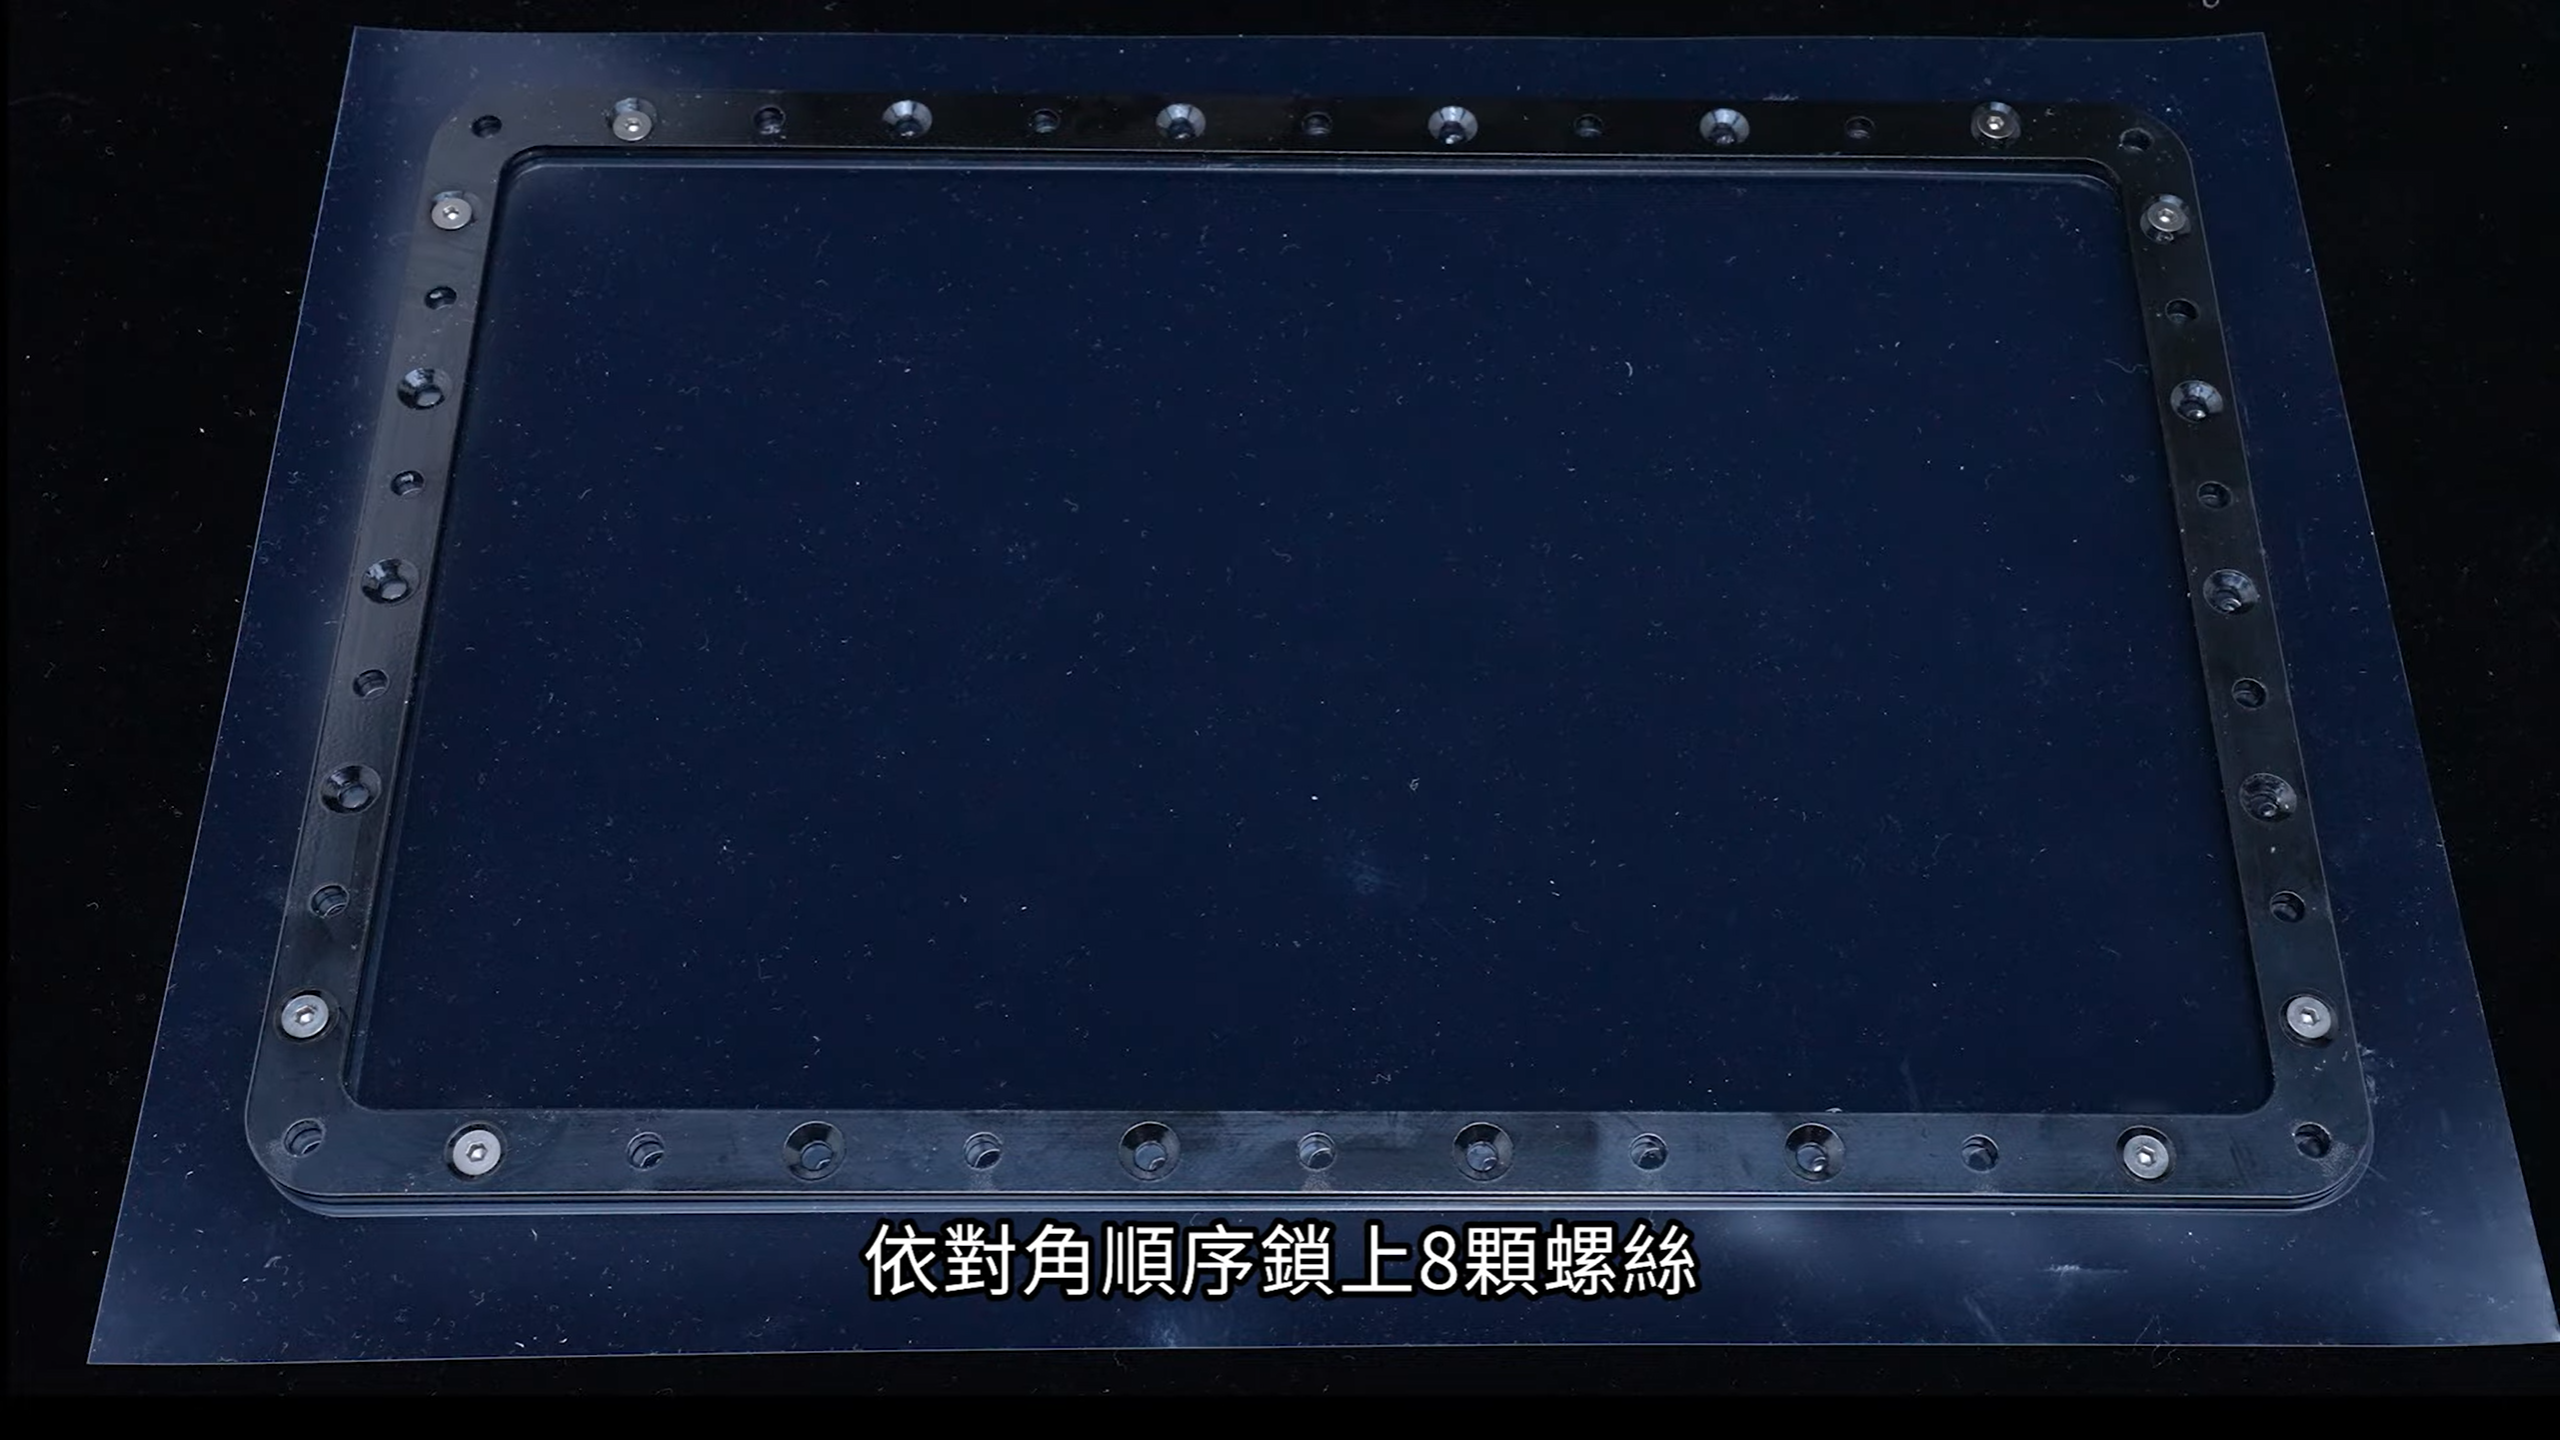
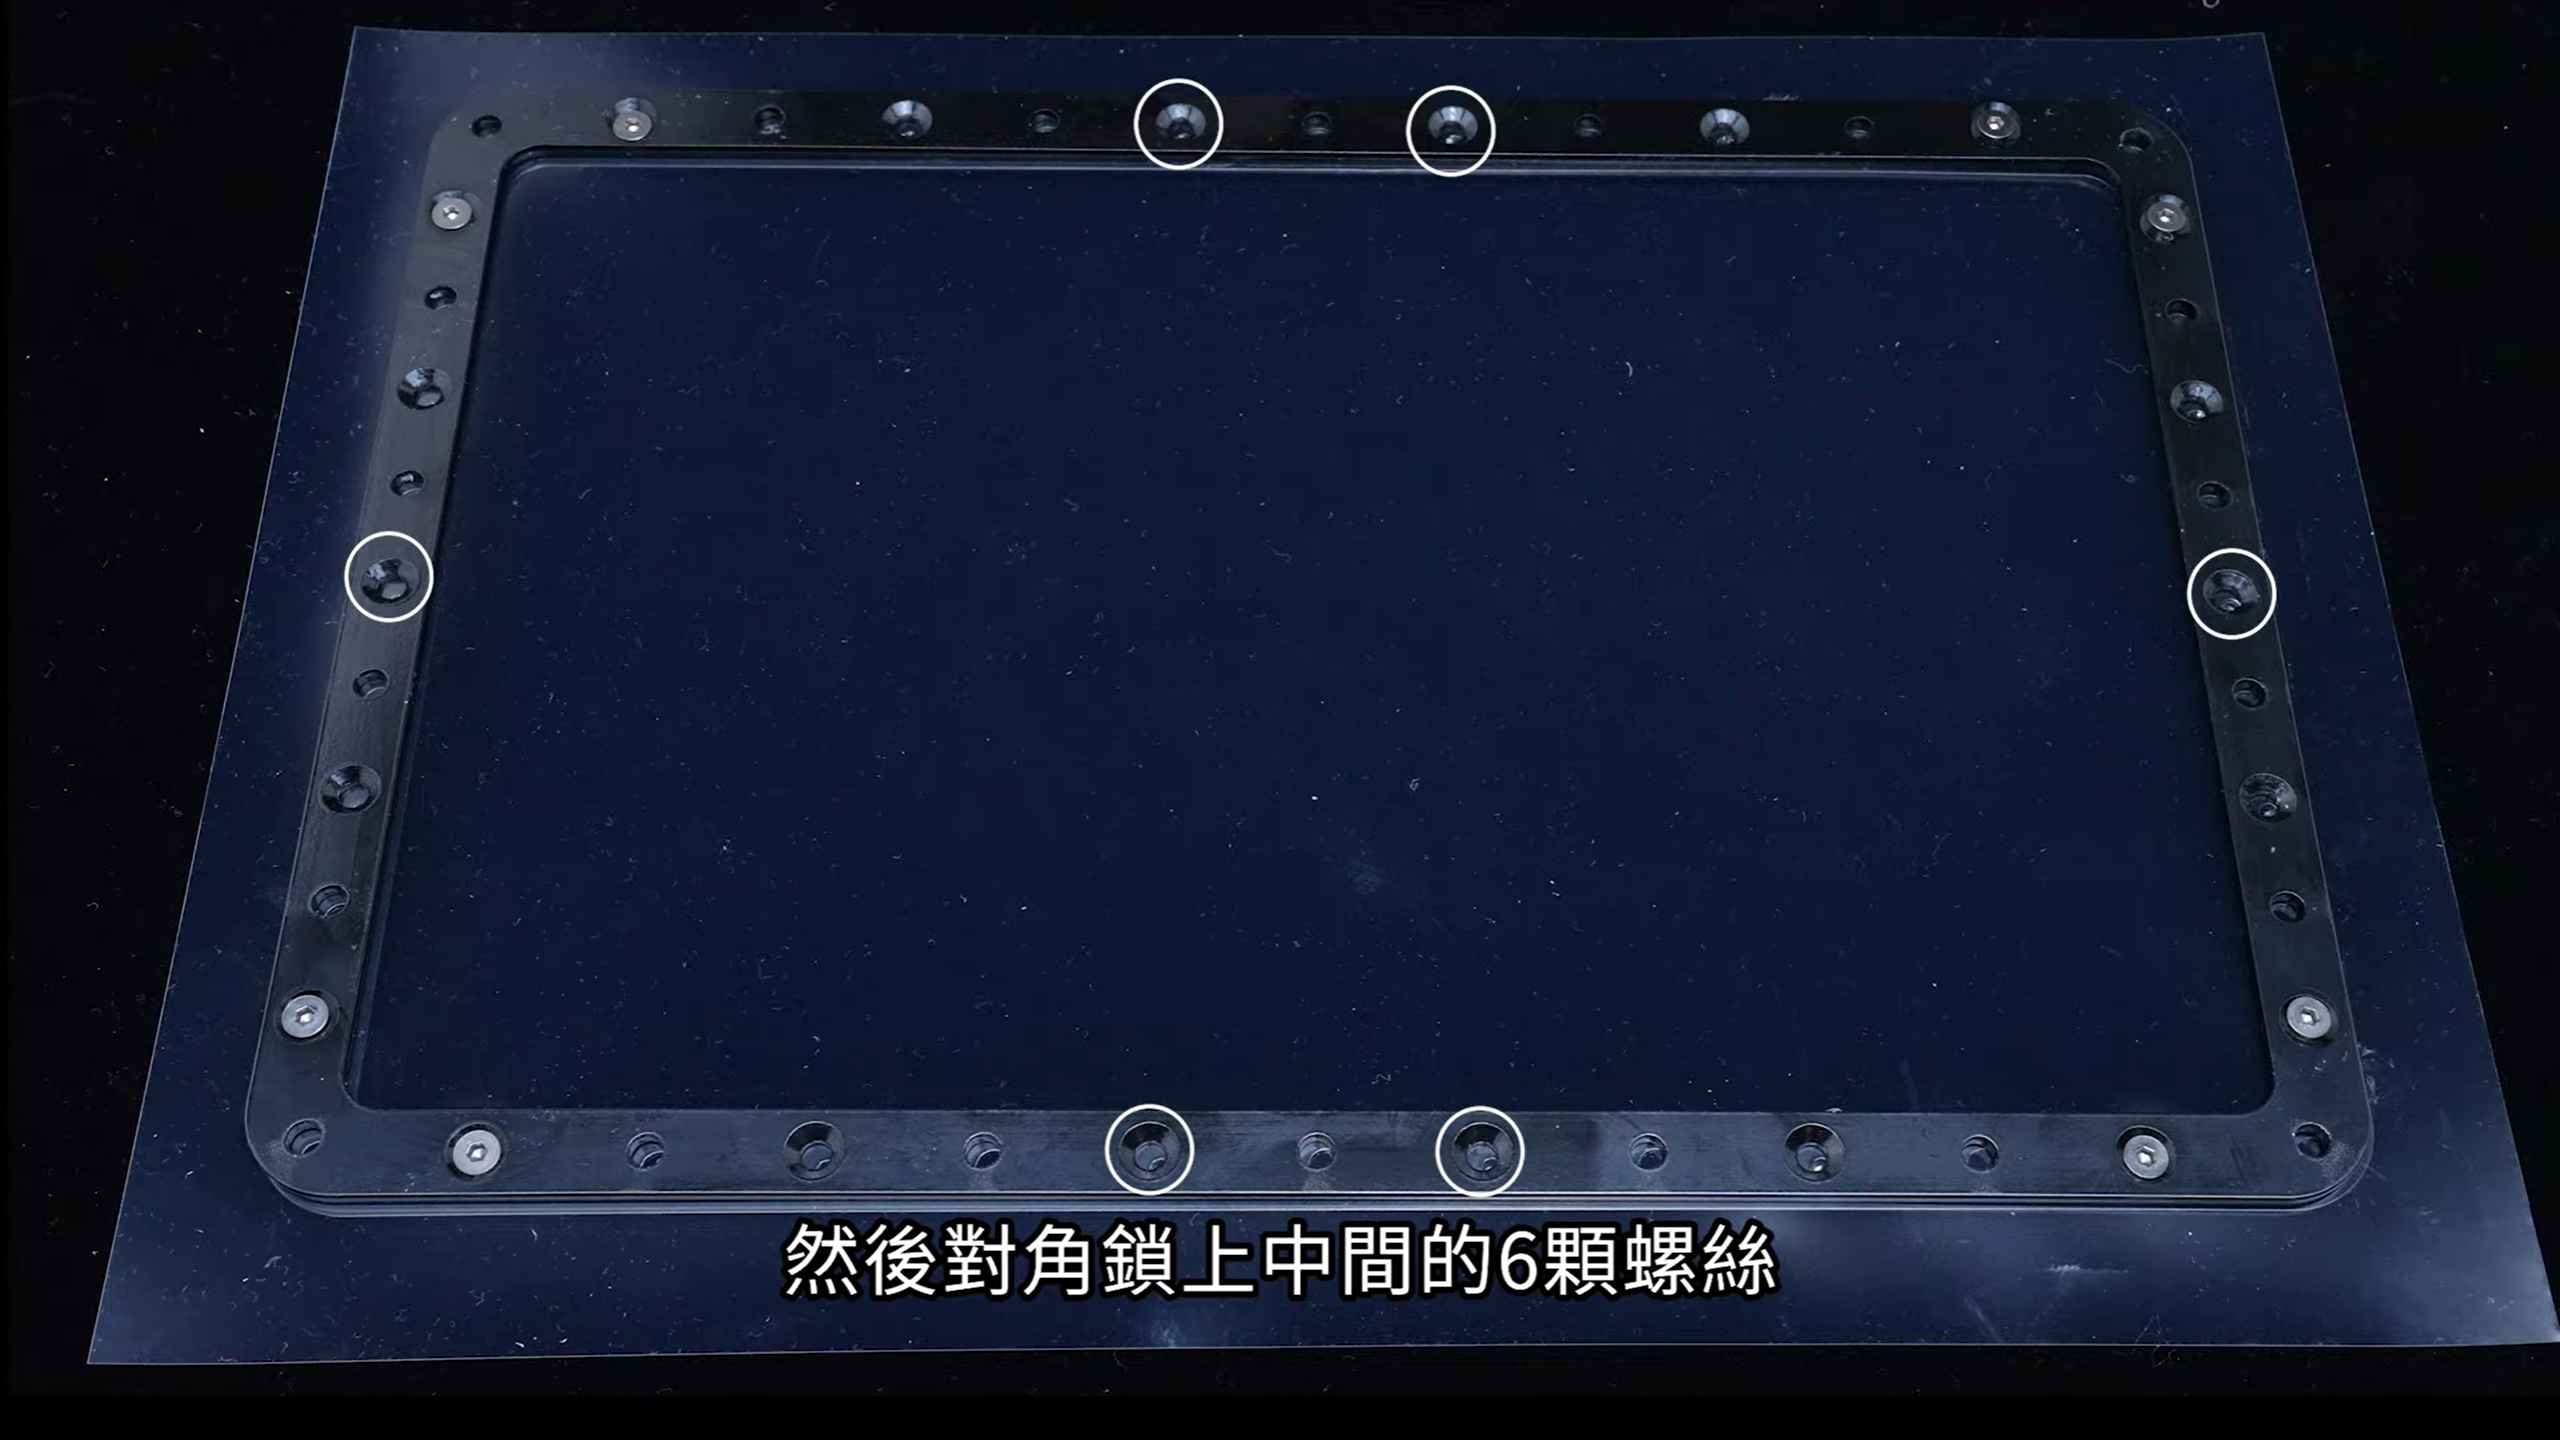
完成後將金屬框翻面放回料槽,用 3mm 六角扳手先鎖四角螺絲,再用 2.5mm 六角扳手鎖中間螺絲,最後將剩餘螺絲鎖緊。全部鎖完後,建議用扳手短邊逐一檢查每顆螺絲是否確實鎖緊。
步驟 4:割除多餘離型膜
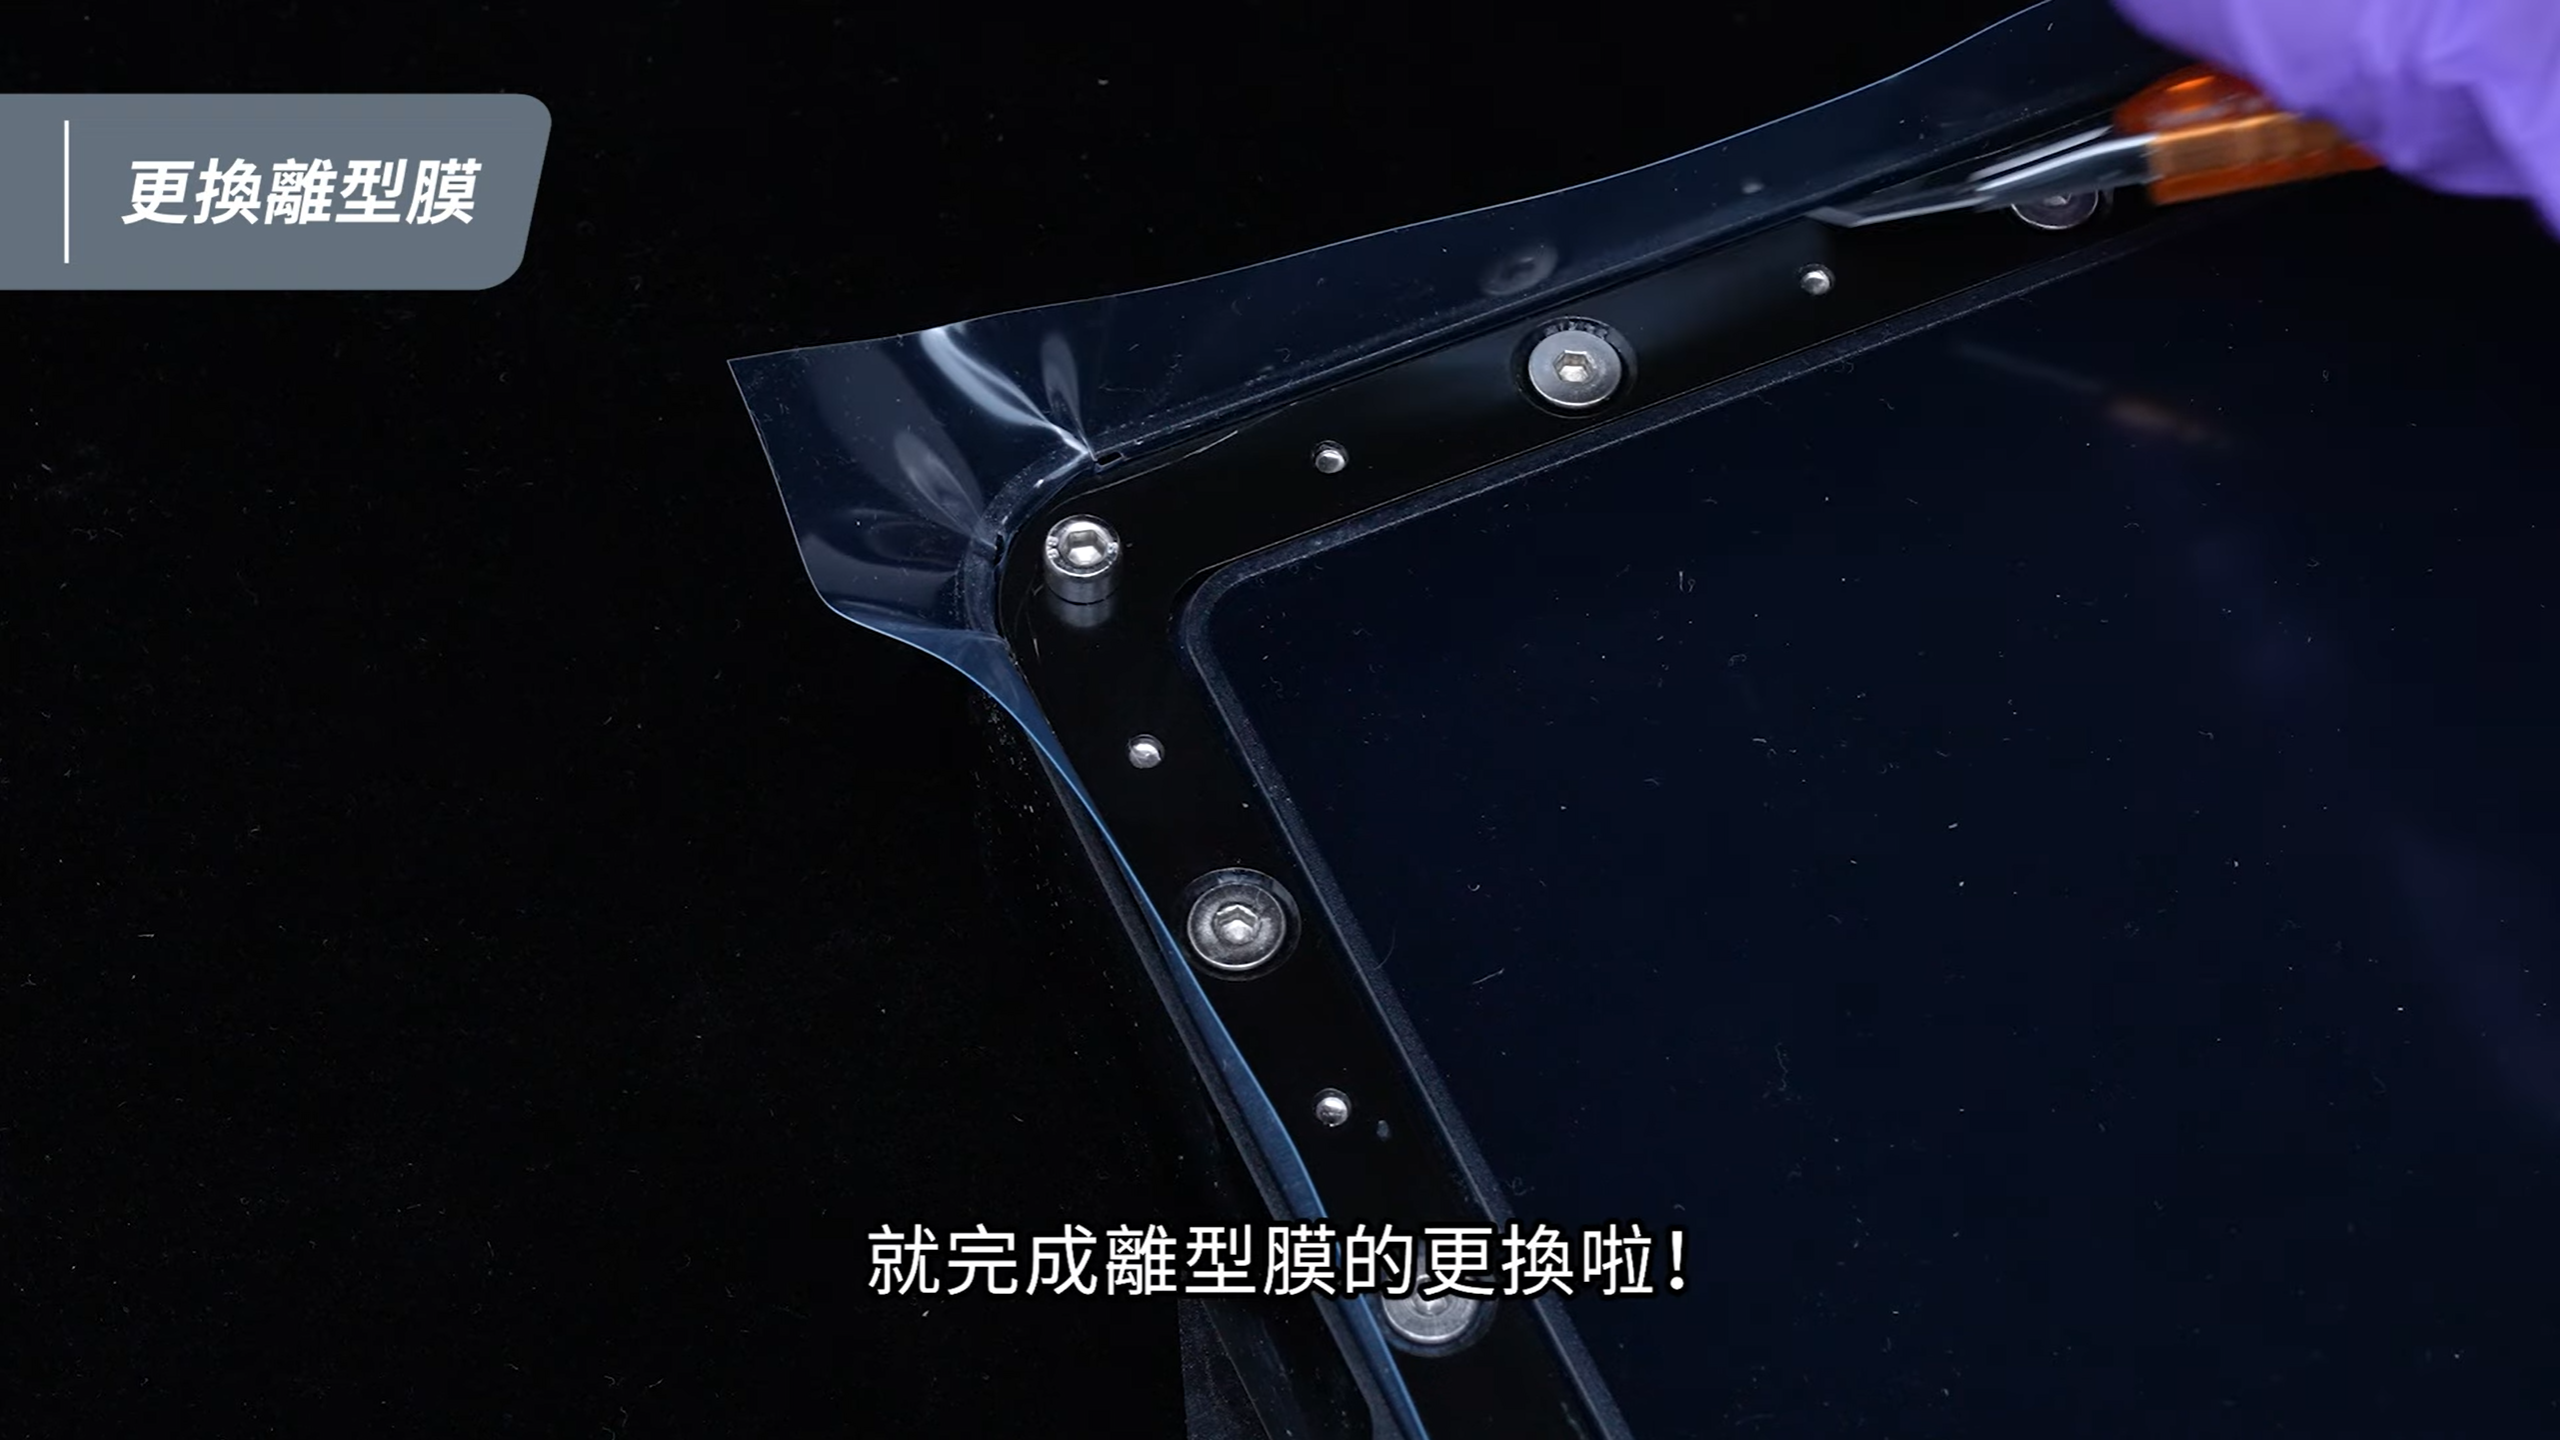
確認螺絲都已鎖緊後,用美工刀把料槽外多餘的離型膜割掉,就完成離型膜更換。
離型膜日常維護的五大好習慣
除了正確安裝,日常保養做得好,更能延長離型膜壽命、省下耗材費用:
- 不要使用金屬刮刀:清理料槽底部的局部固化殘渣時,不能用金屬刮刀去戳膜面,請改用矽膠刮刀,或利用列印機內建的「料槽清理」功能,將底部固化成一整片薄片後,再從邊緣輕輕撕下。
- 避免樹脂長時間浸泡:夏季高溫容易加速樹脂成分沉澱與變質,若預計超過 3 天不列印,請將樹脂過濾並倒回遮光瓶保存,避免沉澱的硬質顆粒在下次列印時刮傷、刺破膜面。
- 定期檢查膜面狀態:檢查有無深刮痕、凹坑或霧化,發現明顯損傷應立即更換,以免破裂漏液污染 LCD 螢幕。
- 塗抹 PTFE 隔離劑(選配):列印高黏度樹脂或大型滿版模型前,可在乾淨的離型膜上塗抹極薄一層 PTFE 潤滑劑,再用無塵布均勻擦乾,能有效降低離型拉力。
- 列印完成後確實清潔:每次列印結束後輕柔清潔樹脂槽,避免固化碎屑殘留在底部。
樹脂槽的完整清潔方式,可參考光固化樹脂槽怎麼清洗?;若換膜後仍出現漏液或脫模失敗,可以把列印照片傳到迪麥德官方 LINE,由技術人員協助判斷原因。
常見問題
Q1:換了新離型膜後,為什麼列印物件全掉在料槽裡?
A1:可能是忘記撕掉新離型膜正反兩面的保護膜,導致膜面不夠平整或影響透光;也可能是新膜安裝張力過鬆,剝離行程不足而無法順利脫模。建議重新確認保護膜是否撕除,並在首層列印時增加約 5~10 秒的曝光時間,幫助模型附著在載台上。
Q2:換新膜時沒有用對角線順序鎖螺絲,會發生什麼事?
A2:若順著同一方向一次鎖死,離型膜會受力不均,部分區域過緊、部分過鬆。過鬆的區域容易起皺褶導致脫模失敗;過緊的區域則會加速膜面局部老化,甚至在螺絲孔周邊因張力過大而撕裂漏液。
Q3:移除舊膜後,為什麼要用酒精清除金屬框和料槽上的殘留樹脂?
A3:接合面若殘留微小的固化樹脂碎屑,會造成兩個問題:
密封失效:接合面不平整,金屬框無法與料槽完全密合,列印時容易發生微小滲漏。
張力不均:殘留物形成局部凸起,鎖緊螺絲時該處離型膜會受到集中拉力,不僅容易在列印中途撕裂,也會影響整張膜的平整度。
Q4:ACF 離型膜哪一面朝上?
A4:ACF 離型膜為雙面設計,安裝時亮面朝上(朝向樹脂槽),霧面朝下(朝向 LCD)。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
以上處理方式來自迪麥德國際有限公司(DMD 3DPRINT)台中豐原維修中心的實際案例。我們投入 3D 列印設備維修與教學,累積多台機器的維護經驗,服務範圍涵蓋台中、彰化、南投,並提供全台服務。設備維修預約請電 04-2522-0169。
延伸閱讀
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 10 月 13 日