3D 列印光固化支撐怎麼加?新手必學的擺放角度、支撐粗細與孤島檢查技巧
2026-08-31
光固化 3D 列印的支撐要加得好,關鍵在三件事:先把模型向後傾斜 30°、45° 或 60° 擺放降低拉拔力,再依部位選擇細、中、粗支撐,最後用切片軟體檢查孤島並手動微調。大型物件另外要挖空並打排氣孔,支撐頂部建議選用球型接觸點,減少後處理的痕跡。
剛開始玩光固化 3D 列印時,很多人以為只要把模型丟進切片軟體、按下列印就大功告成,實際上卻常在這一步卡關:模型要怎麼轉?哪些地方需要加支撐?支撐加太少會失敗,加太多又可能在模型上留下難看的痕跡。如果擺放角度不對或支撐沒設好,列印過程中就可能出現模型脫落、變形,甚至刮傷 LCD 螢幕。以下從模型擺放的基本原則開始,逐步解析支撐該放在哪裡、如何調整,以及如何降低列印失敗的機率。
本篇重點
- 模型不建議平躺,可依形狀向後傾斜 30°、45° 或 60°,降低每層與離型膜的接觸面積與拉拔力。
- 懸挑與橋樑處需要支撐;切片軟體(如 CHITUBOX)中的橘紅色陰影區域通常代表需要加支撐。
- 支撐分細(0.1~0.3mm)、中(0.4~0.6mm)、粗(0.8mm 以上),大部分情況選中支撐,底部再加十字網格底筏。
- 大型物件建議挖空,壁厚 2~3 mm,並開 2~5 mm 排氣孔至少兩個。
- 支撐頂部選球型接觸點,並用孤島偵測或逐層檢查手動微調支撐。
光固化模型為什麼要斜著放?
模型怎麼擺,是光固化 3D 列印中非常重要的環節。通常不建議將模型整個平躺在列印平台上,而是依照模型的形狀,嘗試向後傾斜 30°、45° 或 60°。
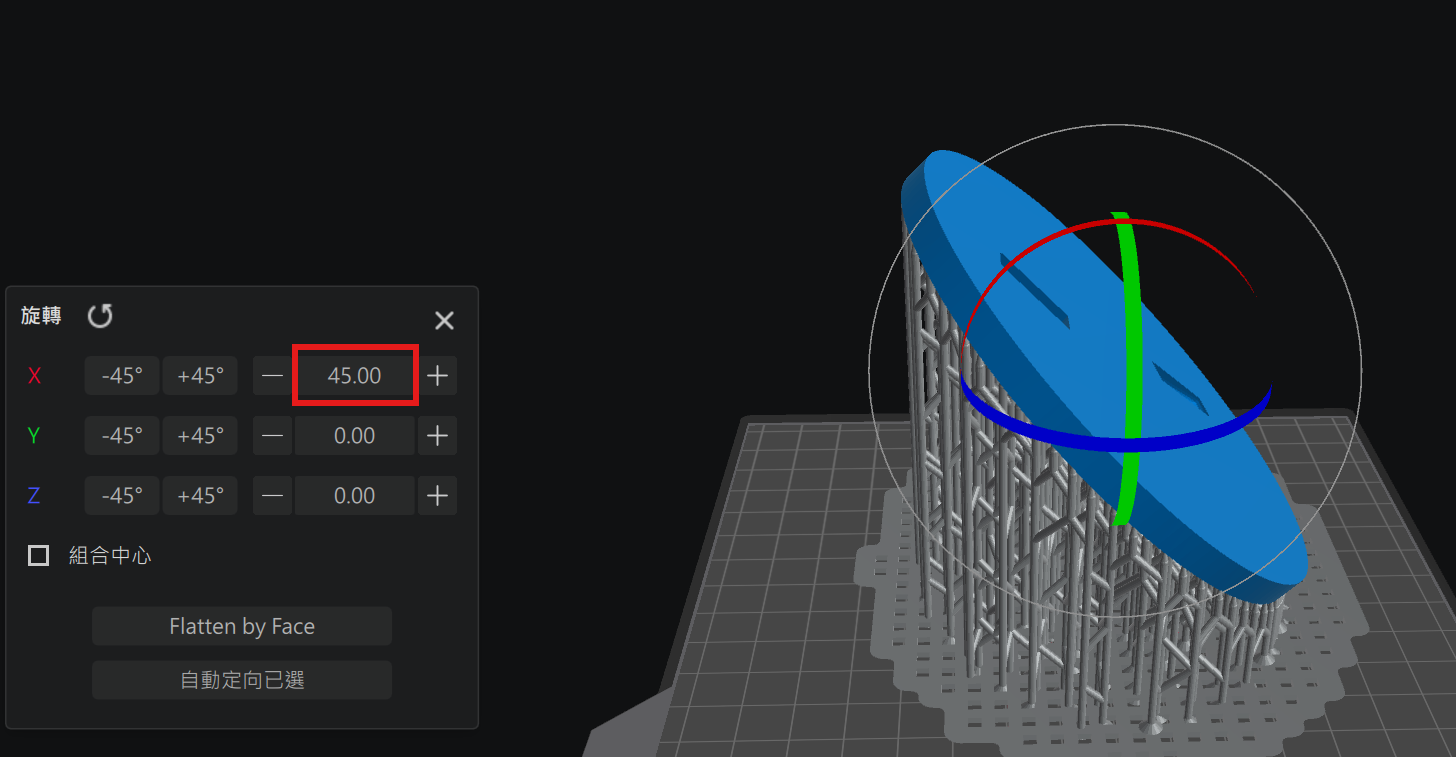
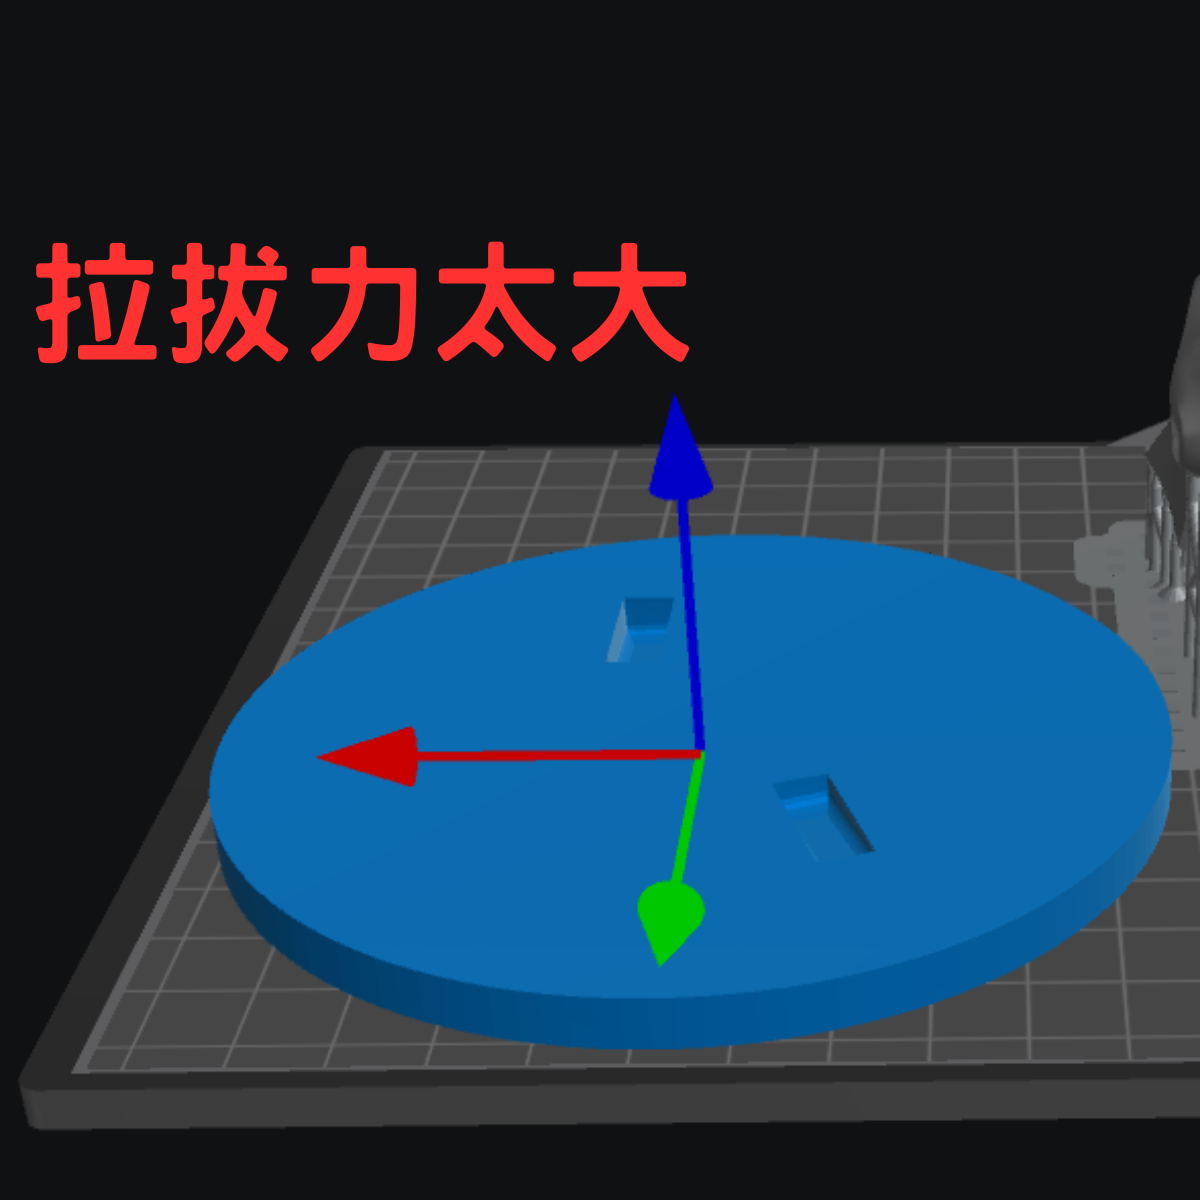
如果將模型平躺,每一層與離型膜接觸的面積可能很大,平台往上抬起時就會產生較大的拉拔力。拉力一大,模型或支撐就可能撐不住,最後不是模型掉下來,就是列印到一半直接失敗。
光固化支撐有什麼用?哪些地方需要加支撐?
剛開始接觸光固化 3D 列印時,很容易忽略一個問題:模型不是每個地方都有東西可以「接住」。由於列印是逐層堆疊,如果下一層突然出現懸空的部位,它沒有辦法憑空形成。
例如模型上懸在空中的部位(懸挑),或需要跨越空隙的部位(橋樑),都可能需要支撐。支撐就像幫模型搭了一副臨時骨架,讓新形成的樹脂層有地方附著,也能降低列印過程中的晃動與變形。
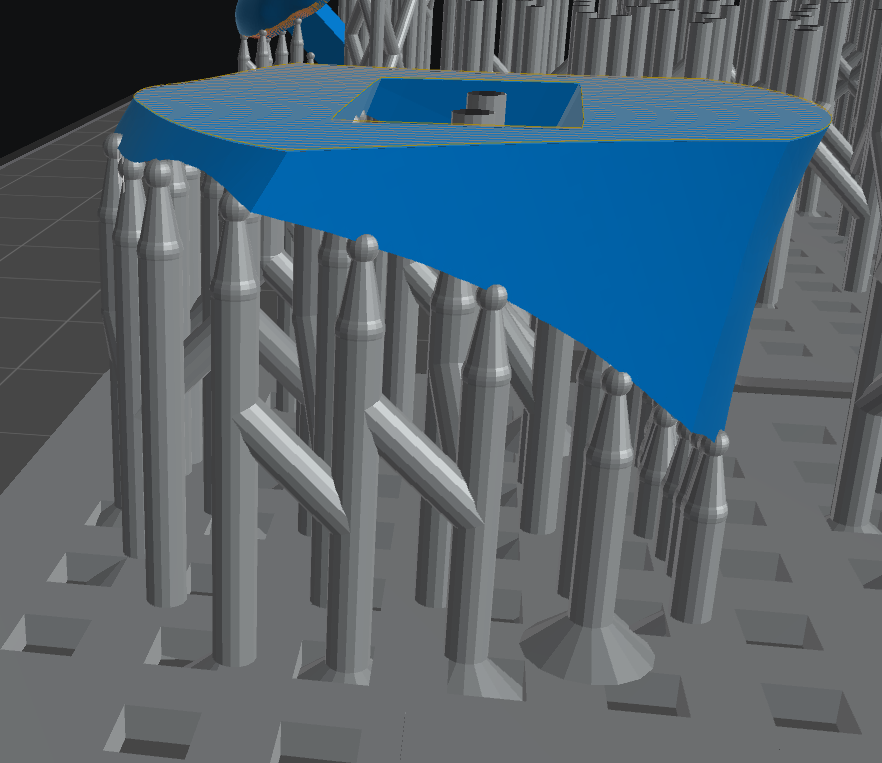
在切片軟體中(如 CHITUBOX),模型上會出現橘紅色陰影區域,這通常代表該處需要增加支撐。
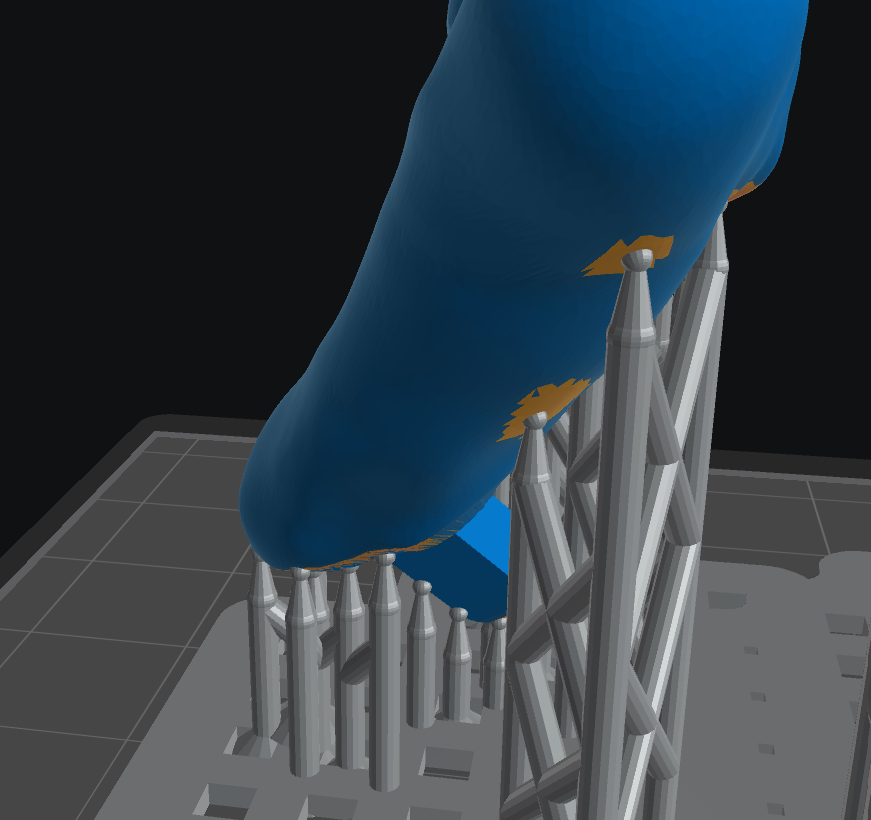
光固化支撐該選多粗?細、中、粗支撐差異
支撐通常分為細、中、粗三種等級,選擇時要在「支撐力」與「後處理難易度」之間取得平衡:
| 支撐粗細 | 接觸點 | 特性 | 適合部位 |
| 細支撐 | 約 0.1~0.3mm | 容易去除、留下的痕跡小 | 複雜或精細區域(如頭髮、鎖鏈)、微小零件 |
| 中支撐 | 約 0.4~0.6mm | 支撐力更強,拆除後痕跡比細支撐明顯,但不會太難處理 | 大部分模型的常用選擇 |
| 粗支撐 | 約 0.8mm 以上 | 結構最強、穩定性最高,但移除後痕跡最明顯且難去除,考驗後製技巧 | 大型懸挑或橋樑 |
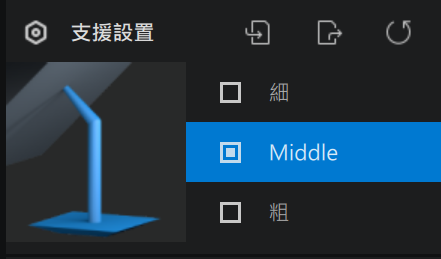
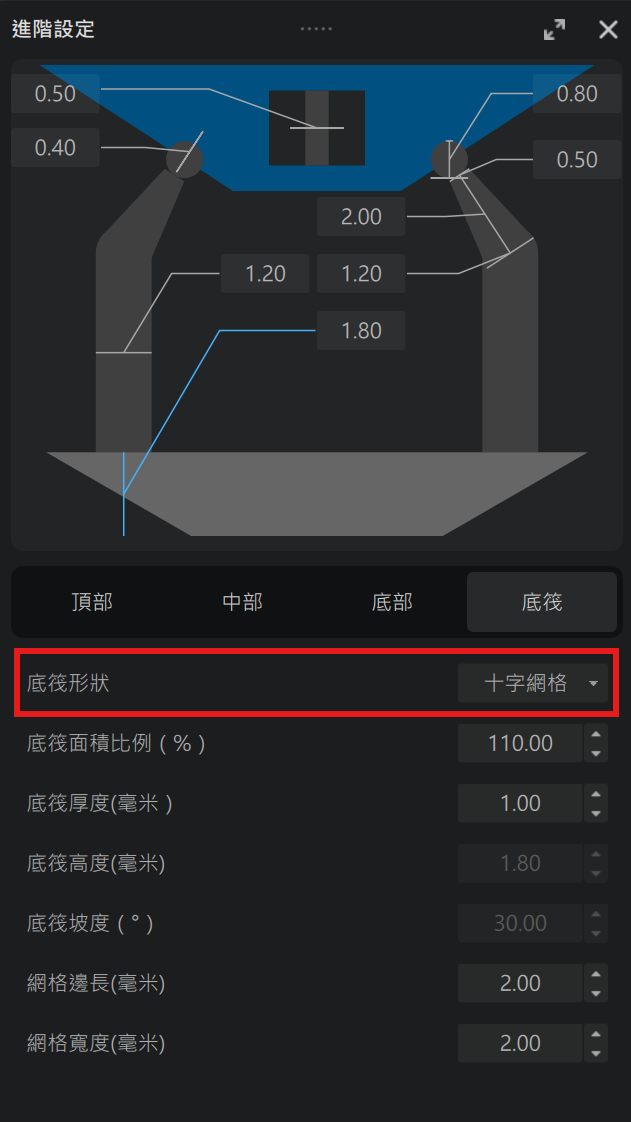
另外為了讓底部更穩,通常會再增加底筏,讓支撐有一個更穩固的平台,一般會設定成十字網格。
大型物件為什麼要挖空打孔?
體積較大的模型,建議進行「挖空(Hollow)」處理,壁厚通常設定為 2~3 mm。挖空後必須設置 2~5 mm 的排氣孔(建議至少兩個),位置最好選在靠近載台的底部隱蔽處。這能避免列印時內部形成真空吸盤效應導致模型破裂,也方便後續清洗內部樹脂。詳細操作可以參考:光固化 3D 列印為什麼要打孔?一次搞懂中空模型的排液與減壓原理。
支撐接觸點為什麼建議選球型?
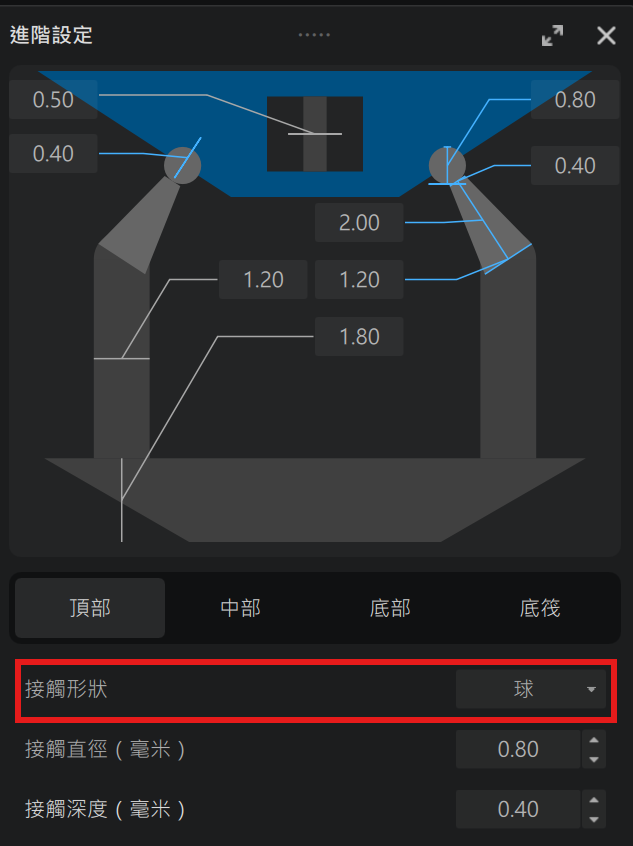
調整支撐參數時,推薦將支撐頂部的接觸形狀選擇為「球」。傳統支撐移除後可能會在物件表面留下孔洞,而球型支撐移除後只會留下微小的突起,後續打磨處理輕鬆許多,也能更好地保護模型表面的細節。
自動支撐夠用嗎?學會手動微調支撐
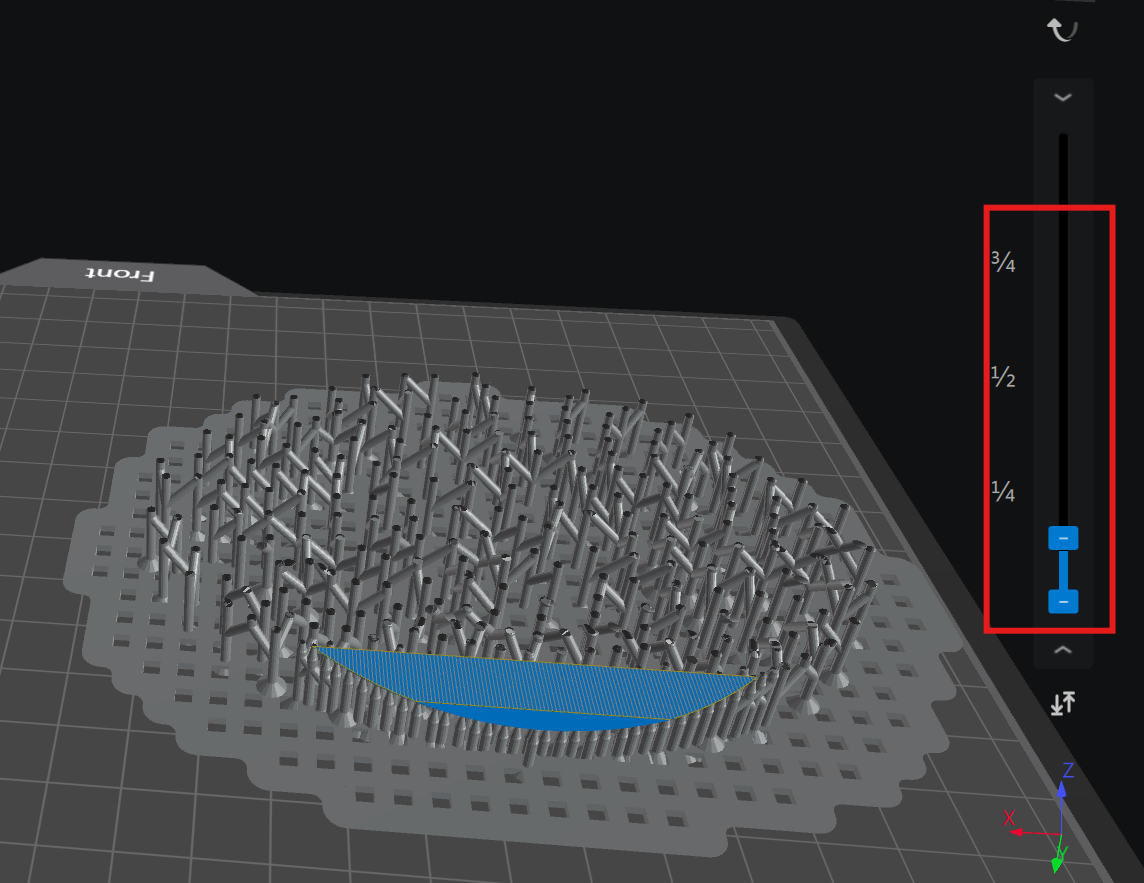
雖然切片軟體有自動生成支撐的功能,但「手動微調」才是提高成功率的關鍵。可以利用軟體的預覽功能,點擊偵測孤島,或逐層檢查是否有遺漏的孤島,有的話就在該處手動增加支撐。
1. 什麼是孤島?
旋轉模型觀察時,會發現有些部分在列印初期完全沒有連接任何結構,是懸空的點。這些孤島若沒有支撐,會直接黏在離型膜上導致列印失敗。
2. 支撐微調的三個動作
- 新增支撐:在紅色懸垂區域補強。
- 刪除支撐:移除擋住細節或不必要的多餘結構。
- 編輯支撐:移動支撐位置或建立「分支支撐」,以最精簡的數量達到最好的穩定性。
如果不確定模型該怎麼擺放或支撐加得夠不夠,可以把切片畫面截圖傳到迪麥德官方 LINE,由技術人員協助判斷。
常見問題
Q1:為什麼模型印出來有明顯的層紋?
A1:通常是支撐結構不夠強,列印過程中載台或料槽發生震動,沒有充足支撐的地方會晃動,使層與層沒有對齊而形成層紋。
Q2:列印完成後發現支撐跟模型脫離了,該怎麼辦?
A2:這代表支撐頂端太細或數量不足,無法在列印過程中穩定抓住模型。建議增加支撐數量,或把支撐頂部的直徑調粗一點。
Q3:光固化一定要斜著印嗎?不能平放列印嗎?
A3:不一定,但平放列印會讓接觸離型膜的面積過大,拉拔力跟著變大。如果拉拔力大於載台的附著力,模型就會脫落導致失敗,所以通常建議斜著印。
Q4:支撐加越多越好嗎?
A4:支撐多確實能讓物件在列印時更安全,但過多的支撐反而會遮擋模型細節、增加材料成本,也會增加後處理打磨的工作量。關鍵是在「必要的地方」加支撐,而不是盲目增加數量。
Q5:大型模型挖空時,壁厚和排氣孔要設多少?
A5:壁厚通常設定 2~3 mm,排氣孔 2~5 mm、建議至少兩個,位置選在靠近載台的底部隱蔽處。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 10 月 15 日