光固化 3D 列印為什麼要打孔?一次搞懂中空模型的排液與減壓原理
2026-08-24
光固化 3D 列印的中空模型一定要打孔,目的有兩個:洩壓與引流。中空模型若沒有孔洞,列印時會產生「真空吸盤效應」,造成水平接痕、變形,甚至讓物件被扯離支撐而黏在料槽底部;完全封閉的腔體也會包住未固化的樹脂,增加後處理難度,後續固化時還可能讓物件膨脹裂開。孔洞建議開在靠近底部的位置、至少兩個,孔徑迪麥德實務上常用 2~5 mm。
本篇重點
- 大型物件做中空處理,可以減少樹脂成本、減輕重量、降低每一層的剝離力。
- 中空卻沒打孔,會產生真空吸盤效應,輕則出現水平接痕或變形,重則列印失敗。
- 打孔有兩個作用:洩壓打破真空吸力,引流排出腔體內未固化的樹脂。
- 打孔三原則:孔位靠近底部、孔數至少兩個、孔徑約 2~5 mm(迪麥德實務上常用)。
- 列印、清洗與內部固化完成後,排液孔可用樹脂或 UV 補土修補,再打磨平整。
光固化大型模型為什麼要中空?中空處理的三大優勢
光固化 3D 列印的新手常遇到一種失敗:列印結束後,載台上只剩孤零零的支撐,物件本體卻黏在料槽底部的離型膜上。這種情況通常是剝離力(Peeling Force)過大,物件在上升過程中無法順利脫離離型膜。為了降低這種風險、提升成功率,針對較大的物件,中空化與打孔是不可或缺的關鍵步驟。
列印較大尺寸的物件時,通常會將模型內部做中空處理(Hollowing),主要有以下幾個實務考量:
1. 減少成本
大型物件若採實心列印會消耗大量樹脂,中空化能節省材料支出。
2. 減輕重量
物件太重時,列印過程中可能無法順利被拉起而黏在離型膜上。中空模型重量較輕,能減輕載台與支撐的負擔,對大型物件的列印穩定性更有利。
3. 方便列印
中空後每一層的截面積變小,剝離力也跟著降低,成功率自然提高。壁厚方面,迪麥德實務上常用的設定為 2~3 mm。
中空模型不打孔會怎樣?認識真空吸盤效應
將列印物件中空化可以帶來很多好處,但要注意,列印前必須先將物件打孔。模型設定為中空卻沒有打孔時,列印過程中會產生嚴重的「真空吸盤效應」。這就像把一個倒蓋的碗從水盆中垂直往上拔,如果沒有缺口讓空氣進入,內外的壓力差會產生巨大的阻力。
在 3D 列印中,這股力量會直接作用在薄殼物件與支撐上,輕則讓物件表面出現水平接痕或變形,重則讓物件直接從支撐上被扯下來,黏在料槽底部導致列印失敗。
光固化 3D 列印為什麼要打孔?洩壓與引流兩大作用
中空物件不打孔除了會造成吸盤效應,如果物件完全封閉,內部還可能包住未固化的樹脂,讓後處理變得更困難,或是在後續固化時,內部樹脂固化讓物件膨脹而裂開。
為了解決真空吸盤效應並排除樹脂,中空模型必須搭配「打孔」來洩壓與引流:
- 洩壓(減壓):打破真空吸力。有了孔洞,載台拉拔時空氣或樹脂就能進入中空層,平衡內外壓力,讓物件更容易從離型膜上分離。
- 引流(排液):列印過程中流進中空腔體的未固化樹脂可以從孔洞順利排出,避免樹脂困在裡面,減少浪費與重量,也降低後續固化造成模型開裂的風險。
光固化中空模型打孔怎麼打?孔位、孔數、孔徑三原則
打孔要打在哪、孔要多大?中空模型的孔洞不是「有打就好」,孔洞的位置、數量和大小,都會影響能不能有效洩壓與排出樹脂。要讓孔洞真正發揮作用,可以掌握三個原則:孔位選擇、孔數配置、孔徑大小。
1. 孔位:靠近底部
孔洞建議設在模型底部、靠近列印平台的位置,讓空氣在列印初期就能進入中空腔體,降低真空吸力。
2. 孔數:至少兩個
建議採用雙孔設計,一個負責進氣、打破真空,另一個負責引流,讓未固化樹脂和清洗用的酒精能順利排出。透過「一進一出」,形成較順暢的流動路徑。
3. 孔徑:2~5 mm
迪麥德實務上常用的孔徑約為 2~5 mm。孔洞小雖然比較不影響外觀,後續補土也比較輕鬆,但孔洞過小時容易受到樹脂表面張力影響,空氣不易進入、樹脂不易排出,反而會降低洩壓與引流效果。
| 原則 | 建議 | 原因 |
| 孔位 | 模型底部、靠近列印平台 | 列印初期空氣就能進入腔體,降低真空吸力 |
| 孔數 | 至少兩個 | 一孔進氣、一孔引流,一進一出形成流動路徑 |
| 孔徑 | 約 2~5 mm(迪麥德實務上常用) | 孔太小受樹脂表面張力影響,空氣與樹脂不易進出 |
列印完成後,排液孔怎麼修補?
列印完成並經過徹底清洗與內部固化後,表面的排液孔若影響美觀,可以進行後處理。常見做法是用少量樹脂或光固化專用 UV 補土填補孔洞,再用 UV 燈筆局部固化,最後用砂紙打磨平整,讓物件表面恢復完整。
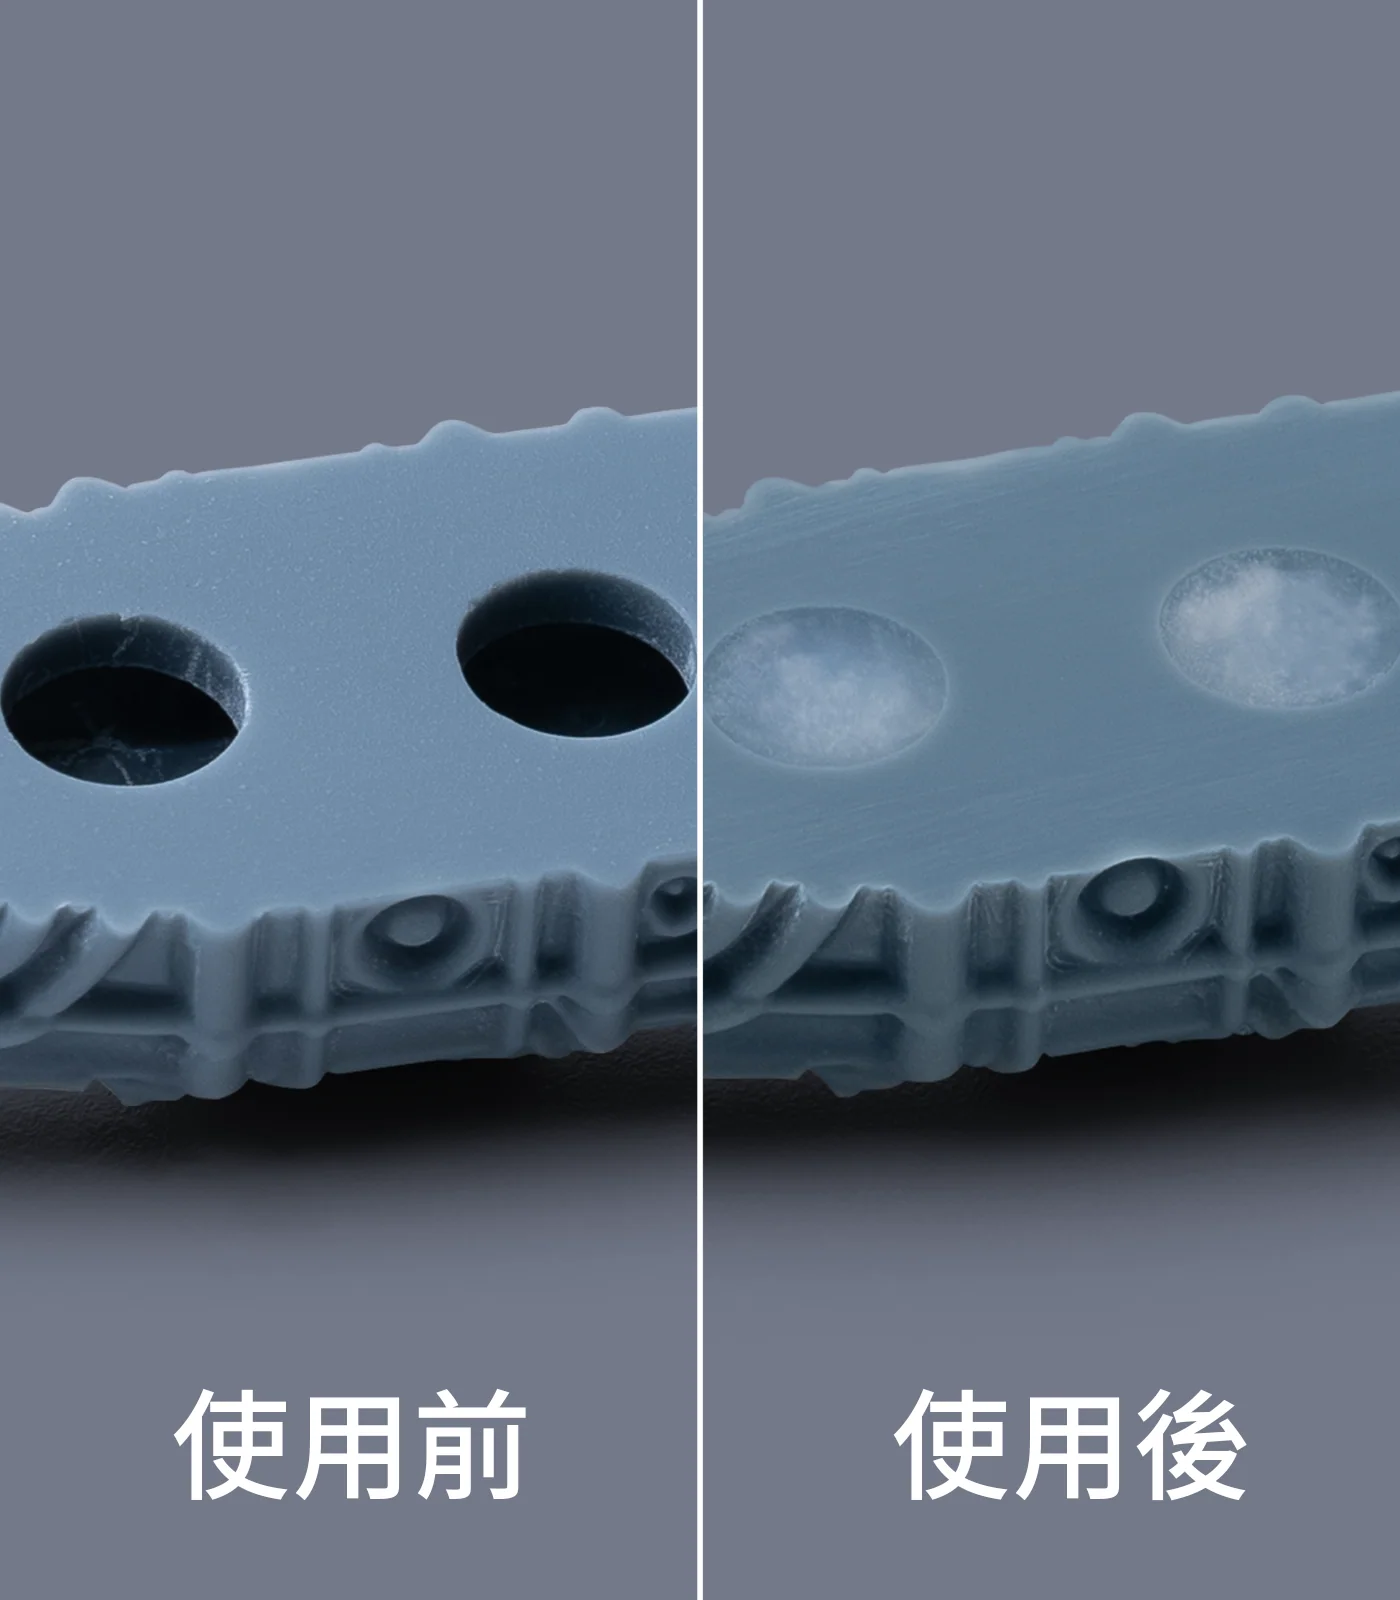
打孔雖然讓後處理多一道工序,但能大幅降低中空模型後續出問題的機率。透過合理的洩壓與引流設計,可以減少真空吸盤效應造成的列印瑕疵,同時把模型內部的殘留樹脂排出,避免後續固化造成膨脹與開裂。
常見問題
Q1:如果不打孔,只增加支撐數量,能解決物件掉到料槽底部的問題嗎?
A1:增加支撐雖然能加強抓地力,但無法消除真空吸盤效應帶來的內外壓力差,巨大的拉拔力仍可能讓物件變形或支撐斷裂,也無法解決內部殘留樹脂導致日後開裂的問題。
Q2:打孔位置如果不靠近載台,會有什麼影響?
A2:如果孔位遠離載台(例如在物件頂部),列印初期中空部分仍是封閉的,真空吸力會一直存在,直到列印到孔洞出現為止。因此孔位離載台太遠,可能導致物件下半部出現嚴重的層線或列印失敗。
Q3:中空模型的壁厚如果設太薄(例如低於 2 mm)會怎樣?
A3:壁厚過薄會讓物件結構強度不足,面對列印時的剝離力很容易變形或撕裂。迪麥德實務上常用的壁厚為 2~3 mm,可兼顧節省材料與結構強度。
Q4:中空模型只打一個孔可以嗎?
A4:建議至少打兩個孔。一個負責進氣、打破真空,另一個負責引流,讓未固化樹脂和清洗用的酒精順利排出,「一進一出」的流動路徑會比較順暢。
Q5:孔徑開越小越好嗎?
A5:不是。孔洞小比較不影響外觀、補土也輕鬆,但太小會受樹脂表面張力影響,空氣進不去、樹脂排不出來,洩壓與引流效果反而變差。迪麥德實務上常用的孔徑約 2~5 mm。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 10 月 13 日