光固化列印為什麼會出現層紋?原因解析與改善方法
2026-10-12
光固化 3D 列印完成後,物件表面有時會出現一條一條明顯的水平層紋,嚴重時還可能伴隨脫皮、表面不平整等問題。造成層紋的原因可能跟曝光設定、平台狀態、樹脂等有關,以下整理常見的六大原因,以及各自該怎麼改善。
本篇重點
- 層紋多半與曝光時間、抬升高度、靜止時間等列印參數有關,建議先確認使用官方建議的樹脂參數。
- 支撐不夠牢固會讓模型在升降時晃動,可增加支撐密度或使用較粗的支撐頭。
- 中空模型須在靠近載台的底部設置至少 2 個孔洞,避免真空吸力拉扯模型。
- 離型膜出現霧化、刮痕或張力疲乏時,應及時更換。
光固化層紋的六大原因與解決方法
1. 一般層的曝光時間不足
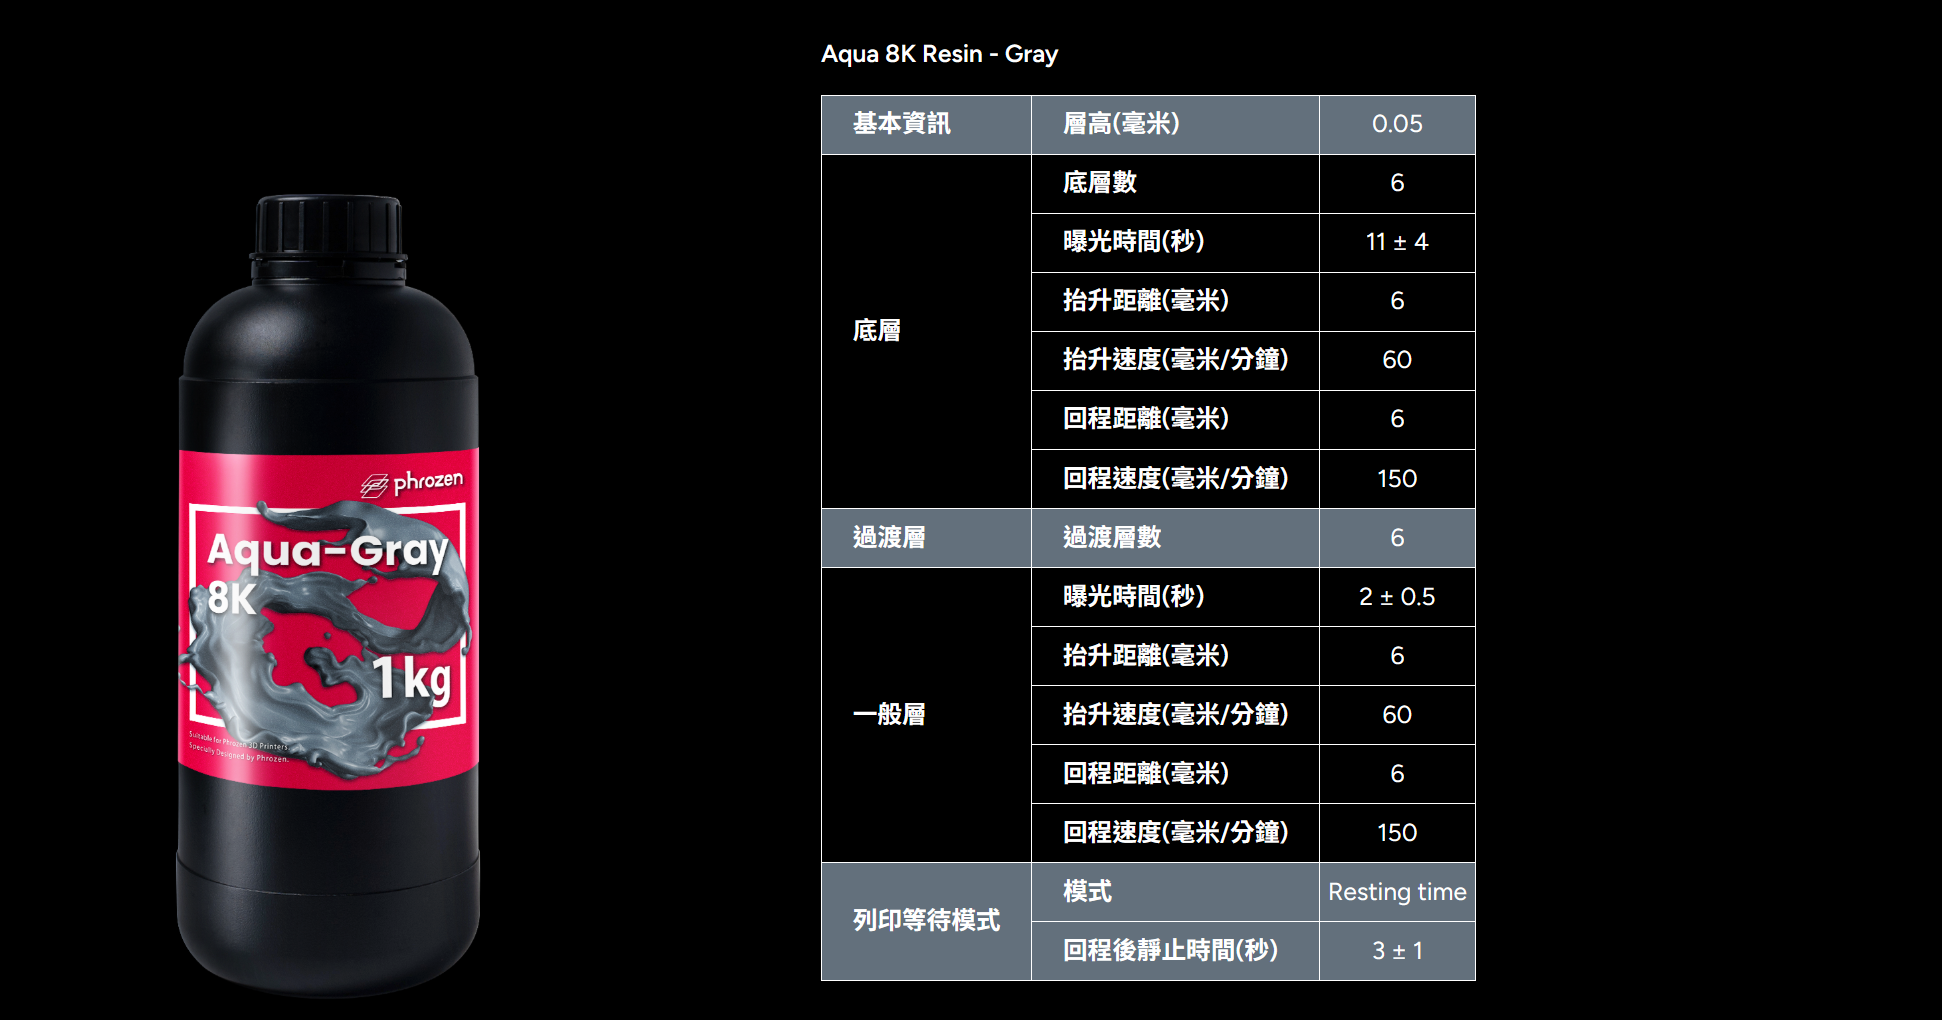
一般層的曝光時間是決定樹脂交聯密度的關鍵,如果曝光時間設定不足,樹脂在光聚合過程中的固化程度不夠,導致層與層之間的化學鍵結過於脆弱,當載台向上抬升、模型需要脫離離型膜時,微弱的層間接合力無法抵抗強大的拉拔力,因而產生微小的層間滑移或剝離,在表面顯現為橫紋。
解決方式:確認使用的是官方建議的樹脂參數,如果是普羅森樹脂,在他們官網上可以找到各個機台適用的參數。
2. 抬升高度不足
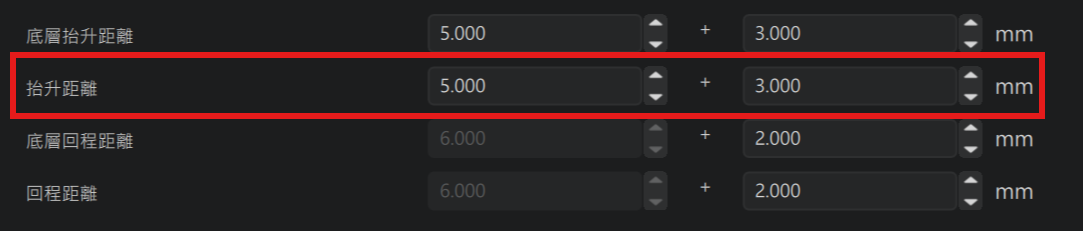
在每一層曝光完成後,載台必須向上抬升一段距離,使新固化的樹脂層能完全與樹脂槽底部的離型膜剝離,並讓周圍未固化的液態樹脂順暢流入物件下方。如果抬升高度不足,物件與離型膜可能處於剝離不全的黏滯狀態,或者樹脂來不及填滿空隙,導致下一層在曝光時發生局部缺料或厚度被壓縮,進而形成嚴重的水平橫紋。
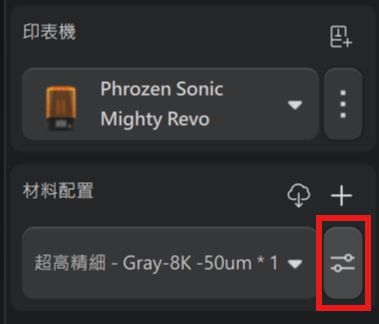
解決方式:在切片軟體(下圖為 CHITUBOX)中適度調高抬升距離,確保載台有足夠的上升行程讓模型徹底脫離離型膜,並使樹脂完全回流。
3. 載台靜止時間或滅燈延遲時間不夠長
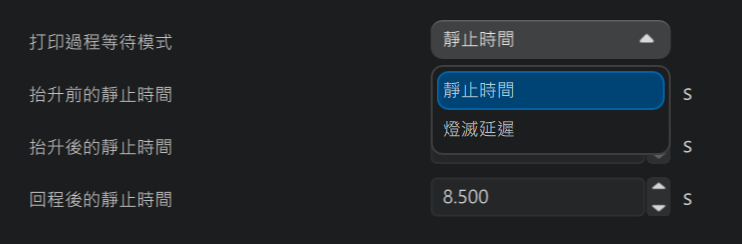
當載台抬升完成並重新降回樹脂槽時,液態樹脂會受到擠壓而產生劇烈的擾動與波動,如果「載台靜止時間(Rest Time)」或「滅燈延遲時間(Light-off Delay)」設定過短,在樹脂液面尚未完全平靜、液體仍在流動的狀態下,紫外線便強行開始曝光,這會導致固化中的樹脂結構不均勻,極易在表面留下流動產生的層線。
解決方式:調整靜止時間或滅燈延遲時間,確保每一層曝光前,樹脂與載台都已處於絕對靜止的狀態,這能顯著提升列印的穩定度與成品表面品質。
4. 支撐不夠牢固
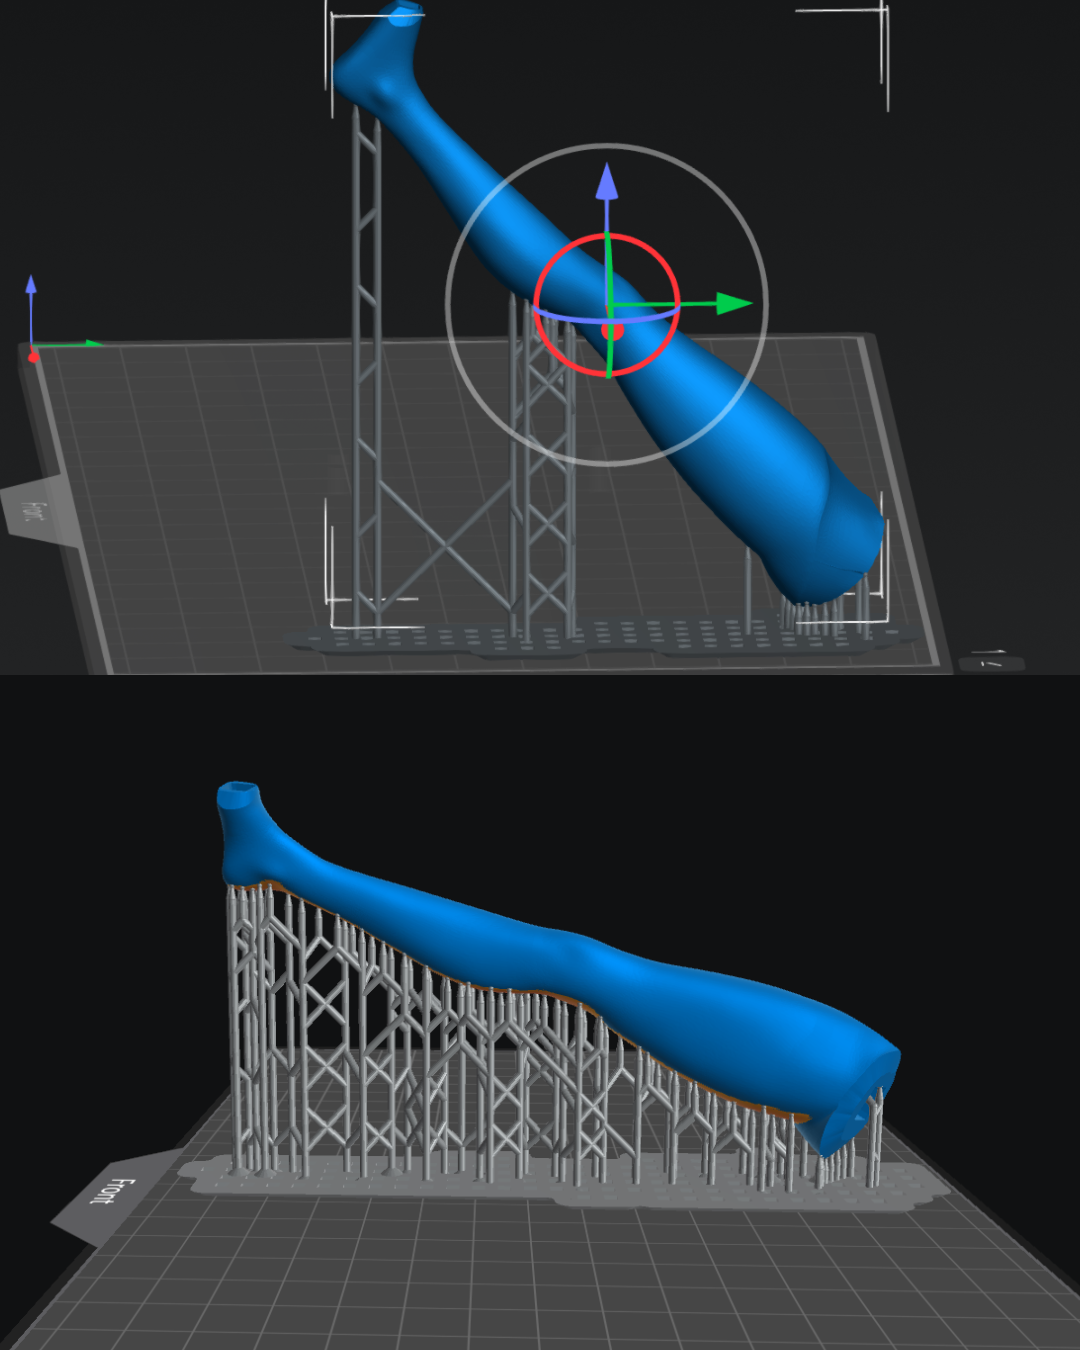
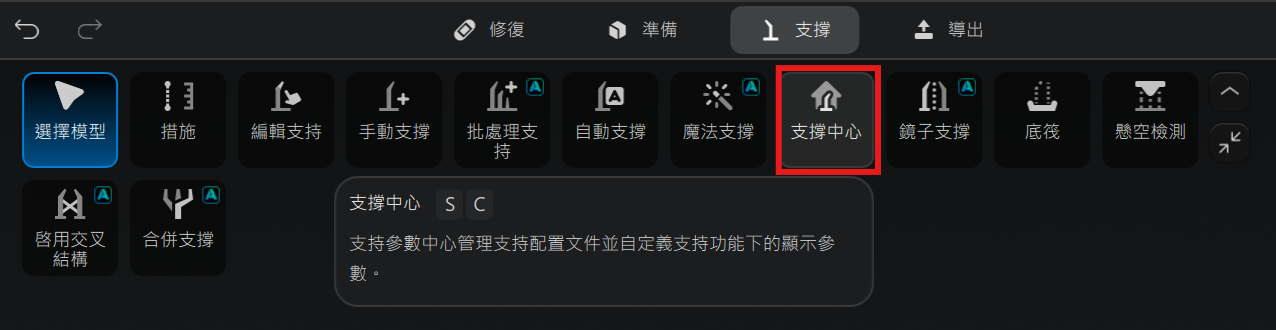
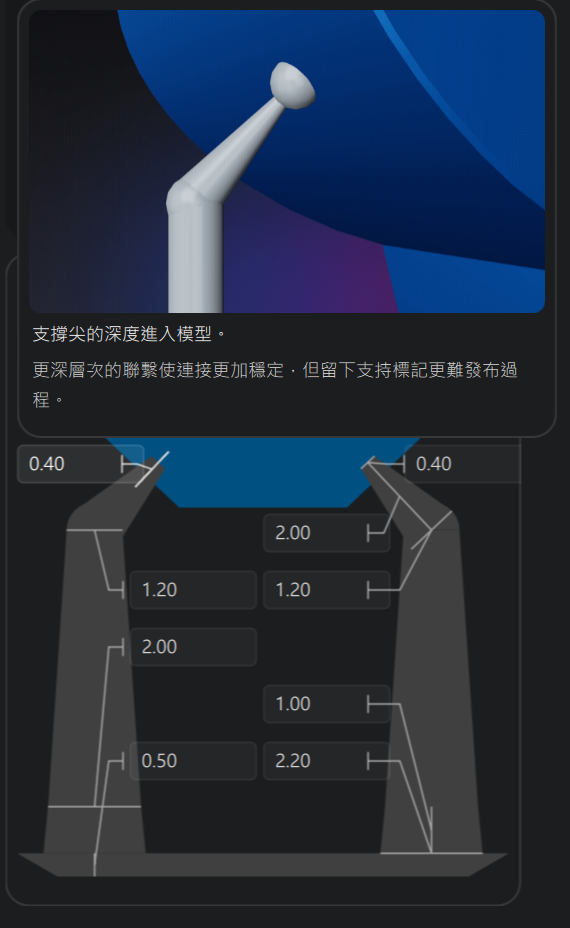
如果切片設定時支撐點過於稀疏、支撐頭太細,又或是支撐結構不夠強韌,模型在每次載台抬升與降落時,都會因為樹脂槽中液體的阻力與重力產生微小的物理晃動,這微幅的物理晃動會導致前後圖層在曝光時產生對位偏差,使水平層線在模型表面不斷累積。
解決方式:增加模型支撐的密度,並優化支撐的詳細設定(如增加接觸深度或使用較粗的支撐頭),確保整個列印過程中模型穩固不晃動。
5. 列印件孔洞口位置不正確
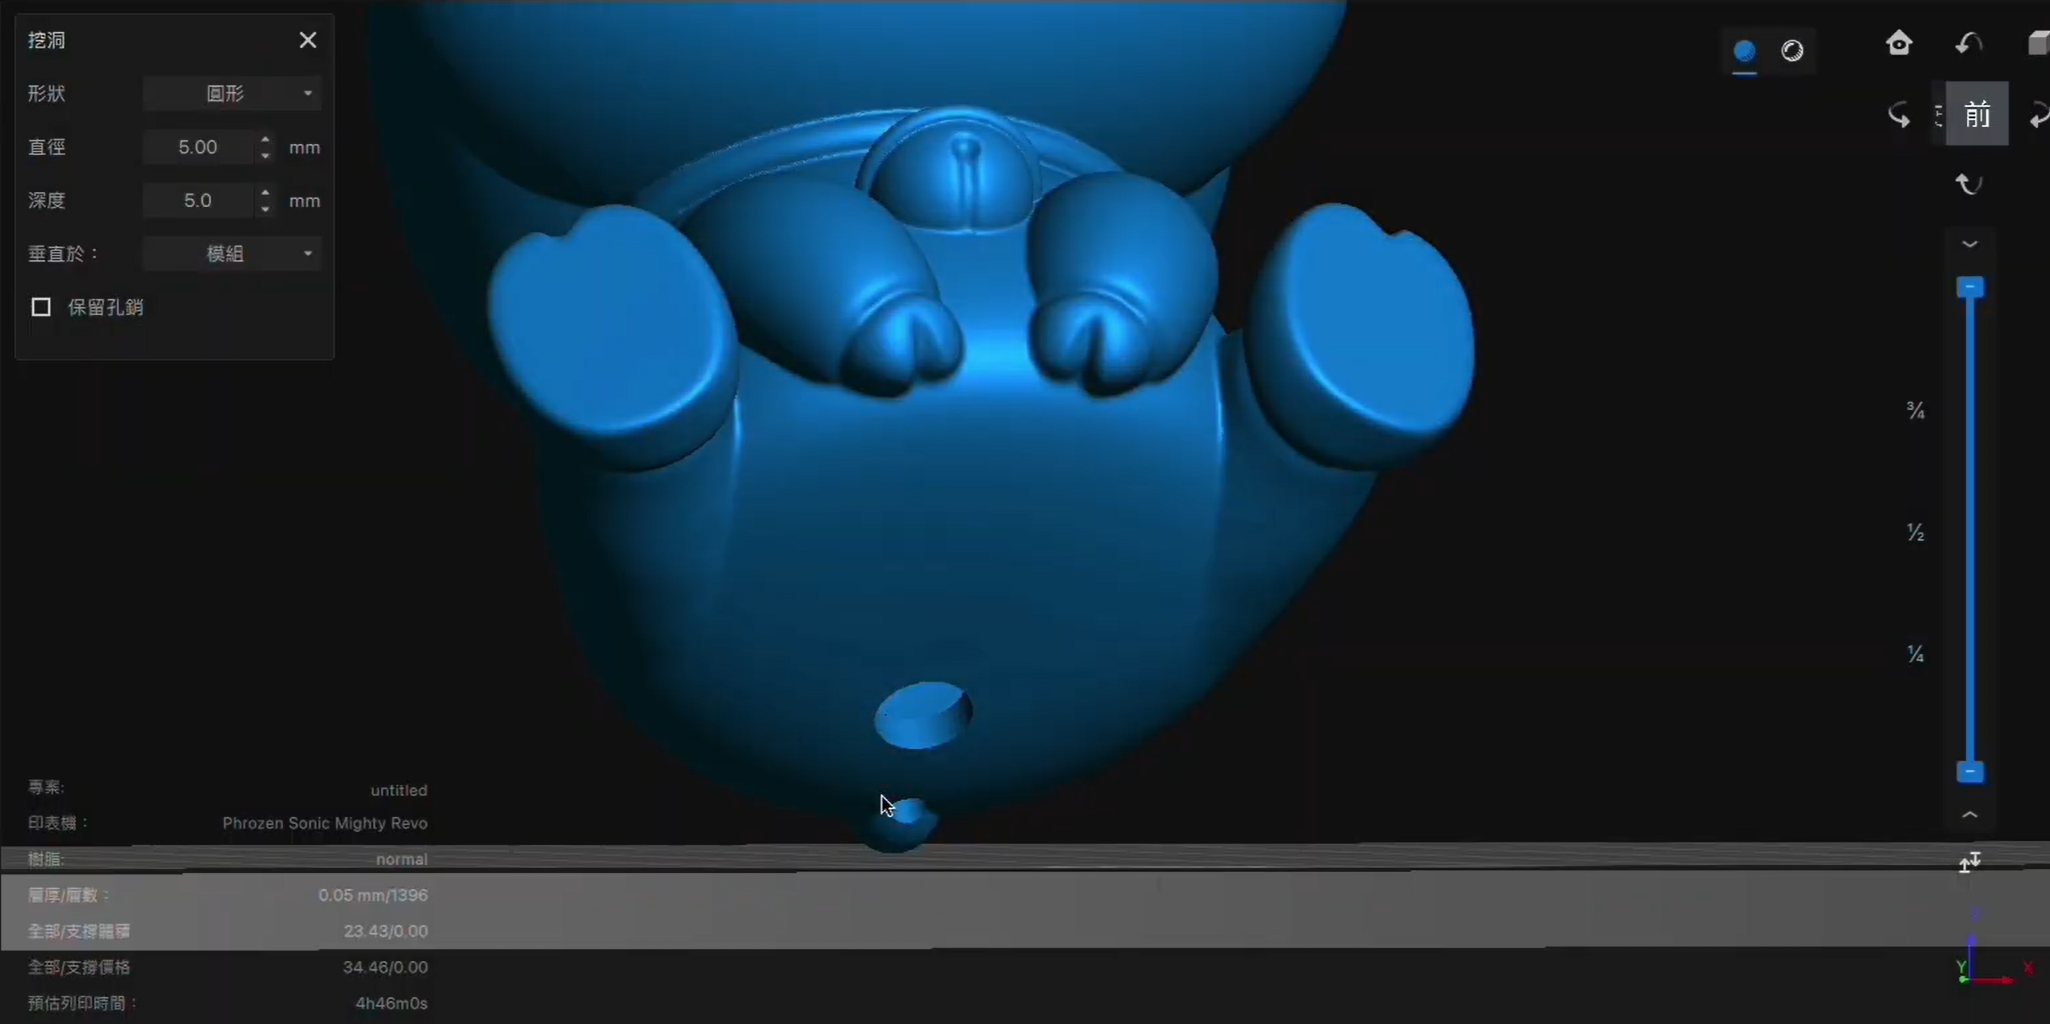
大型物件常會進行中空處理,但在列印中空模型時,若未設置孔洞或洞口位置不正確(例如離載台太遠),會使模型內部形成一個密閉的封閉空間,在抬升過程中產生劇烈的真空吸力,這股巨大的吸力會猛烈拉扯模型,導致壁面發生形變,產生嚴重的表面層紋甚至可能造成內部破裂。
解決方式:中空模型的壁厚建議設定在 1.5 毫米至 3 毫米之間,且必須在模型「靠近載台的底部」設置至少 2 個排氣/排水孔(一進一出),以平衡內部氣壓、釋放真空吸力。詳細說明可以參考:光固化 3D 列印為什麼要打孔?一次搞懂中空模型的排液與減壓原理。
6. 離型膜老化
樹脂槽底部的離型膜在頻繁使用後會逐漸老化,出現霧化、刮痕或失去原有的彈性與張力,老化的離型膜會使樹脂與膜之間的黏附阻力增加,當載台抬升時,模型必須承受更劇烈的拉扯,這種過度的物理拉拔力會使固化層產生微小形變或層間微幅脫離,直接反映在表面成為明顯的橫紋。
解決方式:定期檢查樹脂槽底部的離型膜外觀與張力狀況,若發現霧化嚴重、刮痕過多或張力疲乏,應及時更換全新的離型膜。更換方式可以參考普羅森離型膜怎麼換?Phrozen 原廠 nFEP、ACF 離型膜更換步驟與保養。
常見問題
Q1:列印物件做中空處理時,壁厚設定多少比較好?
A1:一般中空模型的壁厚建議至少為 1.5 毫米,如果是尺寸較大的物件,則會建議壁厚保持在 2 至 3 毫米之間,以提供足夠的結構強度抵消收縮力與拉拔力。
Q2:調整「抬升速度」對改善層紋有幫助嗎?切片軟體中的 TSMC 又是什麼?
A2:有,如果抬升速度過快,脫離離型膜時的拉拔力會非常劇烈,容易使模型產生微小形變或層間剝離,兩段式抬升(TSMC)會將抬升過程分為「慢速分離」與「快速回位」兩個階段,在剛離開離型膜的 2-3mm 內使用極低速(如 40mm/min),待完全分離後再加速,可以有效保護列印件表面。
Q3:我要如何判斷離型膜該更換了?
A3:當觀察到離型膜表面出現大面積的霧化、嚴重的局部刮痕、拉伸產生的永久性變形或鬆弛(失去緊繃張力)時,代表它已經老化,離型阻力會顯著增加,此時就必須進行更換。
Q4:在列印過程中,按「暫停」會造成模型表面出現層線嗎?
A4:是的,列印機在列印中途暫停會中斷連續的固化反應、打亂原有的升降規律,並在暫停的位置極易留下一道顯眼的異常層線,因此建議除非必要,否則應讓列印程序一次結束不中斷,避免中途手動暫停。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對光固化 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 10 月 13 日