光固化樹脂溫度太低會失敗嗎?最佳列印溫度、低溫徵兆與加熱方法
2026-11-09
同一台機器、同一瓶樹脂,夏天印得很順,到了冬天或放在冷氣出風口旁邊,卻開始掉板、斷支撐,這類狀況很多時候不是機器故障,而是溫度出了問題。
光固化樹脂對溫度相當敏感,多數樹脂在 24~30°C 之間列印最穩定,室溫一旦掉到 20°C 以下就容易出狀況。以下整理樹脂溫度對列印的影響、低溫時會出現的徵兆、常見的加熱方式,以及參數該怎麼調。
本篇重點
・最佳列印溫度為 24~30°C,低於 20°C 開始容易失敗,低於 18°C 不建議列印。
・18~24°C 可先把曝光時間增加約 20%,並同時想辦法提高溫度。
・溫度除了要夠高,也要穩定,夜間降溫造成的忽冷忽熱同樣會讓列印失敗。
・加熱方式有提高室溫、機器腔體加熱、樹脂槽加熱、樹脂瓶預熱四種,可以搭配使用。
・列印前一定要搖勻樹脂,色料與填料靜置後會沉澱。
溫度為什麼會影響光固化列印?
光固化是用光讓液態樹脂一層一層硬化,溫度會同時影響樹脂的兩個特性:
- 反應性:溫度越高,樹脂越容易被光固化,溫度偏低時,同樣的曝光時間可能固化不完全,層與層之間、模型與平台之間的附著力都會變弱。
- 黏度:樹脂冷了會變稠、流動變慢,每一層曝光完成後,平台會往上抬,讓剛硬化的那一層跟槽底的離型膜分開,再降回來準備印下一層,平台抬起時模型底下會空出一點距離,周圍的液態樹脂需要流進去填滿模型下方,下一層才有足夠的樹脂可以曝光,樹脂太稠、流得太慢時,還沒補滿就開始曝光,下一層就容易缺料或厚薄不均;變稠的樹脂也會讓模型和離型膜分開時的拉力變大。
所以冬天的列印失敗,多半是「固化不足」加上「樹脂太稠」同時發生,工程樹脂、韌性樹脂這類本來黏度就偏高的材料,受溫度影響會更明顯。
溫度不只要夠高,還要穩定,列印過程中溫度上下波動,同樣會造成失敗。
光固化樹脂列印溫度對照表
可以用下表對照工作環境的室溫:
| 環境溫度 | 狀態 | 建議做法 |
| 24~30°C | 最佳區間 | 依樹脂建議參數列印 |
| 18~24°C | 偏冷,低於 20°C 開始容易失敗 | 曝光時間增加約 20%,最好同時加熱 |
| 低於 18°C | 不建議列印 | 先提高室溫,或加熱樹脂與機器後再印 |
各家樹脂廠商的建議數字略有不同,有些樹脂的理想環境溫度訂在 25~35°C。實際列印仍以手上樹脂的瓶身標示或原廠規格頁為準。
樹脂太冷會出現哪些徵兆?
| 徵兆 | 可能原因 |
| 模型整片沒黏在平台上,掉在離型膜上 | 底層固化不足,附著力不夠 |
| 底座邊緣翹起、剝離 | 底層曝光不足,加上樹脂變稠、拉力變大 |
| 支撐斷裂、模型局部缺件 | 細支撐在低溫下固化強度不夠 |
| 表面分層、細節變糊 | 樹脂回流慢,每層固化不均 |
| 白天印成功,晚上印失敗 | 夜間室溫下降,溫度不穩定 |
簡單來說,低溫讓樹脂黏度上升、流動性下降,可能造成支撐與模型分離,或底層剝離、無法附著在平台上。
遇到以上狀況,建議先確認列印環境的溫度,再去調參數,順序反過來容易越調越亂,如果溫度正常、模型還是黏不住平台,可以參考光固化 3D 列印黏底失敗怎麼辦?逐項排除;支撐仍然持續斷裂,可以參考3D 列印光固化支撐怎麼加?檢查支撐設定。如果表面出現一條條橫紋,除了溫度,也可能跟曝光時間不足、抬升高度不夠、支撐不穩或離型膜老化有關,詳細原因與改善方式可以參考光固化列印為什麼會出現層紋?。
樹脂加熱的四種方法
| 方法 | 做法 | 優點 | 注意事項 |
| 提高室溫 | 用暖氣或空調讓空間維持在 24°C 以上 | 樹脂、機器與環境一起穩定 | 空間大時較耗電,夜間也要持續維持 |
| 機器腔體加熱 | 使用內建腔體加熱的機型,或加裝腔體加熱器 | 直接控制列印環境溫度 | 要有溫控,避免忽冷忽熱 |
| 樹脂槽加熱 | 直接加熱樹脂槽內的樹脂 | 對高黏度、工程樹脂特別有幫助 | 需機型支援或選配 |
| 樹脂瓶預熱+搖勻 | 列印前先將整瓶樹脂加熱並搖勻再倒入 | 同時處理黏度與沉澱 | 倒進冷的樹脂槽後溫度會下降,最好搭配其他方式 |
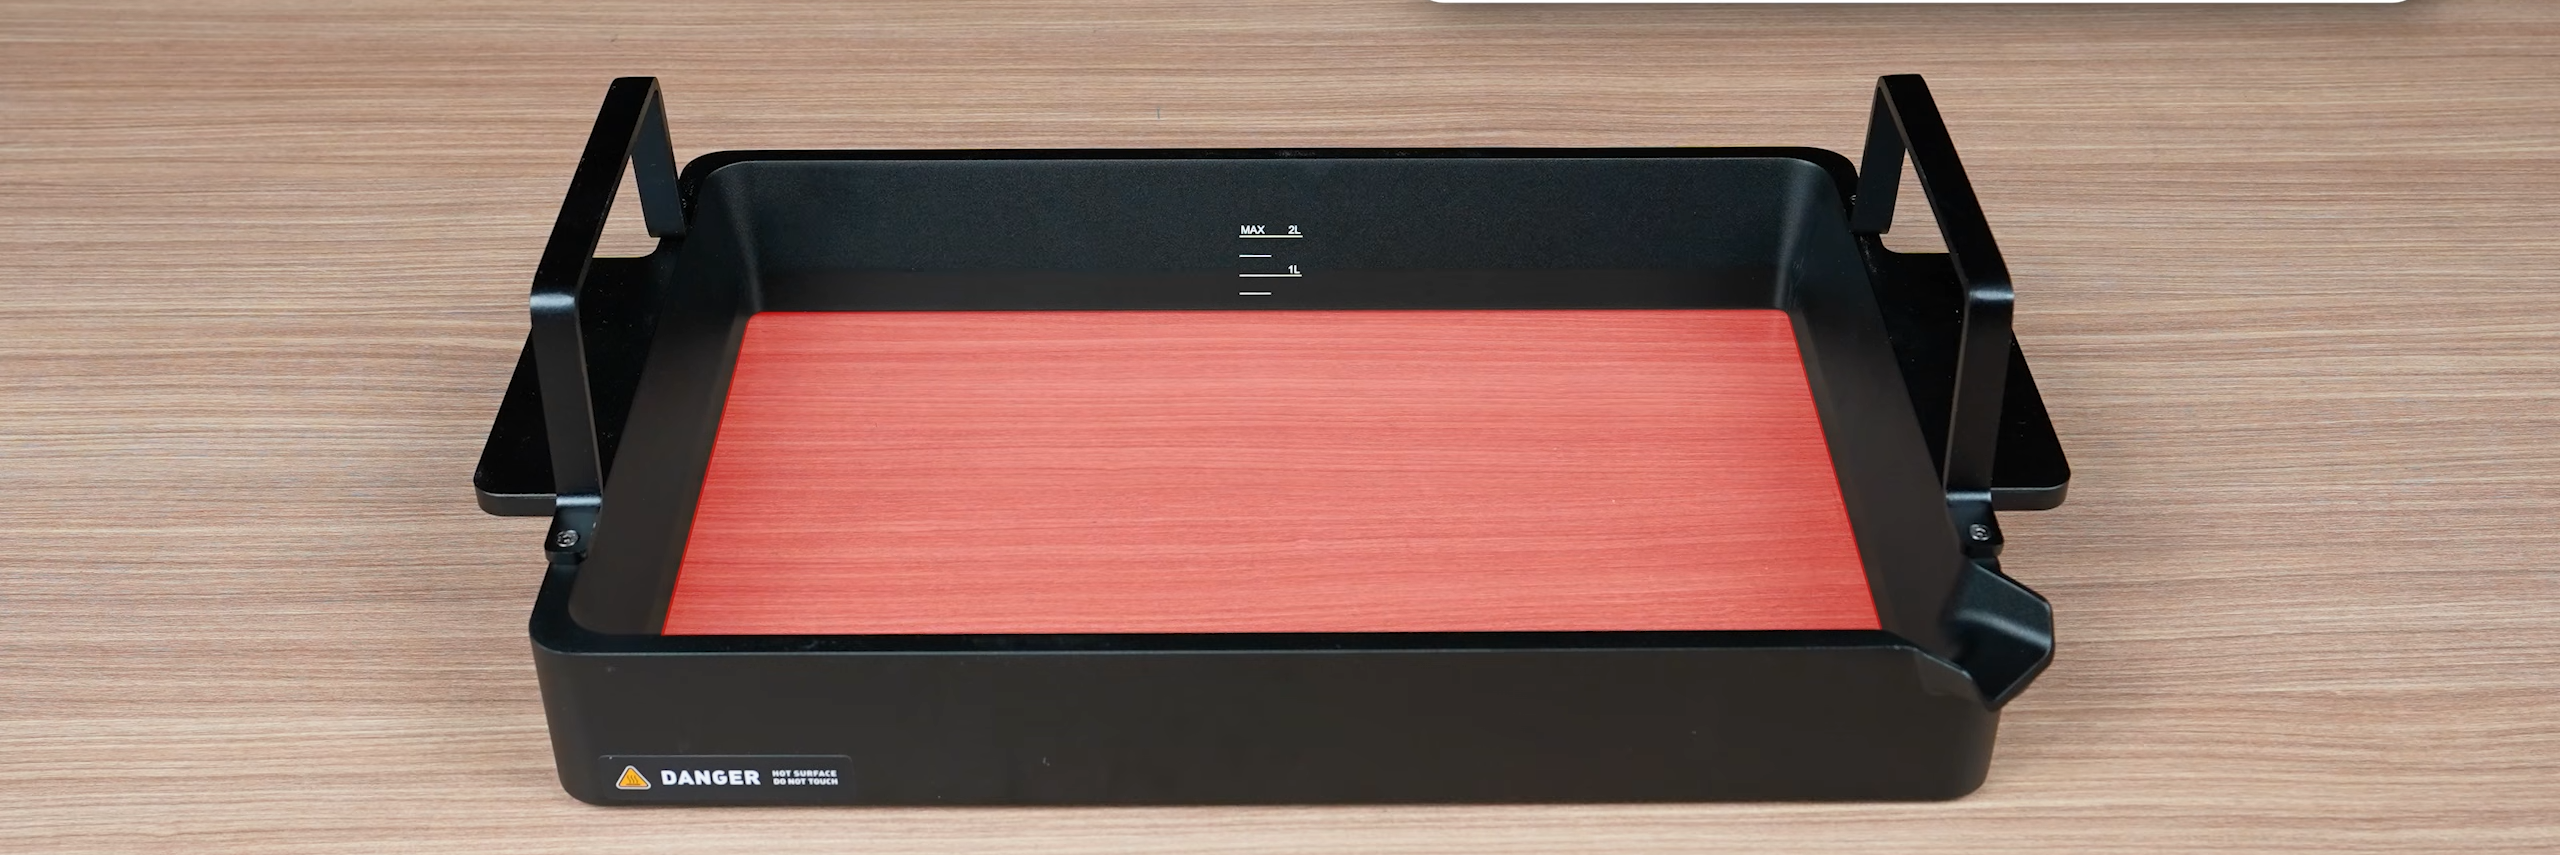
實務上常見的組合是「機器腔體加熱+樹脂預熱搖勻」:預熱讓樹脂一倒入就有足夠流動性,腔體加熱則讓從開始到印完的整個過程,都維持在穩定的溫度。
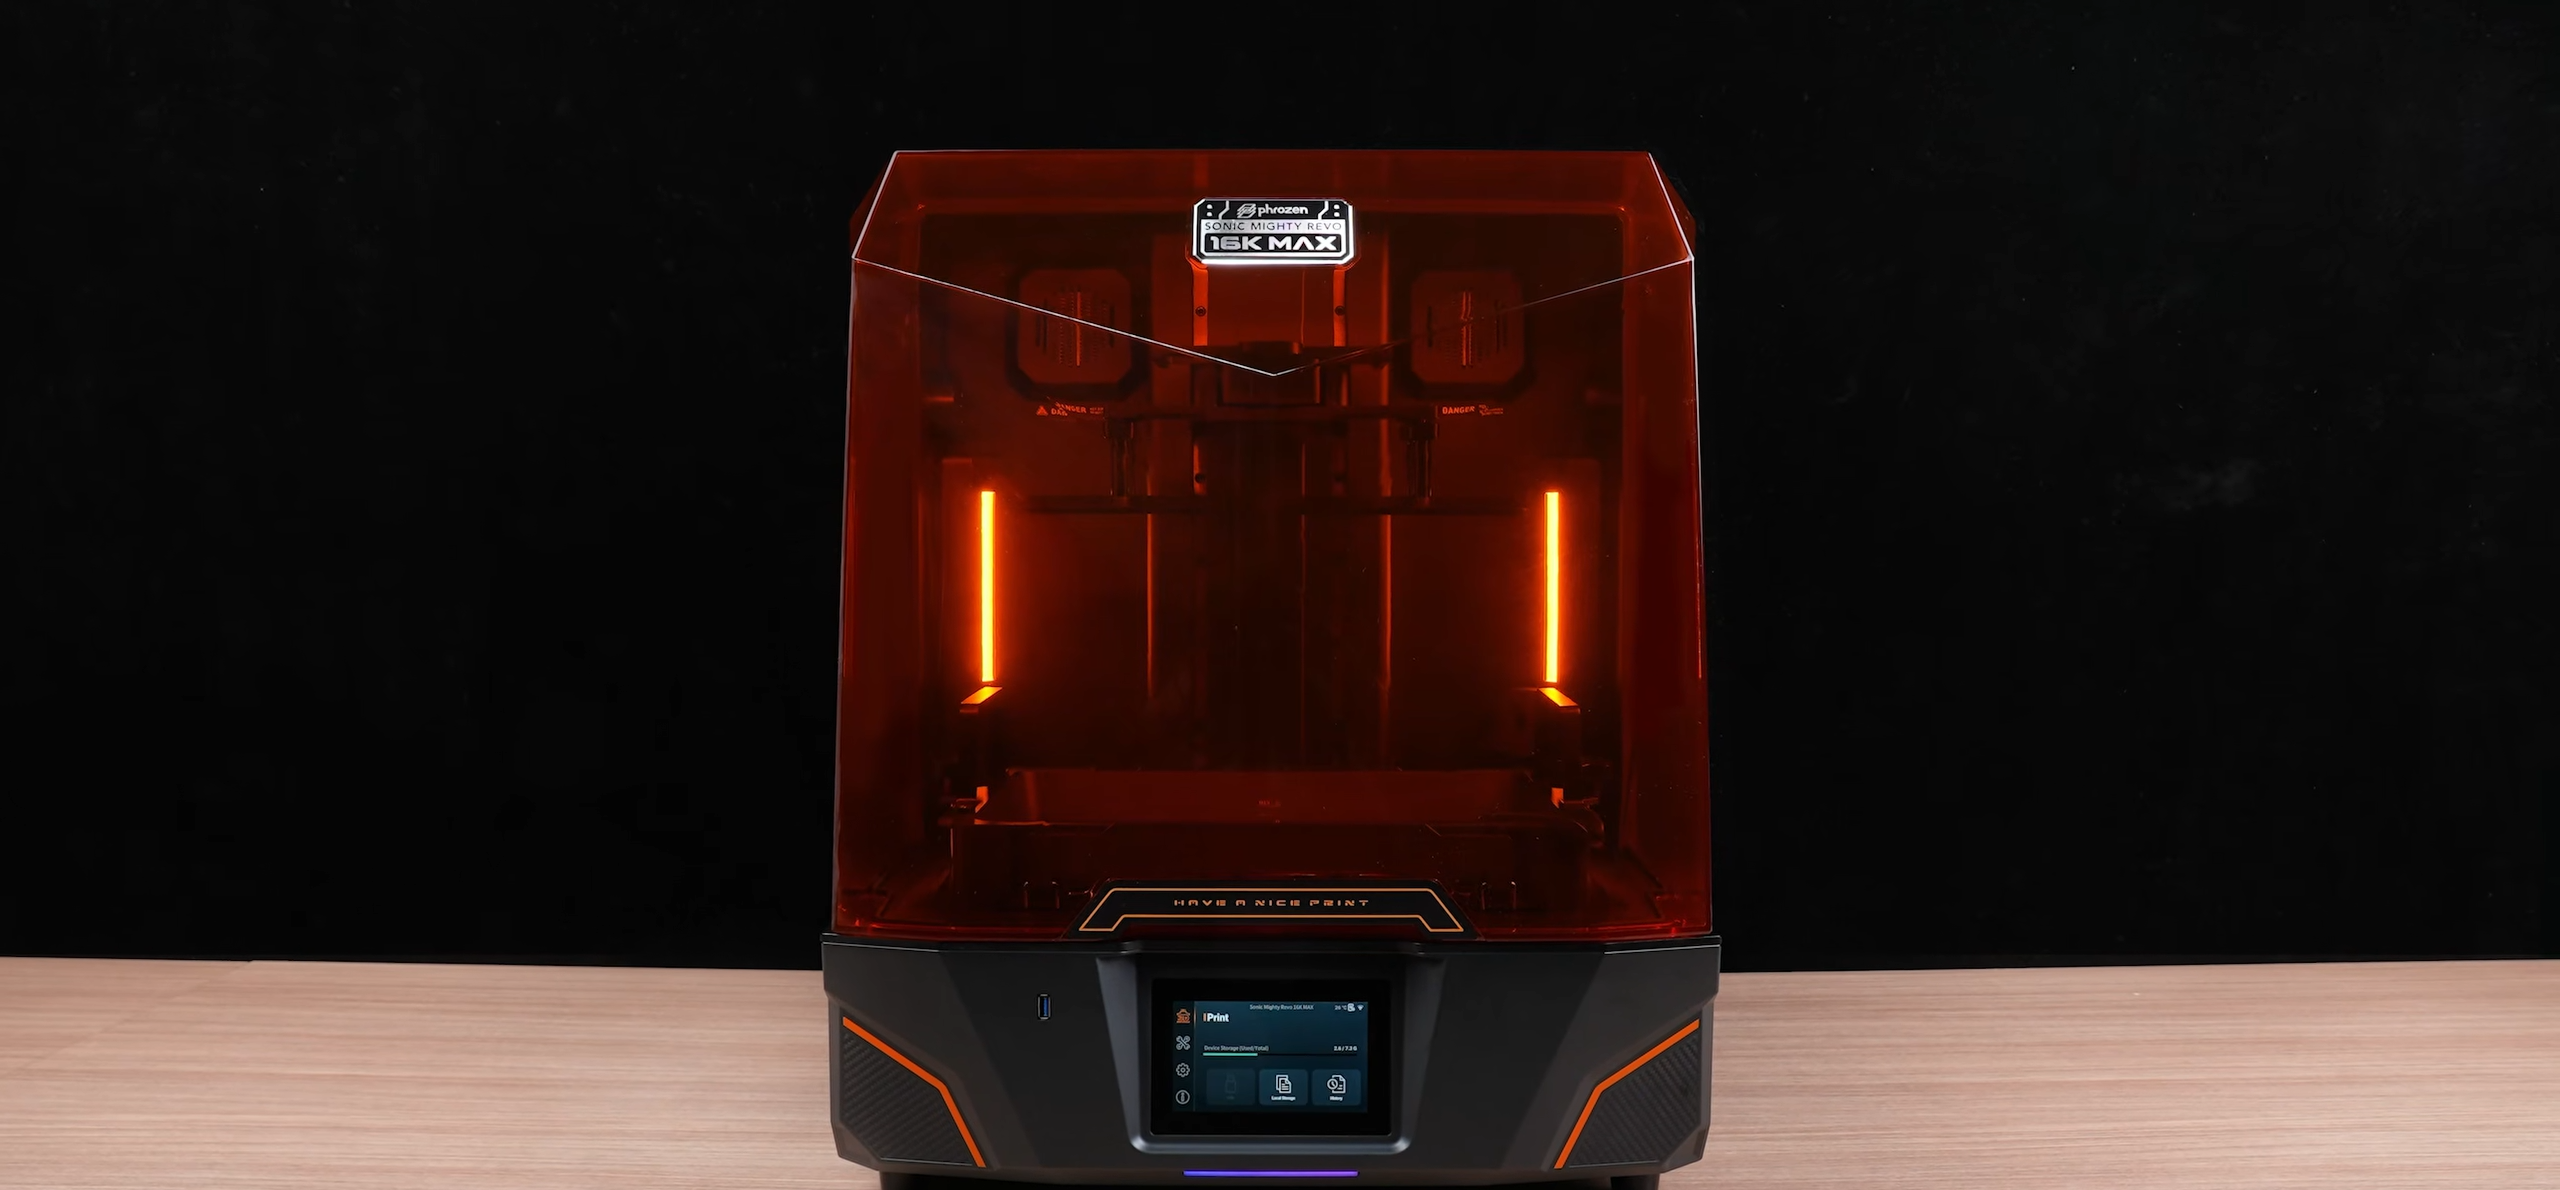
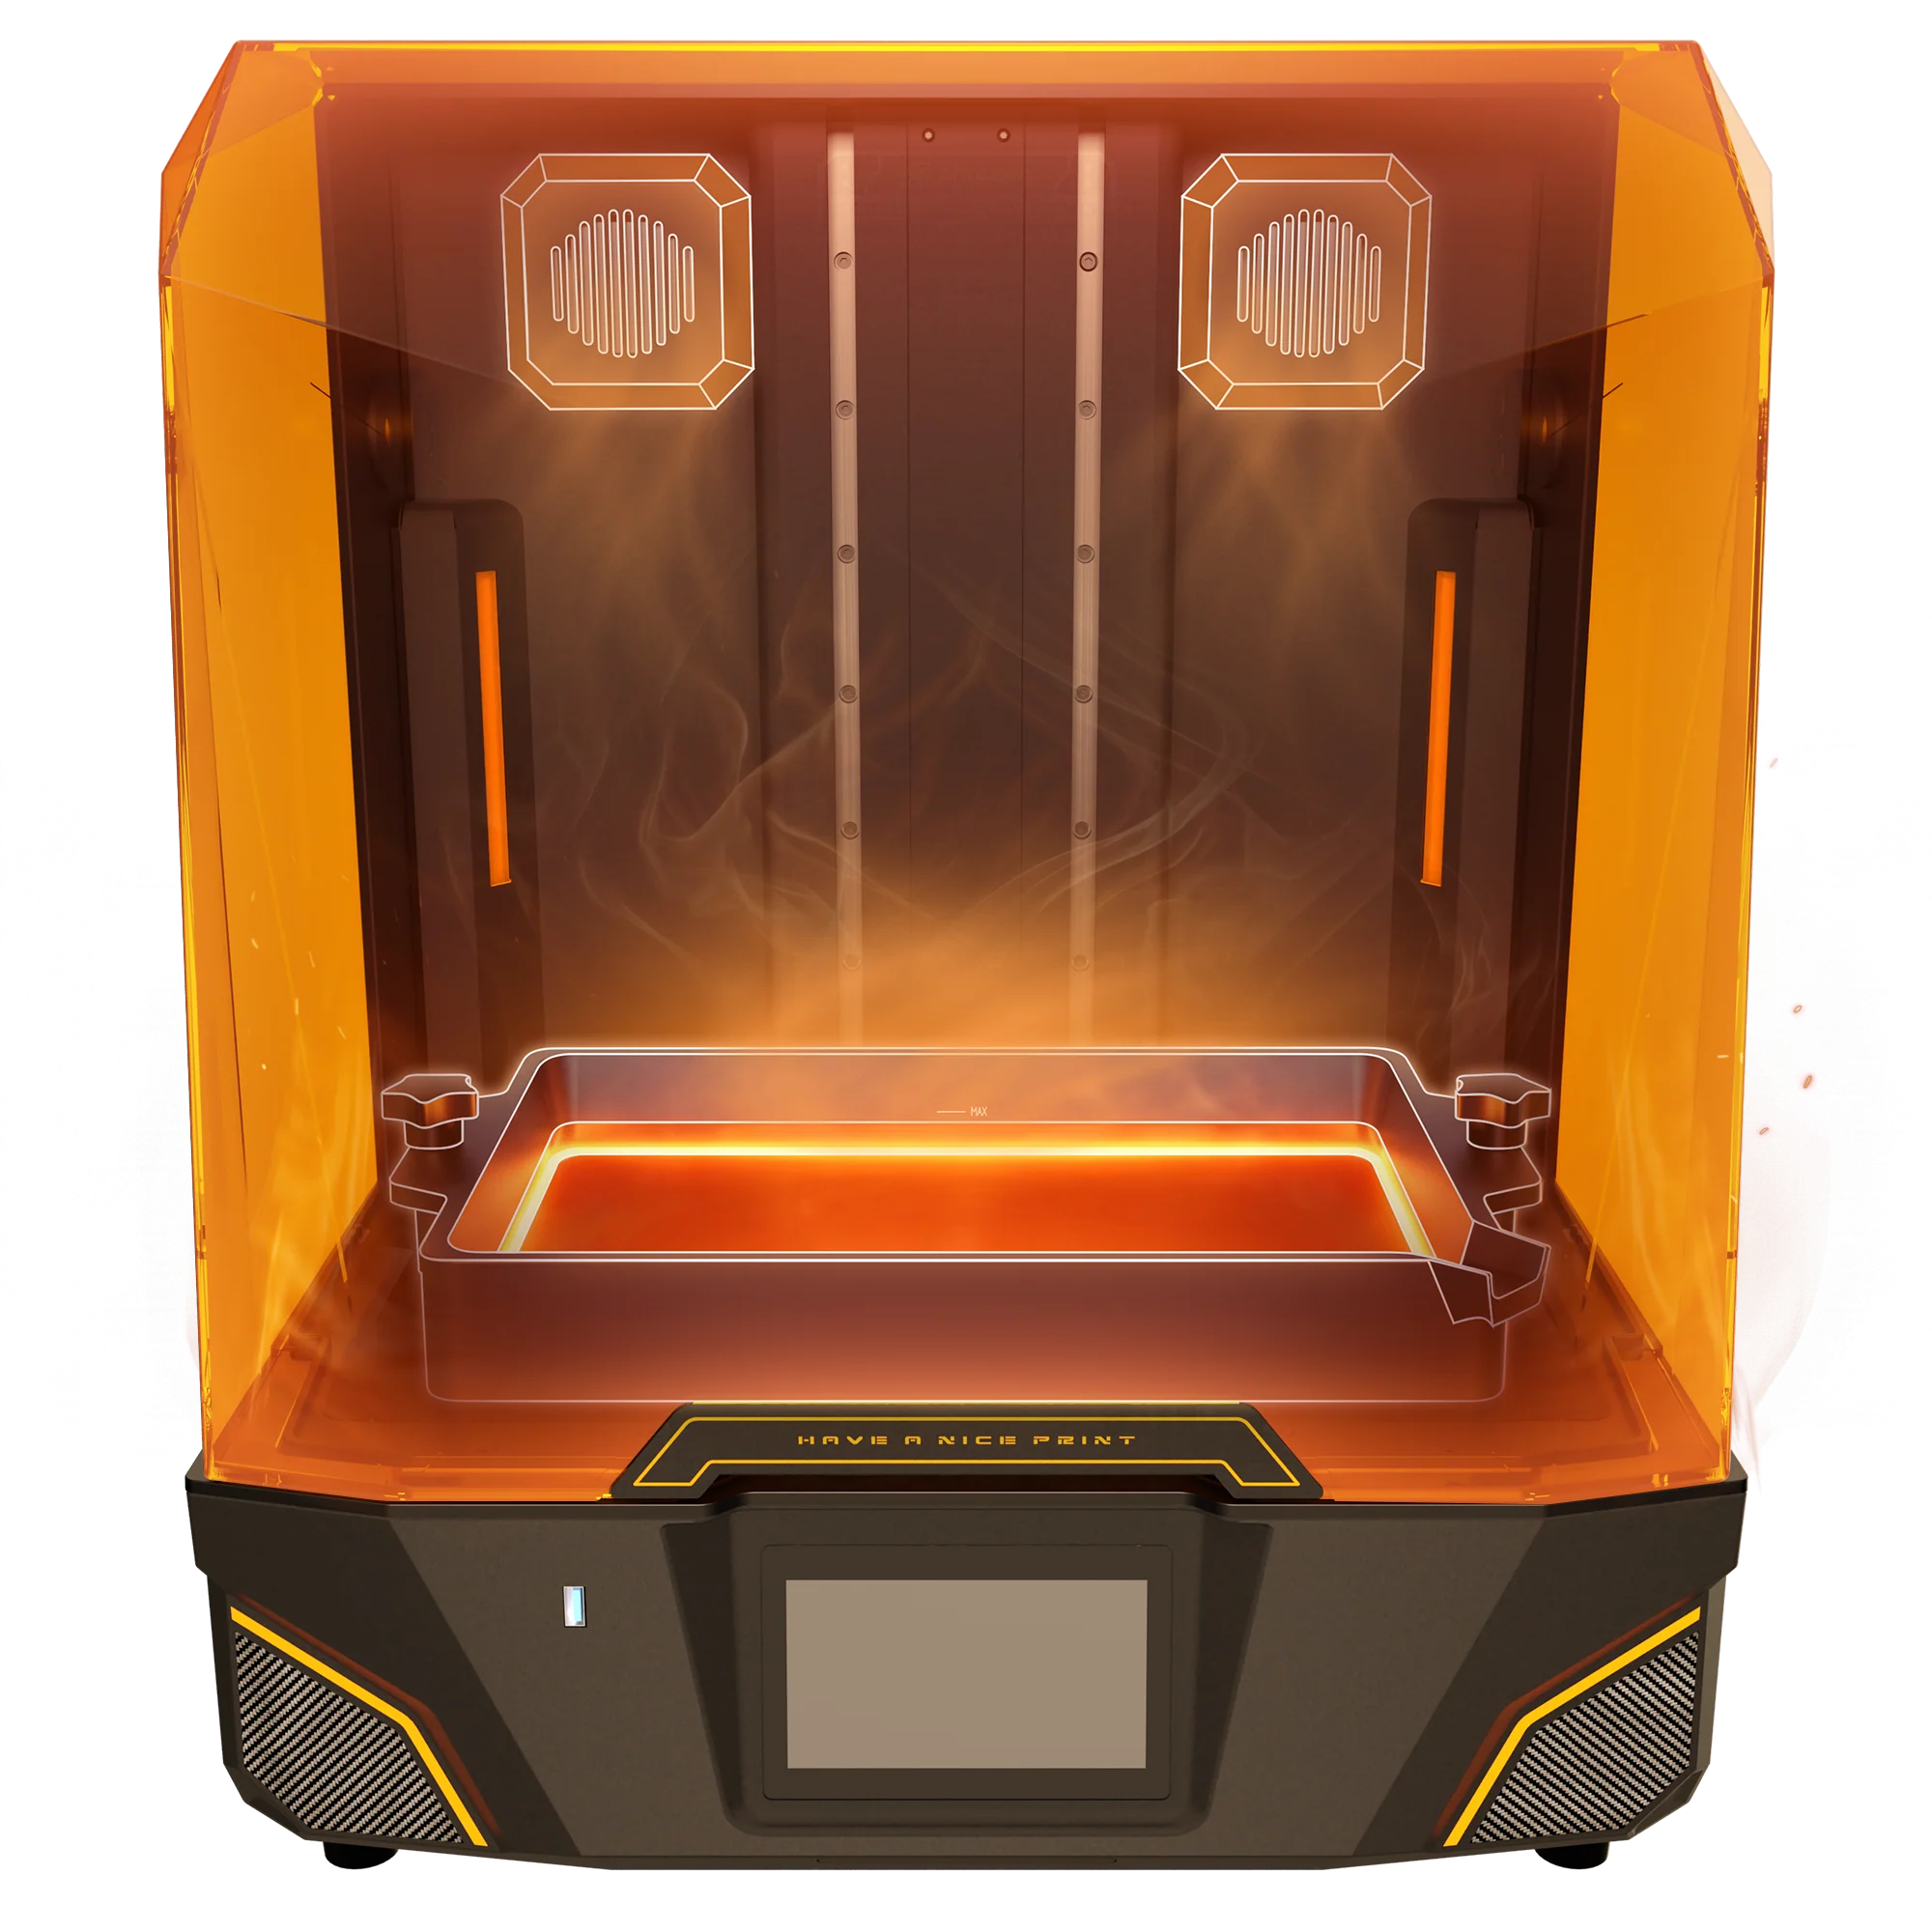
內建加熱的機型:以 Revo Max 為例
Phrozen(普羅森)Sonic Mighty Revo Max 標配腔體雙加熱風扇,約 5 分鐘可將腔體加熱至 30°C,溫控範圍為 25~40°C;另可選配加熱樹脂槽,針對最高 4000 cps 的高黏度與工程樹脂設計(cps 是黏度單位,數字越大越稠)。需要長時間、跨夜列印大件,或工作空間冬天溫度較低時,內建溫控的機型會穩定很多。詳細規格可以參考Phrozen Sonic Mighty Revo Max 值得買嗎?。
樹脂預熱:樹脂加熱搖勻機
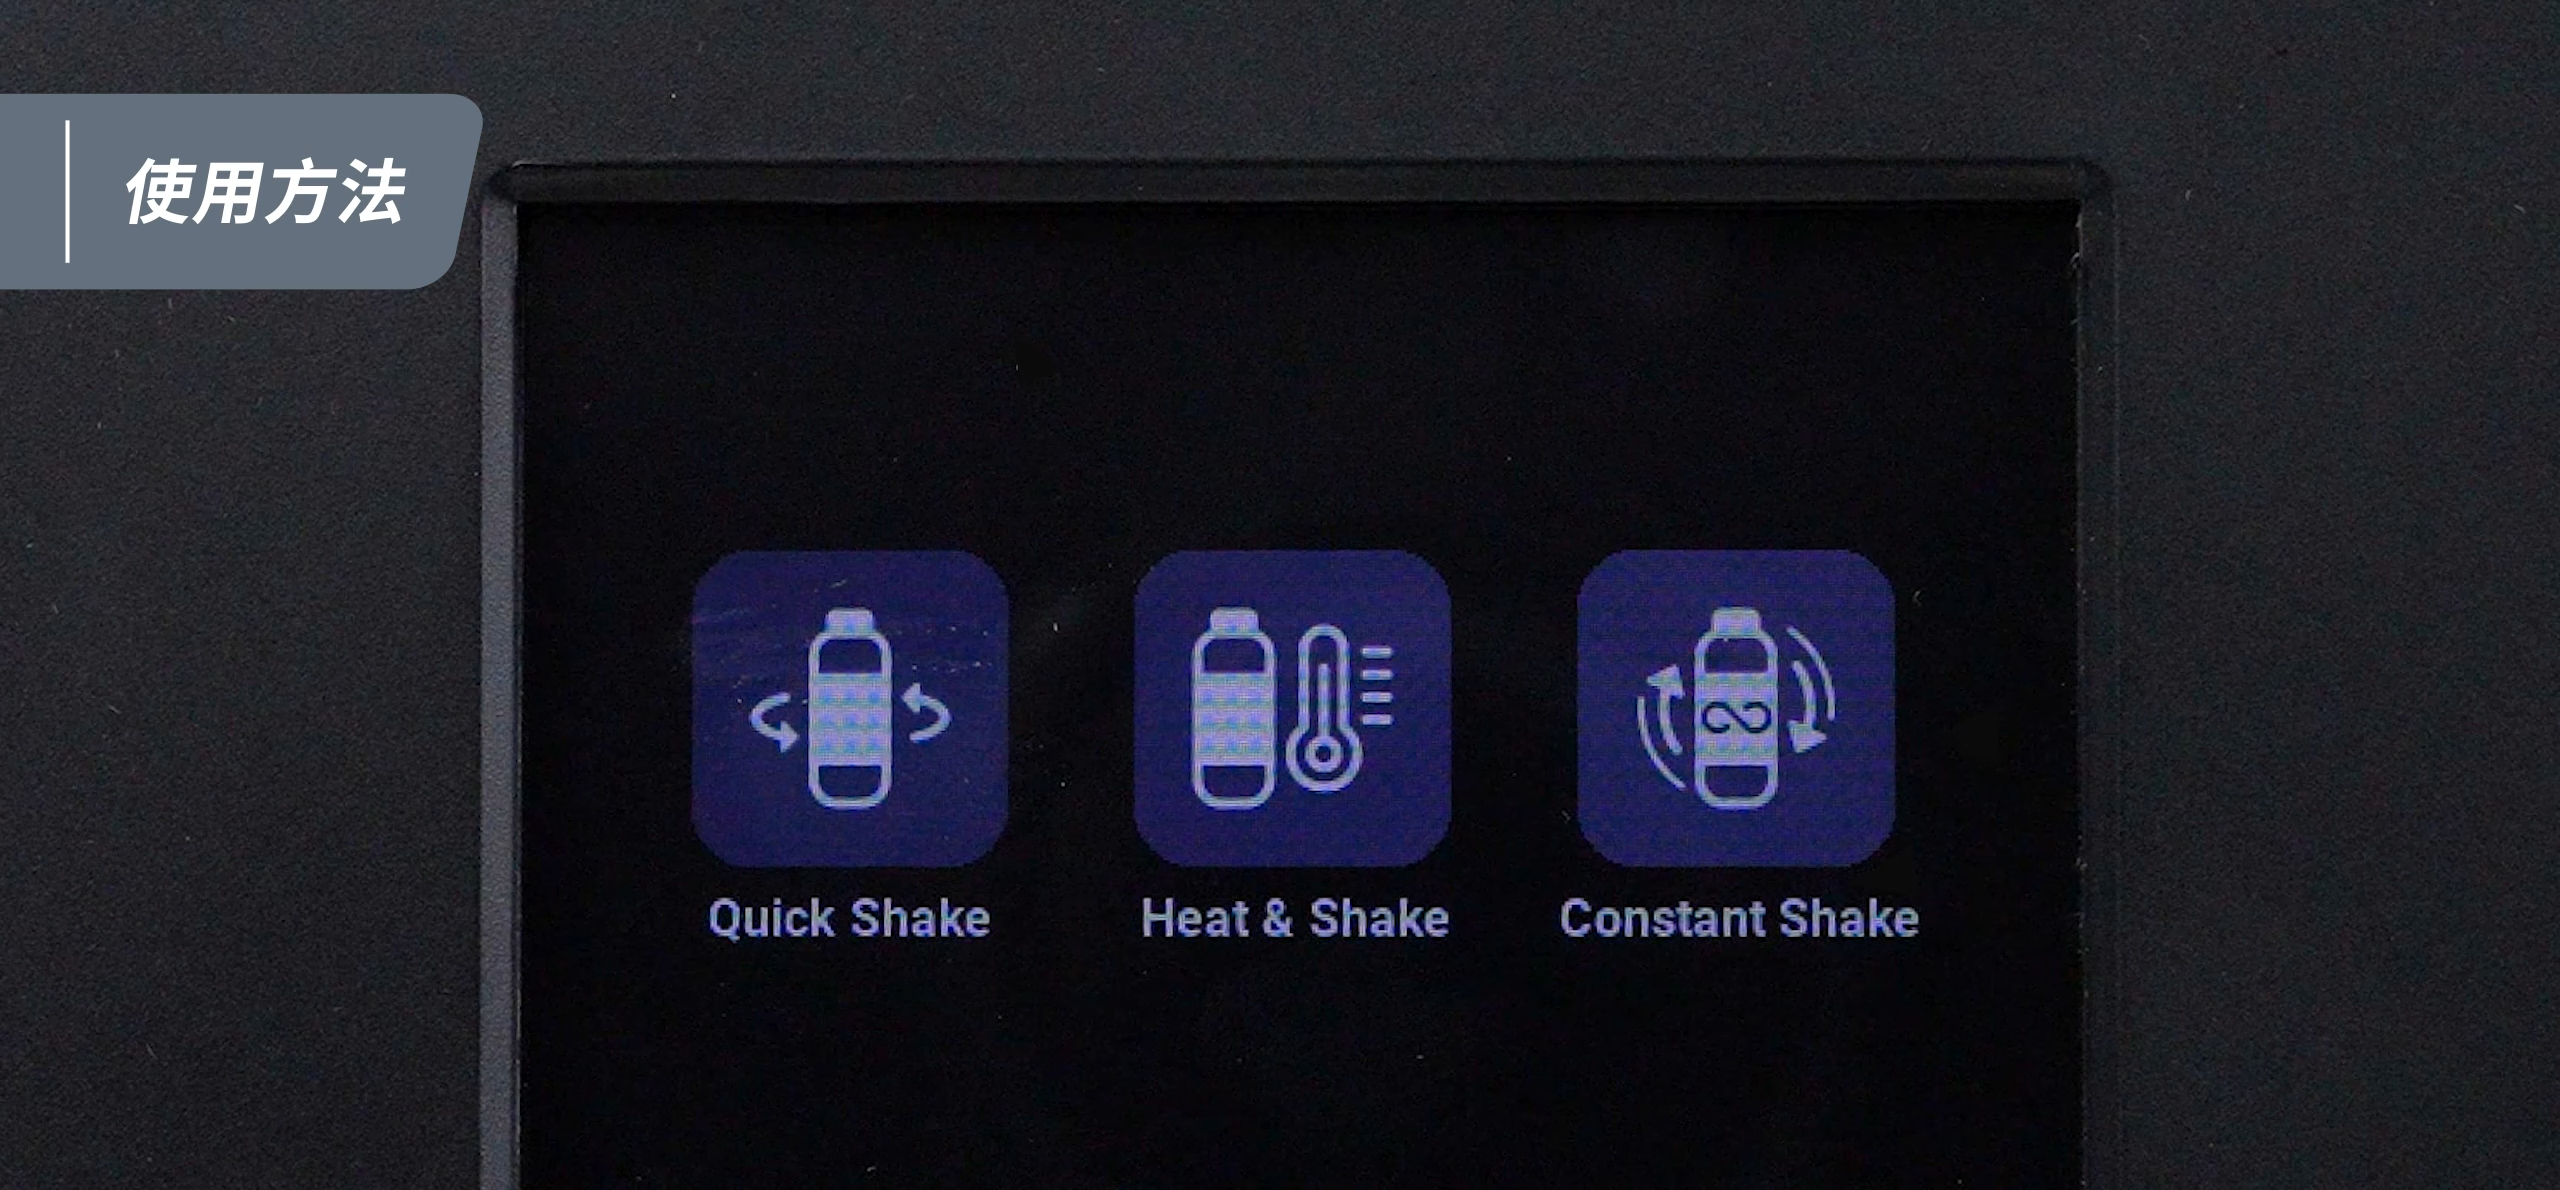
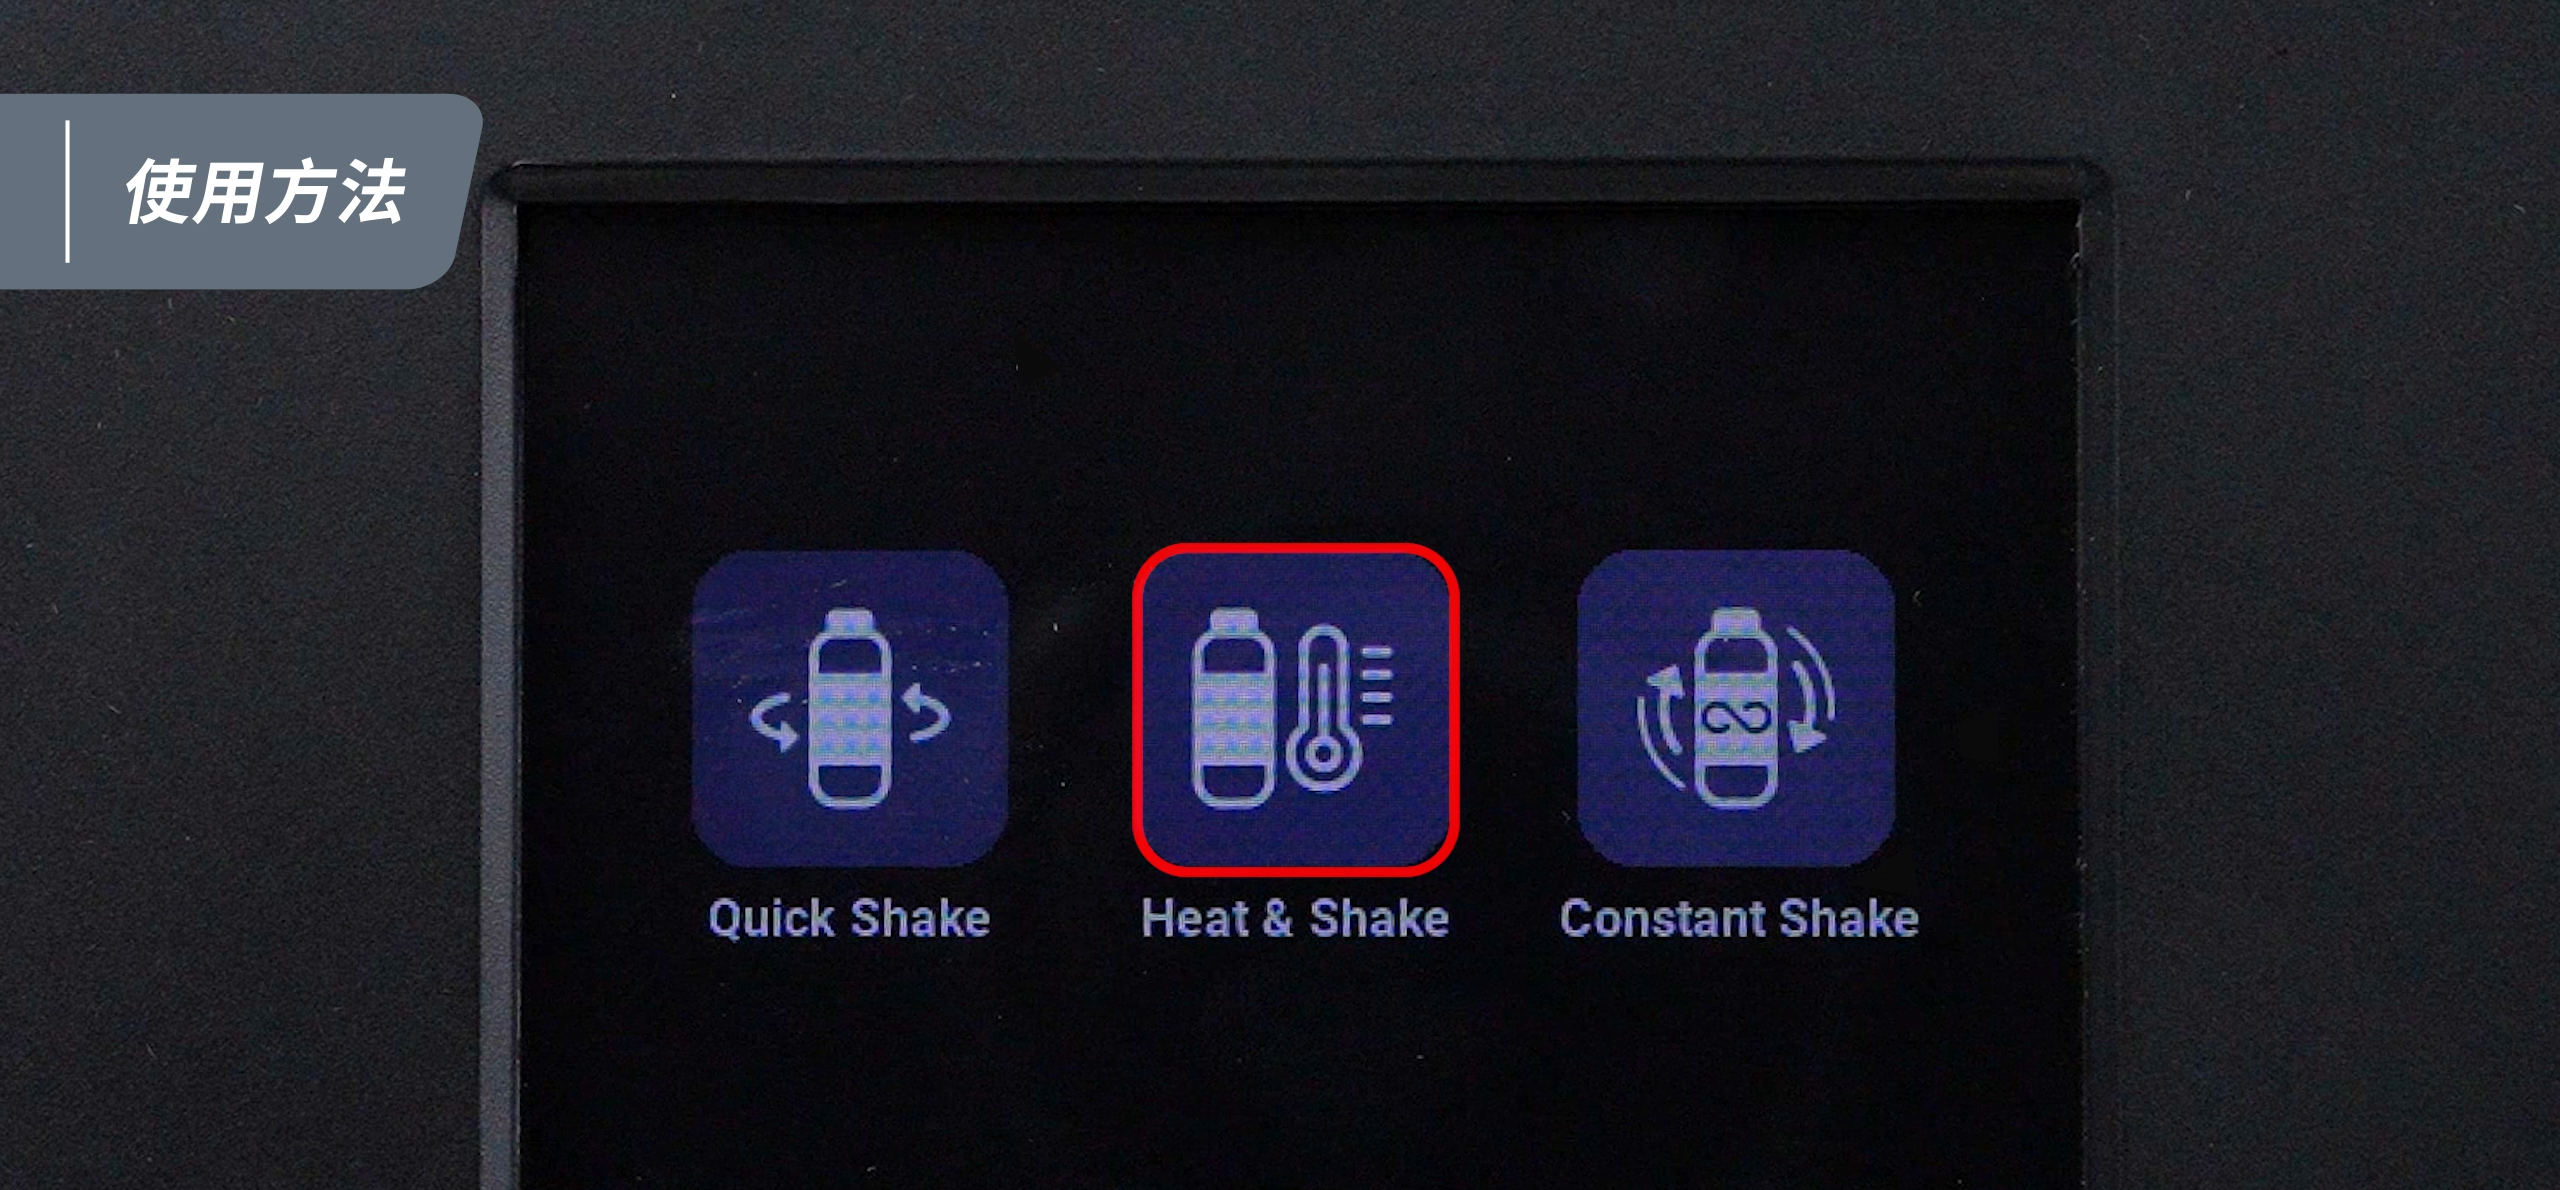
普羅森樹脂加熱搖勻機(Heat & Mix)最高可加熱至 50°C,提供三種模式:
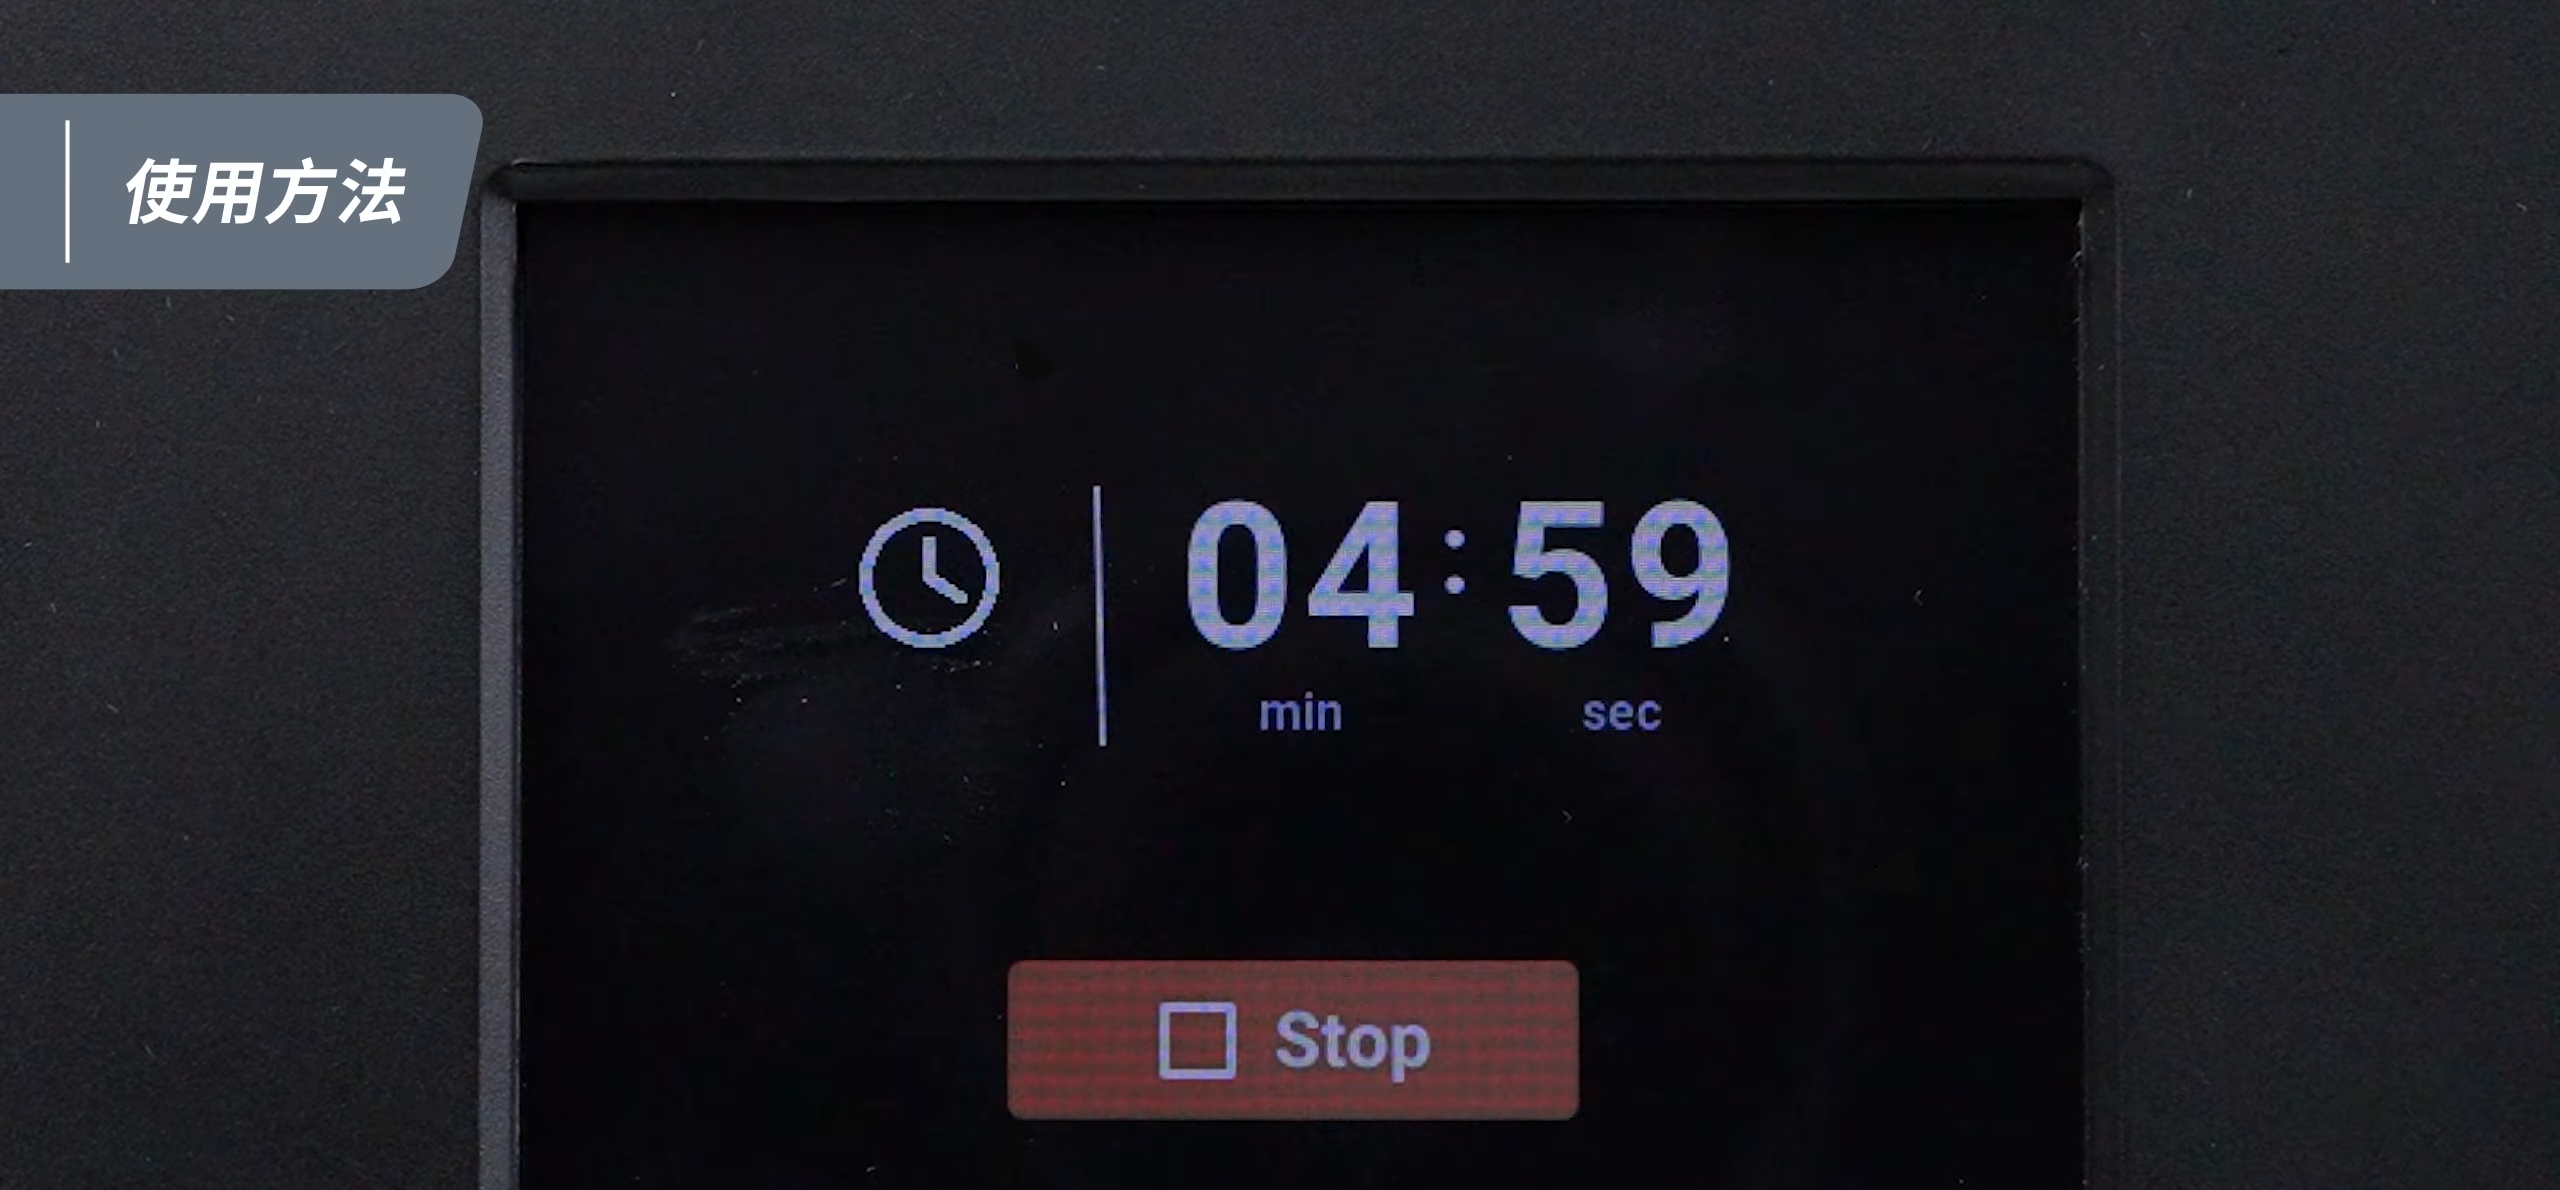
- Quick Shake:不加熱,連續搖晃 5 分鐘,適合一般樹脂列印前搖勻
- Heat & Shake:加熱並搖晃,適合高黏度、含填料的樹脂
- Constant Shake:持續搖晃,最長 6 小時
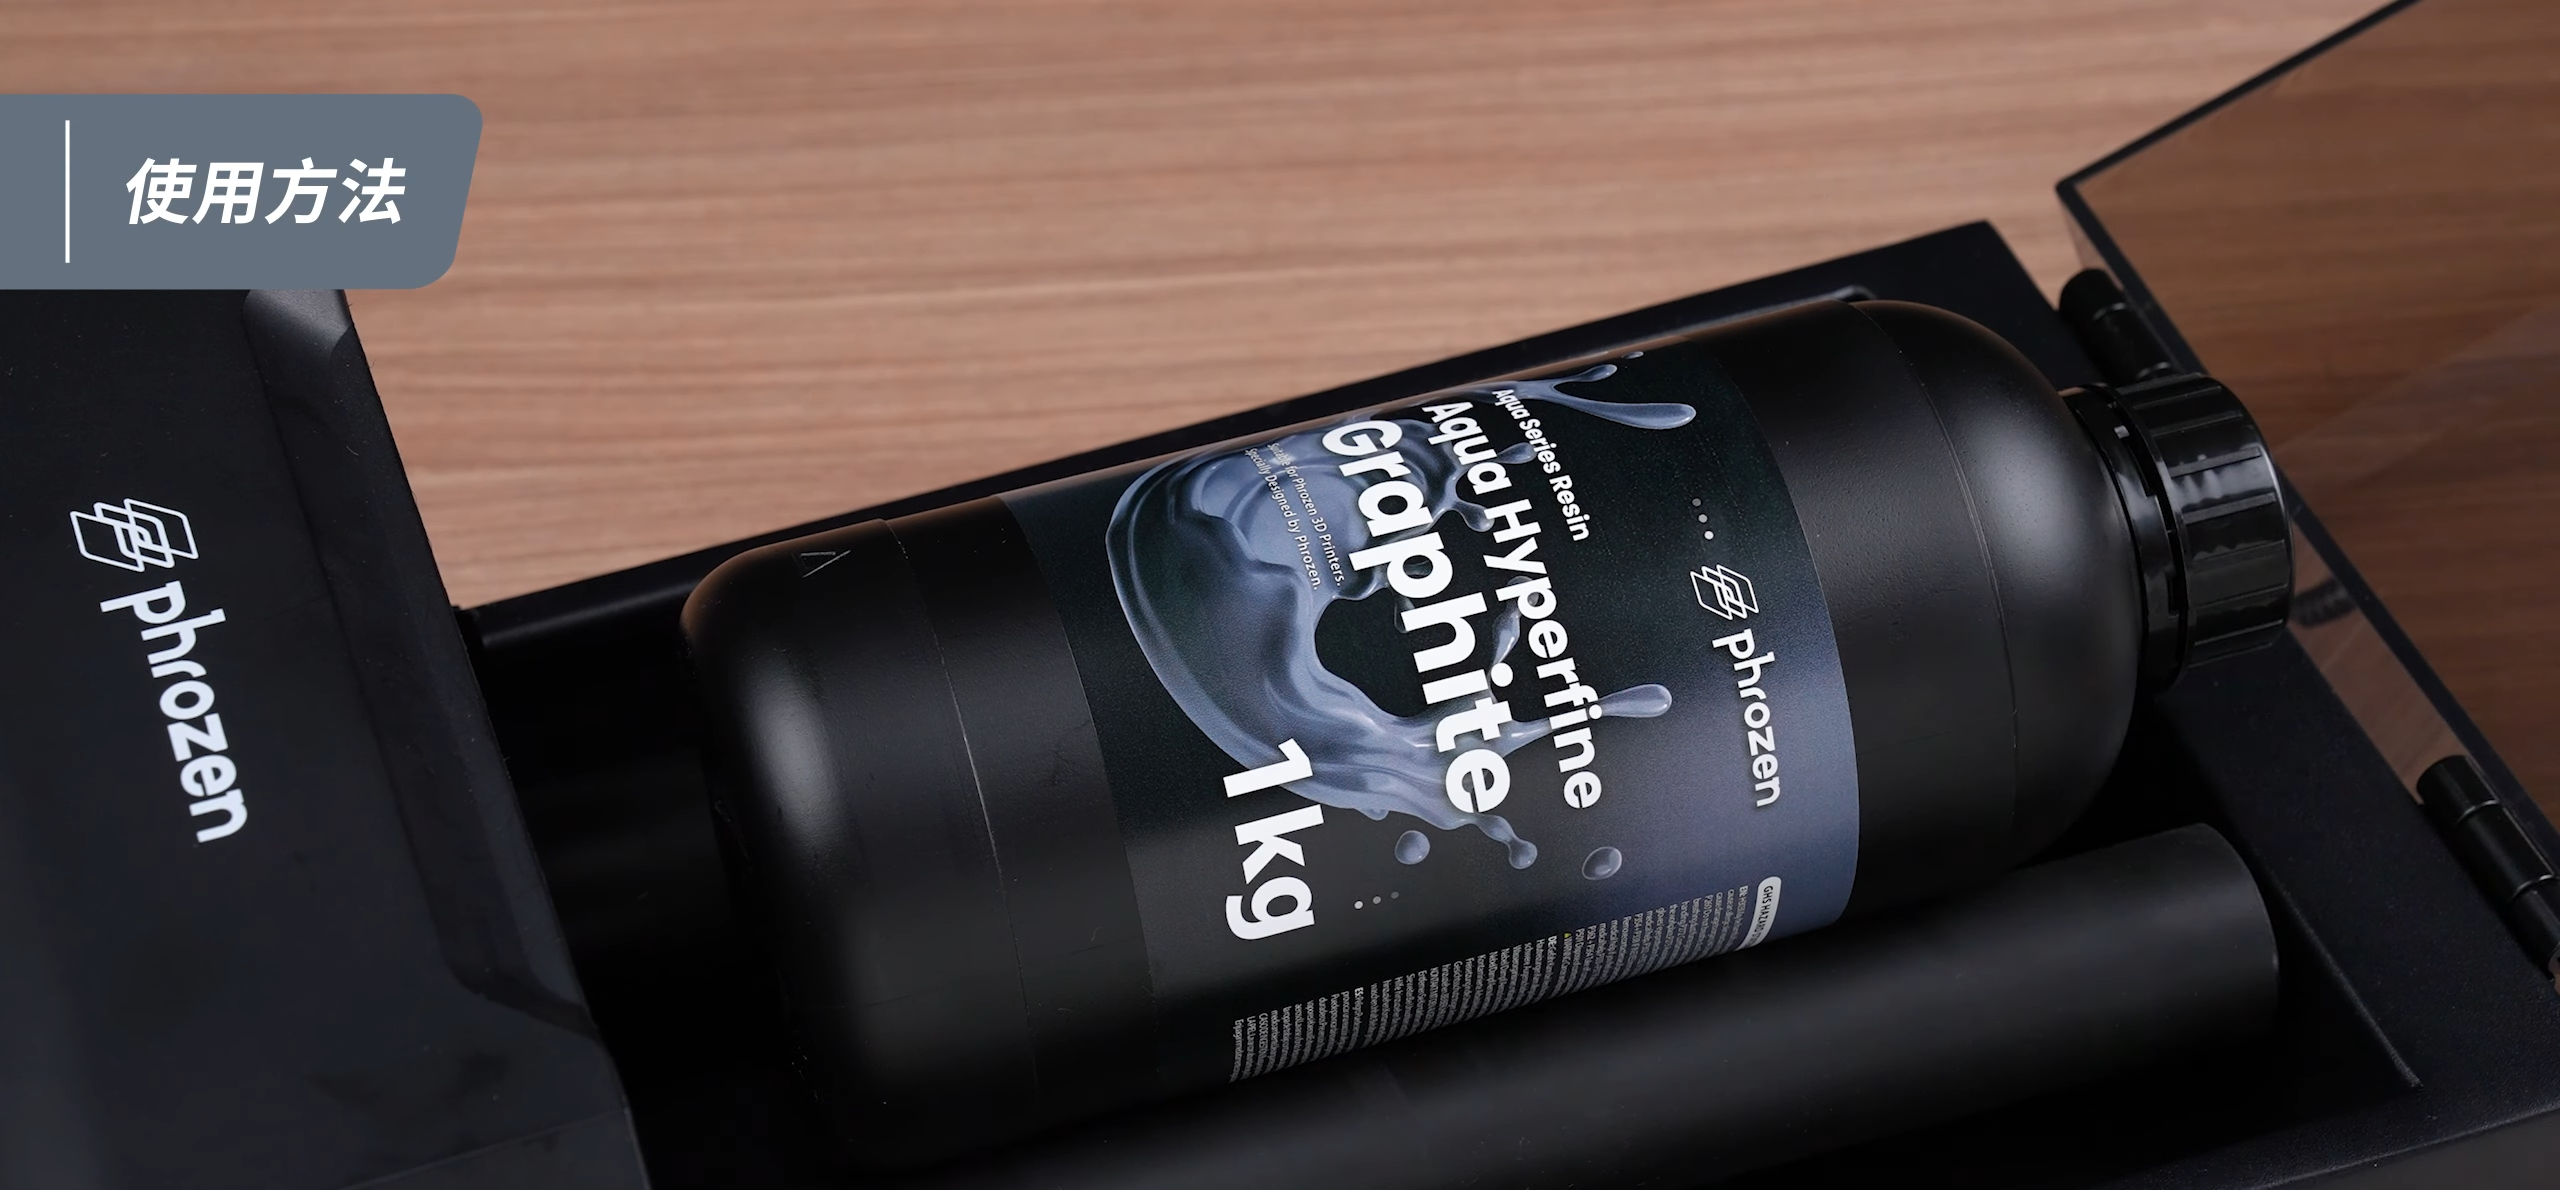
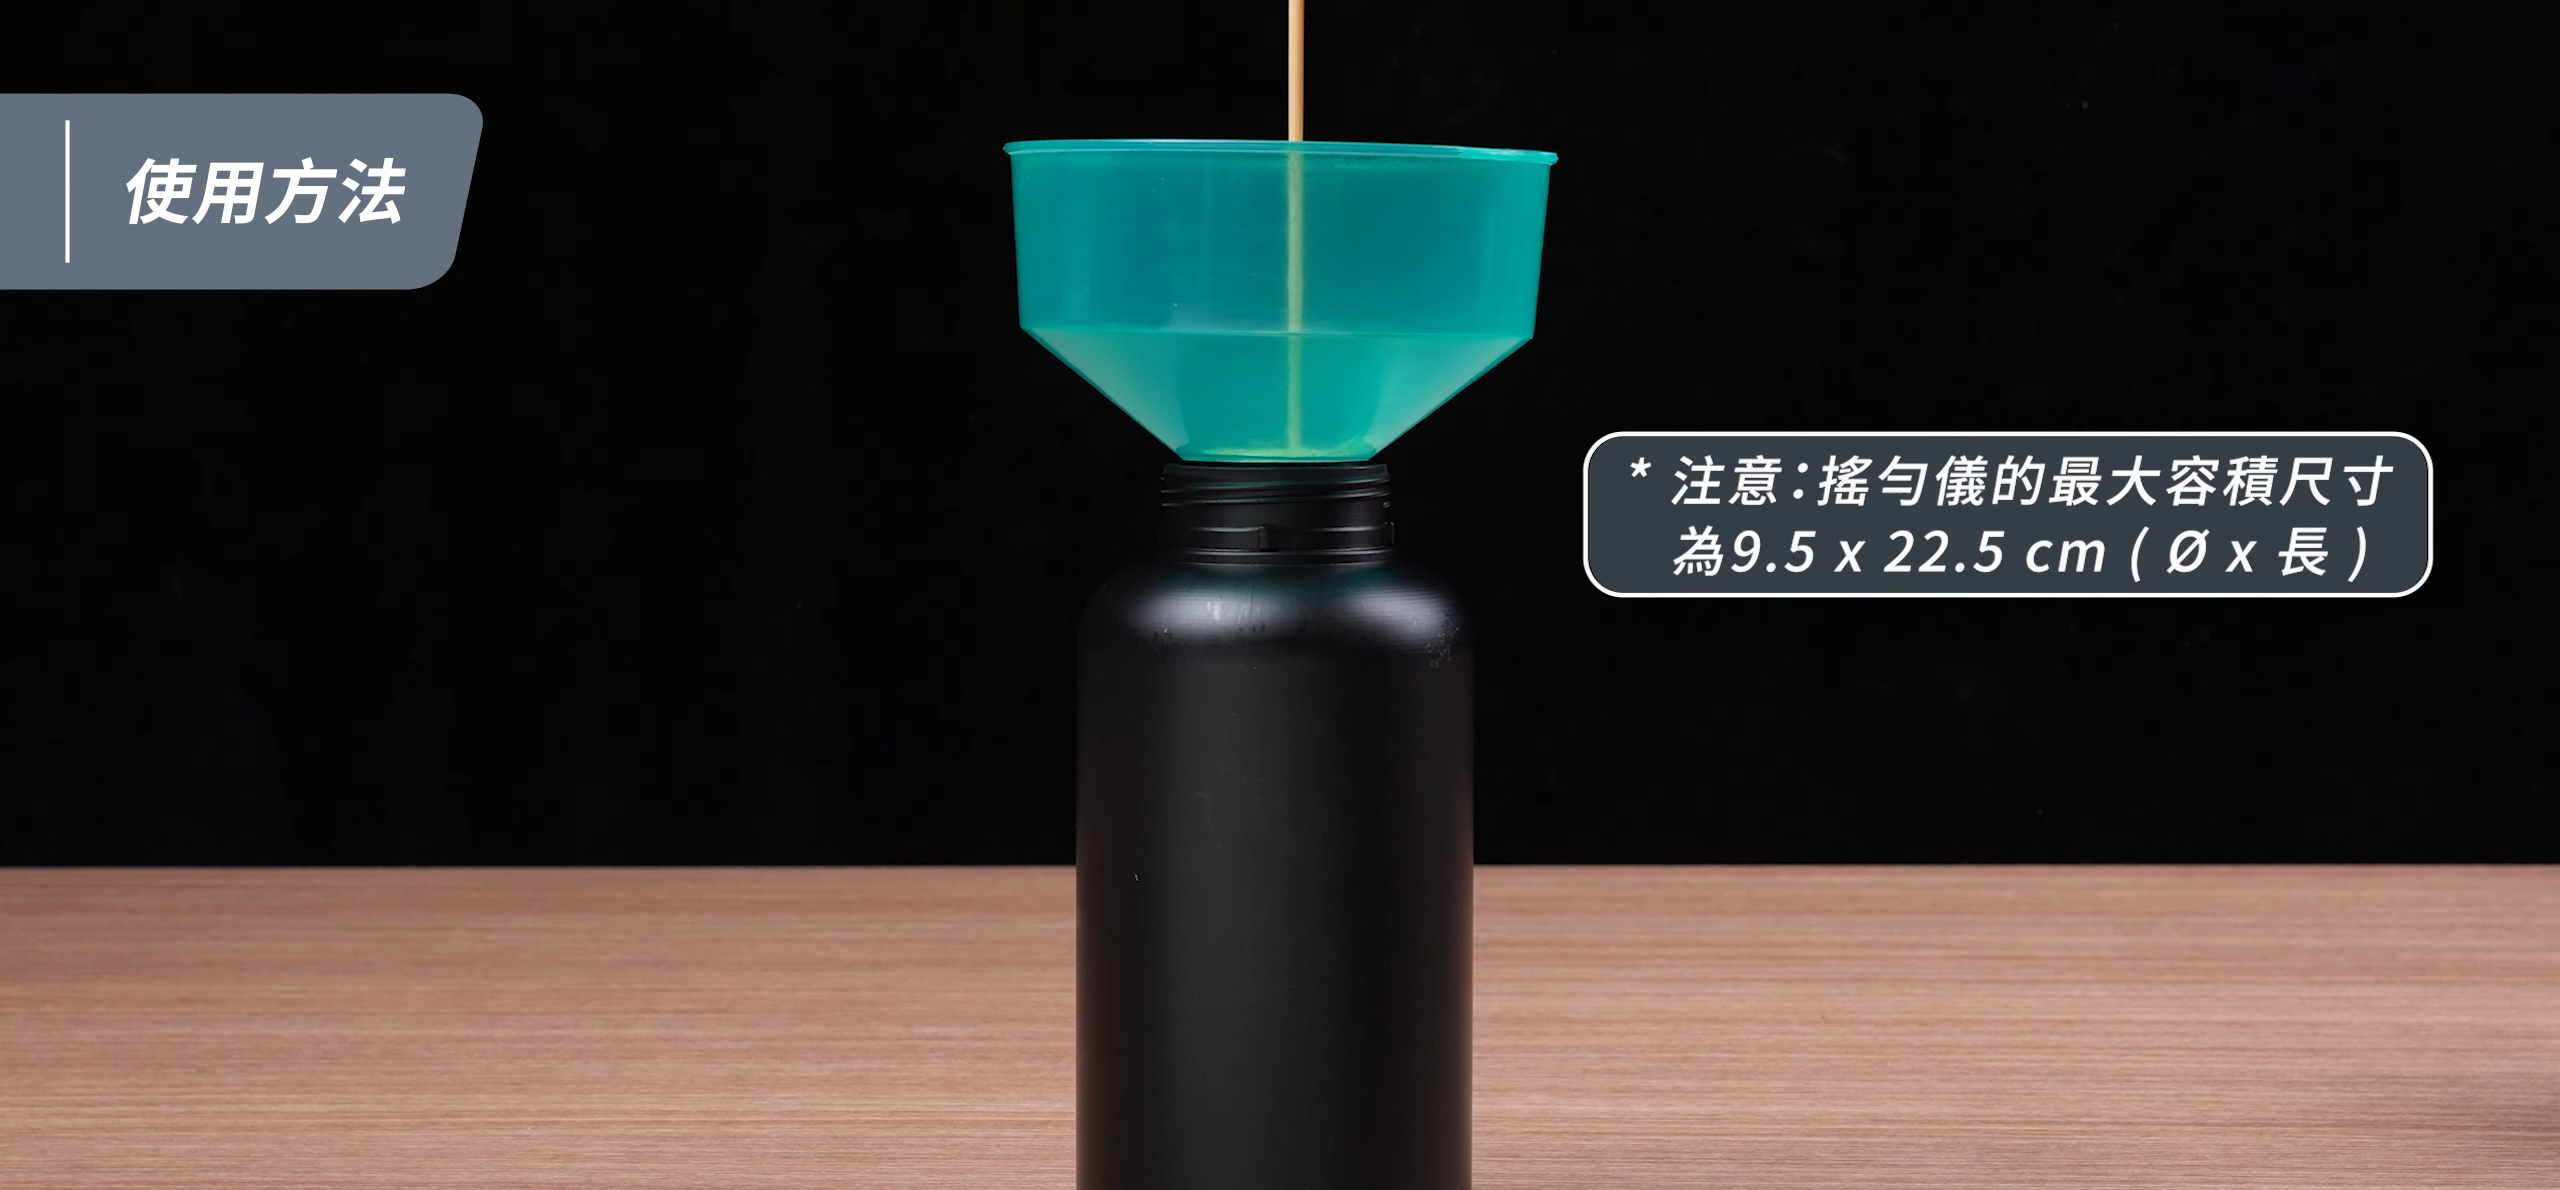
可放直徑 95 mm、高 225 mm 以內的樹脂瓶,適用 500 g 與 1000 g 的圓瓶或方瓶,額定功率 100W。對經常使用工程樹脂、或一次要準備多瓶樹脂的工作室來說,可以省下不少手搖的時間。
用溫水加熱樹脂要注意什麼?
建議可以把樹脂瓶放入約 60°C 的溫水中,讓樹脂回到 30~40°C,恢復黏度與流動性。採用這個做法時,瓶蓋一定要鎖緊,水位不要超過瓶蓋,取出後先把瓶身擦乾再開蓋,避免水氣混入樹脂。
💡 不建議用明火或吹風機對著樹脂瓶局部加熱,局部過熱可能影響樹脂品質;加熱溫度也以樹脂廠商建議為準,不要過度加熱。
為什麼列印前一定要搖勻樹脂?
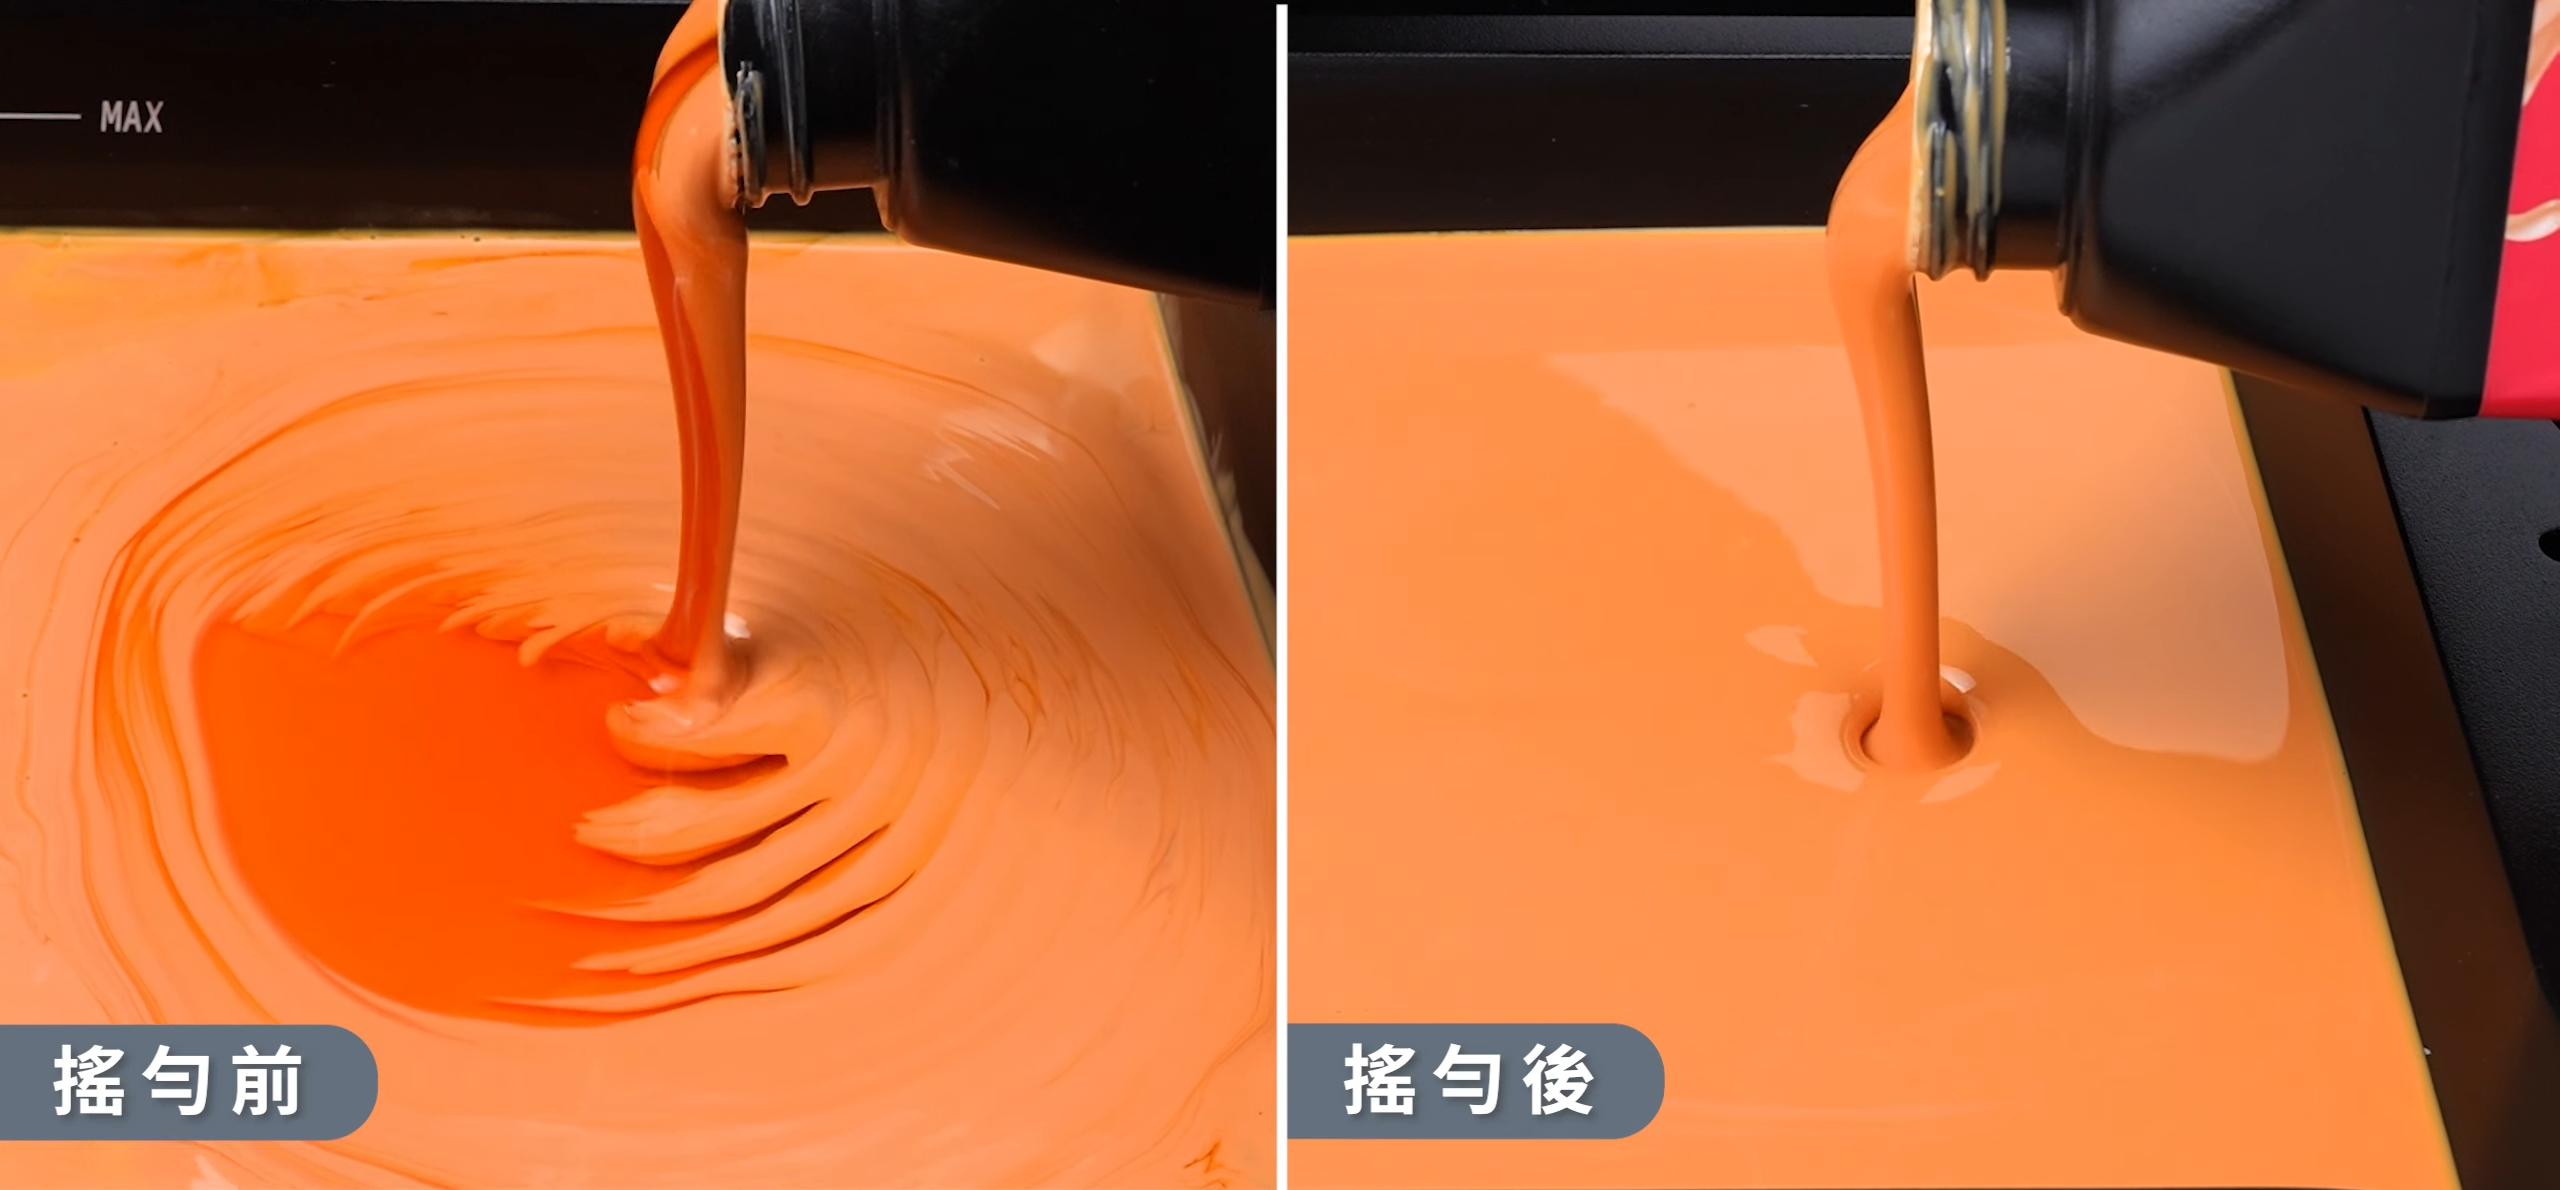
樹脂裡的色料、填料與添加物比重不同,放久了會沉到瓶底。沒搖勻就倒進樹脂槽,可能出現顏色不均、上下層硬度不同,同一批零件的強度也會不一致。把搖勻前後的樹脂倒出來對比,差異相當明顯。
- 新開或久放的樹脂:倒入前要充分搖勻。
- 樹脂槽裡放過夜的樹脂:列印前用刮板輕輕攪拌,順便確認有沒有固化殘渣。殘渣的處理方式可以參考光固化樹脂槽怎麼清洗?。
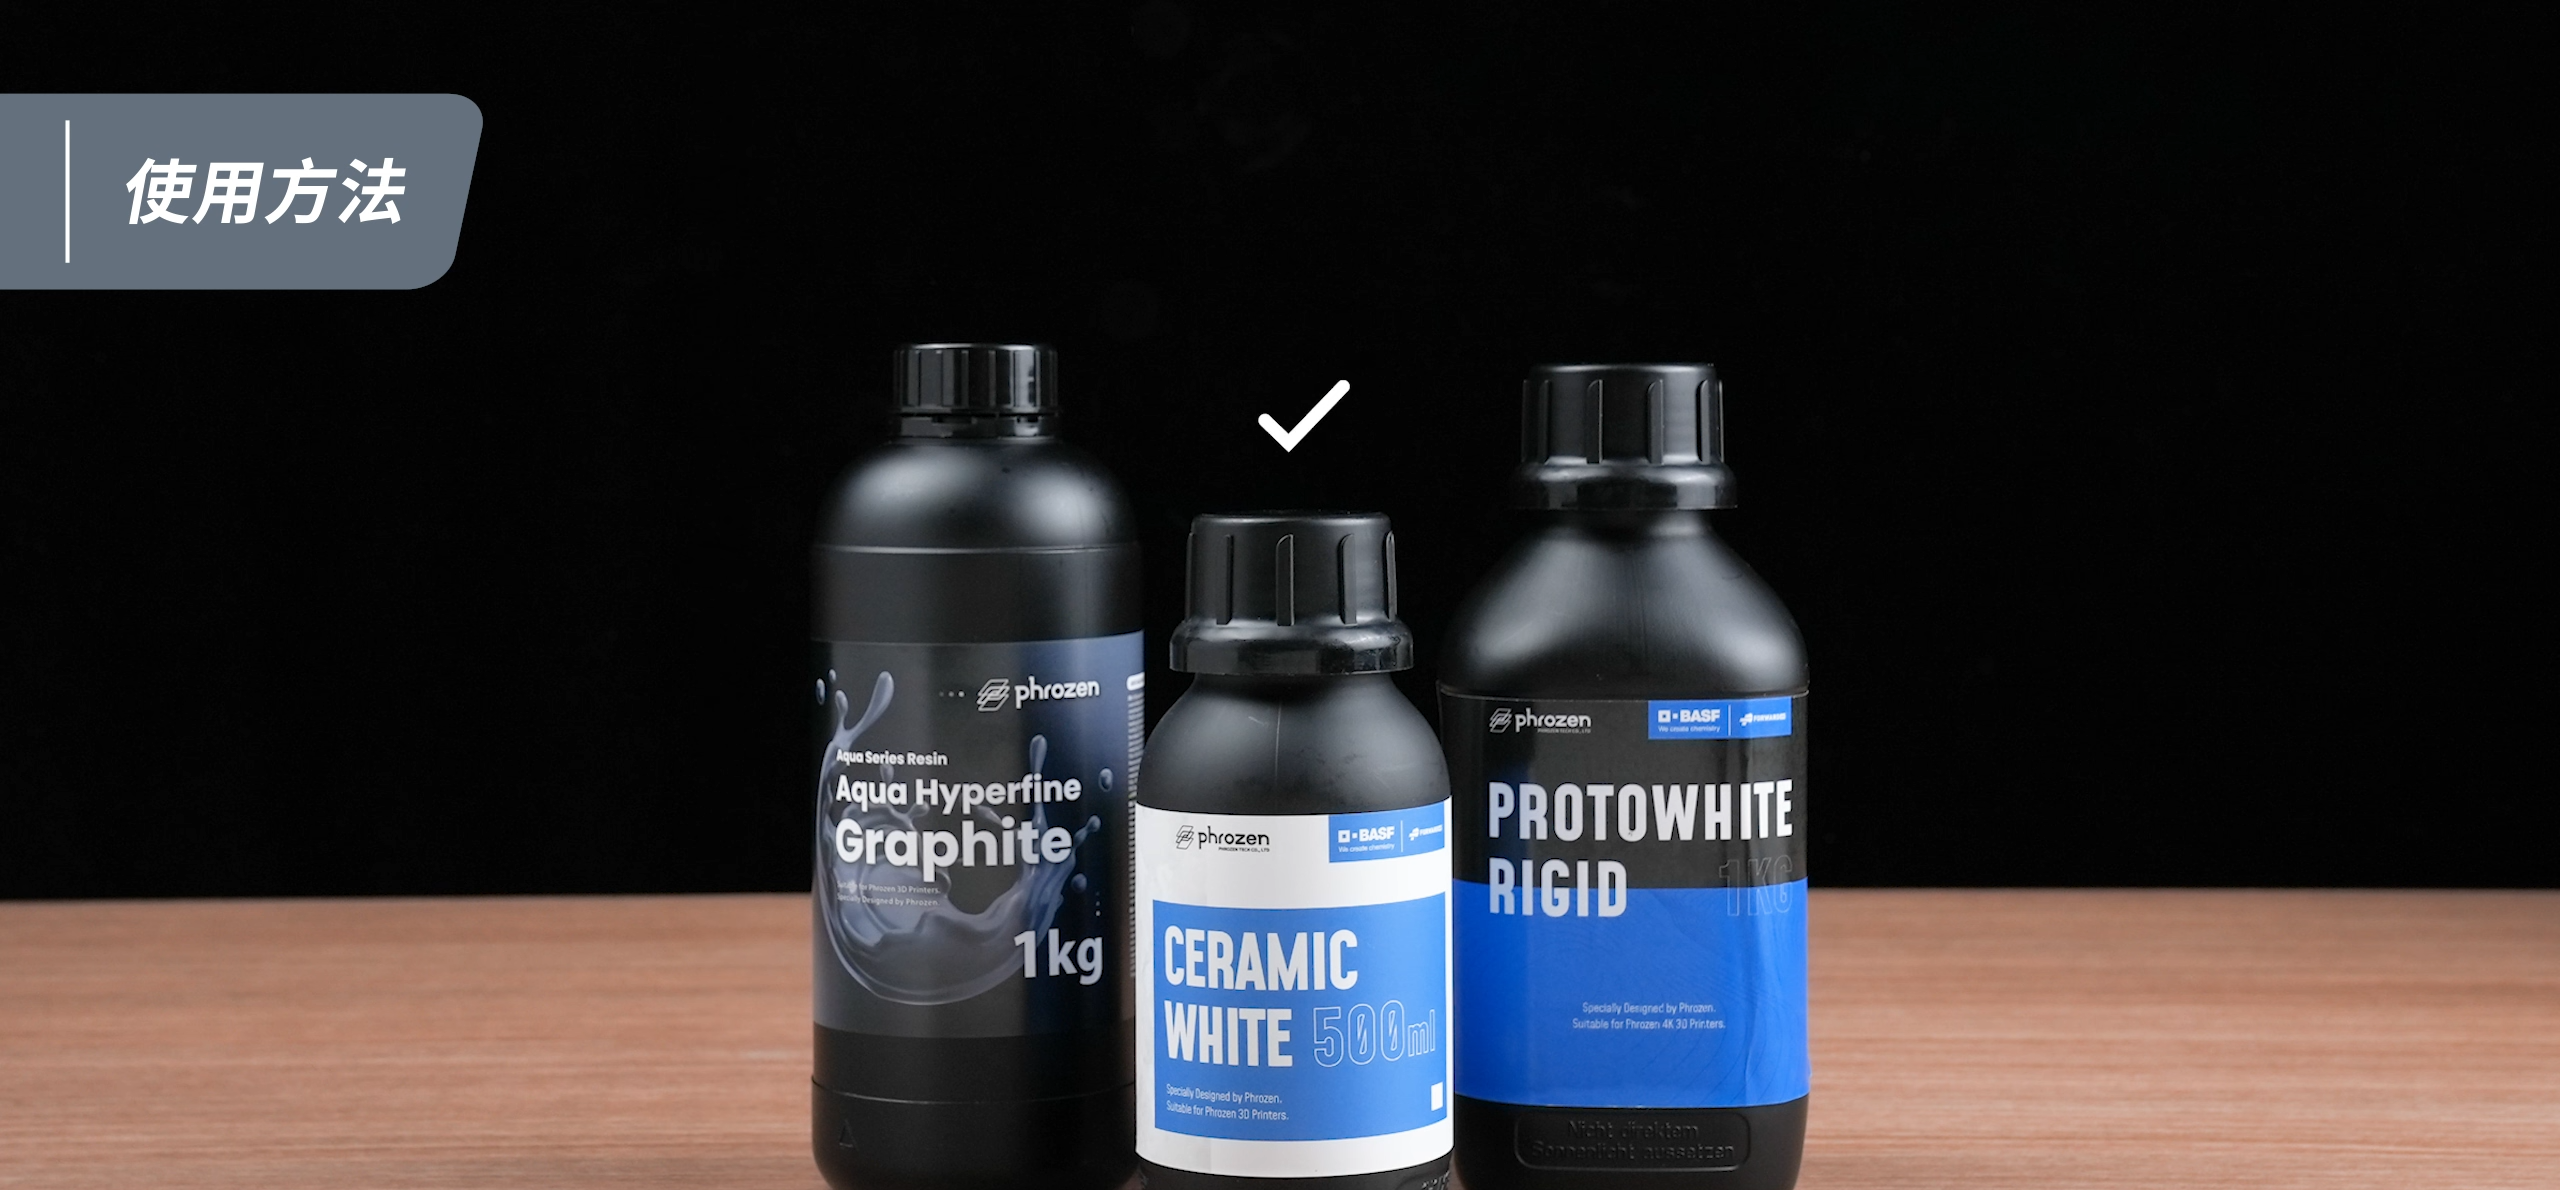
- 高黏度或含填料的樹脂:工程樹脂、韌性樹脂等材料,加熱後再搖勻效果較好。
溫度偏低時,列印參數怎麼調?
| 參數 | 調整方向 | 目的 |
| 曝光時間 | 增加(18~24°C 約 +20%) | 補足低溫下的固化不足 |
| 底層曝光時間 | 適度增加 | 提高模型與平台的附著力 |
| 抬升速度 | 放慢 | 降低變稠樹脂剝離時的拉力 |
| 抬升距離 | 視情況增加 | 讓樹脂完整回流到模型下方 |
| 固化前等待時間 | 增加 | 等樹脂流平、靜止後再曝光 |
調整時有三個原則:
- 一次只改一個參數,用小件測試模型確認效果,穩定後再印大件。
- 先確認基準參數,使用普羅森樹脂可以先到普羅森官網查詢各機型對應的樹脂參數,再依溫度微調。
- 溫度回升後要把參數調回來。低溫時加長的曝光時間,在常溫下會造成過度曝光,細節變粗、尺寸偏大。
部分圖片擷取自 Phrozen 普羅森3D列印官方影片
常見問題
Q1:光固化樹脂最適合在幾度列印?
A1:多數樹脂在 24~30°C 列印最穩定。低於 20°C 開始容易失敗,低於 18°C 不建議列印。
Q2:室溫 20 度左右可以印嗎?
A2:可以,但建議把曝光時間增加約 20%,並留意底層附著。條件允許的話,先把室溫或樹脂加熱到 24°C 以上會更穩定。
Q3:樹脂要加熱到幾度?
A3:一般讓樹脂回到 24~30°C 即可;黏度較高的樹脂可預熱到 30~40°C 恢復流動性。實際溫度請以樹脂廠商建議為準,不要過度加熱。
Q4:為什麼白天印成功、晚上就失敗?
A4:多半是夜間室溫下降,樹脂變稠、固化不足。建議使用有溫控的腔體加熱,或讓空間整夜維持恆溫。
Q5:光固化機可以放在冷氣房列印嗎?
A5:可以,重點是機器周圍的溫度要維持在建議區間。避免放在冷氣出風口正下方或窗邊,這些位置溫度偏低且容易忽高忽低。
Q6:溫度回升後,參數要改回來嗎?
A6:要。低溫時加長的曝光時間在常溫下會造成過度曝光,可能讓細節變粗、尺寸變大,溫度回到 24°C 以上就應調回原本參數。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對光固化 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
相關商品
- Phrozen 樹脂加熱搖勻機
- Phrozen Sonic Mighty Revo Max 光固化 3D 列印機
- Phrozen 韌性料:類 ABS+ Like
- Phrozen Tough 100E 超強韌性樹脂
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 11 月 9 日