光固化切片參數一次看懂:CHITUBOX 與 Phrozen OS 曝光、底層、抬升設定解析
2026-11-10
光固化切片軟體裡,和列印成敗關係最大的參數有:層高、曝光時間、底層數、底層曝光時間、過渡層數、抬升距離、抬升速度、回程速度,以及每層曝光前的等待時間(滅燈延遲或靜止時間),這些數值沒有一組通用答案,同一台機器換一款樹脂,參數就可能要重新調整。
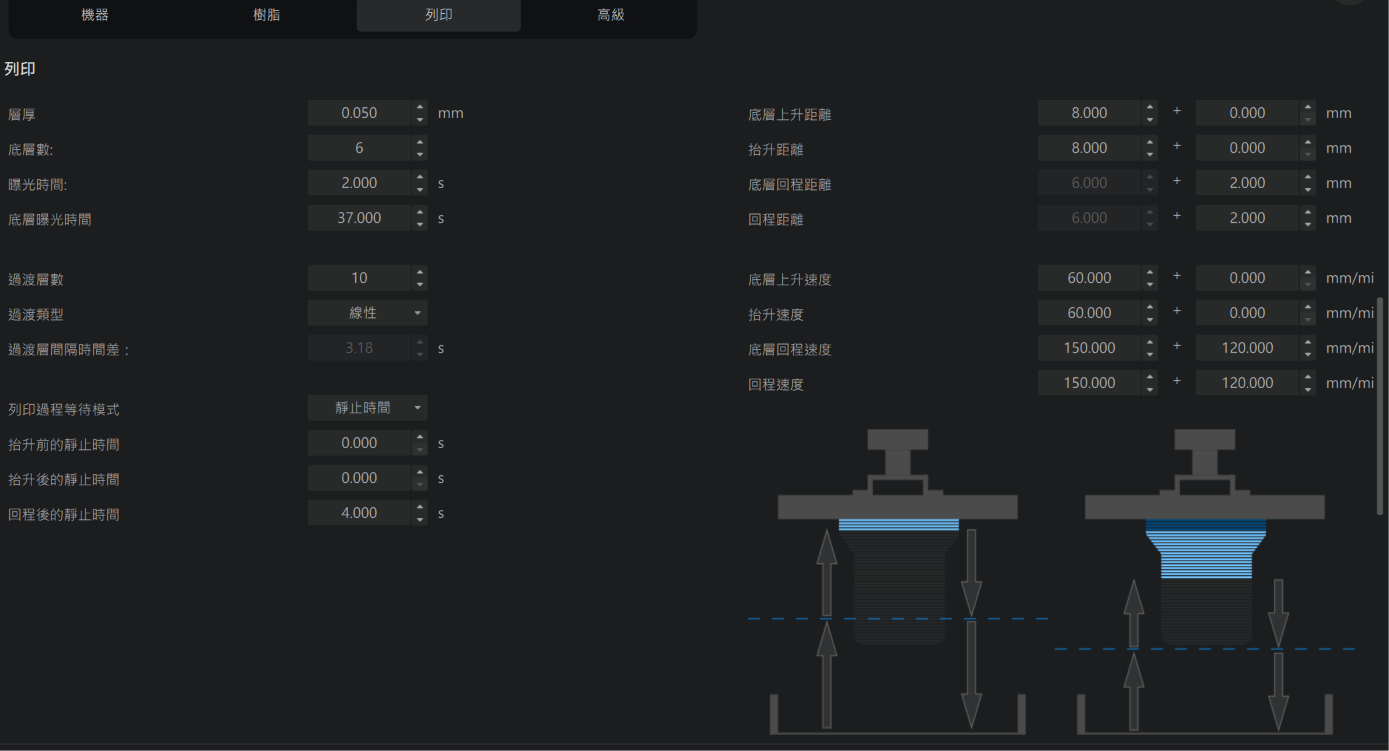
下面以 CHITUBOX(赤兔)與 Phrozen(普羅森)Phrozen OS 的欄位名稱來說明,內容依據普羅森官方客服中心與赤兔官方文件。
本篇重點
・先套官方樹脂參數:普羅森官方的樹脂參數表是最穩的起點,再依實際列印結果微調。
・曝光時間影響最大:用 XP Finder 測試模型校正,找到數值後實印再加 10%,超過 12 cm 的模型加 20%。
・抬升速度越慢成功率越高:遇到模型掉槽、支撐斷裂,普羅森建議先把抬升速度降到 40 mm/min 以下。
・滅燈延遲要跟著抬升設定重算:改了抬升距離或速度,滅燈延遲沒有跟著調,等於沒有預留樹脂穩定的時間。
・一次只改一個參數:同時改兩三個,印好印壞都無法判斷是哪一個造成的。
1. 層與曝光:層高、曝光時間、底層與過渡層
這一組參數決定「每一層有多厚、照多久」,是成品細節與附著力的來源。下表以赤兔的名稱為主,括號內是 Phrozen OS 介面上意思相同的欄位。
| 參數 | 作用 | 調高 | 調低 |
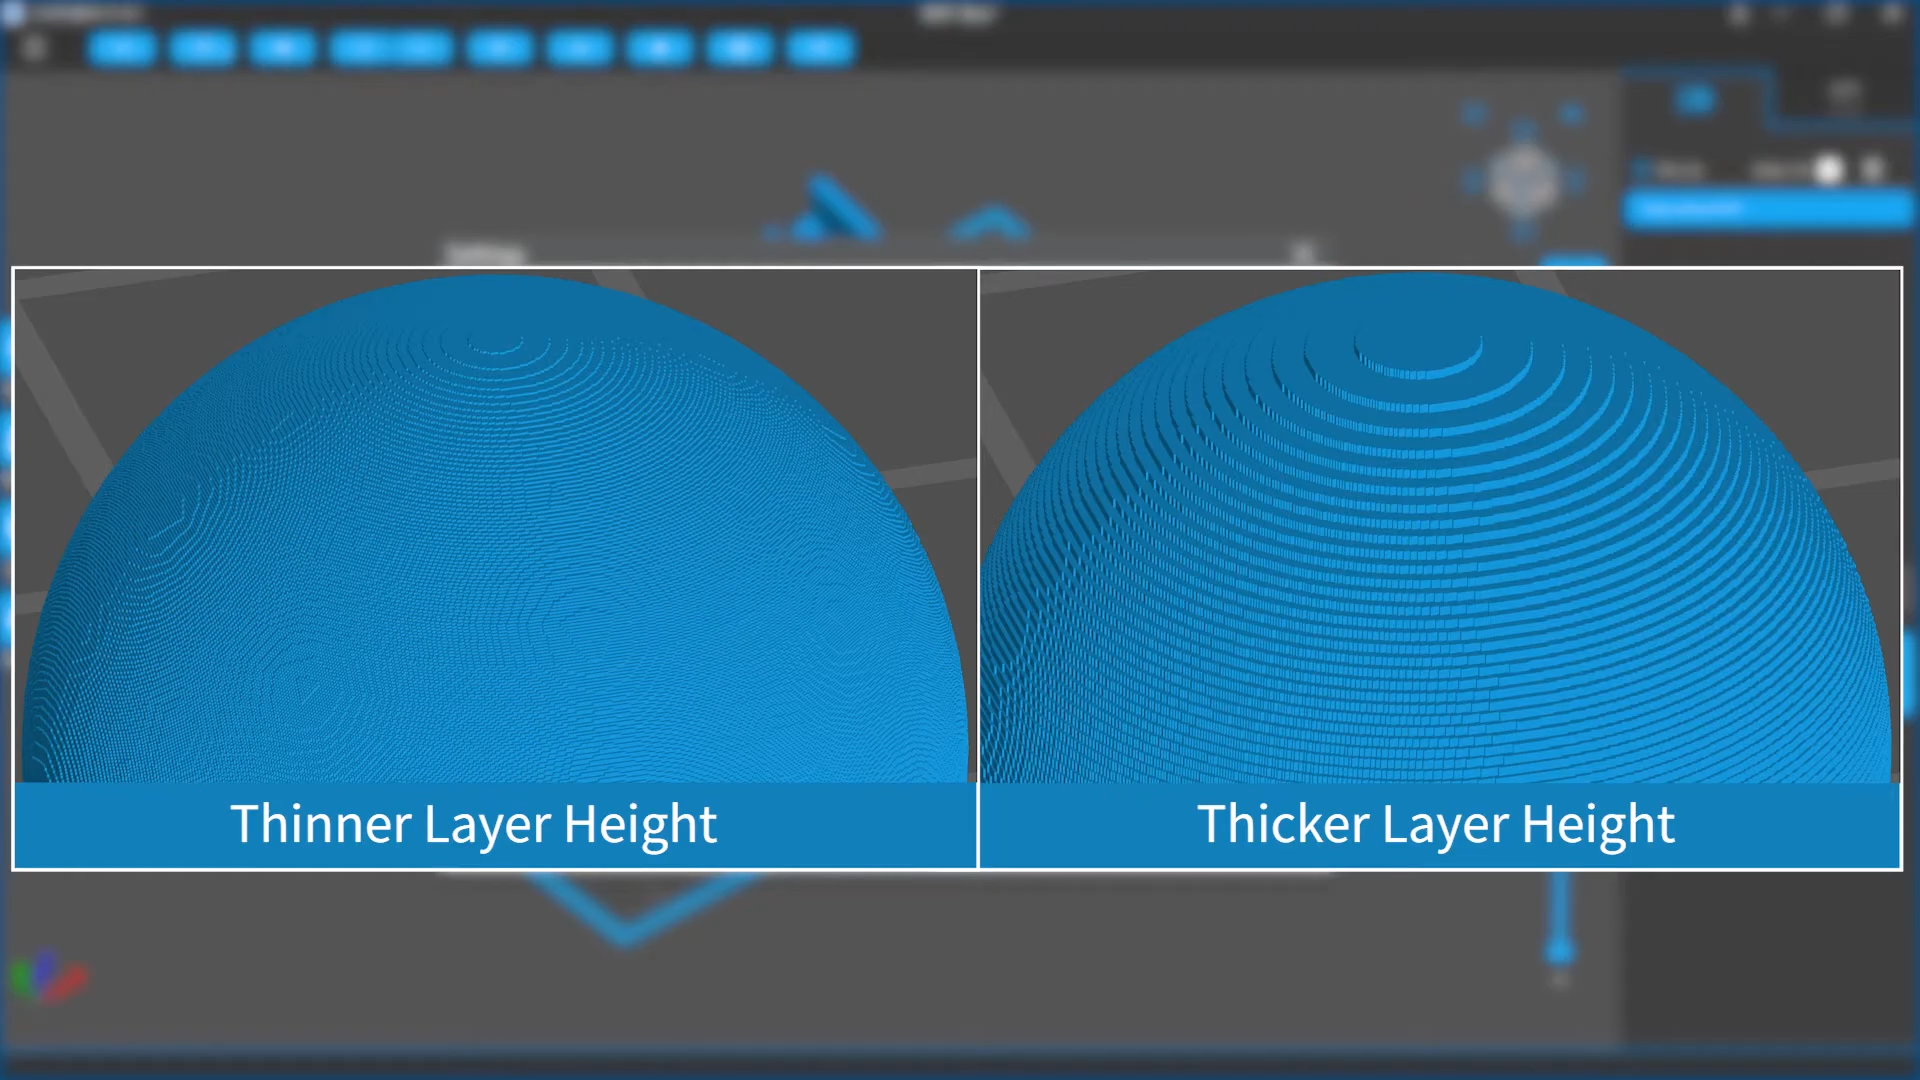
| 層高(Layer Thickness) | Z 軸解析度,每一層的厚度 | 列印較快,細節可能流失 | 細節較精細,時間較長 |
| 曝光時間(Cure Time) | 一般層每層的 UV 照射時間 | 過度固化、細節變粗或消失 | 固化不完全,模型脆弱 |
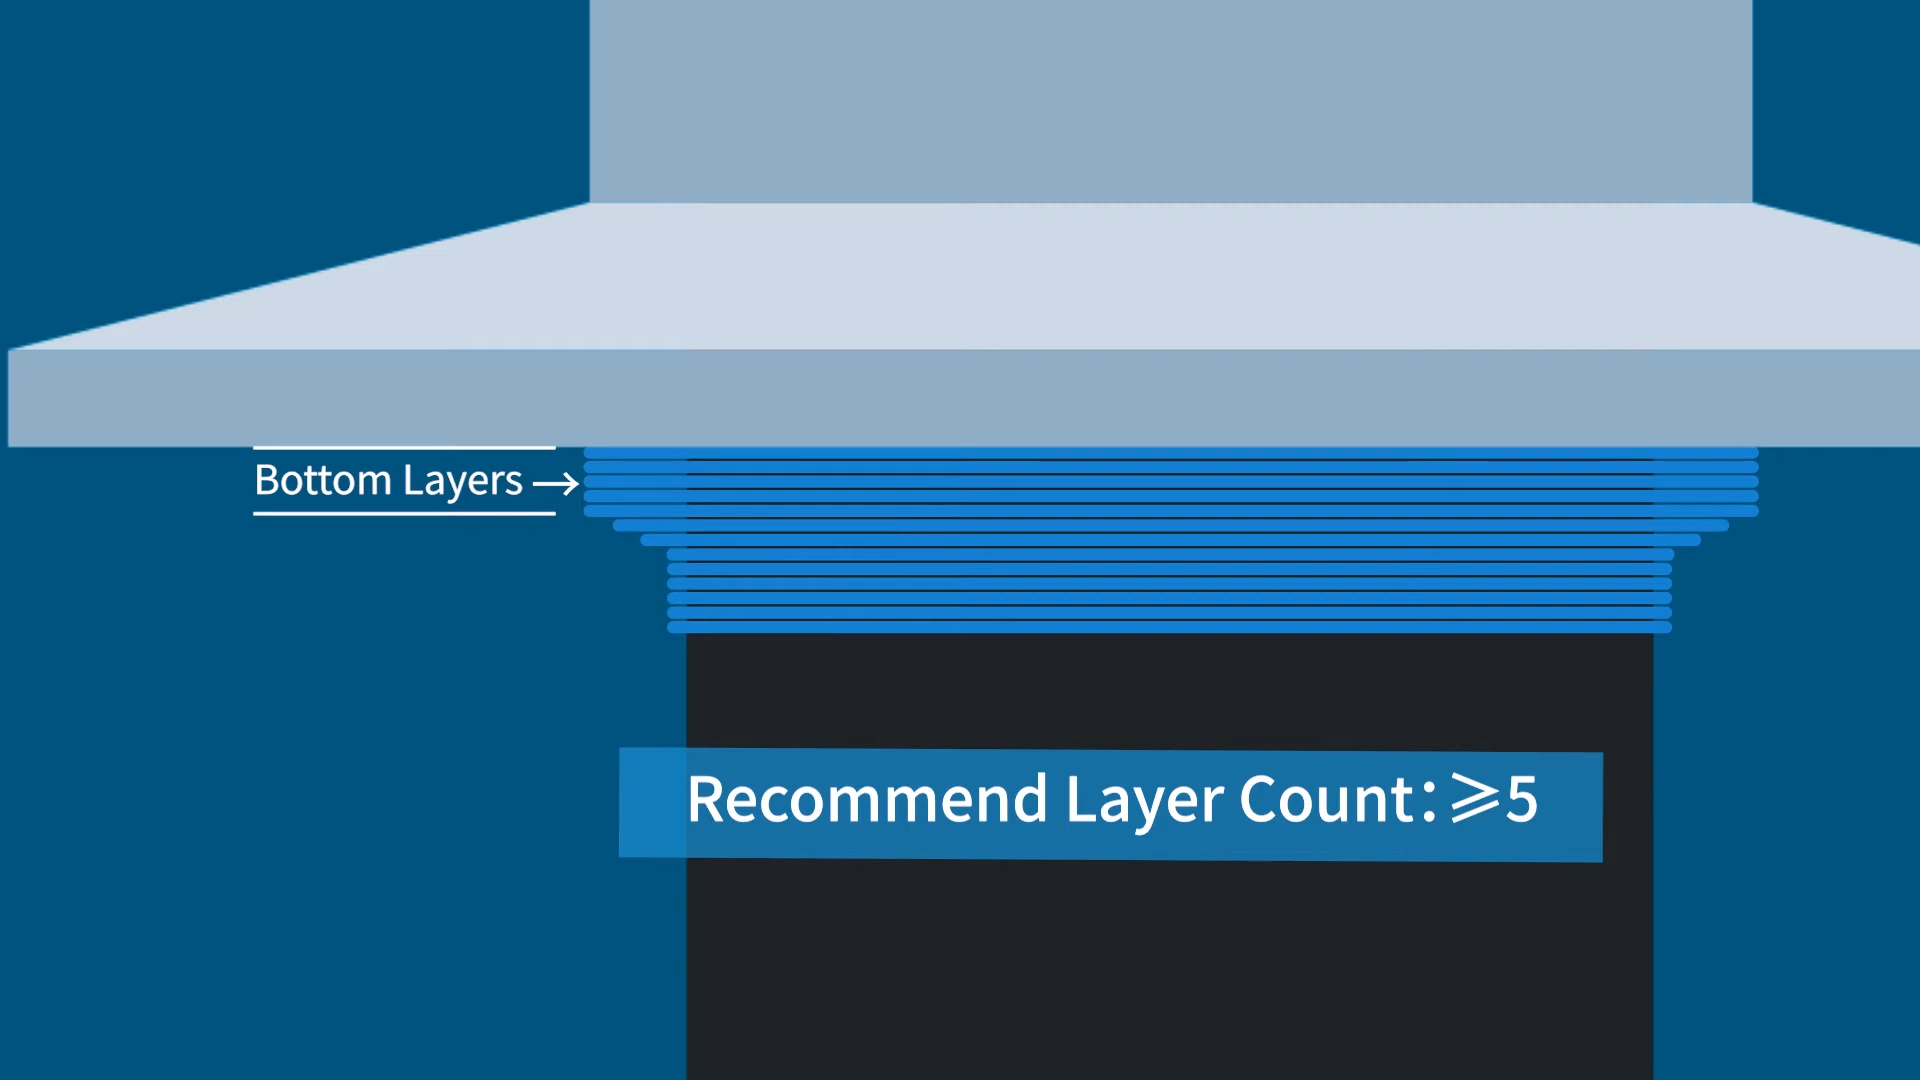
| 底層數(Number of Layers) | 套用底層曝光的層數 | 基座較穩,但較耗時 | 可能無法穩固附著在載台 |
| 底層曝光時間(Bottom Cure Time) | 最初幾層的照射時間,讓模型黏牢載台 | 黏太緊,不好取下 | 列印中模型可能脫落 |
| 過渡層數(Transition Layer) | 底層與一般層之間,曝光時間逐層遞減的層數 | 過渡較平順 | 底層與一般層落差大,容易在交界處分離 |
底層曝光通常比一般層長很多,一下子從很長跳到很短,第一層一般層就可能黏不住下方。過渡層的用意就是讓曝光時間慢慢降下來,普羅森對 Sonic Mini 4K、Sonic Mighty 4K、Sonic Mini 8K(S)、Sonic Mega 8K(S)等機型建議過渡層設 6~10 層。
普羅森官方對這些參數只說明調高、調低的影響,沒有給通用數值。不同樹脂、不同機型差異很大,實際數值請以官方樹脂參數表為準。樹脂本身怎麼挑,可以參考 3D 列印樹脂有哪些種類?新手到專業都適用的選擇指南。
2. 移動與等待:抬升、回程與等待模式
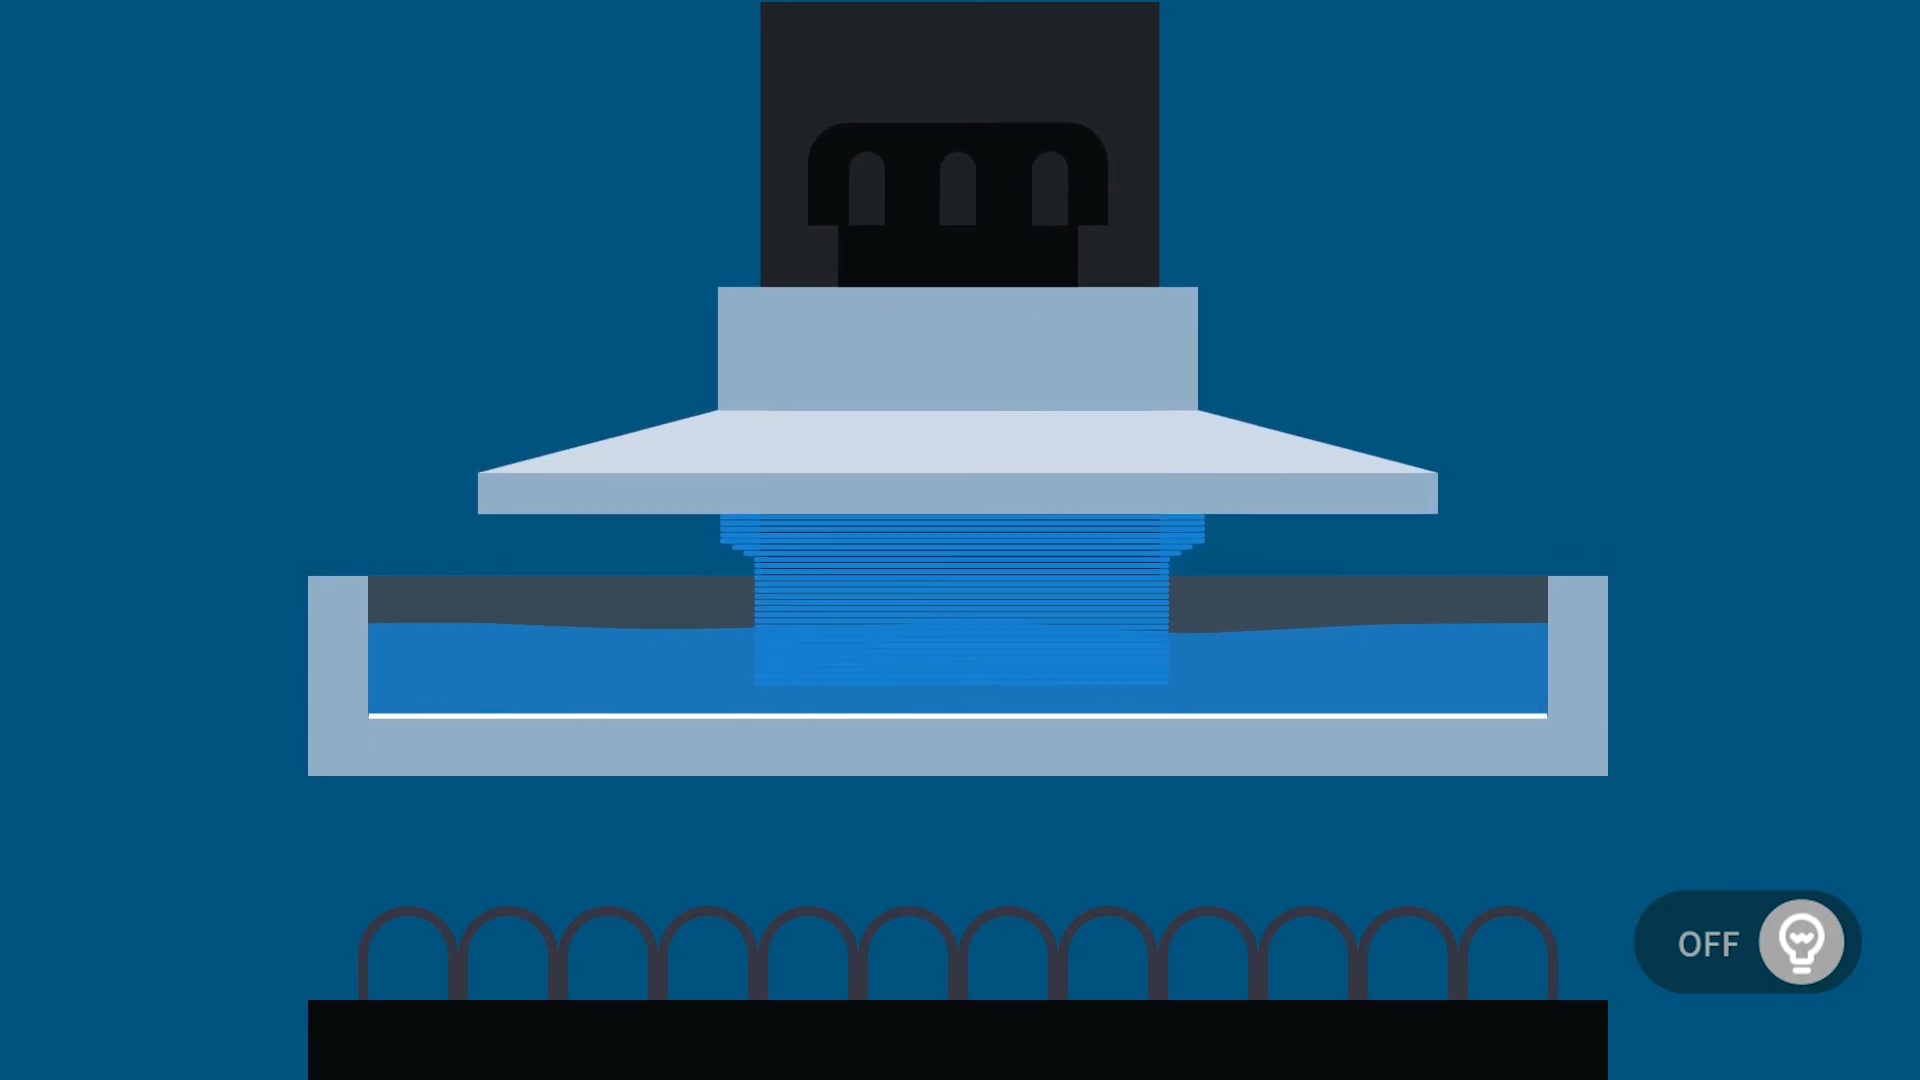
每一層曝光完,載台要往上拉,讓剛固化的那一層脫離離型膜,再降回去準備下一層。這個「拉開、放回、等樹脂穩定」的過程,就是下面這組參數在控制的。
| 參數 | 作用 | 設太高/太快 | 設太低/太慢 |
| 抬升距離 | 一般層曝光後載台上移的高度 | 列印時間增加 | 模型可能無法和離型膜分開 |
| 底層抬升距離 | 底層曝光後載台上移的高度 | 列印時間增加,但分離較確實 | 底層可能無法和離型膜分開 |
| 抬升速度 | 一般層載台向上的速度 | 省時,但模型可能受損 | 耗時,但成功率較高 |
| 底層抬升速度 | 底層載台向上的速度 | 省時,但底層可能受損 | 耗時,但成功率較高 |
| 回程速度(下降速度) | 載台向下回到列印面的速度 | 省時,但過程可能不穩 | 耗時,但對 LCD 較有保護 |
| 等待時間(滅燈延遲或靜止時間) | 載台到位後、UV 燈亮起前的等待 | 列印時間增加 | 樹脂還在流動就曝光,失敗機率提高 |
赤兔官方文件提到,回程距離除非有明確理由,建議維持預設不要動,Phrozen OS 的「列印前等待(Wait Before Print)」對應的是載台到位後、燈亮前的等待;「Z 軸速度(Z-axis Speed)」對應列印中載台的移動速度。
滅燈延遲與靜止時間有什麼不同?
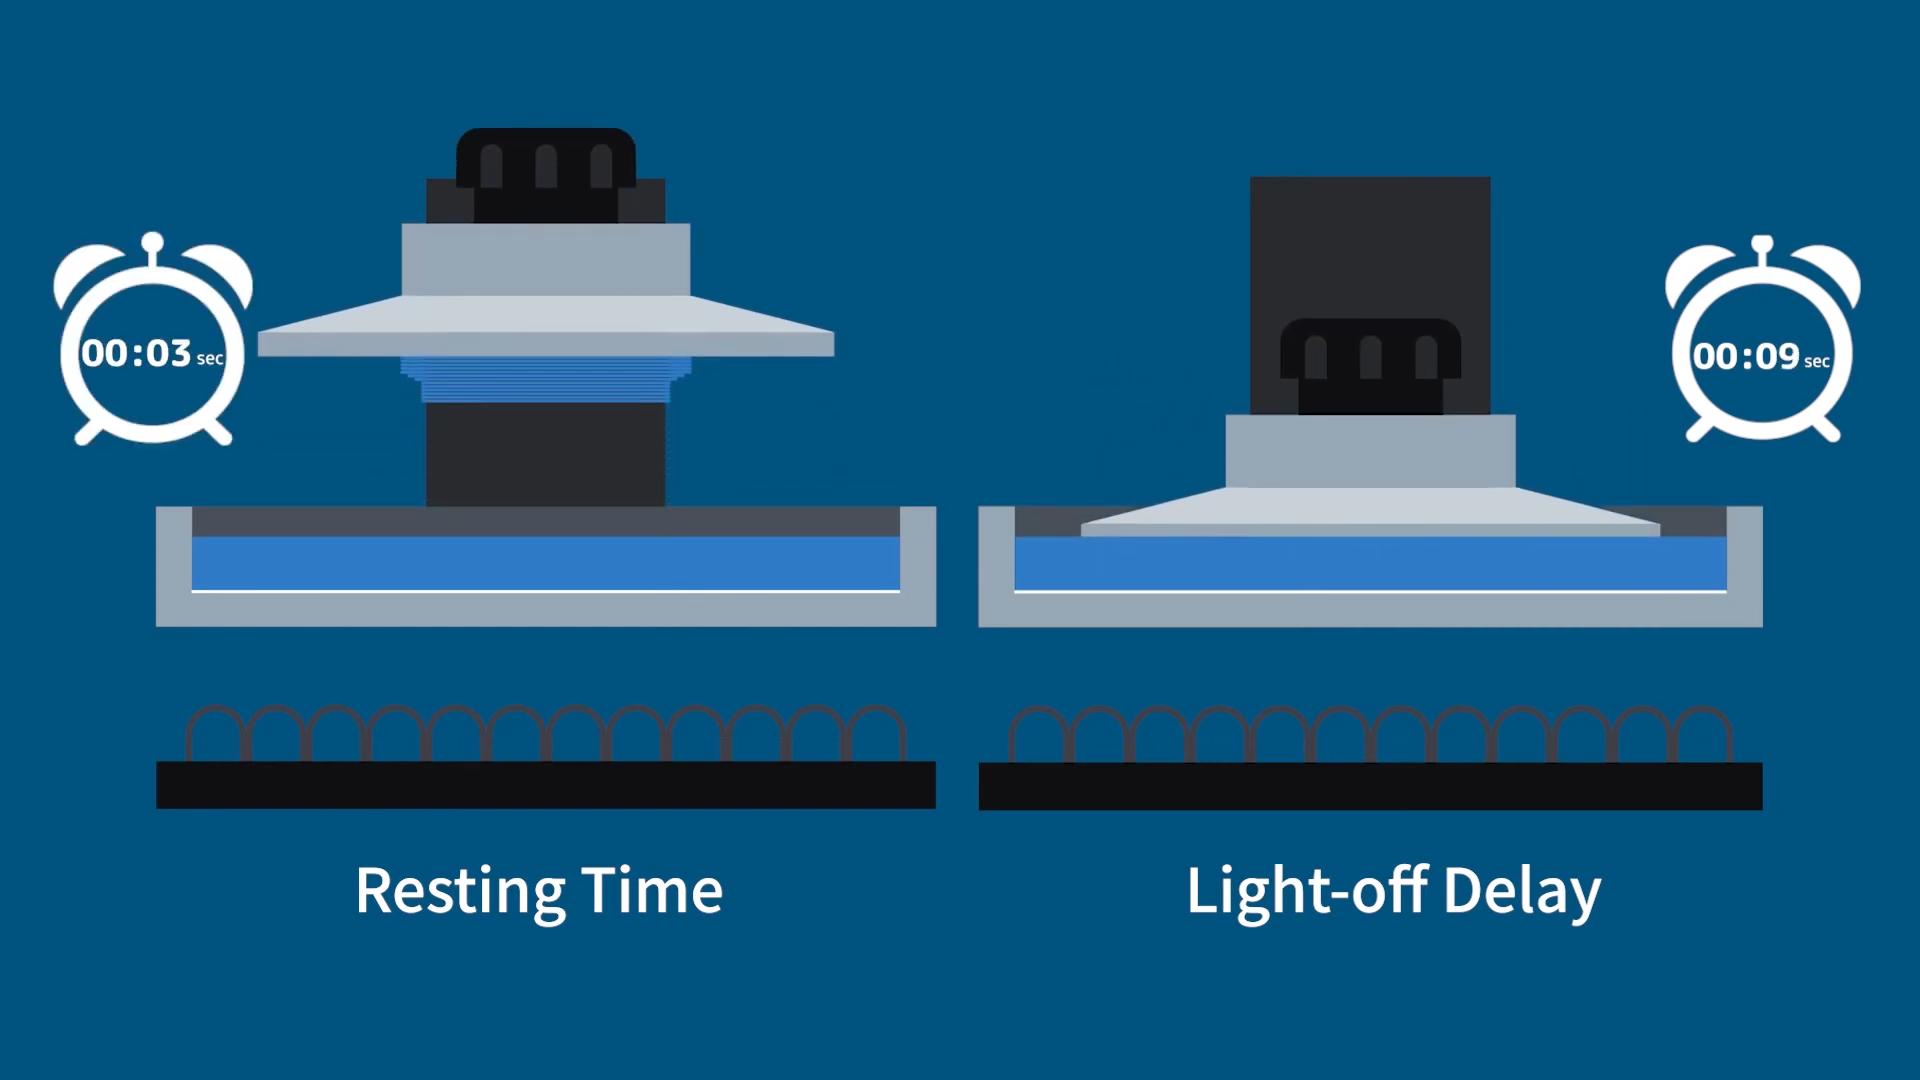
赤兔的等待模式有兩種,只能擇一使用:
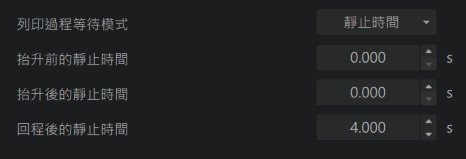
- 靜止時間(Resting Time):赤兔官方目前建議的模式,把等待拆成三段,「抬升前靜止」是燈滅到載台開始上升的間隔;「抬升後靜止」是載台升到頂到開始下降的間隔;「回程後靜止」是載台回到最低點到燈亮的間隔。三段各自設定,不用把載台移動時間算進去。
- 滅燈延遲(Light-off Delay):赤兔文件列為舊版模式,它是「載台上升、等待、下降」的總時間,所以必須把載台移動時間算進來。
💡 不是每台機器都支援靜止時間模式,切片前先確認自己機型的設定檔用的是哪一種。
3. 滅燈延遲怎麼算?
用赤兔滅燈延遲模式時,普羅森給的算法是:
滅燈延遲 = 載台升降時間 + 額外等待 2~3 秒
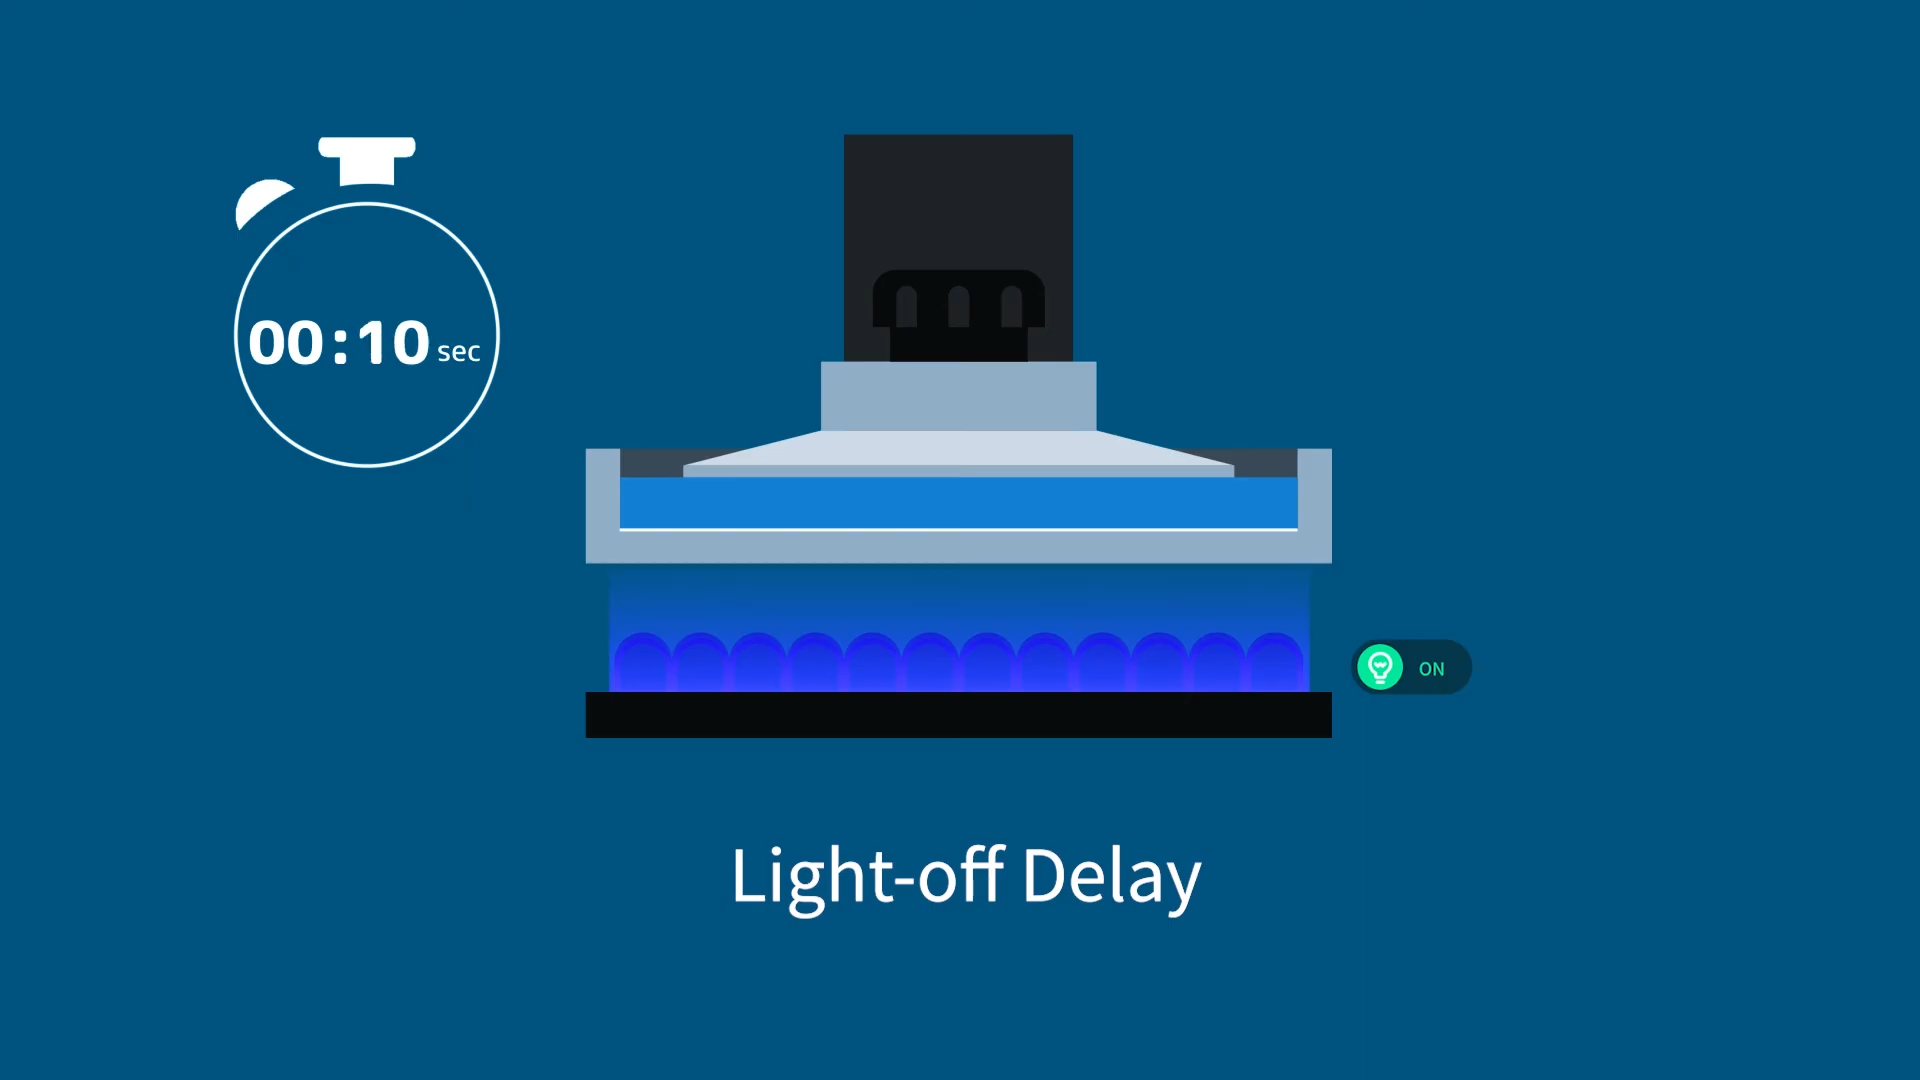
載台升降時間可以自己算。切片軟體的速度單位是 mm/min,先除以 60 換成 mm/s,再用距離去除:
移動時間(秒)= 距離(mm)÷(速度(mm/min)÷ 60)
以普羅森官方範例來算:
| 項目 | 數值 |
| 抬升距離 | 6 mm |
| 抬升速度 60 mm/min(=1 mm/s) | 抬升約 6 秒 |
| 回程速度 150 mm/min(=2.5 mm/s) | 下降約 2.4 秒 |
| 載台移動合計 | 約 8.4 秒 |
| 建議滅燈延遲 | 8.4+2=10.4 秒 ~ 8.4+3=11.4 秒 |
為什麼改了抬升設定就要重算?赤兔的滅燈延遲是從燈滅開始算的總時間,包含載台上升和下降。如果設定值比載台移動時間還短,赤兔會直接用移動時間,載台一到位就曝光,等於沒有留時間給樹脂穩定。
舉例來說,原本抬升速度 60 mm/min,載台移動 8.4 秒,滅燈延遲設 10.4 秒,到位後還有 2 秒緩衝。如果把抬升速度降到 40 mm/min,移動時間變成 11.4 秒,舊的 10.4 秒就不夠了,緩衝直接歸零。這時滅燈延遲要跟著改成 13.4~14.4 秒。
Phrozen OS 的算法不同:Phrozen OS 的 Light-off Delay 數值跟赤兔不是同一套。樹脂有列在普羅森官方參數表時,直接輸入表中數值;沒有列出時,依樹脂黏稠度設 2000~5000 ms,樹脂越黏,延遲越長。
TSMC 兩段式抬升是什麼?
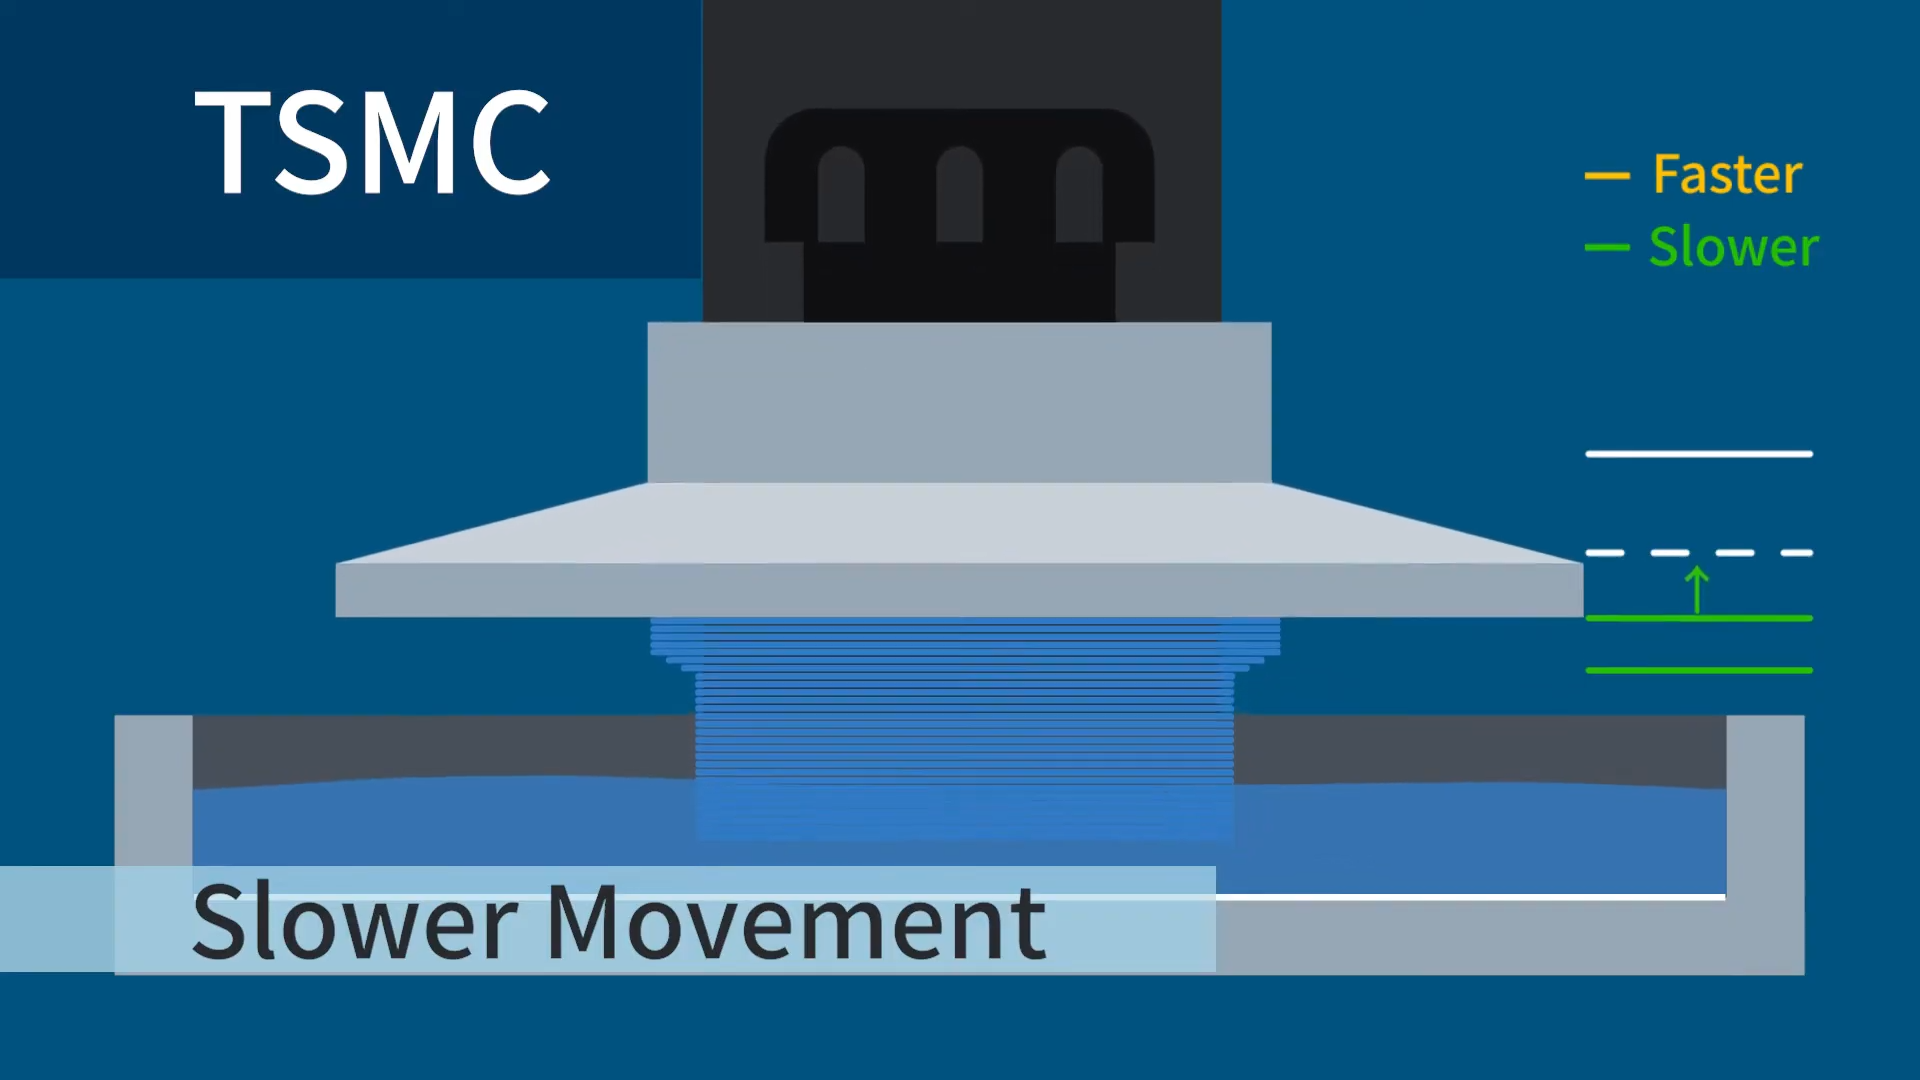
TSMC(Two-Stage Motion Control)是赤兔把抬升和回程各拆成兩段速度的功能。剛固化的一層會被離型膜吸住,接觸面積越大、抬升越快,這股吸力就越強。赤兔的建議是在模型脫離離型膜之前維持慢速,完全分開後再加快,回程也是同樣的邏輯。這樣可以保住成功率,又不至於把整段行程都拖慢。
抬升速度與滅燈延遲不夠,也是層紋的常見原因之一,完整排除方式可參考 光固化列印為什麼會出現層紋?原因解析與改善方法。
4. 參數要從哪裡開始調?
換了新樹脂或印不好時,照這個順序調,最不容易繞遠路:
- 先套用普羅森官方樹脂參數,確認機型與樹脂型號都對應正確。
- 用曝光測試模型確認一般層曝光時間,其他參數維持預設。
- 一次只改一個參數,記下每次的設定與結果。
- 依失敗現象對症調整(見下方對照表),先用小件測試,確認沒問題再印大件。
XP Finder 測試模型怎麼看?
XP Finder 是普羅森官方提供的曝光測試檔,厚度約 3 mm,在單色 LCD 機上大約 20 分鐘印完。印好之後看五個區塊:
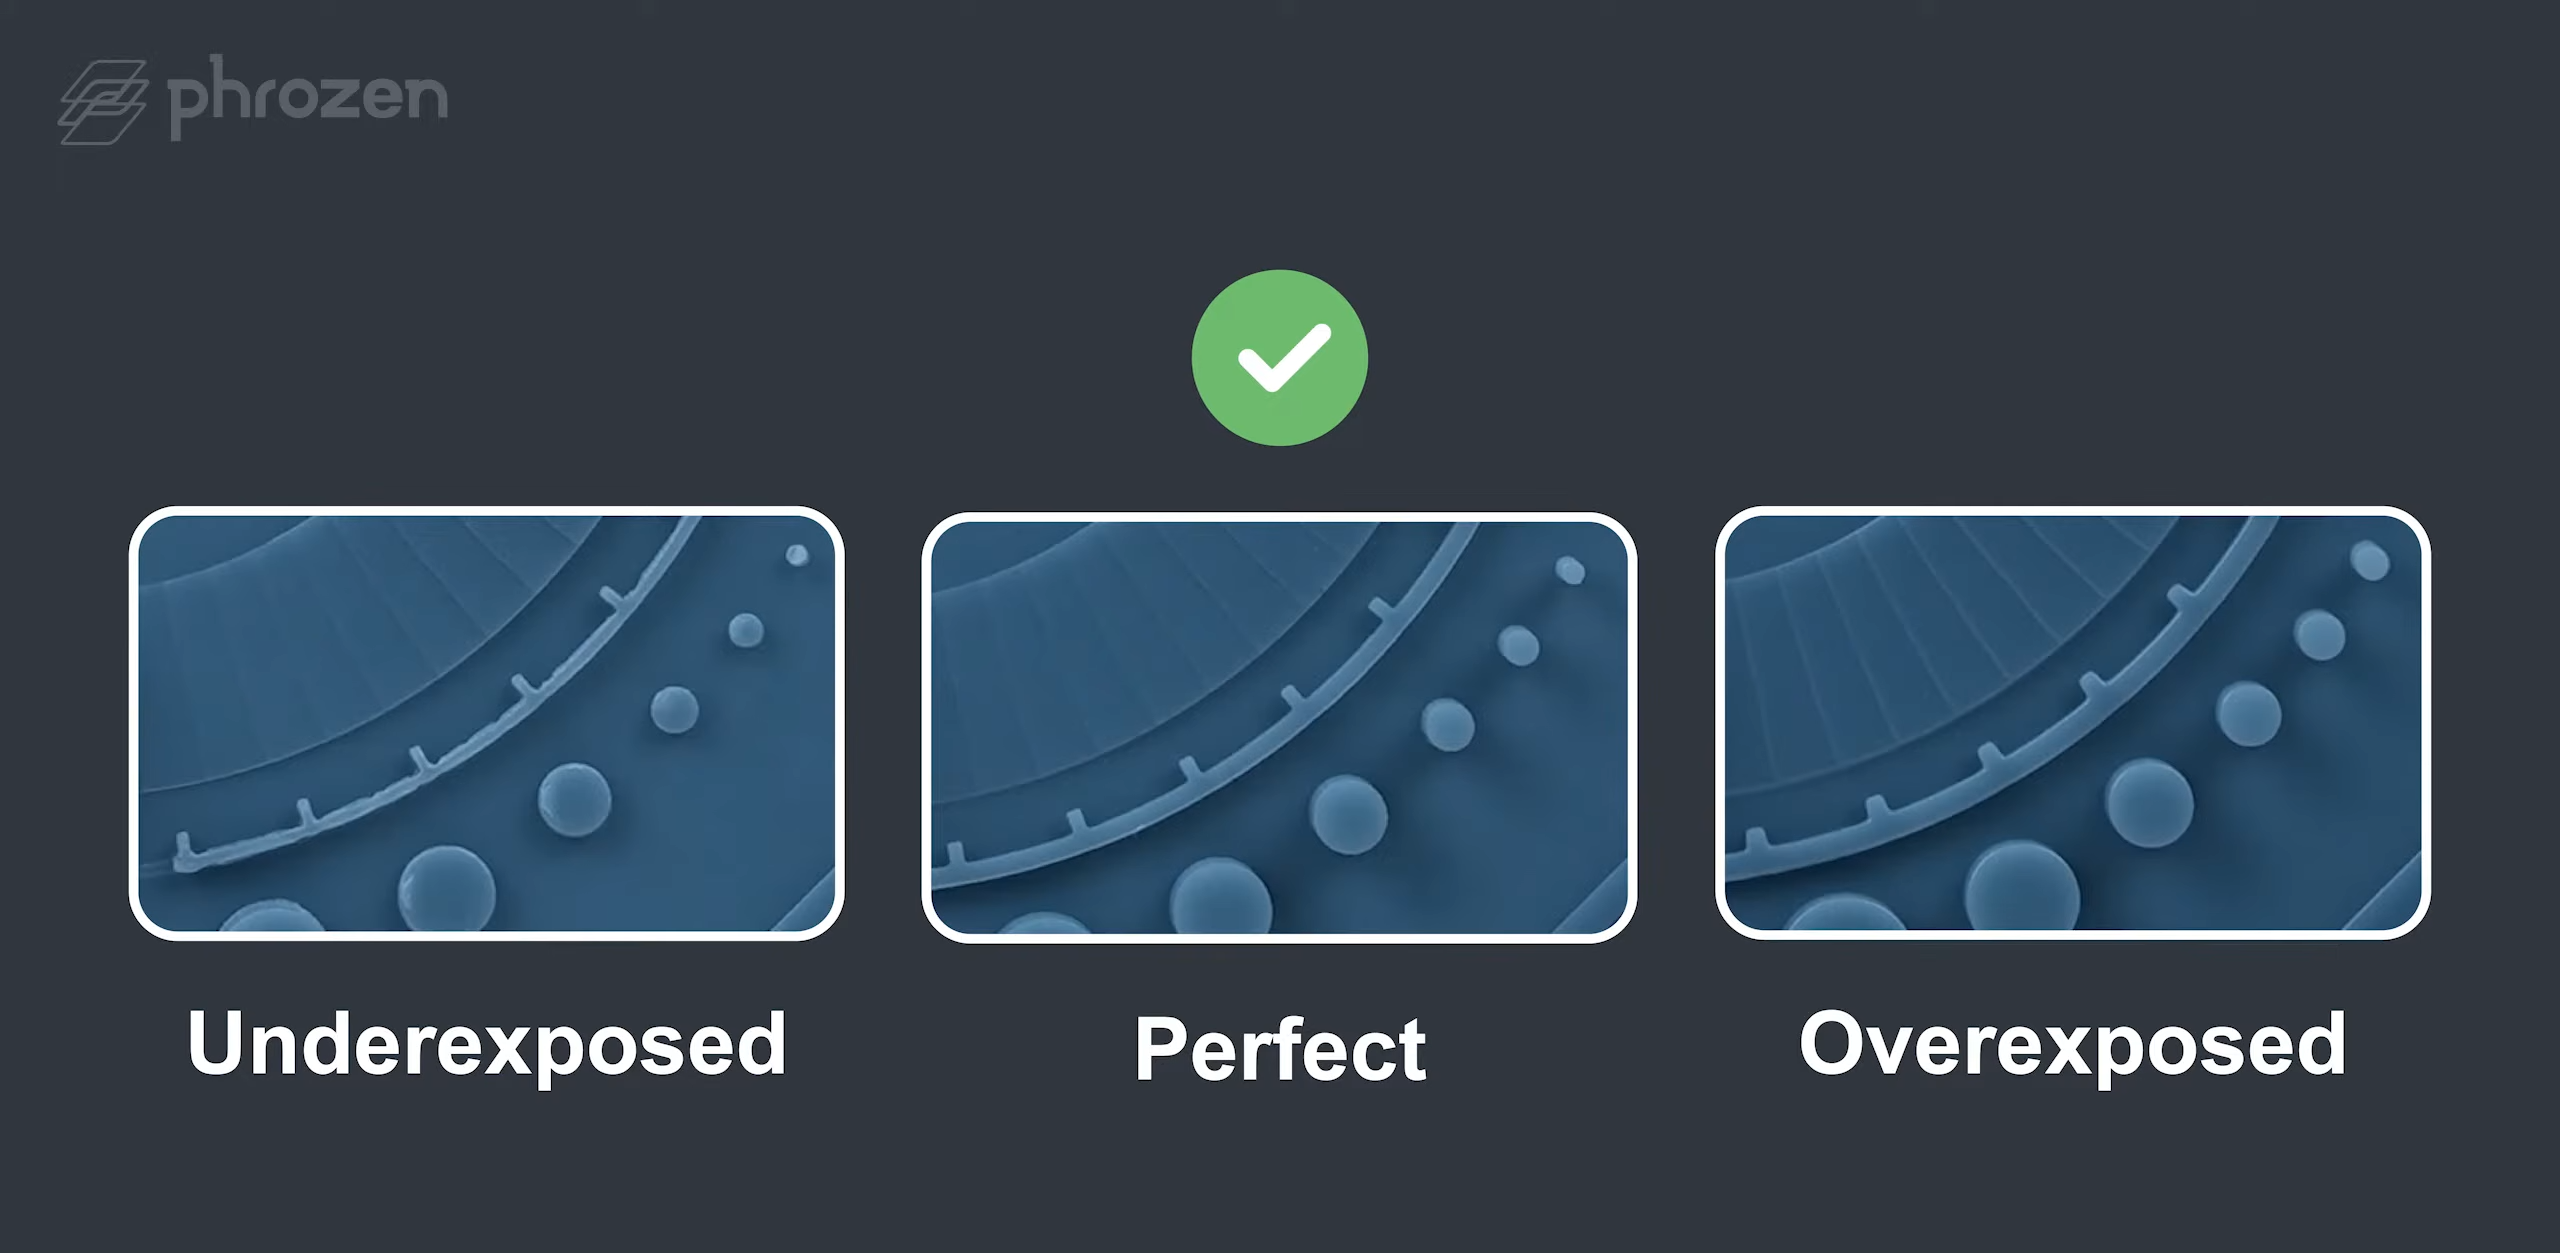
| 區塊 | 曝光不足 | 曝光過度 |
| 文字 | 「i」上面的點消失 | 「e」的孔被填滿 |
| 柱子 | 部分柱子沒印出來 | 柱子變粗 |
| 薄板 | 部分薄板沒印出來 | 矩形黏在一起 |
| 邊界線 | 線條消失 | 線條變粗 |
| Logo | 中間大片空白、線條變細或缺少 | 中心孔被填滿、線條變粗 |
整體來說,曝光不足會讓模型縮小,曝光過度會讓模型變大。普羅森的建議是:找到最佳曝光後,實際列印時一般層曝光至少再加 10%;模型超過 12 cm 時加 20%。
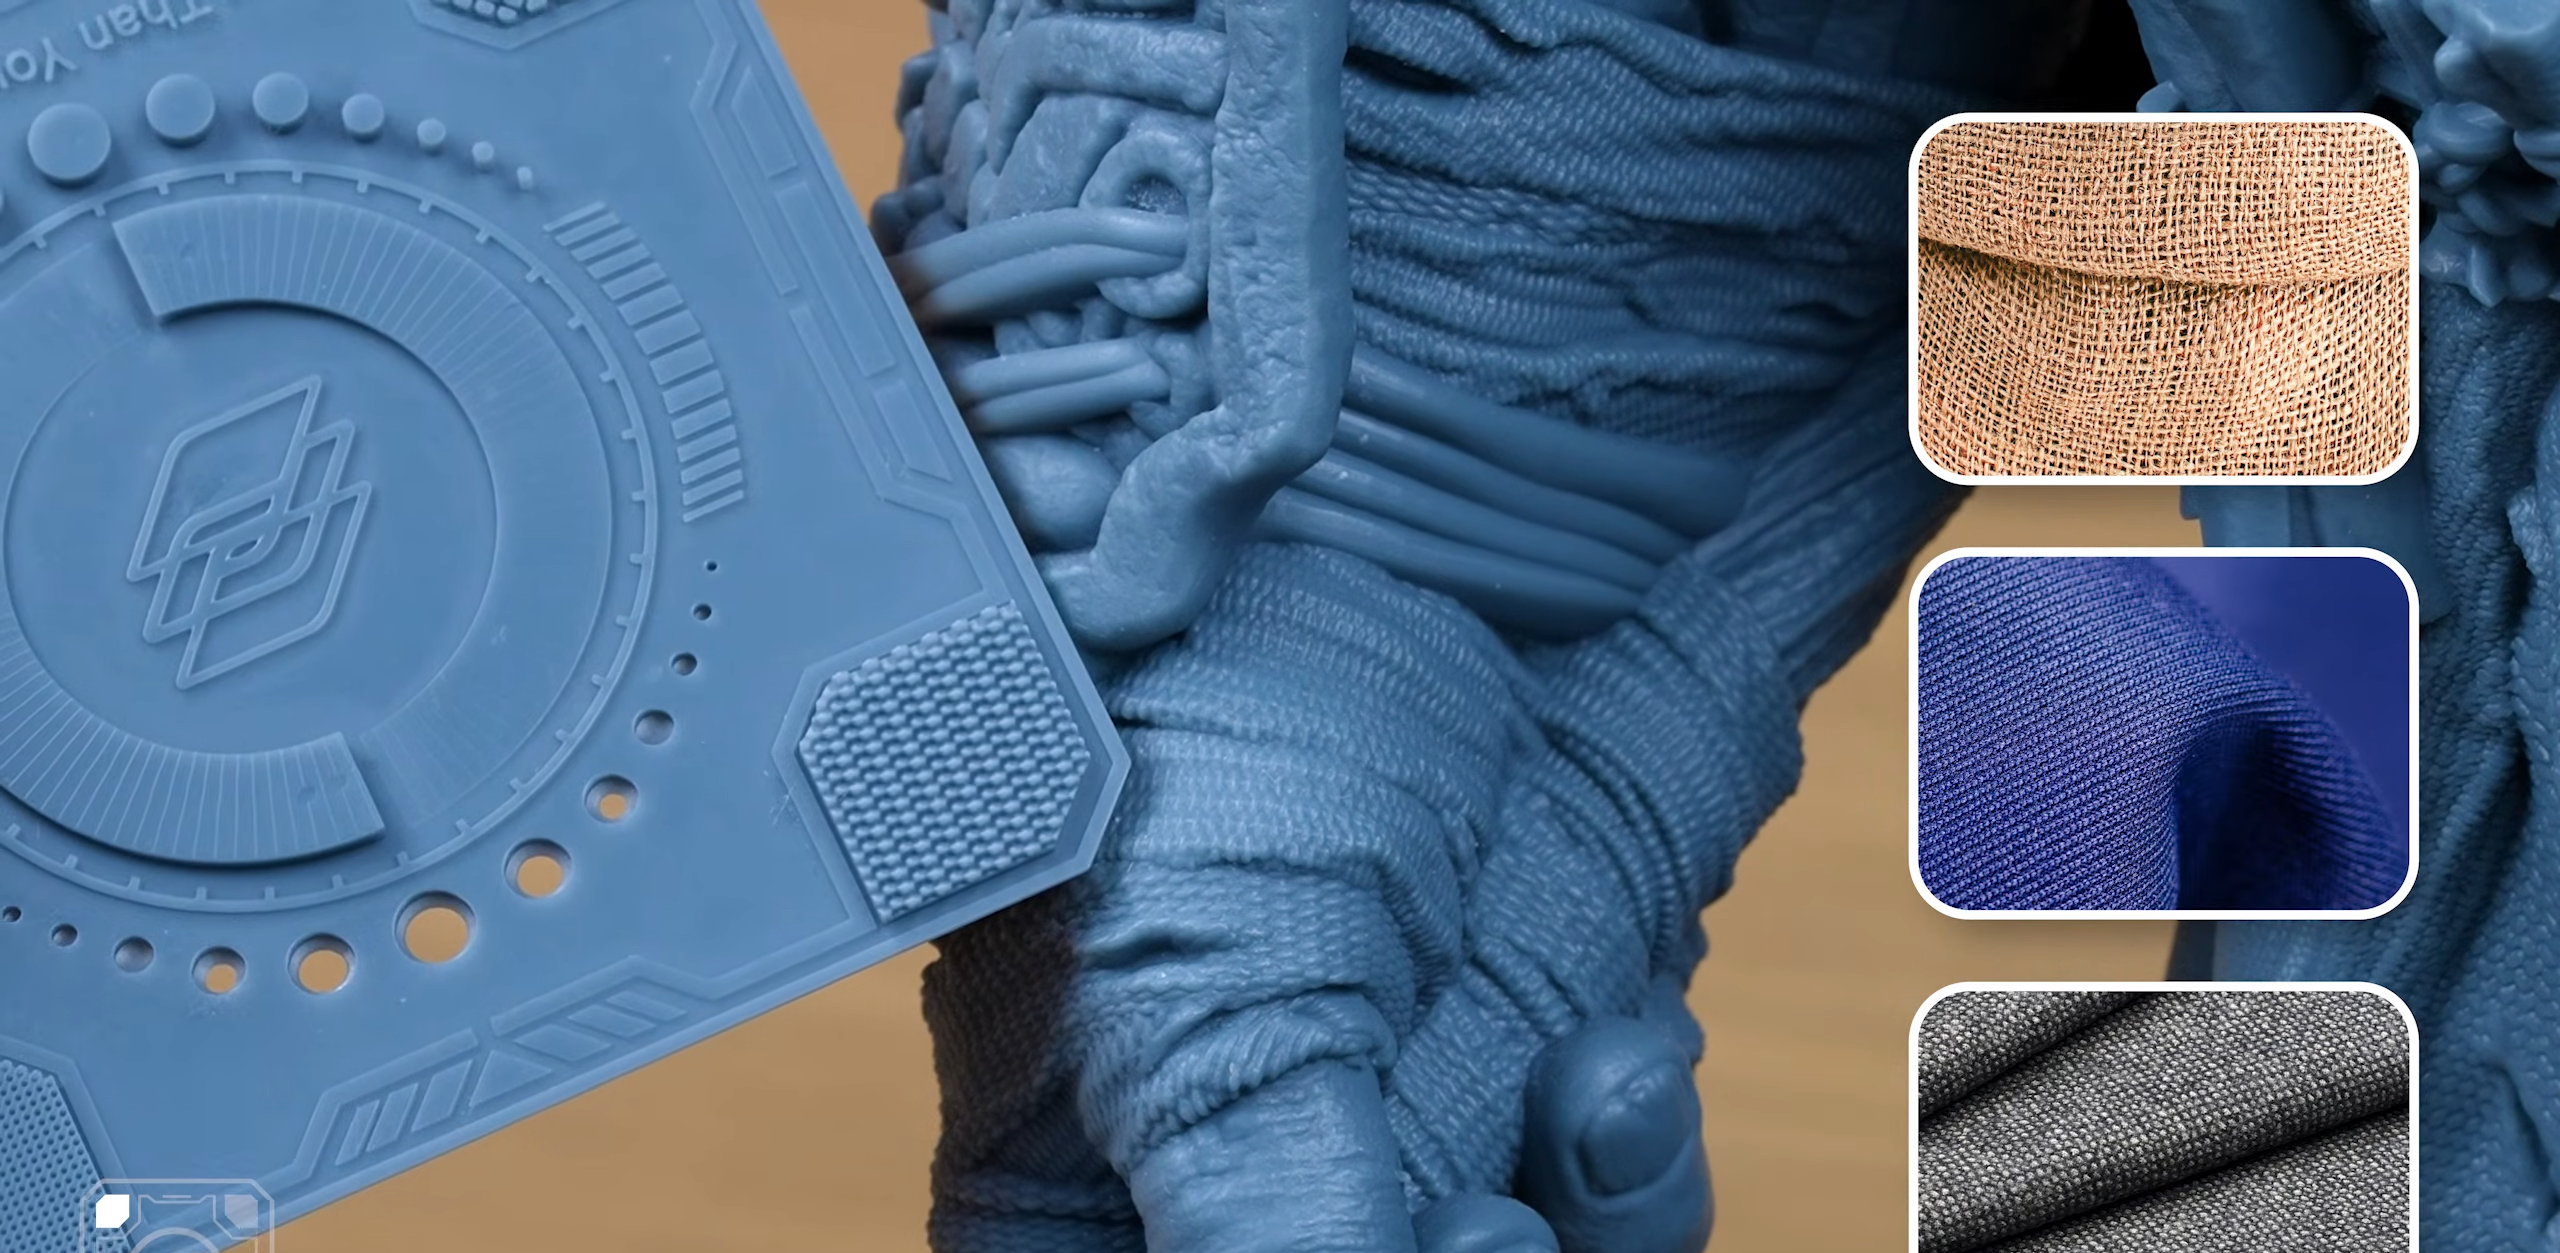
若想更快縮小範圍,普羅森也列出其他測試檔:先用 Resin XP2 Validation Matrix(約 10 分鐘)找到大致區間,再用 Ameralabs Town 精調。
依失敗現象對照調整
以下整理自普羅森官方排除文章,調整前先把載台與樹脂槽內殘留的固化物清乾淨。
| 失敗現象 | 可能原因 | 先調整的參數 |
| 整個模型掉進樹脂槽,載台上什麼都沒有 | 模型黏離型膜的力量大於黏載台 | 抬升速度降到 40 mm/min 以下;大模型或滿版列印時底層曝光加 20%;重新校正 Z 軸 |
| 載台只剩一層薄片 | 一般層曝光不足,或底層與一般層曝光落差太大 | 用曝光測試模型重新校正;過渡層設 6~10 層 |
| 只印出支撐,模型掉在離型膜上 | 支撐太弱、一般層曝光太短、中空處理不正確 | 一般層曝光加 10%;抬升速度降到 40 mm/min 以下;確認滅燈延遲設定正確 |
| 表面出現水平層紋 | 曝光不足、抬升不足、等待時間太短、離型膜老化等 | 依層紋排除文章逐項確認 |
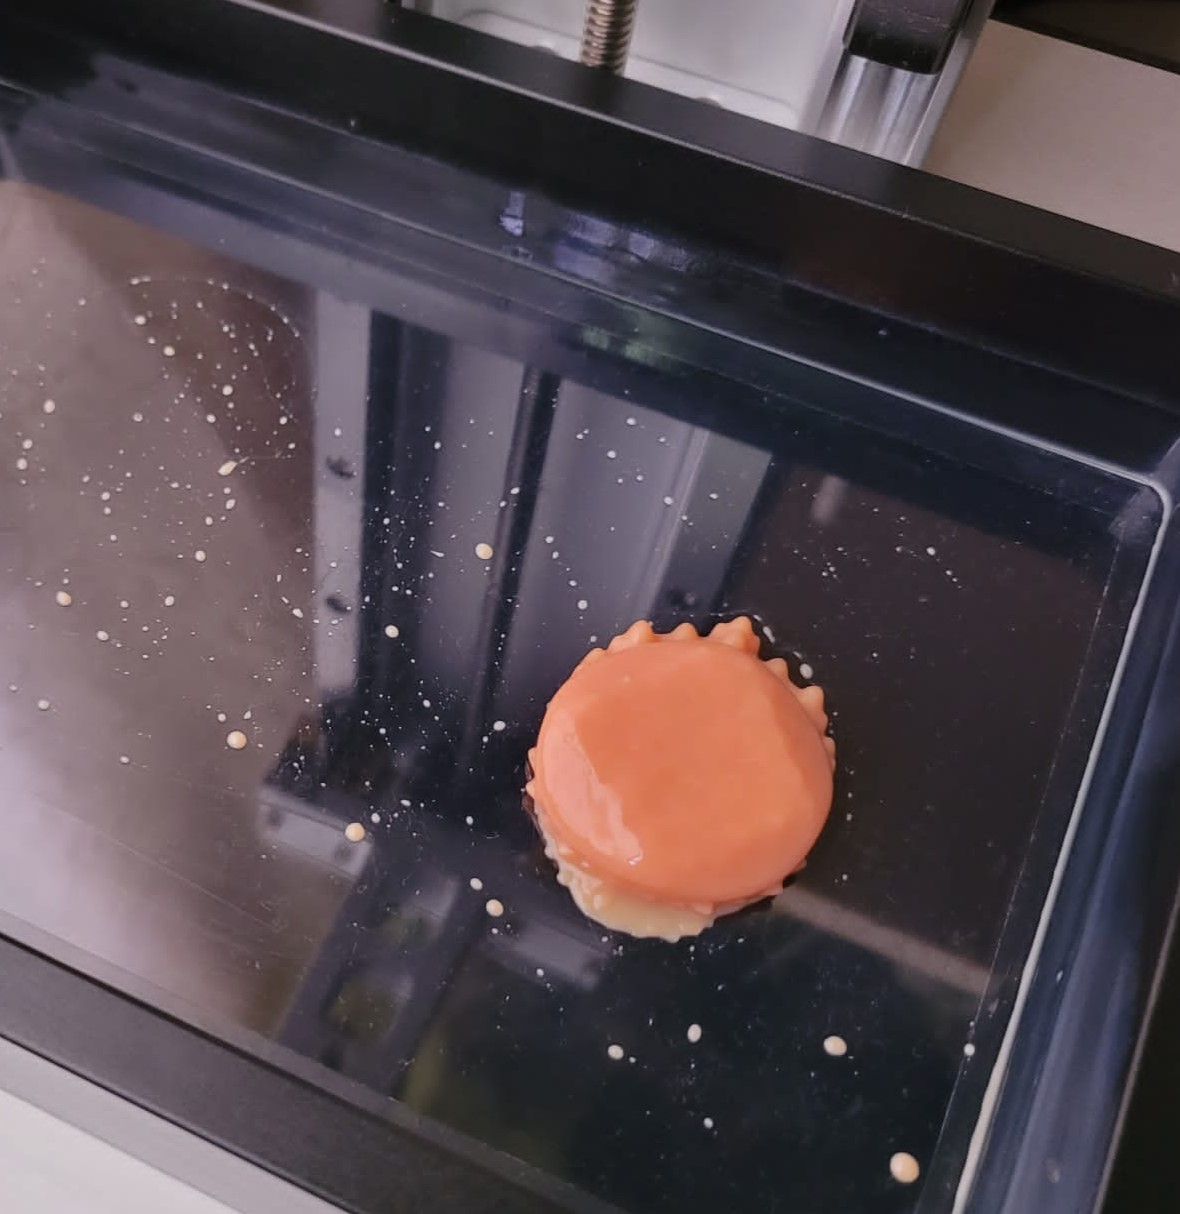
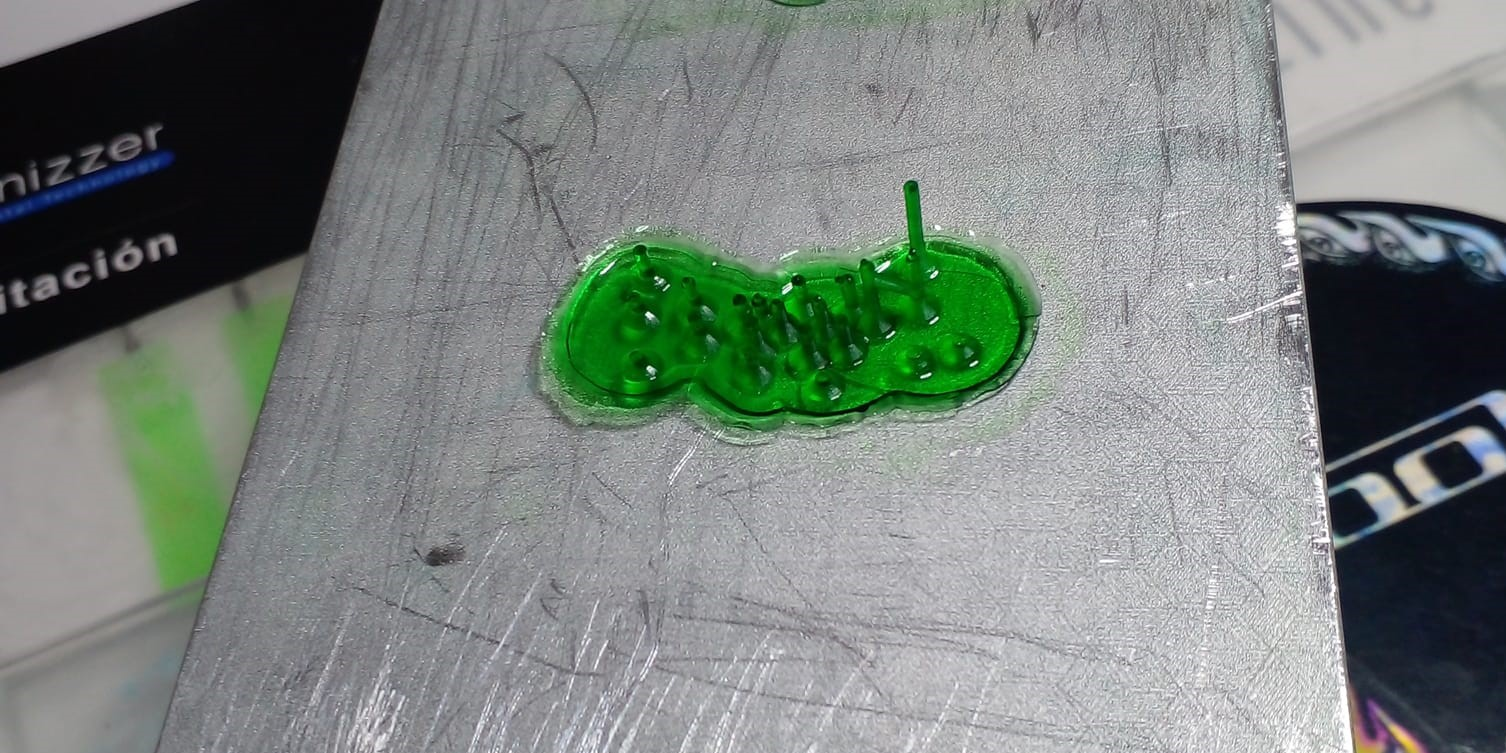
模型掉槽、黏不上載台這類黏底問題,可以參考 光固化 3D 列印黏底失敗怎麼辦?4個常見原因與改善方法。如果問題出在支撐太弱,調參數之前可以先看 3D 列印光固化支撐怎麼加?新手必學的擺放角度、支撐粗細與孤島檢查技巧;中空模型的壁厚與排液孔設定,可參考 光固化 3D 列印為什麼要打孔?一次搞懂中空模型的排液與減壓原理。
部分圖片擷取自 CHITUBOX 赤兔官方教學影片、Phrozen 普羅森3D列印官方影片與普羅森客服中心
常見問題
Q1:光固化曝光時間要設多少?
A1:沒有通用數值。先套普羅森官方樹脂參數,再用 XP Finder 校正;找到最佳值後,實際列印時一般層曝光再加 10%,超過 12 cm 的模型加 20%。
Q2:滅燈延遲怎麼算?
A2:赤兔的滅燈延遲=載台升降時間+2~3 秒。例如抬升 6 mm、抬升 60 mm/min、回程 150 mm/min,載台移動約 8.4 秒,建議設 10.4~11.4 秒。
Q3:Phrozen OS 的滅燈延遲和赤兔一樣嗎?
A3:不一樣。樹脂有列在官方參數表就直接輸入表中數值;沒有的話依黏稠度設 2000~5000 ms,樹脂越黏設越長。
Q4:赤兔要用滅燈延遲還是靜止時間?
A4:機器支援的話,赤兔官方建議用靜止時間模式,三段等待各自設定,不用把載台移動時間算進去。機器不支援時才用滅燈延遲。
Q5:抬升速度越慢越好嗎?
A5:速度越慢成功率越高,但列印時間會變長。遇到模型掉槽或支撐斷裂,普羅森建議降到 40 mm/min 以下;想兼顧速度,可以用 TSMC 兩段式抬升,只在剛脫離離型膜那段放慢。
Q6:底層數要設幾層?
A6:以官方樹脂參數為準。底層太多會增加時間且不好取下,太少則可能附著不牢。底層與一般層曝光落差大時,可搭配 6~10 層過渡層。
Q7:層高要選多少?
A7:層高越高列印越快但細節越少,越低越精細但越久。普羅森沒有給固定值,建議依官方樹脂參數與模型用途選擇。
📩 歡迎加入我們的官方 LINE 獲得即時技術支援、操作諮詢,或預約機器展示與賞機服務
📖 如果你對光固化 3D 列印還有其他疑問,也歡迎閱讀更多相關文章
本文由迪麥德國際有限公司(DMD 3DPRINT)技術團隊撰寫。迪麥德位於台中市豐原區,為 Bambu Lab、Phrozen、FLUX、MAYYARD、xTOOL、Laserpecker 台灣經銷商,同時是大型工業 FDM 3D 列印機品牌 OGS(400/500/600 型)的製造商,提供設備銷售、維修、教育訓練與 3D 列印代印服務。
延伸閱讀
相關商品
需要大型列印或設備評估?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|LINE:【@dmd3d】|Email:【cy3dprint@gmail.com】
營業時間:週一至週五 10:00–18:00
歡迎預約來店。
最後更新:2026 年 11 月 10 日